
Устанаўліваем блок цыліндраў на стэнд для зборкі рухавіка.
Збіраем і падгатоўваем поршневую групу.
Падгатоўваем каленчаты вал для зборкі.
Зборка рухавіка 470.63
Для пачатку трэба ўлажыць каленчаты вал.
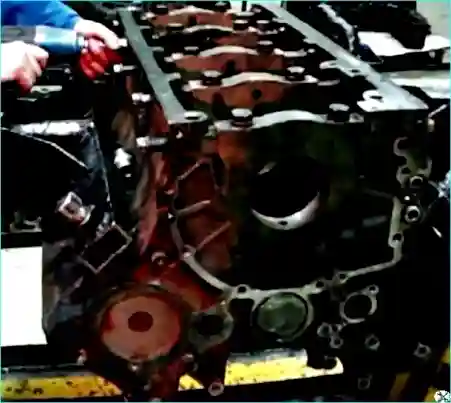
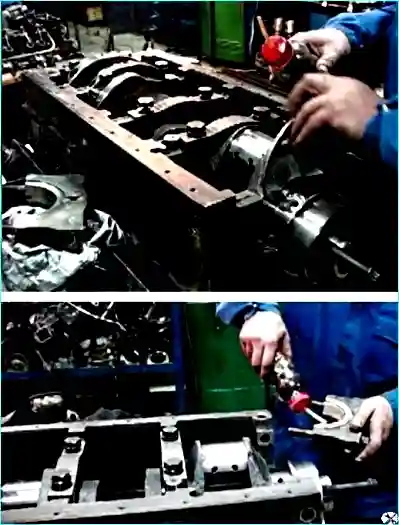
- Адкручваем бакавыя балты мацавання бугеляў (крышак карэнных падшыпнікаў) (мал. 1).
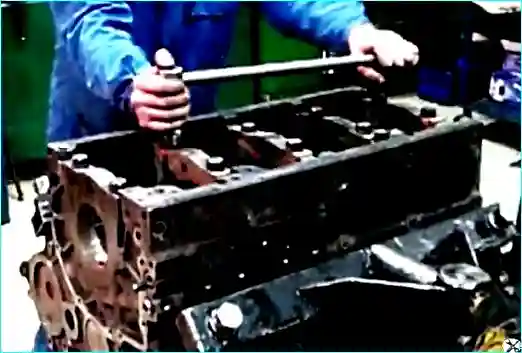
- Адкручваем ніжнія балты мацавання бугеляў (крышак карэнных падшыпнікаў) (мал. 2).
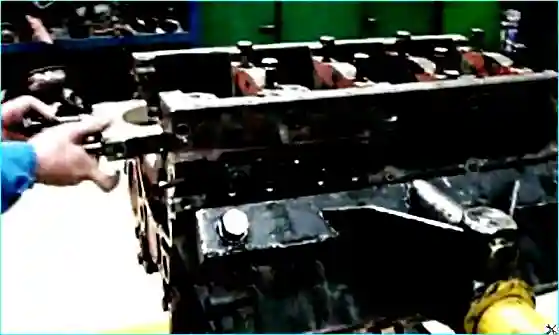
- Вымаем бугелі і ўкладваем іх па парадку (мал. 3).
- Праціраем пасадачныя месцы карэнных падшыпнікаў.
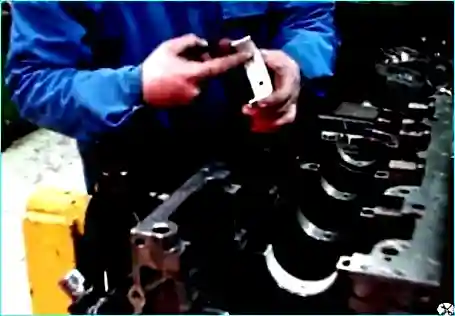
- Укладваем верхнія карэнныя ўкладышы з праточкай пасярэдзіне (мал. 4).
- Змазваем маторным маслам і ўстанаўліваем штурхальнікі ў гнёзды блока (мал. 5).
- Змазваем тонкім пластом маторнага масла верхнія карэнныя ўкладышы (мал. 6).
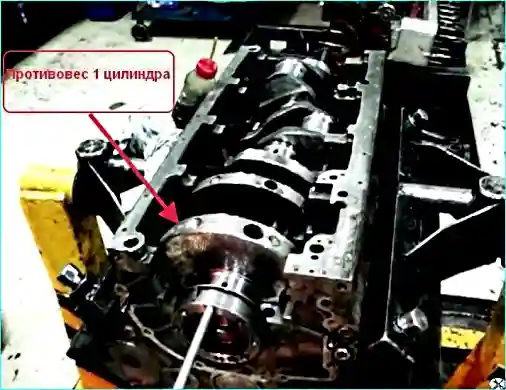
- Укладваем каленчаты вал у блок цыліндраў. Каленчаты вал трэба ўкладваць так, каб процівага каленвала першага цыліндра глядзела ўніз адносна паддона рухавіка (тады ён лепш сядае на месца) (мал. 7).
- Устаўляем ніжнія карэнныя ўкладышы ў бугелі (крышкі карэнных падшыпнікаў), змазваем укладышы і ўстанаўліваем бугелі так, каб замкі ўкладышаў супадалі (мал. 8).
- Нажыўляем ніжнія балты бугеляў.
- У праточкі задняй карэннай апоры ўстаўляем сталеалюмініевыя паўколцы так, каб бок з канаўкамі прылягаў да ўпорных тарцоў вала, а вус уваходзіў у паз на крышцы задняга карэннага падшыпніка.
- Папярэдне зацягваем балты карэнных падшыпнікаў момантам 94,2÷117,7 Н·м (9,6÷12 кгс·м).
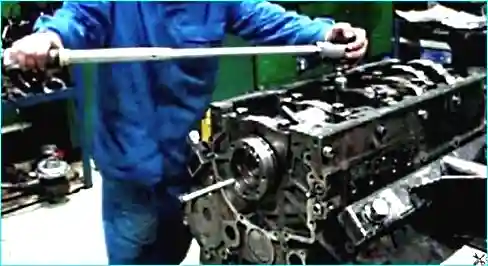
- Зацяжку пачынаем з сярэдняга карэннага падшыпніка (мал. 10) у парадку: 3-4-5-2-1.
- Остаточно зацягваем балты крышак карэнных падшыпнікаў момантам 206÷230,5 Н·м (21÷23,5 кгс·м).
- Укручваем і зацягваем сцяжныя балты М12 блока, забяспечыўшы момант зацяжкі 80,4÷90,2 Н·м (8,2÷9,2 кгс·м).
Заўвага: Пры зацяжцы дынамаметрычным ключом супраціўленне павінна нарастаць плаўна, без рыўкоў. Момант адлічвайце пры руху ключа.
Па заканчэнні зацяжкі каленчаты вал павінен свабодна правяртацца ад высілку рукі, прыкладзенага да ўсталявальных штыфтоў махавіка. Восевы зазор ва ўпорным падшыпніку павінен быць не менш за 0,05 мм.
Для зручнасці ўсталявання поршневай групы паварочваем блок на стэндзе ў вертыкальнае становішча. Усталяванне пачынаем з восьмага цыліндра.
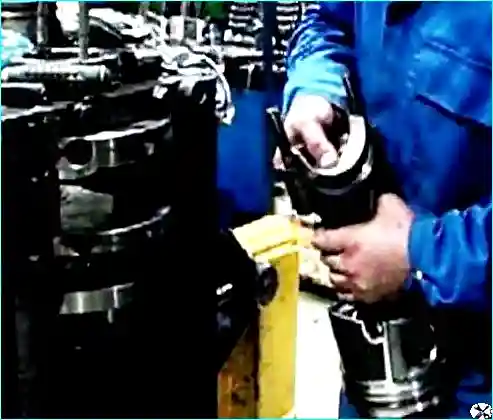
- Устаўляем верхні ўкладыш шатуна, змазваем яго тонкім пластом маторнага масла (мал. 11) і змазваем тонкім пластом маторнага масла цыліндр.
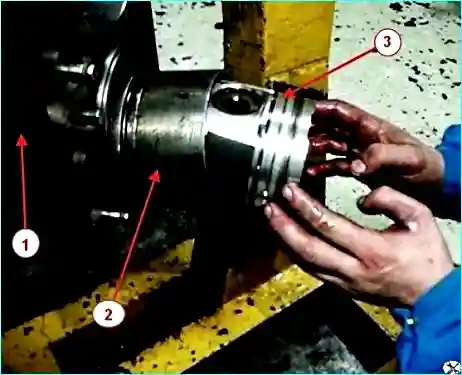
- З дапамогай прыстасавання для ўсталявання поршневай групы ўстаўляем шатун з поршнем у блок цыліндраў, забяспечыўшы рознае размяшчэнне замкоў кольцаў, каб замкі не супадалі на адной восі з поршневым пальцам.
- Драўляным бокам малатка акуратна падбіваем поршань, сочачы за правільным становішчам балтоў і ўкладыша шатуна.
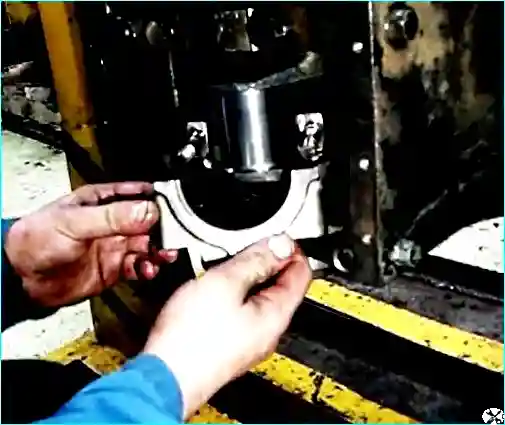
- Устаўляем укладыш у крышку шатуна, змазваем шатун і ўстанаўліваем яго такім чынам, каб замкі ўкладышаў супадалі (мал. 13).
- Нажыўляем гайкі мацавання крышкі шатуна.
Момант зацяжкі балтоў крышак шатуна:
- з разьбой М12 — да падаўжэння на 0,25÷0,27 мм;
- балтоў узмацненай канструкцыі з разьбой М13 — 117,7÷127,4 Н·м (12÷13 кгс·м).
- Пасля гэтага ўстаўляем шатун з поршнем у чацвёрты цыліндр.
- Правяртаем каленчаты вал і ўстаўляем поршань з шатуном у 7 і 3 цыліндры.
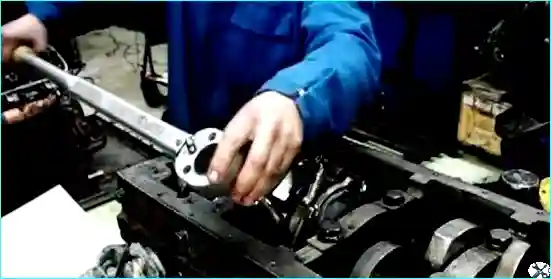
- Такім жа чынам устаўляем астатнія поршні з шатунамі і зацягваем дынамаметрычным ключом (мал. 14) момантам, указаным вышэй.
- Правяртаем каленчаты вал некалькі разоў.


