
Wir setzen den Zylinderblock auf den Montageständer für den Motor.
Wir bauen die Kolben-Pleuel-Gruppe zusammen und bereiten sie vor.
Wir bereiten die Kurbelwelle für die Montage vor.
Montage des Motors 470.63
Zunächst muss die Kurbelwelle eingelegt werden.
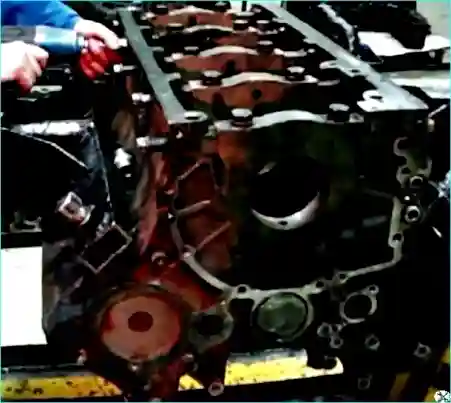
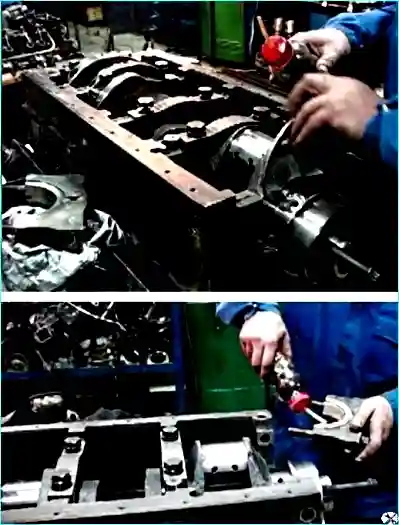
- Wir schrauben die seitlichen Befestigungsschrauben der Hauptlagerdeckel ab (Abb. 1).
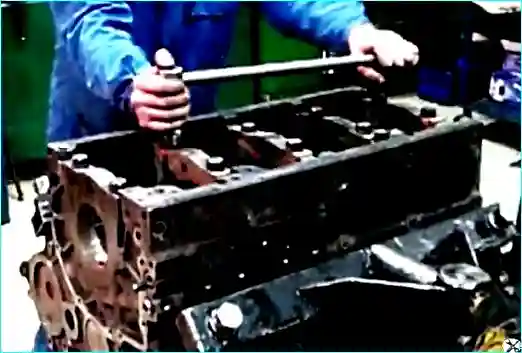
- Wir schrauben die unteren Befestigungsschrauben der Hauptlagerdeckel ab (Abb. 2).
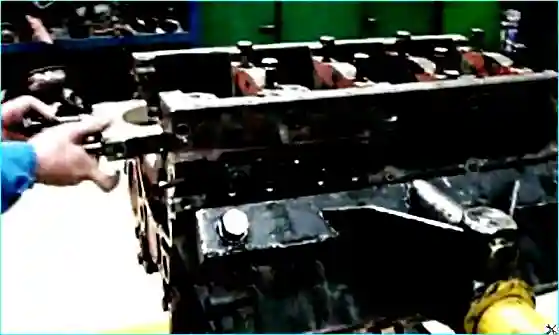
- Wir entnehmen die Hauptlagerdeckel und legen sie der Reihe nach ab (Abb. 3).
- Wir wischen die Lagersitze der Hauptlager ab.
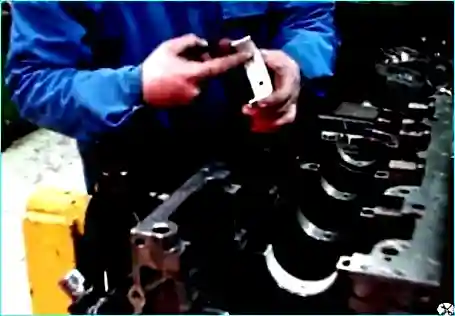
- Wir legen die oberen Hauptlagerschalen mit einer Nut in der Mitte ein (Abb. 4).
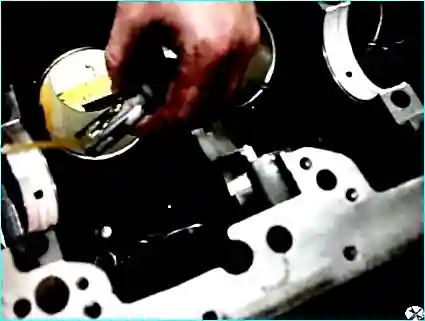
- Wir schmieren die Stößel mit Motoröl und setzen sie in die Aufnahmen des Blocks ein (Abb. 5).
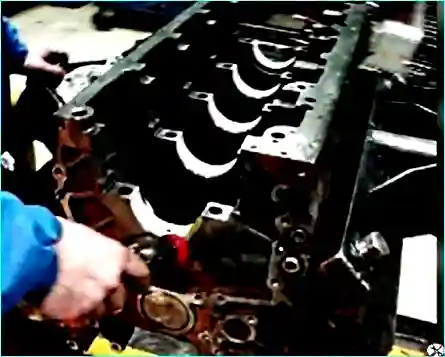
- Wir schmieren die oberen Hauptlagerschalen mit einer dünnen Schicht Motoröl (Abb. 6).
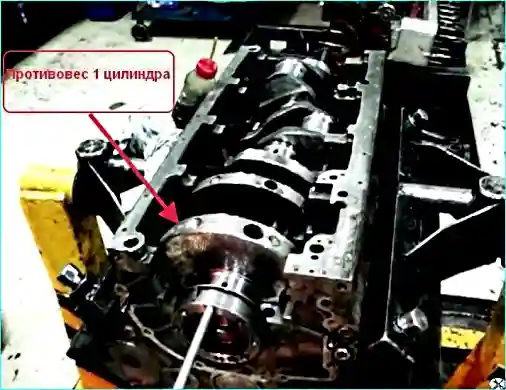
- Wir legen die Kurbelwelle in den Zylinderblock ein. Die Kurbelwelle muss so eingelegt werden, dass das Gegengewicht der Kurbelwelle des ersten Zylinders bezogen auf die Ölwanne nach unten zeigt (dann setzt sie sich besser in ihre Lage) (Abb. 7).
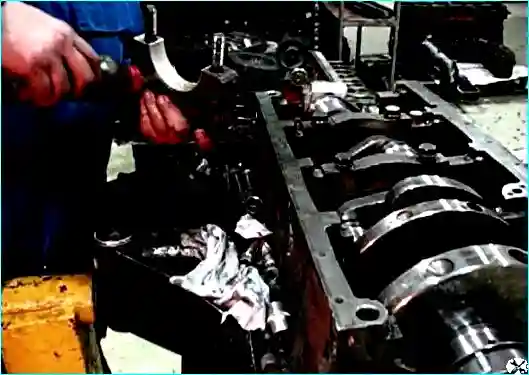
- Wir setzen die unteren Hauptlagerschalen in die Hauptlagerdeckel ein, schmieren die Schalen und setzen die Deckel so auf, dass die Laschen der Schalen übereinstimmen (Abb. 8).
- Wir setzen die unteren Schrauben der Hauptlagerdeckel lose an.
- In die Nuten des hinteren Hauptlagers setzen wir die Stahl-Aluminium-Halbringe so ein, dass die Seite mit den Nuten an den Anlaufstirnflächen der Welle anliegt und die Nase in die Nut am Deckel des hinteren Hauptlagers eintritt.
- Wir ziehen die Schrauben der Hauptlager vorläufig mit einem Drehmoment von 94,2÷117,7 N·m (9,6÷12 kgf·m) an.
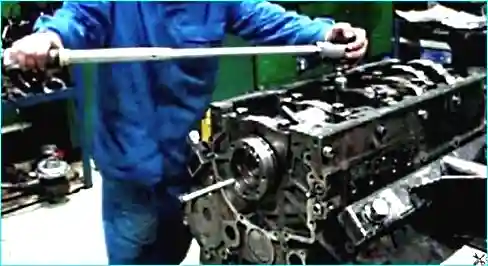
- Wir beginnen das Anziehen am mittleren Hauptlager (Abb. 10) in der Reihenfolge: 3-4-5-2-1.
- Wir ziehen die Schrauben der Hauptlagerdeckel endgültig mit einem Drehmoment von 206÷230,5 N·m (21÷23,5 kgf·m) an.
- Wir schrauben die Zugschrauben М12 des Blocks ein und ziehen sie mit einem Drehmoment von 80,4÷90,2 N·m (8,2÷9,2 kgf·m) an.
Hinweis: Beim Anziehen mit dem Drehmomentschlüssel muss der Widerstand gleichmäßig und ruckfrei ansteigen. Lesen Sie das Drehmoment während der Bewegung des Schlüssels ab.
Nach Abschluss des Anziehens muss sich die Kurbelwelle mit der Handkraft, die an den Zentrierstiften des Schwungrads angreift, frei drehen lassen. Das Axialspiel im Anlauflager muss mindestens 0,05 mm betragen.
Zur bequemen Montage der Kolben-Pleuel-Gruppe drehen wir den Block auf dem Ständer in die senkrechte Lage. Wir beginnen die Montage mit dem achten Zylinder.
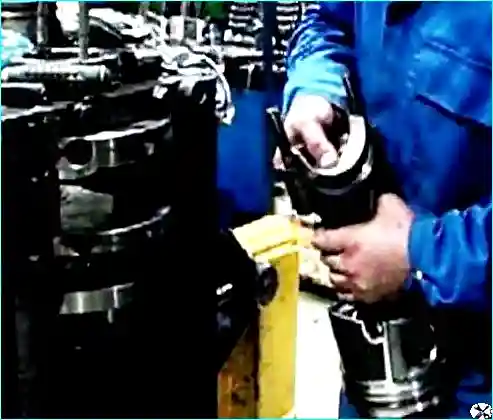
- Wir setzen die obere Pleuellagerschale ein, schmieren sie mit einer dünnen Schicht Motoröl (Abb. 11) und schmieren den Zylinder mit einer dünnen Schicht Motoröl.
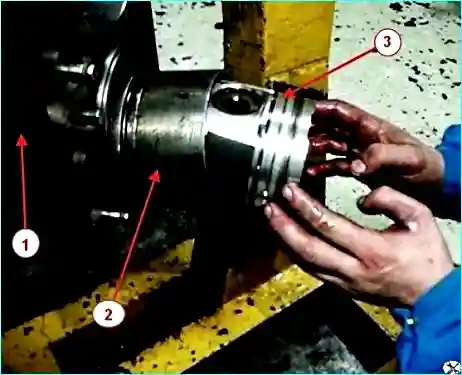
- Mit der Vorrichtung zur Montage der Kolben-Pleuel-Gruppe setzen wir das Pleuel mit dem Kolben in den Zylinderblock ein und sorgen für eine unterschiedliche Lage der Ringschlösser, damit die Schlösser nicht auf einer Achse mit dem Kolbenbolzen übereinstimmen.
- Mit der Holzseite des Hammers klopfen wir den Kolben vorsichtig nach, wobei wir auf die richtige Lage der Schrauben und der Pleuellagerschale achten.
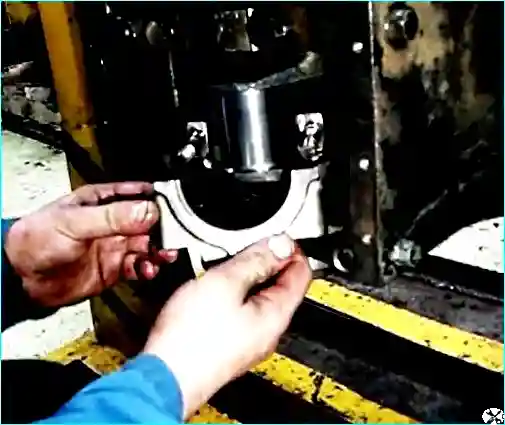
- Wir setzen die Lagerschale in den Pleueldeckel ein, schmieren das Pleuel und setzen es so an, dass die Laschen der Lagerschalen übereinstimmen (Abb. 13).
- Wir setzen die Befestigungsmuttern des Pleueldeckels lose an.
Anziehdrehmoment der Schrauben der Pleueldeckel:
- mit Gewinde М12 — bis zu einer Dehnung von 0,25÷0,27 mm;
- Schrauben verstärkter Bauart mit Gewinde М13 — 117,7÷127,4 N·m (12÷13 kgf·m).
- Danach setzen wir das Pleuel mit dem Kolben in den vierten Zylinder ein.
- Wir drehen die Kurbelwelle und setzen den Kolben mit dem Pleuel in die Zylinder 7 und 3 ein.
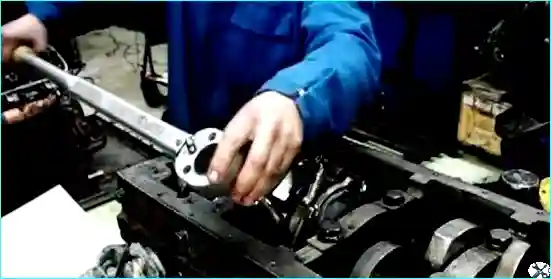
- Auf dieselbe Weise setzen wir die übrigen Kolben mit Pleueln ein und ziehen sie mit dem Drehmomentschlüssel (Abb. 14) mit dem oben angegebenen Drehmoment an.
- Wir drehen die Kurbelwelle mehrmals.


