Разборка блока цыліндраў
1. Праверце бакавы зазор паміж ніжняй галоўкай шатуна і адпаведнай шчакой каленчатага вала.
Заўвага:
- Калі значэнне бакавога зазору выходзіць за межы гранічна дапушчальнага значэння, заменіце шатун з вечкам.
- Калі пасля замены шатуна з вечкам значэнне бакавога зазору па-ранейшаму выходзіць за межы гранічна дапушчальнага значэння, заменіце каленчаты вал.
Намінальнае значэнне: 0,1–0,25 мм.
Гранічна дапушчальнае значэнне: 0,35 мм.
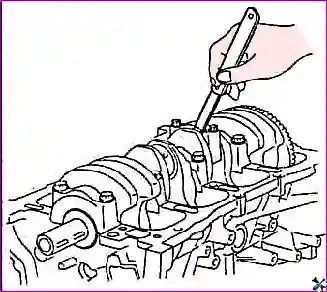
2. Праверце масляны зазор у шатунных падшыпніках з дапамогай пластыкавага калібра.
- а) Праверце, што ўсталявальныя меткі на шатуне і вечку шатуна знаходзяцца на адной лініі (для забеспячэння правільнай зборкі).
- б) Адвярніце балты мацавання вечка шатуна.
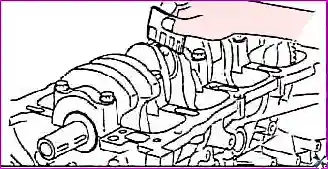
3. Зніміце вечка шатуна і адзін з укладышаў шатуннага падшыпніка.
- в) Ачысціце ад масла і забруджванняў шыйкі каленчатага вала і укладышы.
- г) Адрэжце кавалак пластыкавага калібра даўжынёй, роўнай шырыні укладыша, і змясціце яго паралельна восі шыйкі вала збоку ад адтуліны для праходу масла.
- д) Усталюйце укладыш і вечка шатуна і зацягніце балты мацавання намінальным момантам.
Увага: не паварочвайце каленчаты вал пры выкананні гэтай працэдуры.
Момант зацяжкі: 20 Н·м + 90°.
- е) Зніміце вечка шатуна і па шкале, надрукаванай на ўпакоўцы калібраў, вызначце зазор у падшыпніку.
Зазор у шатунным падшыпніку:
- Намінальнае значэнне: 0,025–0,043 мм.
- Гранічна дапушчальнае значэнне: 0,06 мм.
Заўвага: не падвяргайце механічнай апрацоўцы падшыпнік або вечка шатуна для рэгулявання зазору.
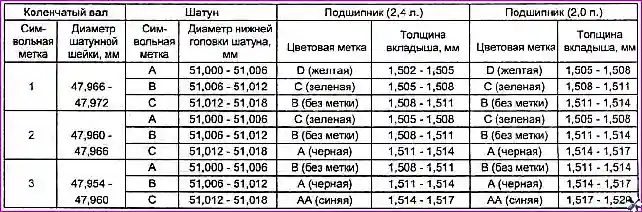
Калі зазор большы за максімальны, заменіце падшыпнікі. Пры неабходнасці заменіце каленчаты вал.
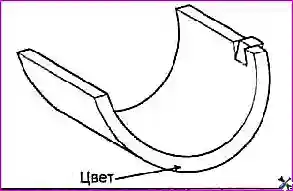
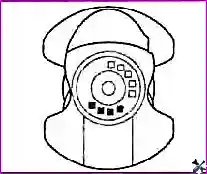
Заўвага: пры замене укладышаў шатуннага падшыпніка падбірайце іх па табліцы «Падбор укладышаў шатунных падшыпнікаў» у адпаведнасці з памернай групай (сімвальнай меткай) каленчатага вала, памернай групай (сімвальнай меткай) шатуна і колеравай меткай укладышаў шатуннага падшыпніка.
Табліца. Падбор укладышаў шатунных падшыпнікаў.
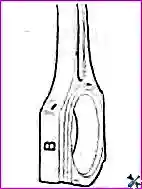
Метка памернай групы шатуна.
Метка памернай групы укладыша.
Метка памернай групы шатуннай шыйкі.
3. Вымярайце восевы зазор каленчатага вала, перамяшчаючы яго назад-наперад з дапамогай адвёрткі. Калі восевы зазор перавышае гранічна дапушчальнае значэнне, заменіце ўпорныя паўкольцы падшыпніка і/або укладышы падшыпніка.
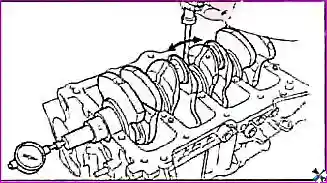
Восевы зазор:
- Намінальнае значэнне: 0,07–0,25 мм.
- Гранічна дапушчальнае значэнне: 0,30 мм.
4. Праверце масляны зазор у карэнных падшыпніках з дапамогай пластыкавага калібра.
- а) Ачысціце паверхні блока цыліндраў і вечкі карэнных падшыпнікаў, карэнныя шыйкі каленчатага вала і укладышы падшыпнікаў ад адкладаў масла, змазкі і іншых забруджванняў.
- б) Акуратна ўкладзіце каленчаты вал у блок цыліндраў.
- в) Адрэжце кавалак калібраванага пластыкавага дроту, даўжыня якога супадае з шырынёй шыйкі, затым пакладзіце яго на шыйку каленчатага вала ўздоўж восі каленчатага вала.
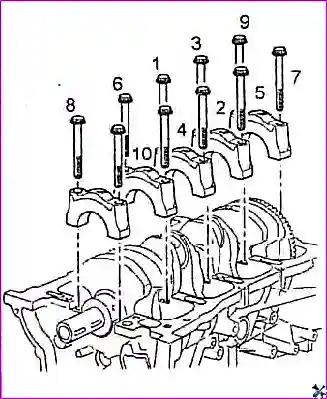
- г) Асцярожна ўсталюйце вечка падшыпніка і зацягніце балты мацавання ў паслядоўнасці, паказанай на малюнку.
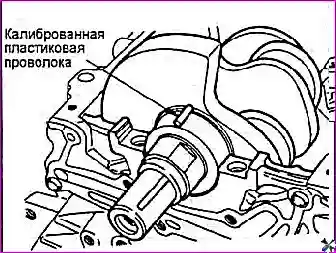
Увага: не паварочвайце каленчаты вал падчас гэтай працэдуры.
Момант зацяжкі: 26,5 Н·м + 45°.
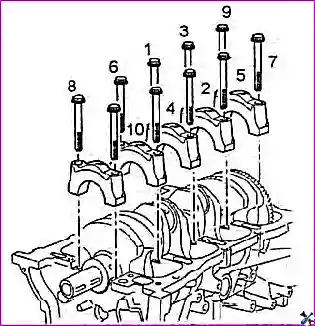
- д) Адвярніце балты мацавання вечкаў карэнных падшыпнікаў каленчатага вала ў паслядоўнасці, паказанай на малюнку, затым асцярожна зніміце вечка.
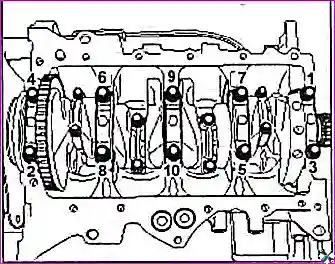
- е) Вымярайце шырыню раздушанага калібраванага пластыкавага дроту ў яго найбольш шырокай частцы, выкарыстоўваючы шкалу, надрукаваную на ўпакоўцы пластыкавага калібра.
Зазор у карэнным падшыпніку:
Намінальнае значэнне:
- 2,0 л з 2009 г.: 0,020–0,038 мм.
- Астатнія: 0,026–0,048 мм.
Гранічна дапушчальнае значэнне: 0,05 мм.
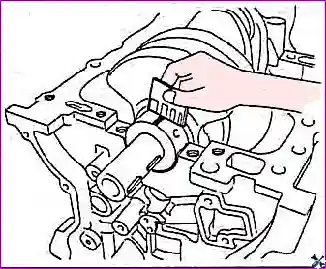
Заўвага: не падвяргайце механічнай апрацоўцы падшыпнік або вечка падшыпніка для рэгулявання зазору.
Калі зазор большы за максімальны, заменіце падшыпнікі. Пры неабходнасці заменіце каленчаты вал.
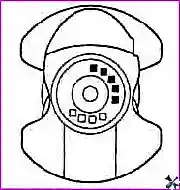
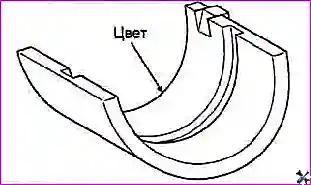
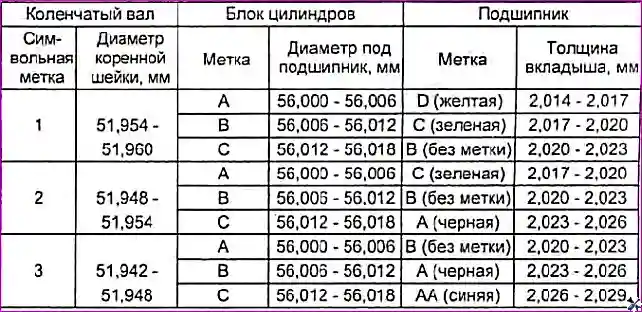
- ж) Пры замене укладышаў карэннага падшыпніка падбірайце іх у адпаведнасці з колеравай меткай укладышаў карэннага падшыпніка, памернай групай пасцелі каленчатага вала (сімвальнымі меткамі на блоку цыліндраў) і памернай групай (сімвальнымі меткамі) каленчатага вала (гл. табліцу «Падбор укладышаў карэнных падшыпнікаў»).
Метка памернай групы ўнутранага дыяметра пасцелі карэннага падшыпніка каленчатага вала.
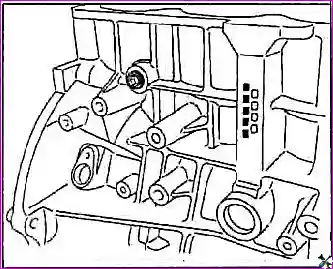
Метка памернай групы карэннай шыйкі.
Метка памернай групы укладыша.
Маховік (мадэлі з МКПП)
- 1. Праверце стан паверхні кантакту маховіка з вядучым дыскам счаплення (адсутнасць нераўнамернага зносу або пашкоджання). Заменіце маховік, калі паверхня пашкоджана або мае значны знос.
- 2. Вымярайце біццё паверхні кантакту маховіка з вядучым дыскам счаплення.
- Намінальнае значэнне: 0,10 мм.
- Гранічна дапушчальнае значэнне: 0,13 мм.
3. Праверце стан зубчастага вянца маховіка (адсутнасць пашкоджанняў, расколін і значнага зносу) і заменіце яго пры неабходнасці.
Пласціна прывада гідратрансфарматара (мадэлі з АКПП)
Праверце пласціну прывада гідратрансфарматара на адсутнасць дэфармацыі, пашкоджання і расколін. Пры неабходнасці заменіце.
Табліца. Падбор укладышаў карэнных падшыпнікаў.
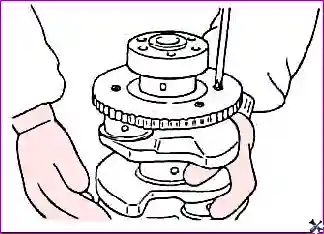
Ротар датчыка становішча каленчатага вала
- 1. Зніміце ротар датчыка становішча каленчатага вала.
- 2. Праверце ротар датчыка становішча каленчатага вала на адсутнасць пашкоджанняў, расколін і зносу. Пры неабходнасці заменіце ротар датчыка.
- 3. Праверце зазор паміж зубам ротара датчыка і наканечнікам датчыка з дапамогай глыбінямера.
Намінальнае значэнне: 0,5–1,1 мм.
Заўвага:
- Вымярайце адлегласць ад вяршыні зуба ротара датчыка становішча каленчатага вала да ўсталявальнай паверхні пад датчык на блоку цыліндраў.
- Вымярайце даўжыню наканечніка датчыка становішча каленчатага вала як адлегласць паміж торцам наканечніка датчыка і пасадачнай плоскасцю датчыка.
- Вылічыце зазор як розніцу паміж указанымі значэннямі.
Праверка
- 1. Праверце блок цыліндраў на адсутнасць шчарбін, карозіі, адкладаў накіпу і іржы. Акрамя таго, праверце адсутнасць расколін і іншых пашкоджанняў. Заменіце блок цыліндраў пры выяўленні значных дэфектаў.
- 2. З дапамогай паверачнай лінейкі і плоскага шчупа праверце карабленне (няплоскаснасць) прывалачнай плоскасці блока цыліндраў пад пракладку. Перад праверкай пераканайцеся, што паверхня блока цыліндраў ачышчана ад рэшткаў старой пракладкі і старонніх часціц.
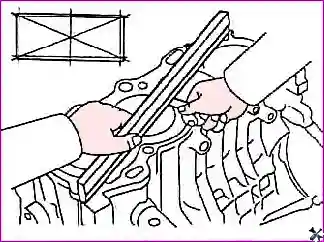
Намінальнае значэнне: 0,05 мм або менш.
3. Вымярайце дыяметр цыліндраў з дапамогай індыкатара-нутрамера ў трох паясах па вышыні ў напрамках «А» і «В». Вымярэнні праводзьце ў месцах, паказаных на малюнку.
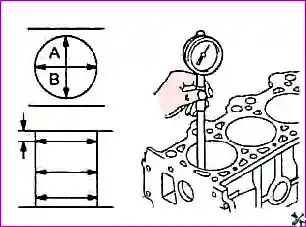
- (1) ВМТ поршня (кропка прыпынку компрэсійнага кальца №1);
- (2) сярэдзіна ходу поршня;
- (3) НМТ поршня.
Намінальны дыяметр цыліндра:
- 2,0 л: 86,00–86,03 мм.
- 2,4 л: 88,00–88,03 мм.
Гранічна дапушчальная конуснасць (адхіленне ад цыліндрычнасці): 0,01 мм або менш.
4. Калі альбо авальнасць, альбо конуснасць цыліндра большыя за гранічна дапушчальнае значэнне, альбо на люстры цыліндра маюцца драпіны або сляды заядання (задзіры), то цыліндры блока варта расщтачыць у адпаведны рамонтны памер і адханангваць. Пасля рамонту блока цыліндраў усталюйце поршні і поршневыя кольцы адпаведнага рамонтнага памеру.
Гранічна дапушчальная авальнасць і конуснасць цыліндра: 0,01 мм.
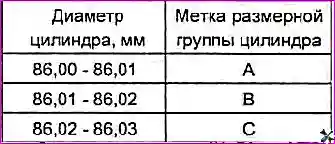
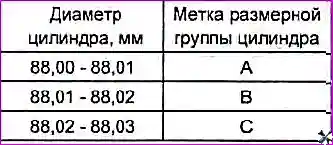
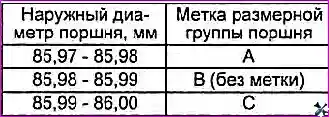
5. Вызначэнне дыяметра цыліндра і дыяметра поршня па метках.
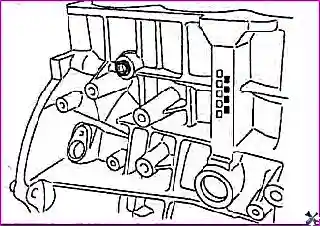
а) Праверце метку для вызначэння дыяметра цыліндра на ніжняй частцы блока цыліндраў.
Табліца. Вызначэнне дыяметра цыліндра па метках (2,0 л).
Табліца. Вызначэнне дыяметра цыліндра па метках (2,4 л).
Табліца. Вызначэнне вонкавага дыяметра поршня па метках (2,0 л).
Метка памернай групы цыліндра.
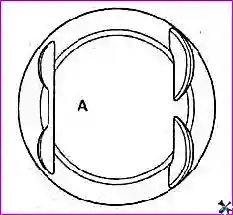
б) Праверце метку для вызначэння вонкавага дыяметра поршня на днішчы поршня.
Табліца. Вызначэнне вонкавага дыяметра поршня па метках (2,4 л).
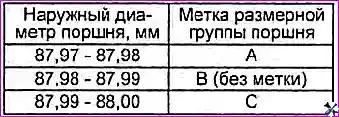
Метка памернай групы поршня.
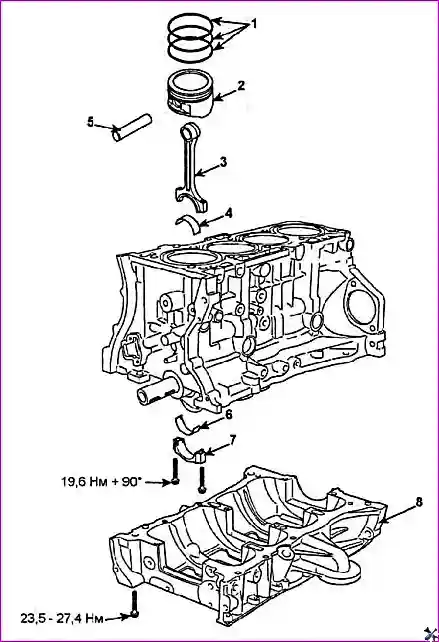
Разборка вузла «поршань–шатун»
Увага: размесціце знятыя дэталі (шатуны, вечкі шатуноў, укладышы шатунных падшыпнікаў) камплектам, у парадку іх адпаведнасці нумарам цыліндраў, каб забяспечыць правільную наступную зборку.
- Пры зняцці дэталяў кіруйцеся малюнкам «Поршань і шатун».
- Пры зняцці дэталяў звярніце ўвагу на наступныя аперацыі.
- а) Адвярніце балты мацавання вечка шатуна, затым зніміце вечка шатуна і ніжні укладыш шатуннага падшыпніка.
- б) Выштурхніце поршань і шатун у зборы з блока цыліндраў у напрамку да паверхні пад пракладку галоўкі блока цыліндраў.
Увага: будзьце асцярожныя пры зняцці поршня з шатуном у зборы, не зачапіце шатуном за паверхню цыліндра і шыйку каленчатага вала.
- в) Нанясіце нумар цыліндра на бакавую паверхню шатуна для палягчэння наступнай зборкі.
Праверка стану поршня і шатуна
- 1. Праверце кожны поршань на адсутнасць драпін, задзіраў, зносу і іншых дэфектаў. Заменіце поршань пры наяўнасці дэфектаў.
- 2. Праверце кожнае поршневае кальцо на адсутнасць зломаў, пашкоджанняў або значнага зносу. Заменіце дэфектныя кольцы. Пры неабходнасці замены поршня адначасова варта замяніць яго поршневыя кольцы.
- 3. Праверце зазор паміж поршнем і цыліндрам.
а) Мікраметрам вымерайце дыяметр спадніцы поршня на адлегласці 47 мм ад паверхні днішча поршня (ніжэй узроўню канавак для поршневых кольцаў) у напрамку, перпендыкулярным восі поршневага пальца, як паказана на малюнку.
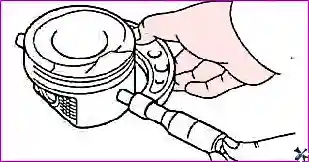
Намінальны дыяметр поршня:
- 2,0 л: 85,97–86,00 мм.
- 2,4 л: 87,97–88,00 мм.
б) Вымярайце дыяметры цыліндраў у напрамку восі рухавіка (гл. вышэй).
в) Вымярайце дыяметр цыліндраў з дапамогай індыкатара-нутрамера ў трох паясах па вышыні ў напрамках «А» і «В». Вымярэнні праводзьце ў месцах, паказаных на малюнку.
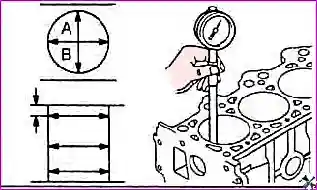
- (1) ВМТ поршня (кропка прыпынку компрэсійнага кальца №1);
- (2) сярэдзіна ходу поршня;
- (3) НМТ поршня.
Намінальны дыяметр цыліндра:
- 2,0 л: 86,00–86,03 мм.
- 2,4 л: 88,00–88,03 мм.
Гранічна дапушчальная конуснасць (адхіленне ад цыліндрычнасці): 0,01 мм або менш.
г) Знайдзіце розніцу вынікаў вымярэнняў дыяметра поршня і дыяметра цыліндра.
Зазор паміж цыліндрам і поршнем:
Намінальны:
- 2,0 л: 0,015–0,035 мм.
- 2,4 л: 0,025–0,040 мм.
- Максімальны: 0,080 мм.
Калі зазор большы за максімальны, заменіце ўсе чатыры поршні. Пры неабходнасці заменіце блок цыліндраў.
Заўвага: пры выкарыстанні новага блока цыліндраў прымяняйце поршань з той жа самай меткай (нумарам), што і дыяметр цыліндра.
4. Вымярайце зазор паміж поршневым кальцом і канаўкай поршня. Калі вымераны зазор перавышае гранічна дапушчальнае значэнне, усталюйце новае поршневае кальцо і паўторна вымерайце зазор. Калі вымераны зазор зноў перавышае гранічна дапушчальнае значэнне, заменіце поршань і кольцы ў зборы. Калі вымераны зазор меншы за гранічна дапушчальнае значэнне, заменіце толькі поршневыя кольцы.
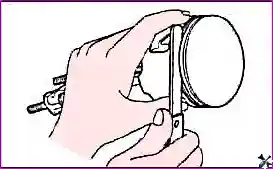
Зазор паміж поршневым кальцом і канаўкай поршня:
Намінальнае значэнне:
2,0 л:
- Компрэсійнае кальцо №1: 0,05–0,08 мм.
- Компрэсійнае кальцо №2: 0,04–0,08 мм.
- Масляздымнае кальцо: 0,06–0,15 мм.
2,4 л:
- Компрэсійныя кольцы №1 і №2: 0,03–0,07 мм.
- Масляздымнае кальцо: 0,06–0,15 мм.
Гранічна дапушчальнае значэнне:
- Компрэсійныя кольцы №1 і №2: 0,10 мм.
- Масляздымнае кальцо: 0,20 мм.
5. Для вымярэння зазору ў замку поршневага кальца ўсталюйце поршневае кальцо ў адтуліну цыліндра. Размясціце кальцо пад прамым вуглом да ўтваральнай сценкі цыліндра, асцярожна перамяшчаючы яго ўніз з дапамогай поршня. Вымярайце зазор у замку кальца з дапамогай плоскага шчупа. Калі вымераны зазор перавышае гранічна дапушчальнае значэнне, заменіце поршневае кальцо.
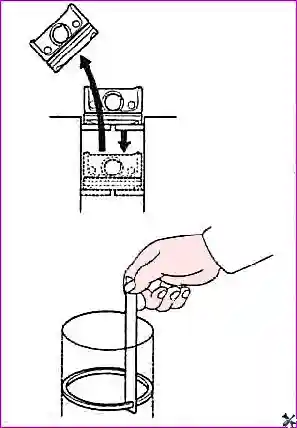
Зазор у замку поршневага кальца:
Намінальнае значэнне:
- Компрэсійнае кальцо №1: 0,15–0,30 мм.
- Компрэсійнае кальцо №2: 2,0 л — 0,37–0,52 мм; 2,4 л — 0,30–0,45 мм.
- Масляздымнае кальцо: 0,20–0,70 мм.
Гранічна дапушчальнае значэнне:
- Компрэсійнае кальцо №1: 0,6 мм.
- Компрэсійнае кальцо №2: 0,7 мм.
- Масляздымнае кальцо: 0,8 мм.
6. Пры замене поршневых кольцаў без расщточвання цыліндраў у рамонтны памер правярайце зазор у замку кальца ў кропцы, размешчанай у ніжняй частцы цыліндра (зона найменшага зносу).
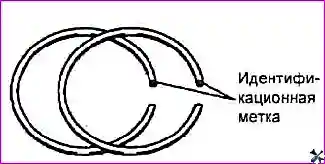
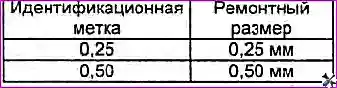
Заўвага: ідэнтыфікацыйная метка рамонтнага памеру размешчана на верхняй частцы поршневага кальца каля замка кальца.
7. Праверце поршневы палец.
- а) Паспрабуйце ўставіць поршневы палец у адтуліну поршня высілкам вялікага пальца. Пры гэтым павінна адчувацца супраціўленне. Заменіце поршневы палец, калі ён лёгка ўваходзіць у адтуліну або маецца значны люфт. Заменіце поршневы палец пры наяўнасці дэфектаў.
- б) Вымярайце дыяметр поршневага пальца.
Намінальнае значэнне: 21,001–21,006 мм.
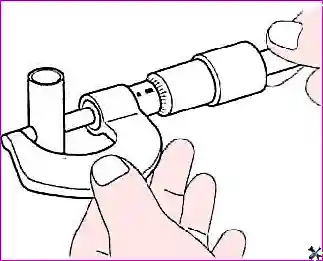
- в) Вызначце зазор паміж поршневым пальцам і поршнем (у бабышках поршня).
Намінальнае значэнне: 0,010–0,020 мм.
- г) Вызначце розніцу паміж дыяметрам поршневага пальца і дыяметрам адтуліны ў верхняй галоўцы шатуна пад поршневы палец.
Намінальнае значэнне: 0,016–0,032 мм.
- 8. Заменіце шатун пры наяўнасці пашкоджання торцавай паверхні верхняй або ніжняй галоўкі.
- 9. Калі паверхня адтуліны пад поршневы палец у верхняй галоўцы шатуна значна зношана, заменіце шатун.
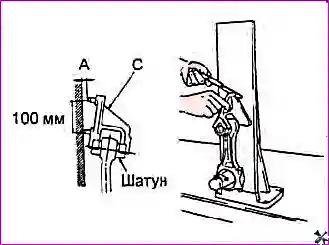
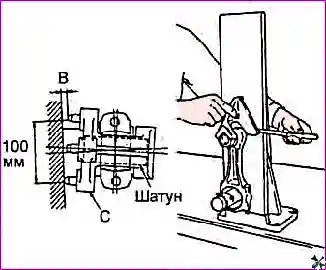
10. З дапамогай спецыяльнага прыбора для праверкі шатуна праверце выгін і скручванне шатуна. Калі вымераная велічыня перавышае гранічна дапушчальнае значэнне, выкарыстоўваючы прэс, выпраўце шатун. Пры неабходнасці заменіце шатун.
Гранічна дапушчальнае значэнне (на 100 мм даўжыні дэталі):
- Выгін: 0,05 мм.
- Скручванне: 0,10 мм.
Рамонт (замена поршневага пальца)
1. З дапамогай спецыяльных інструментаў выканайце разборку і зборку вузла поршня і шатуна.
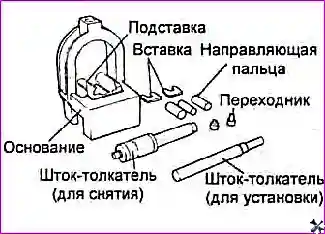
- 2. Поршневы палец запрэсаваны ў верхнюю галоўку шатуна, і поршань слізгае па ім пры пэўнай тэмпературы.
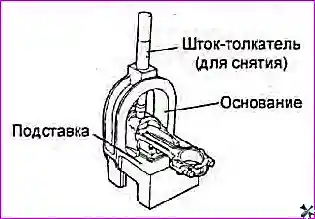
- 3. Набор спецыяльных інструментаў складаецца з падставы з падстаўкай і ўстаўкамі, накіравальнікаў, пераходнікаў, штока-штуршка для зняцця і штока-штуршка для ўстаноўкі. Пры зняцці або ўстаноўцы поршневага пальца поршань утрымліваецца на падставе прыстасавання. Накіравальнікі прыстасавання палягчаюць пазіцыянаванне поршневага пальца пры яго зняцці і ўстаноўцы, калі шатун абапіраецца на ўстаўкі падстаўкі.
- 4. Для зняцця поршневага пальца ўкладзіце поршань на падставу і размясціце шатун на ўстаўцы падстаўкі. Устаўце шток-штуршок (для зняцця) праз дугу верхняй часткі падставы ў поршневы палец і выміце палец з дапамогай прэса.
- 5. Пры ўстаноўцы новага пальца неабходна ўставіць адпаведную ўстаўку падстаўкі для падтрымкі шатуна.
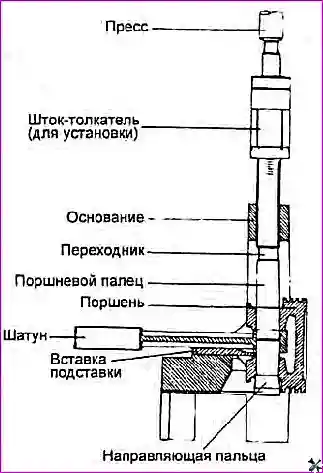
- 6. Размясціце верхнюю галоўку шатуна ўнутры поршня. З аднаго боку поршня ўстаўце адпаведны накіравальнік праз поршань і шатун, затым злёгку асадзіце накіравальнік ад рукі, каб ён утрымліваўся поршнем. З другога боку поршня ўстаўце поршневы палец і ўкладзіце разам поршань і шатун на падставу прыстасавання так, каб накіравальнік пальца быў знізу.
Заўвага: накіравальнік неабходны для цэнтравання шатуна адносна бабышак поршня. Калі зборка выканана правільна, накіравальнік пальца будзе стаяць дакладна па цэнтры адтуліны дугі верхняй часткі падставы і датыкацца да ўстаўкі падстаўкі. Калі выкарыстоўваецца накіравальнік пальца няправільнага памеру, поршань (і шатун) і поршневы палец не будуць знаходзіцца на адной восі з адтулінай падставы.
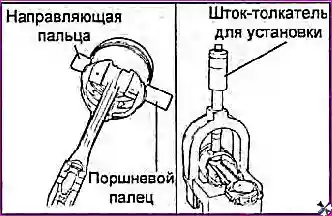
7. Устаўце шток-штуршок (для ўстаноўкі) праз адтуліну дугі верхняй часткі падставы да ўпору ў пераходнік на поршневым пальцы і з дапамогай гідраўлічнага прэса завядзіце палец у поршань і верхнюю галоўку шатуна. Працягвайце запрэсоўку да моманту, калі накіравальнік пальца ўпадзе знізу падставы і шток-штуршок упрэцца ў дугу верхняй часткі падставы.
Увага: не перавышайце гранічна дапушчальнага высілку пры запрэсоўцы поршневага пальца ў момант, калі шток-штуршок упрэцца ў дугу верхняй часткі падставы.
Гранічна дапушчальны высілак пры запрэсоўцы: 15 000 ± 5 000 Н.
Праверка каленчатага вала
1. Праверце выгін (біццё па сярэдняй шыйцы) каленчатага вала.
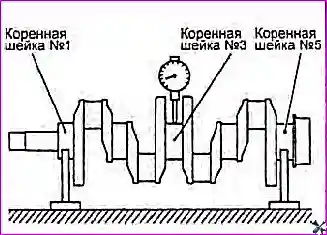
- а) Укладзіце каленчаты вал на прызмы (на карэнную шыйку №1 і карэнную шыйку №5).
- б) З дапамогай індыкатара гадзіннікавага тыпу вымерайце біццё вала па цэнтральнай карэннай шыйцы (№3).
Біццё каленчатага вала:
- Намінальнае: 0,02 мм і менш.
- Гранічна дапушчальнае: 0,05 мм.
Заўвага: сапраўднае біццё каленчатага вала роўнае палове значэння, якое паказвае індыкатар пры правaроце вала на адзін абарот.
- в) Калі вымеранае біццё перавышае гранічна дапушчальнае значэнне, заменіце каленчаты вал.
- 2. Праверце карэнныя і шатунныя шыйкі каленчатага вала на адсутнасць пашкоджанняў (задзіры і прыхваты), празмернага зносу і расколін. Акрамя таго, праверце адтуліны масляных каналаў на адсутнасць засмечанасці. Адрамантуйце або заменіце няспраўную дэталь.
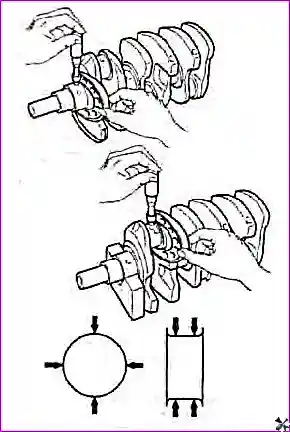
- 3. Праверце конуснасць і авальнасць карэнных і шатунных шыек каленчатага вала.
Намінальнае значэнне:
- Дыяметр карэннай шыйкі: 51,942–51,960 мм.
- Дыяметр шатуннай шыйкі: 47,954–47,972 мм.
Конуснасць і авальнасць карэнных і шатунных шыек: 0,05 мм або менш.
Расщточванне цыліндра
Увага: расщточвайце ўсе цыліндры да аднаго рамонтнага памеру. Не расщточвайце толькі адзін цыліндр да рамонтнага памеру.
- 1. Калі па перыметры цыліндра ў верхняй яго частцы прысутнічае наплыў (грабеньчаты знос), выдаліце яго з дапамогай спецыяльнага інструмента.
- 2. Па найбольшым дыяметры цыліндра рухавіка, які рамантуецца, атрыманым у выніку вымярэнняў, вызначце нумар рамонтнага памеру поршняў.
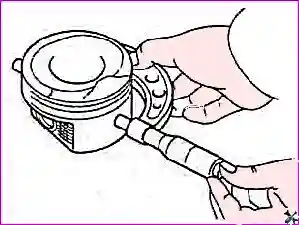
3. Вымярайце вонкавы дыяметр поршня, прызначанага для выкарыстання, у месцы, паказаным на малюнку.
Заўвага: стандартныя вымярэнні дыяметра поршня праводзяцца на адлегласці 47 мм ад паверхні днішча поршня ў плоскасці, перпендыкулярнай восі поршневага пальца.
4. Грунтуючыся на вымеранай велічыні вонкавага дыяметра поршня, разлічыце дыяметр расщточвання цыліндра.
Дыяметр расщточвання цыліндра = вонкавы дыяметр поршня + (зазор паміж поршнем і цыліндрам) − 0,01 мм (прыпуск на ханангаванне).
5. Расщтачыце ўсе цыліндры да разліковага дыяметра.
Увага: для прадухілення тэмпературных дэфармацый пры расщточванні праводзьце расщточванне цыліндраў у наступнай паслядоўнасці: №2, №4, №1, №3.
6. Адханангвайце цыліндры да канчатковага чыставога памеру (вонкавы дыяметр поршня + зазор паміж поршнем і цыліндрам).
Увага: для прадухілення тэмпературных дэфармацый пры ханангаванні праводзьце ханангаванне цыліндраў у наступнай паслядоўнасці: №2, №4, №1, №3.
7. Праверце зазор паміж поршнем і цыліндрам (усталяваная мяжа для новых дэталяў).
Намінальнае значэнне: 0,02–0,04 мм.
Заўвага:
- Праверце, што ўсе ўсталёўваемыя поршні аднаго рамонтнага памеру.
- Гранічна дапушчальнае значэнне зазору для прыпрацаванай пары «поршань–цыліндр» складае не больш за 0,085 мм.
Зборка
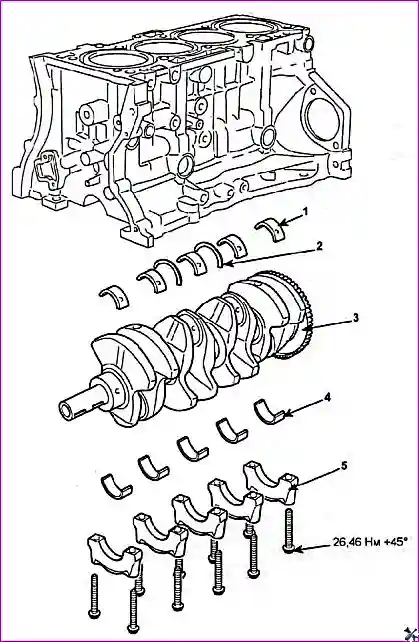
1. Усталюйце верхнія укладышы карэнных падшыпнікаў у пасцель каленчатага вала на блоку цыліндраў. У верхнім укладышы карэннага падшыпніка каленчатага вала маецца канаўка для подводу змазкі.
Заўвага: будзьце ўважлівыя, усталёўвайце укладышы карэнных падшыпнікаў у адпаведнасці з нумарамі цыліндраў.
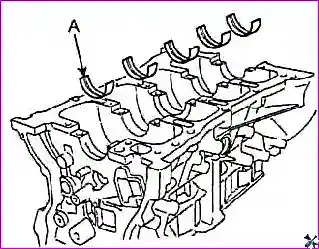
- 2. Усталюйце ніжнія укладышы (без канавак) у вечкі карэнных падшыпнікаў.
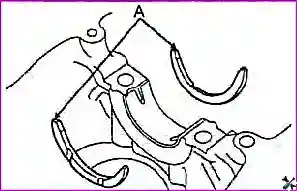
- 3. Усталюйце ўпорныя паўкольцы на абодва бакі карэннага падшыпніка №3 канаўкамі вонкі.
- 4. Нанясіце маторнае масла на карэнныя шыйкі каленчатага вала і ўсталюйце каленчаты вал.
- 5. Усталюйце вечкі карэнных падшыпнікаў.
- а) Пры ўстаноўцы неабходна размясціць вечкі так, каб стрэлкі вечкаў былі накіраваны да шківа каленчатага вала і нумары вечкаў адпавядалі нумарам шыек вала.
- б) Нанясіце маторнае масла на разьбу балтоў і пад іх галоўку.
- в) Зацягніце балты мацавання вечкаў карэнных падшыпнікаў намінальным момантам у паслядоўнасці, паказанай на адпаведным малюнку.
Увага: балты мацавання вечкаў варта зацягваць паступова ў два-тры праходы з павелічэннем моманту, затым зацягнуць намінальным момантам і давярнуць на паказаны вугал.
Момант зацяжкі: 26,5 Н·м + 45°.
6. Праверце плаўнасць вярчэння каленчатага вала і вымерайце восевы зазор вала.
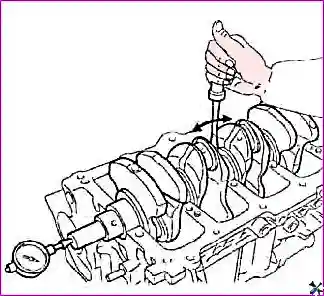
Восевы зазор:
- Намінальнае значэнне: 0,07–0,25 мм.
- Гранічна дапушчальнае значэнне: 0,30 мм.
7. Збярыце шатунна-поршневую групу.
а) Усталюйце пашыральнік масляздымнага кальца.
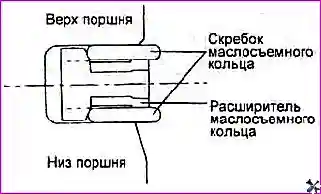
б) Усталюйце верхні скрэбак масляздымнага кальца. Для ўстаноўкі скрабка спачатку ўсталюйце адзін канец скрабка паміж пашыральнікам і канаўкай поршня, затым, утрымліваючы канец скрабка, націскайце пальцам на скрэбак, каб завесці яго ў канаўку, як паказана на малюнку.
Увага: не прымяняйце экспандэр поршневых кольцаў пры ўстаноўцы скрабкоў масляздымнага кальца.
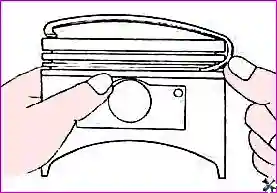
- в) Усталюйце ніжні скрэбак масляздымнага кальца ў адпаведнасці з працэдурай, прыведзенай у пункце б).
- г) Нанясіце маторнае масла на поршань і канаўкі поршня пад кольцы па ўсёй акружнасці.
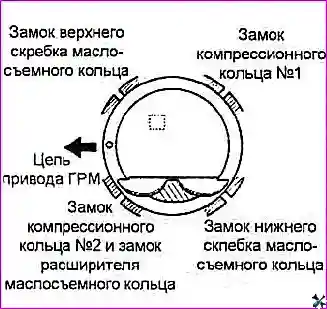
Заўвага: пераканайцеся, што замкі скрабкоў і пашыральнікаў масляздымных кольцаў размешчаны, як паказана на малюнку.
- д) З дапамогай экспандэра поршневых кольцаў усталюйце компрэсійнае кальцо №2 і компрэсійнае кальцо №1 з ідэнтыфікацыйнай меткай да днішча поршня (уверх).
- е) Размясціце замкі кольцаў як мага далей адзін ад аднаго. Пераканайцеся, што замак якога-небудзь кальца не знаходзіцца на восі поршневага пальца або на перпендыкулярным дадзенай восі напрамку.
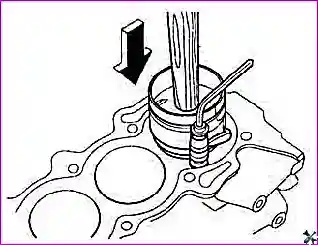
2. З дапамогай спецыяльнага прыстасавання надзейна зафіксуйце поршневыя кольцы на поршні перад устаноўкай поршня ў зборы ў цыліндр.
- 8. Усталюйце верхнія укладышы падшыпнікаў у шатуны.
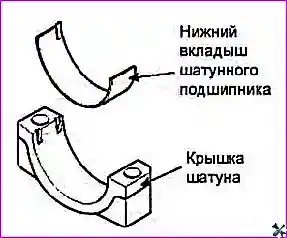
- 9. Усталюйце ніжнія укладышы падшыпнікаў у вечкі шатуноў.
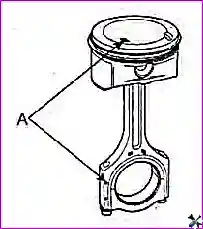
10. Пры ўстаноўцы пераканайцеся, што «пярэдняя» метка (А) на поршні і «пярэдняя» ідэнтыфікацыйная метка на шатуне накіраваны да пярэдняй часткі рухавіка (да ланцуга прывада ГРМ).
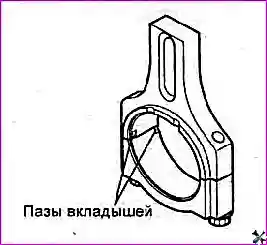
11. Пры ўстаноўцы вечка шатуна пераканайцеся, што меткі нумара цыліндра (зробленыя пры разборцы) на шатуне і вечку шатуна супалі. Пры ўстаноўцы новага шатуна пераканайцеся, што фіксуючыя пазы укладышаў у вечку шатуна і шатуне размешчаны з аднаго боку.
12. Пры зборцы балты мацавання вечкаў шатуноў варта зацягваць наступным чынам:
- а) Нанясіце масла на разьбу балтоў мацавання і месцы кантакту балтоў з шатуном (пад галоўку балта).
- б) Зацягніце балты мацавання вечкаў шатуноў намінальным момантам зацяжкі.
Момант зацяжкі: 29 Н·м + (88°–92°).
Увага:
- Не ўсталёўвайце паўторна былыя ў эксплуатацыі (знятыя пры разборцы) балты мацавання вечкаў шатуноў.
- Пры ўстаноўцы новых балтоў мацавання вечкаў шатуноў не зацягвайце іх больш за тры разы.
13. Усталюйце картар.
- а) Ачысціце прывалачныя паверхні блока цыліндраў і картара ад рэшткаў старога герметыка.
- б) Абястлусціце паверхню для нанясення герметыка на фланцы картара, а таксама прывалачную паверхню на блоку цыліндраў.
- в) Нанясіце ўказаны герметык бесперапыннай палоскай дыяметрам 3–4 мм у канаўку на фланцы картара.
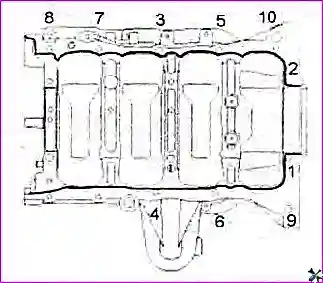
Герметык: Three Bond 1217H.
Увага:
- У вобласці адтулін пад балты мацавання картара герметык варта наносіць уздоўж унутранай лініі ад адтуліны.
- Не дапускайце выдаўлівання герметыка за фланец картара з боку каленчатага вала.
- Замацуйце картар на працягу 5 хвілін пасля нанясення герметыка. Пасля ўстаноўкі картара пачакайце па меншай меры гадзіну перад запускам рухавіка.
- г) Зацягніце балты мацавання картара (паступова, у некалькі прыёмаў да намінальнага моманту).
Момант зацяжкі: 19–27 Н·м.


