Zerlegen des Zylinderblocks
1. Prüfen Sie das Seitenspiel zwischen dem unteren Pleuelauge und der entsprechenden Kurbelwangenfläche der Kurbelwelle.
Hinweis:
- Wenn der Wert des Seitenspiels den zulässigen Grenzwert überschreitet, ersetzen Sie das Pleuel mit Deckel.
- Wenn nach dem Ersetzen des Pleuels mit Deckel der Wert des Seitenspiels weiterhin den zulässigen Grenzwert überschreitet, ersetzen Sie die Kurbelwelle.
Nennwert: 0,1–0,25 mm.
Zulässiger Grenzwert: 0,35 mm.
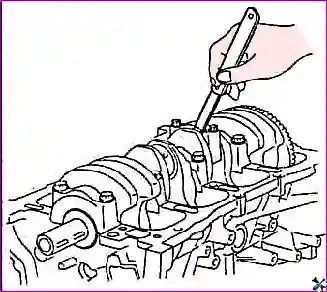
2. Prüfen Sie das Ölspiel in den Pleuellagern mit Hilfe eines Kunststoff-Messdrahts.
- a) Prüfen Sie, dass die Montagemarkierungen am Pleuel und am Pleueldeckel auf einer Linie liegen (um einen korrekten Zusammenbau zu gewährleisten).
- b) Lösen Sie die Befestigungsschrauben des Pleueldeckels.
3. Nehmen Sie den Pleueldeckel und eine der Pleuellagerschalen ab.
- c) Reinigen Sie die Kurbelwellenzapfen und die Lagerschalen von Öl und Schmutz.
- d) Schneiden Sie ein Stück Kunststoff-Messdraht in einer Länge ab, die der Breite der Lagerschale entspricht, und legen Sie es parallel zur Zapfenachse abseits der Öldurchgangsbohrung.
- e) Setzen Sie die Lagerschale und den Pleueldeckel ein und ziehen Sie die Befestigungsschrauben mit dem Nenndrehmoment fest.
Achtung: Drehen Sie die Kurbelwelle während dieses Vorgangs nicht.
Anzugsdrehmoment: 20 N·m + 90°.
- f) Nehmen Sie den Pleueldeckel ab und bestimmen Sie anhand der auf der Messdrahtverpackung aufgedruckten Skala das Lagerspiel.
Spiel im Pleuellager:
- Nennwert: 0,025–0,043 mm.
- Zulässiger Grenzwert: 0,06 mm.
Hinweis: Unterziehen Sie das Lager oder den Pleueldeckel nicht einer mechanischen Bearbeitung, um das Spiel einzustellen.
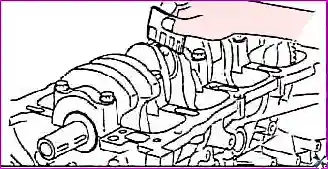
Wenn das Spiel größer als der Höchstwert ist, ersetzen Sie die Lager. Ersetzen Sie bei Bedarf die Kurbelwelle.
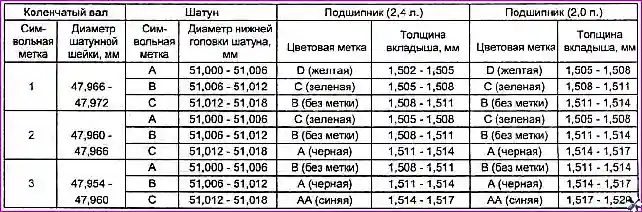
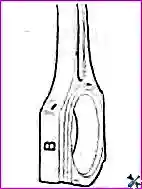
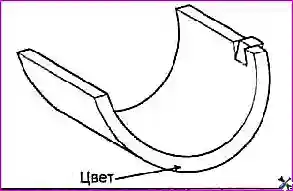
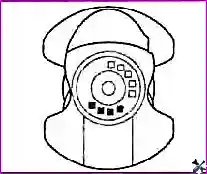
Hinweis: Wählen Sie beim Ersetzen der Pleuellagerschalen diese gemäß der Tabelle „Auswahl der Pleuellagerschalen" entsprechend der Dimensionsgruppe (Symbolmarkierung) der Kurbelwelle, der Dimensionsgruppe (Symbolmarkierung) des Pleuels und der Farbmarkierung der Pleuellagerschalen aus.
Tabelle. Auswahl der Pleuellagerschalen.
Markierung der Dimensionsgruppe des Pleuels.
Markierung der Dimensionsgruppe der Lagerschale.
Markierung der Dimensionsgruppe des Pleuelzapfens.
3. Messen Sie das Axialspiel der Kurbelwelle, indem Sie sie mit einem Schraubendreher vor und zurück bewegen. Wenn das Axialspiel den zulässigen Grenzwert überschreitet, ersetzen Sie die Anlaufhalbringe des Lagers und/oder die Lagerschalen.
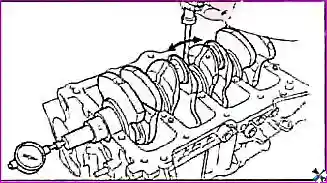
Axialspiel:
- Nennwert: 0,07–0,25 mm.
- Zulässiger Grenzwert: 0,30 mm.
4. Prüfen Sie das Ölspiel in den Hauptlagern mit Hilfe eines Kunststoff-Messdrahts.
- a) Reinigen Sie die Oberflächen des Zylinderblocks und der Hauptlagerdeckel, die Hauptzapfen der Kurbelwelle und die Lagerschalen von Öl-, Fett- und anderen Schmutzablagerungen.
- b) Legen Sie die Kurbelwelle vorsichtig in den Zylinderblock ein.
- c) Schneiden Sie ein Stück kalibrierten Kunststoffdrahts ab, dessen Länge der Zapfenbreite entspricht, und legen Sie es entlang der Kurbelwellenachse auf den Kurbelwellenzapfen.
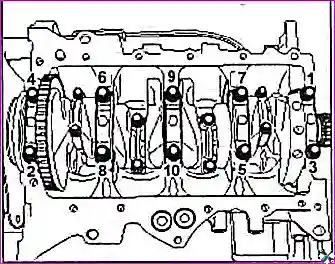
- d) Setzen Sie den Lagerdeckel vorsichtig ein und ziehen Sie die Befestigungsschrauben in der auf der Abbildung angegebenen Reihenfolge fest.
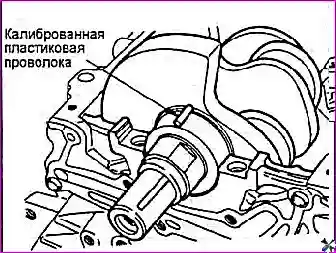
Achtung: Drehen Sie die Kurbelwelle während dieses Vorgangs nicht.
Anzugsdrehmoment: 26,5 N·m + 45°.
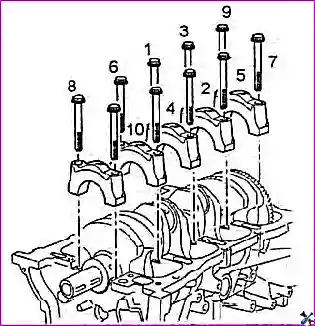
- e) Lösen Sie die Befestigungsschrauben der Hauptlagerdeckel der Kurbelwelle in der auf der Abbildung angegebenen Reihenfolge und nehmen Sie den Deckel vorsichtig ab.
- f) Messen Sie die Breite des zusammengedrückten kalibrierten Kunststoffdrahts an seiner breitesten Stelle mit Hilfe der auf der Verpackung des Kunststoff-Messdrahts aufgedruckten Skala.
Spiel im Hauptlager:
Nennwert:
- 2,0 l ab 2009: 0,020–0,038 mm.
- Übrige: 0,026–0,048 mm.
Zulässiger Grenzwert: 0,05 mm.
Hinweis: Unterziehen Sie das Lager oder den Lagerdeckel nicht einer mechanischen Bearbeitung, um das Spiel einzustellen.
Wenn das Spiel größer als der Höchstwert ist, ersetzen Sie die Lager. Ersetzen Sie bei Bedarf die Kurbelwelle.
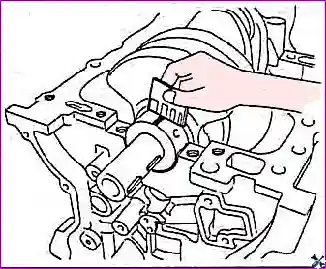
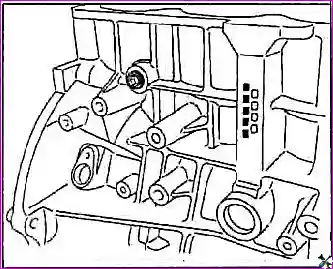
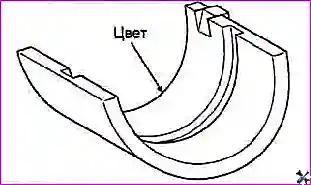
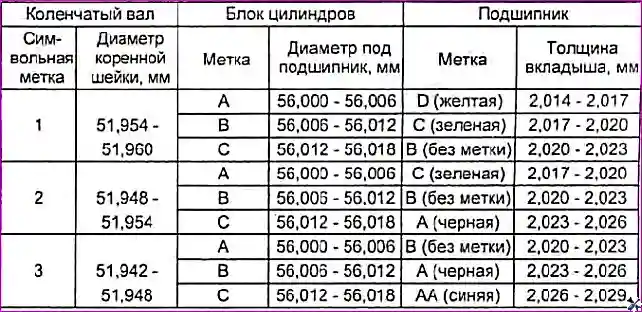
- g) Wählen Sie beim Ersetzen der Hauptlagerschalen diese entsprechend der Farbmarkierung der Hauptlagerschalen, der Dimensionsgruppe des Kurbelwellenlagersitzes (Symbolmarkierungen am Zylinderblock) und der Dimensionsgruppe (Symbolmarkierungen) der Kurbelwelle aus (siehe Tabelle „Auswahl der Hauptlagerschalen").
Markierung der Dimensionsgruppe des Innendurchmessers des Hauptlagersitzes der Kurbelwelle.
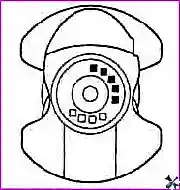
Markierung der Dimensionsgruppe des Hauptzapfens.
Markierung der Dimensionsgruppe der Lagerschale.
Schwungrad (Modelle mit Schaltgetriebe)
- 1. Prüfen Sie den Zustand der Kontaktfläche des Schwungrads mit der Kupplungsscheibe (kein ungleichmäßiger Verschleiß oder Beschädigung). Ersetzen Sie das Schwungrad, wenn die Oberfläche beschädigt ist oder einen erheblichen Verschleiß aufweist.
- 2. Messen Sie den Schlag der Kontaktfläche des Schwungrads mit der Kupplungsscheibe.
- Nennwert: 0,10 mm.
- Zulässiger Grenzwert: 0,13 mm.
3. Prüfen Sie den Zustand des Zahnkranzes des Schwungrads (keine Beschädigungen, Risse und erheblicher Verschleiß) und ersetzen Sie ihn bei Bedarf.
Antriebsplatte des Drehmomentwandlers (Modelle mit Automatikgetriebe)
Prüfen Sie die Antriebsplatte des Drehmomentwandlers auf Verformung, Beschädigung und Risse. Ersetzen Sie sie bei Bedarf.
Tabelle. Auswahl der Hauptlagerschalen.
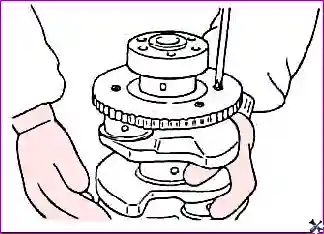
Rotor des Kurbelwellenstellungssensors
- 1. Nehmen Sie den Rotor des Kurbelwellenstellungssensors ab.
- 2. Prüfen Sie den Rotor des Kurbelwellenstellungssensors auf Beschädigungen, Risse und Verschleiß. Ersetzen Sie den Sensorrotor bei Bedarf.
- 3. Prüfen Sie das Spiel zwischen dem Zahn des Sensorrotors und der Sensorspitze mit Hilfe einer Tiefenmesslehre.
Nennwert: 0,5–1,1 mm.
Hinweis:
- Messen Sie den Abstand von der Zahnspitze des Kurbelwellenstellungssensorrotors bis zur Montagefläche für den Sensor am Zylinderblock.
- Messen Sie die Länge der Sensorspitze des Kurbelwellenstellungssensors als Abstand zwischen dem Stirnende der Sensorspitze und der Auflagefläche des Sensors.
- Berechnen Sie das Spiel als Differenz zwischen den angegebenen Werten.
Prüfung
- 1. Prüfen Sie den Zylinderblock auf Abplatzungen, Korrosion, Kesselsteinablagerungen und Rost. Prüfen Sie außerdem das Fehlen von Rissen und anderen Beschädigungen. Ersetzen Sie den Zylinderblock bei erheblichen Defekten.
- 2. Prüfen Sie mit Hilfe eines Prüflineals und einer Fühlerlehre die Verformung (Unebenheit) der Dichtfläche des Zylinderblocks für die Dichtung. Vergewissern Sie sich vor der Prüfung, dass die Oberfläche des Zylinderblocks von Resten der alten Dichtung und Fremdpartikeln gereinigt ist.
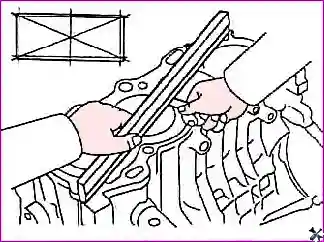
Nennwert: 0,05 mm oder weniger.
3. Messen Sie den Durchmesser der Zylinder mit Hilfe eines Innenmessgeräts in drei Höhenbereichen in den Richtungen „A" und „B". Führen Sie die Messungen an den auf der Abbildung gezeigten Stellen durch.
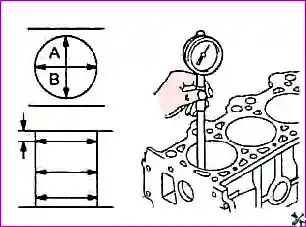
- (1) OT des Kolbens (Haltepunkt des Verdichtungsrings Nr. 1);
- (2) Mitte des Kolbenhubs;
- (3) UT des Kolbens.
Nenndurchmesser des Zylinders:
- 2,0 l: 86,00–86,03 mm.
- 2,4 l: 88,00–88,03 mm.
Zulässige Konizität (Abweichung von der Zylindrizität): 0,01 mm oder weniger.
4. Wenn entweder die Ovalität oder die Konizität eines Zylinders den zulässigen Grenzwert überschreitet oder wenn die Zylinderlauffläche Kratzer oder Fressspuren aufweist, müssen die Zylinder des Blocks auf das entsprechende Reparaturmaß aufgebohrt und gehont werden. Installieren Sie nach der Reparatur des Zylinderblocks Kolben und Kolbenringe des entsprechenden Reparaturmaßes.
Zulässige Ovalität und Konizität des Zylinders: 0,01 mm.
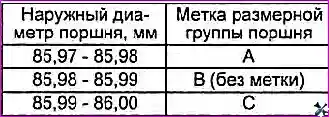
5. Bestimmung des Zylinderdurchmessers und des Kolbendurchmessers anhand der Markierungen.
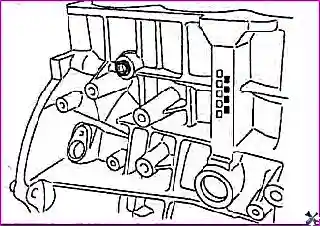
a) Prüfen Sie die Markierung zur Bestimmung des Zylinderdurchmessers am unteren Teil des Zylinderblocks.
Tabelle. Bestimmung des Zylinderdurchmessers anhand der Markierungen (2,0 l).
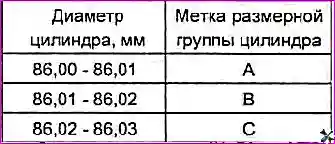
Tabelle. Bestimmung des Zylinderdurchmessers anhand der Markierungen (2,4 l).
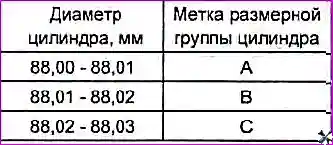
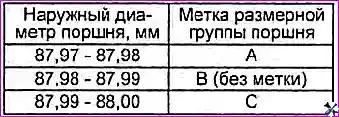
Tabelle. Bestimmung des Kolbenaußendurchmessers anhand der Markierungen (2,0 l).
Markierung der Dimensionsgruppe des Zylinders.
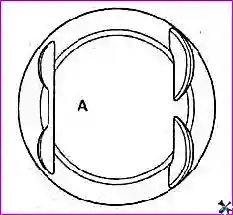
b) Prüfen Sie die Markierung zur Bestimmung des Kolbenaußendurchmessers am Kolbenboden.
Tabelle. Bestimmung des Kolbenaußendurchmessers anhand der Markierungen (2,4 l).
Markierung der Dimensionsgruppe des Kolbens.
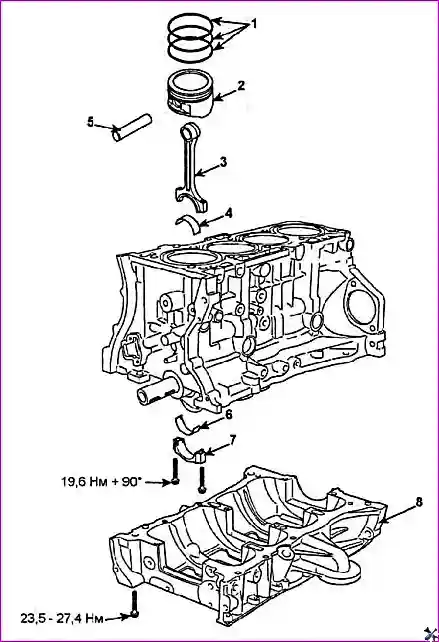
Zerlegen der Baugruppe „Kolben–Pleuel"
Achtung: Legen Sie die abgenommenen Teile (Pleuel, Pleueldeckel, Pleuellagerschalen) als Satz in der Reihenfolge ihrer Zuordnung zu den Zylindernummern ab, um einen korrekten späteren Zusammenbau zu gewährleisten.
- Richten Sie sich beim Abnehmen der Teile nach der Abbildung „Kolben und Pleuel".
- Achten Sie beim Abnehmen der Teile auf die folgenden Vorgänge.
- a) Lösen Sie die Befestigungsschrauben des Pleueldeckels und nehmen Sie anschließend den Pleueldeckel und die untere Pleuellagerschale ab.
- b) Drücken Sie den Kolben und das Pleuel zusammen aus dem Zylinderblock in Richtung auf die Dichtfläche der Zylinderkopfdichtung heraus.
Achtung: Seien Sie beim Abnehmen des Kolbens mit dem Pleuel vorsichtig, stoßen Sie mit dem Pleuel nicht an die Zylinderfläche und den Kurbelwellenzapfen.
- c) Bringen Sie die Zylindernummer auf der Seitenfläche des Pleuels an, um den späteren Zusammenbau zu erleichtern.
Prüfung des Zustands von Kolben und Pleuel
- 1. Prüfen Sie jeden Kolben auf Kratzer, Fressspuren, Verschleiß und andere Defekte. Ersetzen Sie den Kolben bei Defekten.
- 2. Prüfen Sie jeden Kolbenring auf Brüche, Beschädigungen oder erheblichen Verschleiß. Ersetzen Sie defekte Ringe. Bei Bedarf zum Ersetzen des Kolbens sollten gleichzeitig auch seine Kolbenringe ersetzt werden.
- 3. Prüfen Sie das Spiel zwischen Kolben und Zylinder.
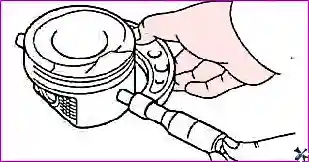
a) Messen Sie mit einem Mikrometer den Durchmesser des Kolbenhemds in einem Abstand von 47 mm von der Kolbenbodenfläche (unterhalb der Ringnuten) in der Richtung senkrecht zur Kolbenbolzenachse, wie auf der Abbildung gezeigt.
Nenndurchmesser des Kolbens:
- 2,0 l: 85,97–86,00 mm.
- 2,4 l: 87,97–88,00 mm.
b) Messen Sie die Durchmesser der Zylinder in Richtung der Motorachse (siehe oben).
c) Messen Sie den Durchmesser der Zylinder mit Hilfe eines Innenmessgeräts in drei Höhenbereichen in den Richtungen „A" und „B". Führen Sie die Messungen an den auf der Abbildung gezeigten Stellen durch.
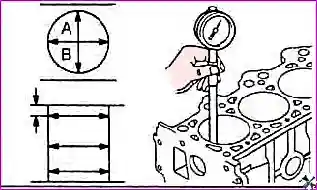
- (1) OT des Kolbens (Haltepunkt des Verdichtungsrings Nr. 1);
- (2) Mitte des Kolbenhubs;
- (3) UT des Kolbens.
Nenndurchmesser des Zylinders:
- 2,0 l: 86,00–86,03 mm.
- 2,4 l: 88,00–88,03 mm.
Zulässige Konizität (Abweichung von der Zylindrizität): 0,01 mm oder weniger.
d) Ermitteln Sie die Differenz zwischen den Messergebnissen des Kolbendurchmessers und des Zylinderdurchmessers.
Spiel zwischen Zylinder und Kolben:
Nennwert:
- 2,0 l: 0,015–0,035 mm.
- 2,4 l: 0,025–0,040 mm.
- Höchstwert: 0,080 mm.
Wenn das Spiel größer als der Höchstwert ist, ersetzen Sie alle vier Kolben. Ersetzen Sie bei Bedarf den Zylinderblock.
Hinweis: Verwenden Sie bei einem neuen Zylinderblock einen Kolben mit derselben Markierung (Nummer) wie der Zylinderdurchmesser.
4. Messen Sie das Spiel zwischen dem Kolbenring und der Kolbenringnut. Wenn das gemessene Spiel den zulässigen Grenzwert überschreitet, setzen Sie einen neuen Kolbenring ein und messen Sie das Spiel erneut. Wenn das gemessene Spiel erneut den zulässigen Grenzwert überschreitet, ersetzen Sie den Kolben und die Ringe als Satz. Wenn das gemessene Spiel kleiner als der zulässige Grenzwert ist, ersetzen Sie nur die Kolbenringe.
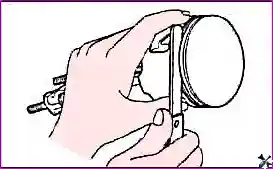
Spiel zwischen dem Kolbenring und der Kolbenringnut:
Nennwert:
2,0 l:
- Verdichtungsring Nr. 1: 0,05–0,08 mm.
- Verdichtungsring Nr. 2: 0,04–0,08 mm.
- Ölabstreifring: 0,06–0,15 mm.
2,4 l:
- Verdichtungsringe Nr. 1 und Nr. 2: 0,03–0,07 mm.
- Ölabstreifring: 0,06–0,15 mm.
Zulässiger Grenzwert:
- Verdichtungsringe Nr. 1 und Nr. 2: 0,10 mm.
- Ölabstreifring: 0,20 mm.
5. Um das Spiel im Stoß des Kolbenrings zu messen, setzen Sie den Kolbenring in die Zylinderbohrung ein. Richten Sie den Ring rechtwinklig zur Zylinderwand aus und schieben Sie ihn mit Hilfe des Kolbens vorsichtig nach unten. Messen Sie das Spiel im Ringstoß mit einer Fühlerlehre. Wenn das gemessene Spiel den zulässigen Grenzwert überschreitet, ersetzen Sie den Kolbenring.
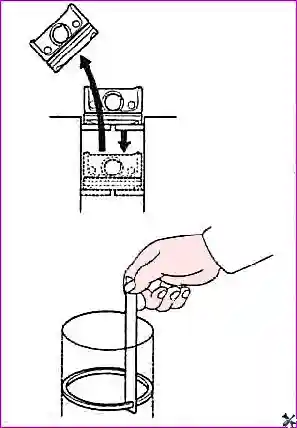
Spiel im Stoß des Kolbenrings:
Nennwert:
- Verdichtungsring Nr. 1: 0,15–0,30 mm.
- Verdichtungsring Nr. 2: 2,0 l — 0,37–0,52 mm; 2,4 l — 0,30–0,45 mm.
- Ölabstreifring: 0,20–0,70 mm.
Zulässiger Grenzwert:
- Verdichtungsring Nr. 1: 0,6 mm.
- Verdichtungsring Nr. 2: 0,7 mm.
- Ölabstreifring: 0,8 mm.
6. Beim Ersetzen der Kolbenringe ohne Aufbohren der Zylinder auf das Reparaturmaß prüfen Sie das Spiel im Ringstoß an einer Stelle im unteren Teil des Zylinders (Bereich des geringsten Verschleißes).
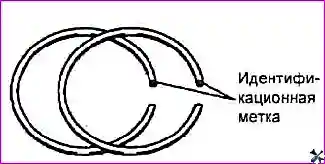
Hinweis: Die Identifikationsmarkierung des Reparaturmaßes befindet sich am oberen Teil des Kolbenrings in der Nähe des Ringstoßes.
7. Prüfen Sie den Kolbenbolzen.
- a) Versuchen Sie, den Kolbenbolzen mit Daumenkraft in die Kolbenbohrung einzuführen. Dabei muss ein Widerstand zu spüren sein. Ersetzen Sie den Kolbenbolzen, wenn er leicht in die Bohrung eintritt oder ein erhebliches Spiel vorhanden ist. Ersetzen Sie den Kolbenbolzen bei Defekten.
- b) Messen Sie den Durchmesser des Kolbenbolzens.
Nennwert: 21,001–21,006 mm.
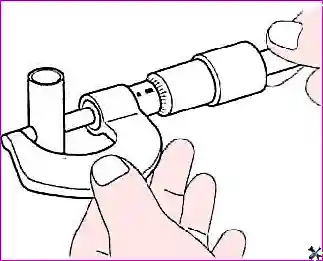
- c) Bestimmen Sie das Spiel zwischen dem Kolbenbolzen und dem Kolben (in den Kolbenaugen).
Nennwert: 0,010–0,020 mm.
- d) Bestimmen Sie die Differenz zwischen dem Durchmesser des Kolbenbolzens und dem Durchmesser der Bohrung im oberen Pleuelauge für den Kolbenbolzen.
Nennwert: 0,016–0,032 mm.
- 8. Ersetzen Sie das Pleuel bei Beschädigung der Stirnfläche des oberen oder unteren Auges.
- 9. Wenn die Oberfläche der Bohrung für den Kolbenbolzen im oberen Pleuelauge erheblich verschlissen ist, ersetzen Sie das Pleuel.
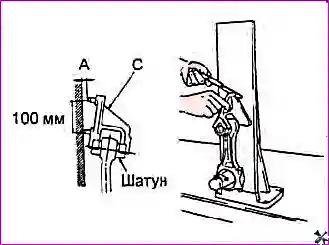
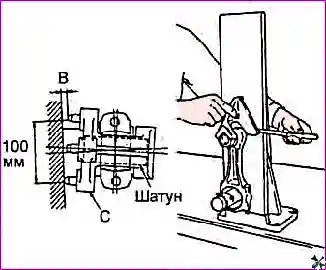
10. Prüfen Sie mit Hilfe eines speziellen Pleuelprüfgeräts die Biegung und die Verdrehung des Pleuels. Wenn der gemessene Wert den zulässigen Grenzwert überschreitet, richten Sie das Pleuel mit einer Presse. Ersetzen Sie bei Bedarf das Pleuel.
Zulässiger Grenzwert (auf 100 mm Bauteillänge):
- Biegung: 0,05 mm.
- Verdrehung: 0,10 mm.
Reparatur (Ersetzen des Kolbenbolzens)
1. Führen Sie mit Hilfe von Spezialwerkzeugen das Zerlegen und Zusammenbauen der Baugruppe Kolben und Pleuel durch.
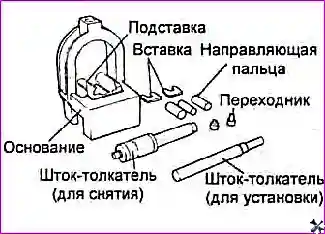
- 2. Der Kolbenbolzen ist in das obere Pleuelauge eingepresst, und der Kolben gleitet bei einer bestimmten Temperatur auf ihm.
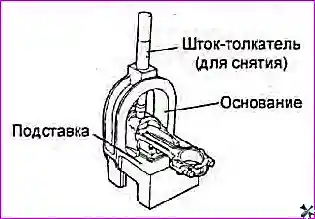
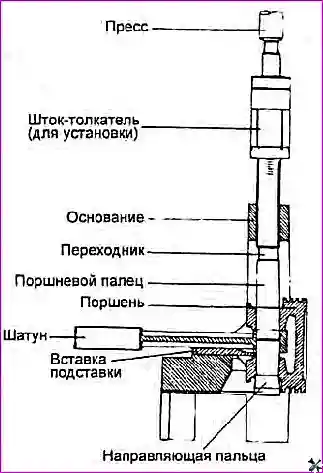
- 3. Der Spezialwerkzeugsatz besteht aus einer Grundplatte mit Auflage und Einsätzen, Führungen, Adaptern, einer Schubstange zum Abnehmen und einer Schubstange zum Einbauen. Beim Abnehmen oder Einbauen des Kolbenbolzens wird der Kolben auf der Grundplatte der Vorrichtung gehalten. Die Führungen der Vorrichtung erleichtern die Positionierung des Kolbenbolzens beim Abnehmen und Einbauen, wenn das Pleuel auf den Einsätzen der Auflage aufliegt.
- 4. Zum Abnehmen des Kolbenbolzens legen Sie den Kolben auf die Grundplatte und positionieren das Pleuel auf dem Einsatz der Auflage. Führen Sie die Schubstange (zum Abnehmen) durch den Bogen des oberen Teils der Grundplatte in den Kolbenbolzen ein und ziehen Sie den Bolzen mit Hilfe einer Presse heraus.
- 5. Beim Einbauen eines neuen Bolzens ist der entsprechende Einsatz der Auflage zur Unterstützung des Pleuels einzubauen.
- 6. Positionieren Sie das obere Pleuelauge im Inneren des Kolbens. Führen Sie von einer Seite des Kolbens die entsprechende Führung durch den Kolben und das Pleuel ein und setzen Sie die Führung leicht von Hand ab, damit sie vom Kolben gehalten wird. Führen Sie von der anderen Seite des Kolbens den Kolbenbolzen ein und legen Sie Kolben und Pleuel zusammen auf die Grundplatte der Vorrichtung, sodass die Bolzenführung unten liegt.
Hinweis: Die Führung ist erforderlich, um das Pleuel relativ zu den Kolbenaugen zu zentrieren. Bei korrektem Zusammenbau steht die Bolzenführung genau in der Mitte der Bogenöffnung des oberen Teils der Grundplatte und berührt den Einsatz der Auflage. Bei Verwendung einer Bolzenführung falscher Größe liegen der Kolben (und das Pleuel) und der Kolbenbolzen nicht auf einer Achse mit der Öffnung der Grundplatte.
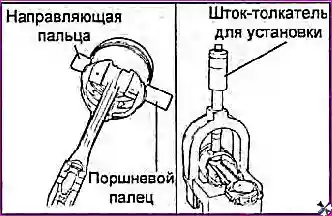
7. Führen Sie die Schubstange (zum Einbauen) durch die Bogenöffnung des oberen Teils der Grundplatte bis zum Anschlag am Adapter auf dem Kolbenbolzen ein und schieben Sie den Bolzen mit Hilfe einer Hydraulikpresse in den Kolben und das obere Pleuelauge. Setzen Sie das Einpressen fort, bis die Bolzenführung von unten aus der Grundplatte fällt und die Schubstange am Bogen des oberen Teils der Grundplatte anliegt.
Achtung: Überschreiten Sie nicht die zulässige Grenzkraft beim Einpressen des Kolbenbolzens in dem Moment, in dem die Schubstange am Bogen des oberen Teils der Grundplatte anliegt.
Zulässige Grenzkraft beim Einpressen: 15 000 ± 5 000 N.
Prüfung der Kurbelwelle
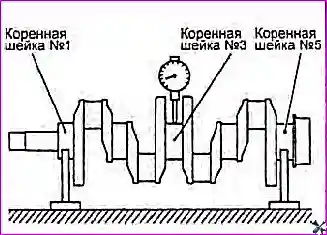
1. Prüfen Sie die Biegung (Schlag am mittleren Zapfen) der Kurbelwelle.
- a) Legen Sie die Kurbelwelle auf Prismen (auf den Hauptzapfen Nr. 1 und den Hauptzapfen Nr. 5).
- b) Messen Sie mit Hilfe einer Messuhr den Schlag der Welle am mittleren Hauptzapfen (Nr. 3).
Schlag der Kurbelwelle:
- Nennwert: 0,02 mm oder weniger.
- Zulässiger Grenzwert: 0,05 mm.
Hinweis: Der tatsächliche Schlag der Kurbelwelle entspricht der Hälfte des Werts, den die Messuhr bei einer Umdrehung der Welle anzeigt.
- c) Wenn der gemessene Schlag den zulässigen Grenzwert überschreitet, ersetzen Sie die Kurbelwelle.
- 2. Prüfen Sie die Haupt- und Pleuelzapfen der Kurbelwelle auf Beschädigungen (Fressspuren und Anhaftungen), übermäßigen Verschleiß und Risse. Prüfen Sie außerdem die Ölkanalbohrungen auf Verstopfung. Reparieren oder ersetzen Sie das defekte Teil.
- 3. Prüfen Sie die Konizität und die Ovalität der Haupt- und Pleuelzapfen der Kurbelwelle.
Nennwert:
- Durchmesser des Hauptzapfens: 51,942–51,960 mm.
- Durchmesser des Pleuelzapfens: 47,954–47,972 mm.
Konizität und Ovalität der Haupt- und Pleuelzapfen: 0,05 mm oder weniger.
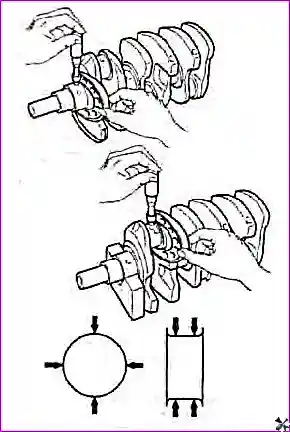
Aufbohren des Zylinders
Achtung: Bohren Sie alle Zylinder auf ein und dasselbe Reparaturmaß auf. Bohren Sie nicht nur einen Zylinder auf das Reparaturmaß auf.
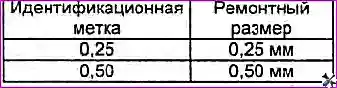
- 1. Wenn am Umfang des Zylinders in seinem oberen Teil ein Grat (stufenförmiger Verschleiß) vorhanden ist, entfernen Sie ihn mit Hilfe eines Spezialwerkzeugs.
- 2. Bestimmen Sie anhand des größten Durchmessers des Zylinders des zu reparierenden Motors, der sich aus den Messungen ergibt, die Nummer des Reparaturmaßes der Kolben.
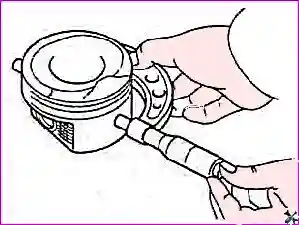
3. Messen Sie den Außendurchmesser des zu verwendenden Kolbens an der auf der Abbildung gezeigten Stelle.
Hinweis: Die Standardmessungen des Kolbendurchmessers erfolgen in einem Abstand von 47 mm von der Kolbenbodenfläche in der Ebene senkrecht zur Kolbenbolzenachse.
4. Berechnen Sie auf der Grundlage des gemessenen Außendurchmessers des Kolbens den Aufbohrdurchmesser des Zylinders.
Aufbohrdurchmesser des Zylinders = Außendurchmesser des Kolbens + (Spiel zwischen Kolben und Zylinder) − 0,01 mm (Zugabe für das Honen).
5. Bohren Sie alle Zylinder auf den berechneten Durchmesser auf.
Achtung: Um Wärmeverformungen beim Aufbohren zu vermeiden, führen Sie das Aufbohren der Zylinder in folgender Reihenfolge durch: Nr. 2, Nr. 4, Nr. 1, Nr. 3.
6. Honen Sie die Zylinder auf das endgültige Feinmaß (Außendurchmesser des Kolbens + Spiel zwischen Kolben und Zylinder).
Achtung: Um Wärmeverformungen beim Honen zu vermeiden, führen Sie das Honen der Zylinder in folgender Reihenfolge durch: Nr. 2, Nr. 4, Nr. 1, Nr. 3.
7. Prüfen Sie das Spiel zwischen Kolben und Zylinder (festgelegter Grenzwert für neue Teile).
Nennwert: 0,02–0,04 mm.
Hinweis:
- Prüfen Sie, dass alle einzubauenden Kolben dasselbe Reparaturmaß haben.
- Der zulässige Grenzwert des Spiels für ein eingelaufenes Kolben-Zylinder-Paar beträgt nicht mehr als 0,085 mm.
Zusammenbau
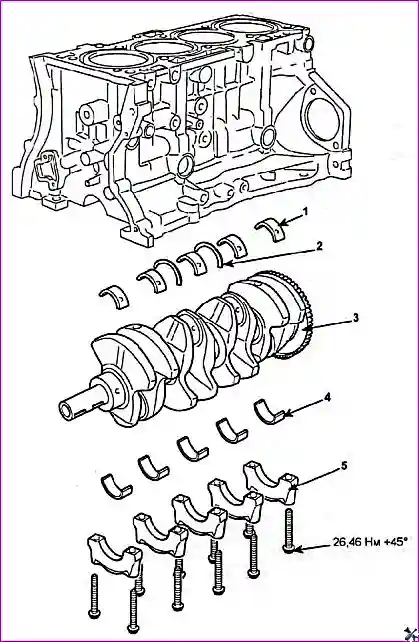
1. Setzen Sie die oberen Hauptlagerschalen in den Kurbelwellensitz am Zylinderblock ein. Die obere Hauptlagerschale der Kurbelwelle hat eine Nut für die Schmierstoffzufuhr.
Hinweis: Seien Sie aufmerksam, setzen Sie die Hauptlagerschalen entsprechend den Zylindernummern ein.
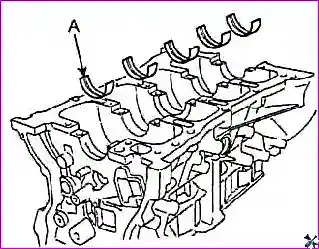
- 2. Setzen Sie die unteren Lagerschalen (ohne Nuten) in die Hauptlagerdeckel ein.
- 3. Setzen Sie die Anlaufhalbringe an beiden Seiten des Hauptlagers Nr. 3 mit den Nuten nach außen ein.
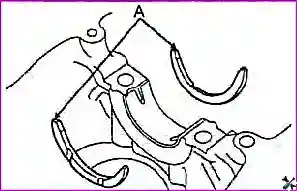
- 4. Tragen Sie Motoröl auf die Hauptzapfen der Kurbelwelle auf und setzen Sie die Kurbelwelle ein.
- 5. Setzen Sie die Hauptlagerdeckel ein.
- a) Beim Einbau sind die Deckel so anzuordnen, dass die Pfeile der Deckel zur Kurbelwellenriemenscheibe weisen und die Nummern der Deckel den Nummern der Wellenzapfen entsprechen.
- b) Tragen Sie Motoröl auf das Gewinde der Schrauben und unter deren Kopf auf.
- c) Ziehen Sie die Befestigungsschrauben der Hauptlagerdeckel mit dem Nenndrehmoment in der auf der entsprechenden Abbildung angegebenen Reihenfolge fest.
Achtung: Die Befestigungsschrauben der Deckel sind schrittweise in zwei bis drei Durchgängen mit Erhöhung des Drehmoments anzuziehen, dann mit dem Nenndrehmoment festzuziehen und um den angegebenen Winkel weiterzudrehen.
Anzugsdrehmoment: 26,5 N·m + 45°.
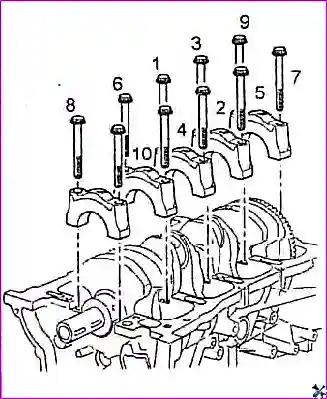
6. Prüfen Sie den gleichmäßigen Lauf der Kurbelwelle und messen Sie das Axialspiel der Welle.
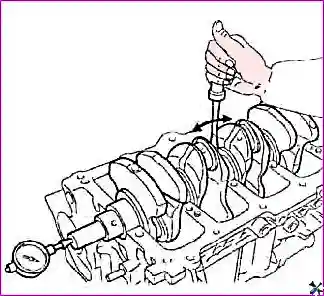
Axialspiel:
- Nennwert: 0,07–0,25 mm.
- Zulässiger Grenzwert: 0,30 mm.
7. Bauen Sie die Kolben-Pleuel-Gruppe zusammen.
a) Setzen Sie den Expander des Ölabstreifrings ein.
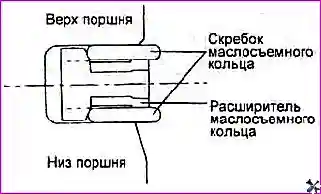
b) Setzen Sie den oberen Schaber des Ölabstreifrings ein. Um den Schaber einzusetzen, setzen Sie zunächst ein Ende des Schabers zwischen den Expander und die Kolbenringnut ein, drücken Sie dann mit dem Finger auf den Schaber, um ihn in die Nut einzuführen, wie auf der Abbildung gezeigt.
Achtung: Verwenden Sie beim Einbau der Schaber des Ölabstreifrings keinen Kolbenringexpander.
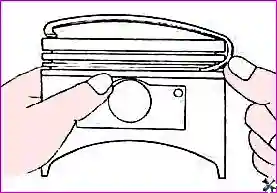
- c) Setzen Sie den unteren Schaber des Ölabstreifrings gemäß dem in Punkt b) angegebenen Verfahren ein.
- d) Tragen Sie Motoröl auf den Kolben und die Kolbenringnuten am gesamten Umfang auf.
Hinweis: Vergewissern Sie sich, dass die Stöße der Schaber und der Expander der Ölabstreifringe wie auf der Abbildung angeordnet sind.
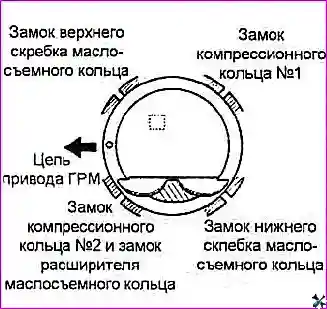
- e) Setzen Sie mit Hilfe eines Kolbenringexpanders den Verdichtungsring Nr. 2 und den Verdichtungsring Nr. 1 mit der Identifikationsmarkierung zum Kolbenboden (nach oben) ein.
- f) Ordnen Sie die Ringstöße so weit wie möglich voneinander entfernt an. Vergewissern Sie sich, dass der Stoß keines Rings auf der Kolbenbolzenachse oder in der dazu senkrechten Richtung liegt.
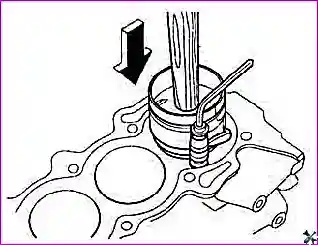
2. Fixieren Sie die Kolbenringe mit Hilfe einer speziellen Vorrichtung zuverlässig am Kolben, bevor Sie den Kolben zusammen in den Zylinder einbauen.
- 8. Setzen Sie die oberen Lagerschalen in die Pleuel ein.
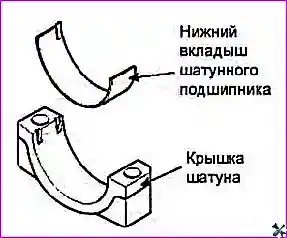
- 9. Setzen Sie die unteren Lagerschalen in die Pleueldeckel ein.
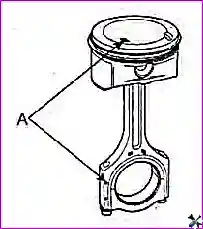
10. Vergewissern Sie sich beim Einbau, dass die „vordere" Markierung (A) am Kolben und die „vordere" Identifikationsmarkierung am Pleuel zur Vorderseite des Motors (zur Steuerkette) weisen.
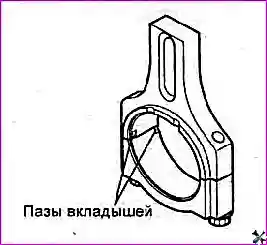
11. Vergewissern Sie sich beim Einbau des Pleueldeckels, dass die Markierungen der Zylindernummer (beim Zerlegen angebracht) am Pleuel und am Pleueldeckel übereinstimmen. Vergewissern Sie sich beim Einbau eines neuen Pleuels, dass die Fixiernuten der Lagerschalen im Pleueldeckel und im Pleuel auf derselben Seite liegen.
12. Beim Zusammenbau sind die Befestigungsschrauben der Pleueldeckel wie folgt anzuziehen:
- a) Tragen Sie Öl auf das Gewinde der Befestigungsschrauben und auf die Kontaktstellen der Schrauben mit dem Pleuel (unter dem Schraubenkopf) auf.
- b) Ziehen Sie die Befestigungsschrauben der Pleueldeckel mit dem Nenndrehmoment fest.
Anzugsdrehmoment: 29 N·m + (88°–92°).
Achtung:
- Bauen Sie keine bereits verwendeten (beim Zerlegen abgenommenen) Befestigungsschrauben der Pleueldeckel erneut ein.
- Ziehen Sie neue Befestigungsschrauben der Pleueldeckel nicht mehr als dreimal fest.
13. Setzen Sie das Kurbelgehäuse ein.
- a) Reinigen Sie die Dichtflächen des Zylinderblocks und des Kurbelgehäuses von Resten der alten Dichtmasse.
- b) Entfetten Sie die Oberfläche für das Auftragen der Dichtmasse am Kurbelgehäuseflansch sowie die Dichtfläche am Zylinderblock.
- c) Tragen Sie die angegebene Dichtmasse in einem durchgehenden Streifen von 3–4 mm Durchmesser in die Nut am Kurbelgehäuseflansch auf.
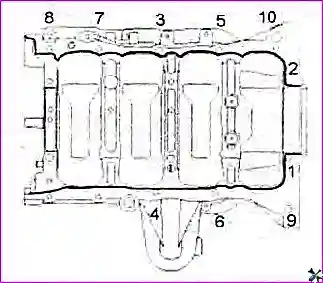
Dichtmasse: Three Bond 1217H.
Achtung:
- Im Bereich der Bohrungen für die Befestigungsschrauben des Kurbelgehäuses ist die Dichtmasse entlang der inneren Linie von der Bohrung aus aufzutragen.
- Lassen Sie die Dichtmasse nicht über den Kurbelgehäuseflansch auf der Kurbelwellenseite hinausquellen.
- Befestigen Sie das Kurbelgehäuse innerhalb von 5 Minuten nach dem Auftragen der Dichtmasse. Warten Sie nach dem Einbau des Kurbelgehäuses mindestens eine Stunde vor dem Starten des Motors.
- d) Ziehen Sie die Befestigungsschrauben des Kurbelgehäuses fest (schrittweise, in mehreren Durchgängen bis zum Nenndrehmoment).
Anzugsdrehmoment: 19–27 N·m.


