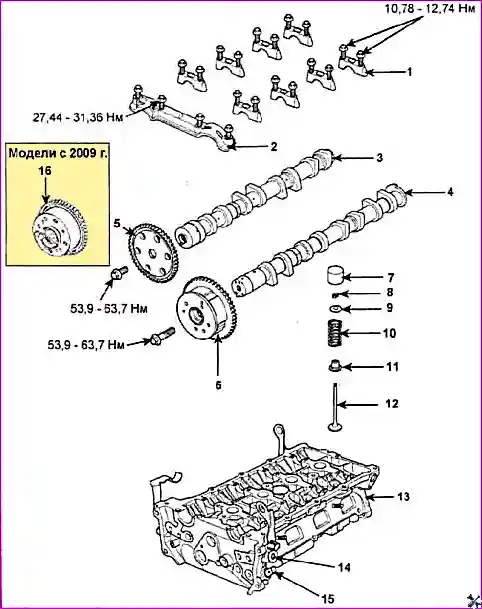
Зняцце і ўстаноўку галоўкі цыліндраў мы разгледзелі ў папярэднім артыкуле.
Разборка
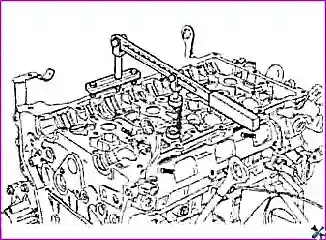
1. З дапамогай здымальніка выміце сухары з талеркі спружыны клапана. Затым зніміце талерку спружыны клапана, спружыну клапана, сядло спружыны клапана і сам клапан.
Заўвага:
- Захоўвайце дэталі для кожнага з клапанаў асобна камплектам, каб не пераблытаць іх пры ўстаноўцы.
- Раскладзіце клапаны размеркавальных валаў у парадку іх адпаведнасці месцу ўстаноўкі.
2. З дапамогай плоскагубцаў зніміце маслаздымныя каўпачкі.
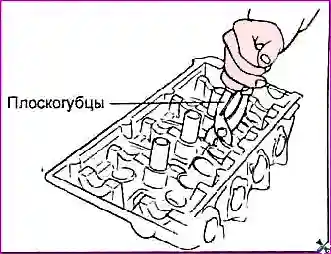
Заўвага: паўторнае выкарыстанне маслаздымных каўпачкоў клапанаў не дапускаецца.
3. Выкарыстоўваючы магнітны стрыжань, зніміце сядло спружыны клапана.
Праверка
Размеркавальныя валы
1. Праверце шыйкі размеркавальнага вала на адсутнасць зносу. Калі шыйкі вала значна зношаны, заменіце размеркавальны вал.
Дыяметр апорнай шыйкі размеркавальнага вала: 22,964–22,980 мм.
2. Праверце выступаючую частку кулачкоў размеркавальнага вала на адсутнасць пашкоджанняў. Калі кулачкі вала пашкоджаны або іх знос перавышае дапушчальную велічыню, заменіце размеркавальны вал.
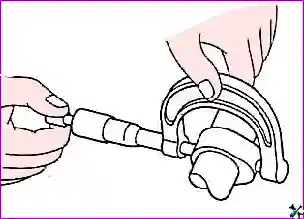
Вышыня кулачкоў размеркавальнага вала:
Упускны:
- мадэлі да 2009 г.: 43,70–43,90 мм;
- мадэлі з 2009 г.: 44,10–44,30 мм.
Выпускны: 44,90–45,10 мм.
3. Праверце паверхню тыльнай часткі кулачкоў размеркавальнага вала на адсутнасць пашкоджанняў або значнага зносу, пры неабходнасці заменіце вал.
4. Праверка маслянага зазору размеркавальнага вала з дапамогай пластыкавага калібра.
Заўвага: прымяненне дадзенага метаду значна спрашчае працэдуру вызначэння зазораў у падшыпніках размеркавальнага вала.
- а) Ачысціце паверхні пасцелі галоўкі блока цыліндраў, вечак падшыпнікаў размеркавальнага вала і шыйкі размеркавальнага вала ад адкладаў масла і змазкі.
- б) Акуратна ўкладзіце размеркавальны вал у галоўку блока цыліндраў.
- в) Адрэжце кавалак пластыкавага калібра даўжынёй, што супадае з шырынёй шыйкі, затым пакладзіце яго на шыйку размеркавальнага вала ўздоўж восі размеркавальнага вала.
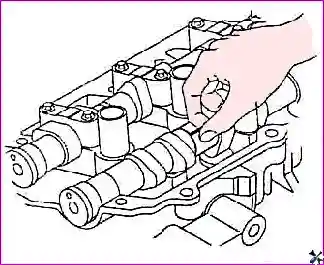
- г) Асцярожна ўсталюйце вечкі падшыпнікаў размеркавальнага вала на галоўку блока цыліндраў і зацягніце балты мацавання намінальным момантам у два-тры праходы ў парадку, паказаным на малюнку.
Момант зацяжкі:
- болт М6: 11–13 Н·м;
- болт М8: 28–31 Н·м.
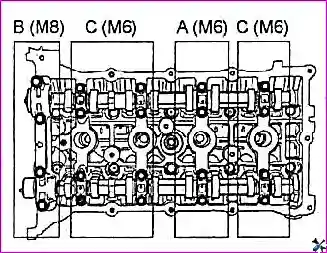
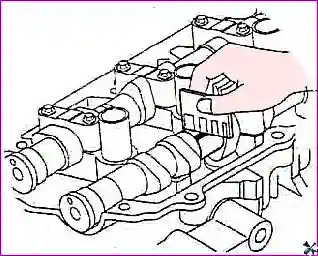
- д) Адвярніце балты мацавання ў два-тры прыёмы ў парадку, адваротным зацяжцы, і асцярожна зніміце вечкі падшыпнікаў размеркавальнага вала.
- е) Вымярайце шырыню раздушанага калібраванага пластыкавага дроту ў яго найбольш шырокай частцы, выкарыстоўваючы шкалу, надрукаваную на ўпакоўцы пластыкавага калібра.
Зазор у падшыпніках размеркавальнага вала:
Мадэлі да 2009 г.:
Намінальнае значэнне:
- шыйка №1: 0,020–0,057 мм;
- астатнія: 0,045–0,082 мм.
Гранічна дапушчальнае значэнне:
- шыйка №1: 0,09 мм;
- астатнія: 0,12 мм.
Мадэлі з 2009 г.:
Намінальнае значэнне:
Упуск:
- шыйка №1: 0,022–0,057 мм;
- астатнія: 0,045–0,082 мм.
Выпуск:
- шыйка №1: 0–0,032 мм;
- астатнія: 0,045–0,082 мм.
Гранічна дапушчальнае значэнне:
Упуск:
- шыйка №1: 0,09 мм;
- астатнія: 0,12 мм.
Выпуск: 0,12 мм.
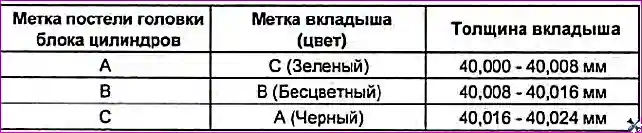
5. (Мадэлі з 2009 г.) Выбар укладыша падшыпніка шыйкі №1 размеркавальнага вала выпускных клапанаў.
а) Праверце метку на вечку шыйкі №1 падшыпнікаў размеркавальных валаў.
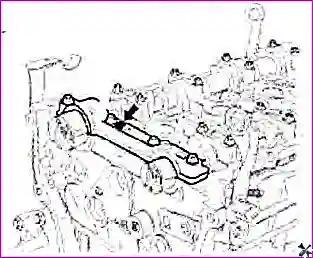
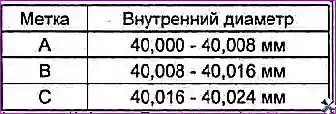
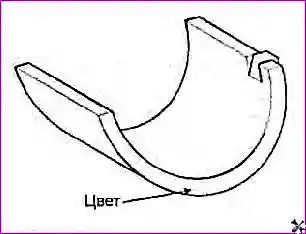
б) Пры замене укладышаў падбірайце іх па табліцы «Выбар укладыша падшыпніка шыйкі №1 размеркавальнага вала выпускных клапанаў» у адпаведнасці з памернай групай (сімвальнай меткай) пасцелі галоўкі блока цыліндраў і колеравай меткай укладышаў.
Масляны зазор шыйкі №1 (выпуск): 0–0,032 мм.
6. Вымярайце восевы зазор размеркавальнага вала і, калі вымеранае значэнне перавышае верхнюю мяжу дыяпазону намінальных значэнняў, заменіце размеркавальны вал. Пры неабходнасці заменіце вечкі падшыпнікаў і галоўку блока цыліндраў.
Намінальнае значэнне: 0,04–0,16 мм.
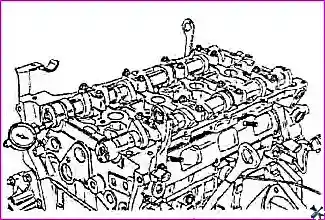
7. Усталюйце размеркавальны вал на апоры (на крайнія апорныя шыйкі). Вымярайце біццё вала па сярэдняй шыйцы. Калі біццё перавышае гранічна дапушчальнае значэнне, заменіце размеркавальны вал.
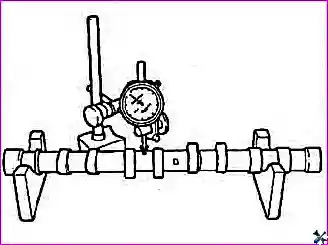
Біццё размеркавальнага вала:
- намінальнае значэнне: менш за 0,03 мм;
- гранічна дапушчальнае: 0,08 мм.
Табліца. Выбар укладыша падшыпніка шыйкі №1 размеркавальнага вала выпускных клапанаў.
Галоўка блока цыліндраў
- 1. Праверце галоўку блока цыліндраў на адсутнасць расколін, пашкоджанняў і слядоў уцечкі астуджальнай вадкасці. Пры выяўленні расколін заменіце галоўку блока цыліндраў.
- 2. Цалкам ачысціце галоўку блока цыліндраў ад накіпу, нагару і рэшткаў старога герметыка і пракладкі. Пасля ачысткі каналаў для праходу масла прадзміце іх сціснутым паветрам для праверкі адсутнасці засмечвання.
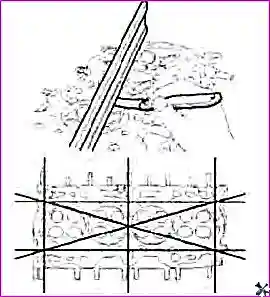
- 3. Праверце няплоскаснасць прывалачнай паверхні галоўкі блока цыліндраў у напрамках, паказаных на малюнку. Калі няплоскаснасць перавышае гранічна дапушчальнае значэнне ў якім-небудзь напрамку, альбо заменіце галоўку блока цыліндраў, альбо злёгку адшліфуйце прывалачную паверхню галоўкі блока цыліндраў.
Няплоскаснасць прывалачнай паверхні галоўкі цыліндраў:
- намінальнае значэнне: менш за 0,03 мм;
- гранічна дапушчальнае значэнне: 0,05 мм.
Няплоскаснасць мантажнай паверхні галоўкі цыліндраў для калектараў:
- намінальнае значэнне: не больш за 0,15 мм;
- гранічна дапушчальнае значэнне: не больш за 0,30 мм.
Клапаны
1. З дапамогай драцяной шчоткі старанна ачысціце клапан.
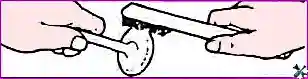
2. Праверце кожны клапан на адсутнасць зносу, пашкоджанняў і дэфармацыі талеркі і стрыжня клапана. Заменіце клапан пры неабходнасці. Калі на торцы стрыжня клапана ўтварыліся ўмяціны або прысутнічае значны знос, пры неабходнасці апрацуйце торец стрыжня клапана. Таўшчыня здыманага слоя пры механічнай апрацоўцы торца стрыжня клапана павінна быць мінімальнай. Акрамя таго, апрацуйце рабочую фаску сядла клапана.
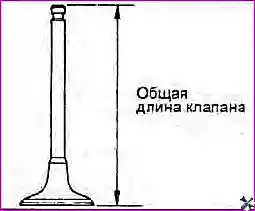
Даўжыня клапана:
Намінальнае значэнне:
- упускны: 113,18 мм;
- выпускны: 105,89 мм.
Гранічна дапушчальнае значэнне:
- упускны: 112,93 мм;
- выпускны: 105,59 мм.
3. Заменіце клапан, калі таўшчыня талеркі клапана менш за гранічна дапушчальнае значэнне.
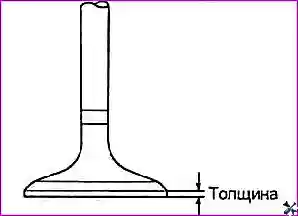
Таўшчыня талеркі клапана:
Намінальнае значэнне:
- упускны клапан: 1,02 мм;
- выпускны клапан: 1,09 мм.
Гранічна дапушчальнае значэнне:
- упускны клапан: 0,8 мм;
- выпускны клапан: 1,0 мм.
Спружыны клапанаў
1. Праверце даўжыню кожнай спружыны клапана ў свабодным стане. Калі даўжыня спружыны менш за гранічна дапушчальнае значэнне, заменіце спружыну клапана.
Даўжыня спружыны ў свабодным стане: 47,44 мм.
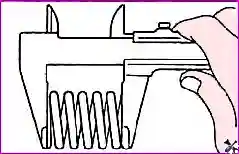
2. З дапамогай вугольніка праверце адхіленне восі кожнай спружыны ад перпендыкуляра да апорнай паверхні (неперпендыкулярнасць). Калі неперпендыкулярнасць большая за гранічна дапушчальнае значэнне, заменіце спружыну клапана.
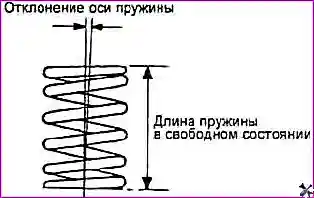
Адхіленне восі спружыны (неперпендыкулярнасць):
- намінальнае значэнне: 1,5° або менш;
- гранічна дапушчальнае значэнне: не больш за 3°.
Праверка сядла клапана
Праверце сядло клапана на адсутнасць слядоў перагрэву і нераўнамернага кантакту з рабочай фаскай талеркі клапана. Пры неабходнасці альбо аднавіце (механічна апрацуйце), альбо заменіце сядло клапана. Перад аднаўленнем сядла клапана праверце накіравальную ўтулку клапана на адсутнасць зносу. Калі накіравальная ўтулка зношана, спачатку заменіце ўтулку, а затым аднавіце сядло клапана.
Накіравальныя ўтулкі клапанаў
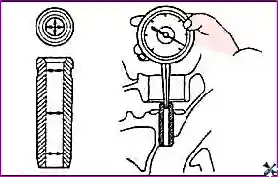
Праверце зазор паміж накіравальнай утулкай клапана і стрыжнем клапана (у некалькіх кропках па даўжыні). Калі зазор большы за гранічна дапушчальнае значэнне, заменіце накіравальную ўтулку клапана ўтулкай наступнага рамонтнага памеру.
Зазор паміж накіравальнай утулкай клапана і стрыжнем клапана:
Намінальнае значэнне:
- упуск: 0,020–0,047 мм;
- выпуск: 0,030–0,054 мм.
Гранічна дапушчальнае значэнне:
- упуск: 0,07 мм;
- выпуск: 0,09 мм.
Унутраны дыяметр накіравальнай утулкі клапана: 5,500–5,512 мм.
Намінальны дыяметр стрыжня клапана:
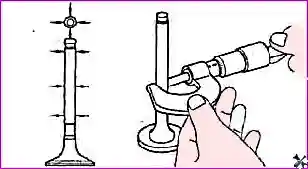
- упуск: 5,465–5,480 мм;
- выпуск: 5,458–5,470 мм.
Праверка штурхальнікаў клапанаў
- 1. Праверце стан штурхальніка клапана (адсутнасць пашкоджанняў і дэфармацый).
- 2. Працэдура праверкі і рэгулявання зазору ў прывадзе клапанаў прыведзена ў артыкуле «Рэгуляванне зазораў».
Рамонт
Замена накіравальнай утулкі
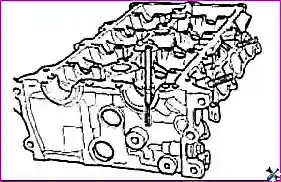
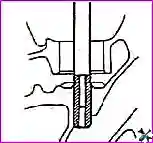
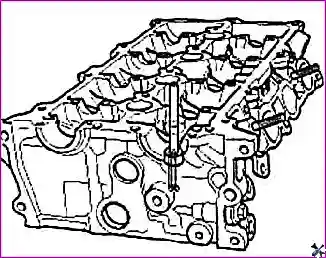
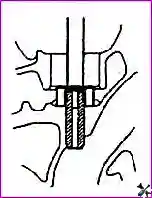
1. З дапамогай спецыяльнага інструмента (апраўка для ўстаноўкі накіравальнай утулкі) выпрэсуйце старую накіравальную ўтулку клапана з галоўкі блока цыліндраў у напрамку паверхні пад пракладку.
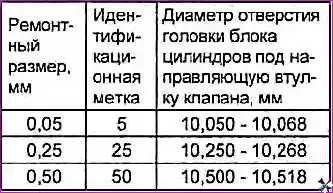
2. Расщтачыце адтуліну ў галоўцы блока цыліндраў для ўстаноўкі накіравальнай утулкі клапана адпаведнага рамонтнага памеру (павялічанага дыяметра).
Намінальны дыяметр адтуліны: 10,000–10,018 мм.
Табліца. Рамонтныя памеры накіравальных утулак клапанаў.
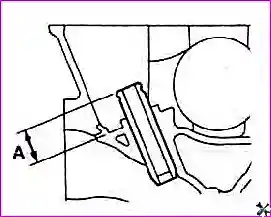
3. З дапамогай спецыяльнага інструмента (апраўка для ўстаноўкі накіравальнай утулкі) запрэсуйце новую накіравальную ўтулку клапана так, каб яе выступание ад торца да пасадачнай паверхні сядла спружыны клапана было роўнае «А» (гл. малюнак). Накіравальную ўтулку трэба запрэсоўваць з боку верхняй паверхні галоўкі блока цыліндраў.
Даўжыня накіравальнай утулкі клапана: 43,8–44,2 мм.
Заўвага: не ўсталёўвайце накіравальную ўтулку клапана, калі яна не адпавядае рамонтнаму памеру.
- 4. Пасля ўстаноўкі накіравальнай утулкі клапана ўстаўце новы клапан і праверце, што зазор паміж накіравальнай утулкай і стрыжнем клапана адпавядае намінальнаму значэнню.
- 5. Пасля замены накіравальнай утулкі клапана праверце правільнасць пасадкі клапана ў сядло. Пры неабходнасці апрацуйце сядло клапана.
Выпраўленне клапана
- 1. Адшліфуйце клапан да выдалення слядоў нагару і драпін.
- 2. Пераканайцеся, што вугал нахілу рабочай фаскі адпавядае намінальнаму значэнню.
Вугал нахілу рабочай фаскі клапана: 45,25°–45,75°.
Увага: шліфоўка клапана павінна быць мінімальнай.
- Калі таўшчыня талеркі клапана пасля шліфоўкі менш за гранічна дапушчальнае значэнне, заменіце клапан.
- Пасля шліфоўкі прытрыце клапан і сядло клапана для забеспячэння правільнай плямы кантакту.
Прыцірка клапана да сядла
1. Нанясіце тонкі слой прыціральнай пасты раўнамерна на пасадачную паверхню сядла клапана.
Увага:
- Не дапускайце траплення прыціральнай пасты на стрыжань клапана.
- Спачатку выкарыстоўвайце сярэднезярністую пасту (зярністасць 120–150), а затым пасту для тонкай прыціркі (зярністасць звыш 200). Для раўнамернага нанясення прыціральнай пасты выкарыстоўвайце сумесь пасты з невялікай колькасцю маторнага масла.
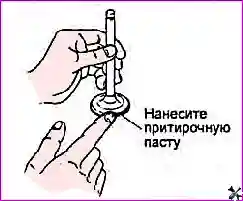
2. Некалькі разоў ударам прыцісніце клапан да сядла, патроху паварочваючы клапан з дапамогай спецыяльнай прылады.
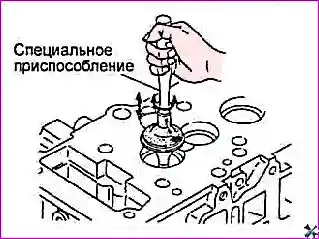
- 3. Змыйце прыціральную пасту газай з сядла клапана.
- 4. Нанясіце тонкі слой маторнага масла на кантактную паверхню.
- 5. Праверце пляму кантакту клапана з сядлом. Пры неабходнасці аднавіце або заменіце сядло клапана.
Зборка
Заўвага:
- Старанна ачысціце ўсе дэталі перад зборкай.
- Нанясіце маторнае масла на ўсе тручыяся і круцільныя дэталі.
- 1. Усталюйце сядло спружыны клапана.
- 2. Усталюйце маслаздымны каўпачок. З дапамогай апраўкі лёгкім ударам усталюйце маслаздымны каўпачок на месца.
Заўвага:
- Паўторнае выкарыстанне маслаздымных каўпачкоў не дапускаецца.
- Няправільная ўстаноўка маслаздымнага каўпачка можа прывесці да з'яўлення ўцечак масла праз накіравальную ўтулку клапана.
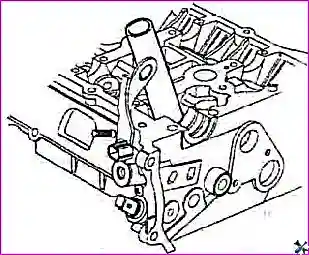
- 3. Змажце стрыжань клапана маторным маслам. Устаўце клапан у накіравальную ўтулку клапана. Не прымяняйце высілкі пры праходзе стрыжня клапана праз маслаздымны каўпачок. Пасля ўстаноўкі клапана праверце плаўнасць яго перамяшчэння.
- 4. Усталюйце спружыну клапана так, каб афарбаваны віток спружыны быў размешчаны каля талеркі спружыны (уверсе), і затым усталюйце талерку спружыны клапана.
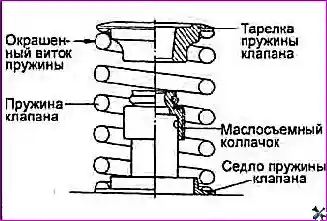
5. Усталюйце сухары.
а) З дапамогай спецыяльнага інструмента (прылада для сціскання клапанных спружын і перахаднік) сцісніце спружыну клапана і ўсталюйце сухары.
Заўвага: пры сцісканні спружыны клапана сачыце за тым, каб талерка спружыны не датыкалася да маслаздымнага каўпачка.
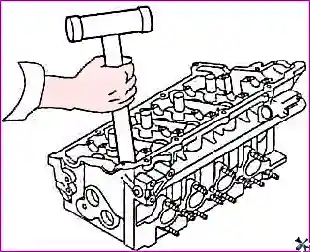
б) Пасля зняцця спецыяльнага інструмента два-тры разы нанясіце лёгкія ўдары драўлянай ручкай молата па торцы стрыжня клапана і праверце надзейнасць устаноўкі сухароў.


