Розбирання блока циліндрів
1. Перевірте боковий зазор між нижньою головкою шатуна та відповідною щокою колінчастого вала.
Примітка:
- Якщо значення бокового зазору виходить за межі гранично допустимого значення, замініть шатун із кришкою.
- Якщо після заміни шатуна з кришкою значення бокового зазору все ще виходить за межі гранично допустимого значення, замініть колінчастий вал.
Номінальне значення: 0,1–0,25 мм.
Гранично допустиме значення: 0,35 мм.
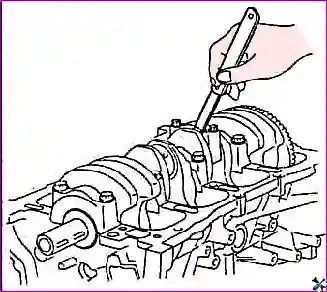
2. Перевірте масляний зазор у шатунних підшипниках за допомогою пластикового калібру.
- а) Перевірте, що настановні мітки на шатуні та кришці шатуна розташовані на одній лінії (для забезпечення правильного складання).
- б) Відкрутіть болти кріплення кришки шатуна.
3. Зніміть кришку шатуна та один із вкладишів шатунного підшипника.
- в) Очистіть від мастила та забруднень шийки колінчастого вала та вкладиші.
- г) Відріжте шматок пластикового калібру завдовжки, що дорівнює ширині вкладиша, і розмістіть його паралельно осі шийки вала збоку від отвору для проходу мастила.
- д) Установіть вкладиш і кришку шатуна та затягніть болти кріплення номінальним моментом.
Увага: не повертайте колінчастий вал під час виконання цієї процедури.
Момент затягування: 20 Н·м + 90°.
- е) Зніміть кришку шатуна та за шкалою, надрукованою на упаковці калібрів, визначте зазор у підшипнику.
Зазор у шатунному підшипнику:
- Номінальне значення: 0,025–0,043 мм.
- Гранично допустиме значення: 0,06 мм.
Примітка: не піддавайте механічній обробці підшипник або кришку шатуна для регулювання зазору.
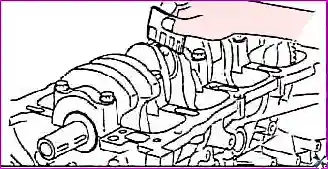
Якщо зазор більший за максимальний, замініть підшипники. За потреби замініть колінчастий вал.
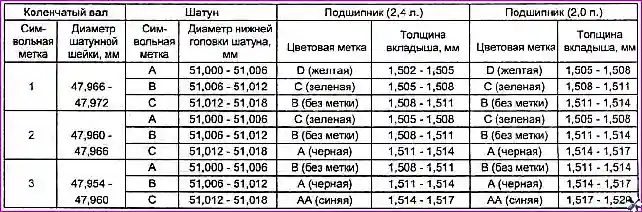
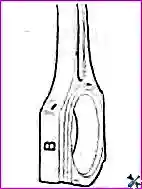
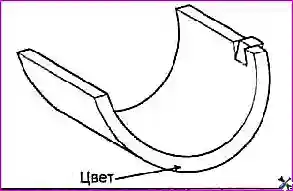
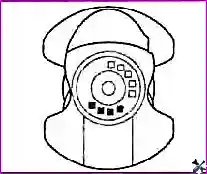
Примітка: під час заміни вкладишів шатунного підшипника підбирайте їх за таблицею «Підбір вкладишів шатунних підшипників» відповідно до розмірної групи (символьної мітки) колінчастого вала, розмірної групи (символьної мітки) шатуна та кольорової мітки вкладишів шатунного підшипника.
Таблиця. Підбір вкладишів шатунних підшипників.
Мітка розмірної групи шатуна.
Мітка розмірної групи вкладиша.
Мітка розмірної групи шатунної шийки.
3. Виміряйте осьовий зазор колінчастого вала, переміщуючи його назад-уперед за допомогою викрутки. Якщо осьовий зазор перевищує гранично допустиме значення, замініть упорні півкільця підшипника та/або вкладиші підшипника.
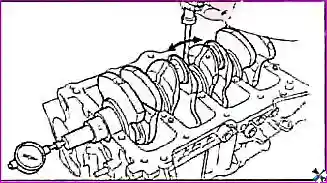
Осьовий зазор:
- Номінальне значення: 0,07–0,25 мм.
- Гранично допустиме значення: 0,30 мм.
4. Перевірте масляний зазор у корінних підшипниках за допомогою пластикового калібру.
- а) Очистіть поверхні блока циліндрів і кришки корінних підшипників, корінні шийки колінчастого вала та вкладиші підшипників від відкладень мастила, змазки та інших забруднень.
- б) Акуратно укладіть колінчастий вал у блок циліндрів.
- в) Відріжте шматок каліброваного пластикового дроту, довжина якого збігається з шириною шийки, потім покладіть його на шийку колінчастого вала вздовж осі колінчастого вала.
- г) Обережно встановіть кришку підшипника та затягніть болти кріплення в послідовності, зазначеній на рисунку.
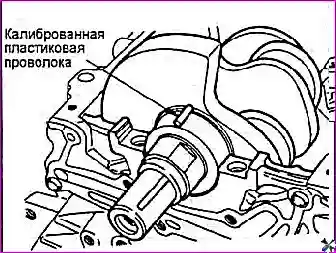
Увага: не повертайте колінчастий вал під час цієї процедури.
Момент затягування: 26,5 Н·м + 45°.
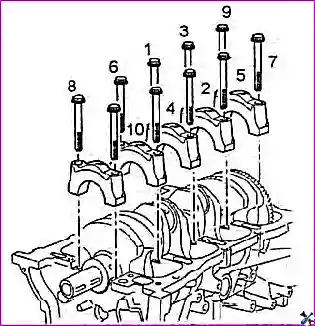
- д) Відкрутіть болти кріплення кришок корінних підшипників колінчастого вала в послідовності, зазначеній на рисунку, потім обережно зніміть кришку.
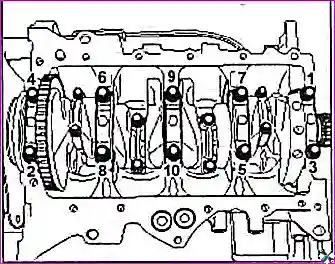
- е) Виміряйте ширину роздавленого каліброваного пластикового дроту в його найширшій частині, використовуючи шкалу, надруковану на упаковці пластикового калібру.
Зазор у корінному підшипнику:
Номінальне значення:
- 2,0 л з 2009 р.: 0,020–0,038 мм.
- Інші: 0,026–0,048 мм.
Гранично допустиме значення: 0,05 мм.
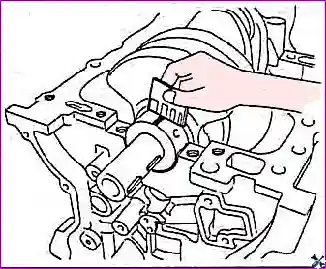
Примітка: не піддавайте механічній обробці підшипник або кришку підшипника для регулювання зазору.
Якщо зазор більший за максимальний, замініть підшипники. За потреби замініть колінчастий вал.
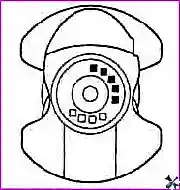
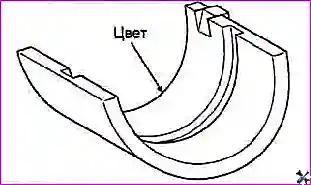
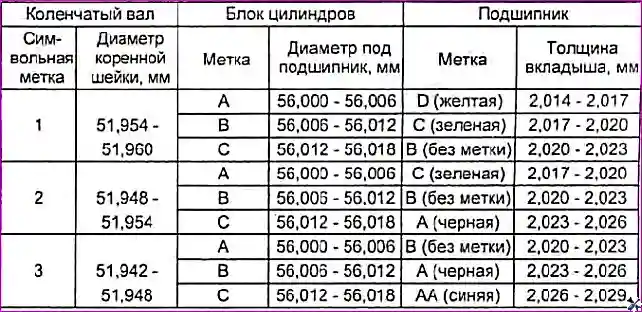
- ж) Під час заміни вкладишів корінного підшипника підбирайте їх відповідно до кольорової мітки вкладишів корінного підшипника, розмірної групи постелі колінчастого вала (символьними мітками на блоці циліндрів) і розмірної групи (символьними мітками) колінчастого вала (див. таблицю «Підбір вкладишів корінних підшипників»).
Мітка розмірної групи внутрішнього діаметра постелі корінного підшипника колінчастого вала.
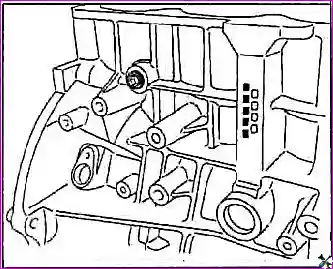
Мітка розмірної групи корінної шийки.
Мітка розмірної групи вкладиша.
Маховик (моделі з МКПП)
- 1. Перевірте стан поверхні контакту маховика з веденим диском зчеплення (відсутність нерівномірного зносу або пошкодження). Замініть маховик, якщо поверхня пошкоджена або має значний знос.
- 2. Виміряйте биття поверхні контакту маховика з веденим диском зчеплення.
- Номінальне значення: 0,10 мм.
- Гранично допустиме значення: 0,13 мм.
3. Перевірте стан зубчастого вінця маховика (відсутність пошкоджень, тріщин і значного зносу) та замініть його за потреби.
Пластина привода гідротрансформатора (моделі з АКПП)
Перевірте пластину привода гідротрансформатора на відсутність деформації, пошкодження та тріщин. За потреби замініть.
Таблиця. Підбір вкладишів корінних підшипників.
Ротор датчика положення колінчастого вала
- 1. Зніміть ротор датчика положення колінчастого вала.
- 2. Перевірте ротор датчика положення колінчастого вала на відсутність пошкоджень, тріщин і зносу. За потреби замініть ротор датчика.
- 3. Перевірте зазор між зубом ротора датчика та наконечником датчика за допомогою глибиноміра.
Номінальне значення: 0,5–1,1 мм.
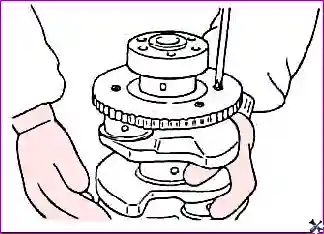
Примітка:
- Виміряйте відстань від вершини зуба ротора датчика положення колінчастого вала до настановної поверхні під датчик на блоці циліндрів.
- Виміряйте довжину наконечника датчика положення колінчастого вала як відстань між торцем наконечника датчика та посадочною площиною датчика.
- Обчисліть зазор як різницю між зазначеними значеннями.
Перевірка
- 1. Перевірте блок циліндрів на відсутність сколів, корозії, відкладень накипу та іржі. Крім того, перевірте відсутність тріщин та інших пошкоджень. Замініть блок циліндрів у разі виявлення значних дефектів.
- 2. За допомогою перевірочної лінійки та плоского щупа перевірте жолоблення (неплощинність) привальної площини блока циліндрів під прокладку. Перед перевіркою переконайтеся, що поверхня блока циліндрів очищена від залишків старої прокладки та сторонніх частинок.
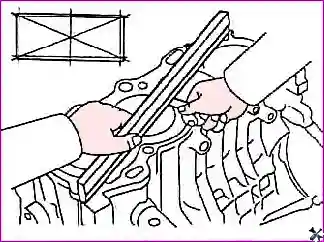
Номінальне значення: 0,05 мм або менше.
3. Виміряйте діаметр циліндрів за допомогою індикатора-нутроміра в трьох поясах за висотою в напрямках «А» і «В». Вимірювання проводьте в місцях, показаних на рисунку.
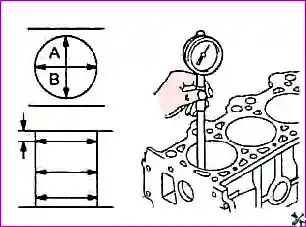
- (1) ВМТ поршня (точка зупинки компресійного кільця №1);
- (2) середина ходу поршня;
- (3) НМТ поршня.
Номінальний діаметр циліндра:
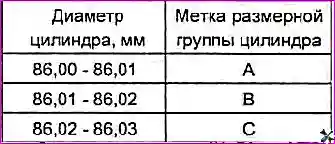
- 2,0 л: 86,00–86,03 мм.
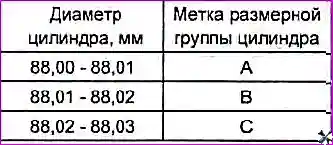
- 2,4 л: 88,00–88,03 мм.
Гранично допустима конусність (відхилення від циліндричності): 0,01 мм або менше.
4. Якщо або овальність, або конусність циліндра більша за гранично допустиме значення, або на дзеркалі циліндра є подряпини або сліди заїдання (задири), то циліндри блока слід розточити в відповідний ремонтний розмір і відхонінгувати. Після ремонту блока циліндрів установіть поршні та поршневі кільця відповідного ремонтного розміру.
Гранично допустима овальність і конусність циліндра: 0,01 мм.
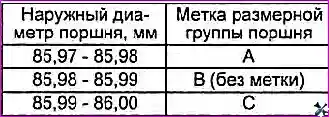
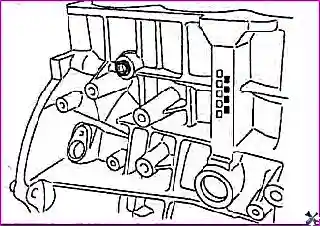
5. Визначення діаметра циліндра та діаметра поршня за мітками.
а) Перевірте мітку для визначення діаметра циліндра на нижній частині блока циліндрів.
Таблиця. Визначення діаметра циліндра за мітками (2,0 л).
Таблиця. Визначення діаметра циліндра за мітками (2,4 л).
Таблиця. Визначення зовнішнього діаметра поршня за мітками (2,0 л).
Мітка розмірної групи циліндра.
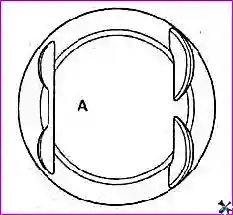
б) Перевірте мітку для визначення зовнішнього діаметра поршня на днищі поршня.
Таблиця. Визначення зовнішнього діаметра поршня за мітками (2,4 л).
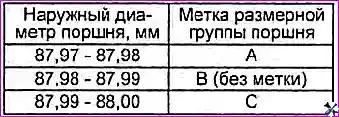
Мітка розмірної групи поршня.
Розбирання вузла «поршень–шатун»
Увага: розташуйте зняті деталі (шатуни, кришки шатунів, вкладиші шатунних підшипників) комплектом, у порядку їх відповідності номерам циліндрів, щоб забезпечити правильне подальше складання.
- Під час знімання деталей керуйтеся рисунком «Поршень і шатун».
- Під час знімання деталей зверніть увагу на такі операції.
- а) Відкрутіть болти кріплення кришки шатуна, потім зніміть кришку шатуна та нижній вкладиш шатунного підшипника.
- б) Виштовхніть поршень і шатун у зборі з блока циліндрів у напрямку до поверхні під прокладку головки блока циліндрів.
Увага: будьте обережні під час знімання поршня з шатуном у зборі, не зачепіть шатуном за поверхню циліндра та шийку колінчастого вала.
- в) Нанесіть номер циліндра на бічну поверхню шатуна для полегшення подальшого складання.
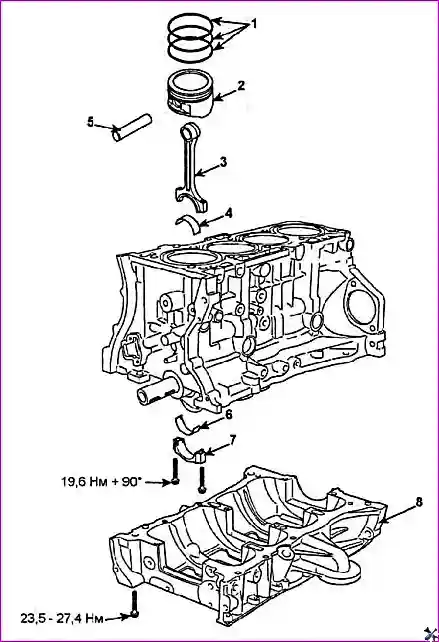
Перевірка стану поршня та шатуна
- 1. Перевірте кожен поршень на відсутність подряпин, задирів, зносу та інших дефектів. Замініть поршень за наявності дефектів.
- 2. Перевірте кожне поршневе кільце на відсутність зламів, пошкоджень або значного зносу. Замініть дефектні кільця. За потреби заміни поршня одночасно слід замінити його поршневі кільця.
- 3. Перевірте зазор між поршнем і циліндром.
а) Мікрометром виміряйте діаметр спідниці поршня на відстані 47 мм від поверхні днища поршня (нижче рівня канавок для поршневих кілець) у напрямку, перпендикулярному до осі поршневого пальця, як показано на рисунку.
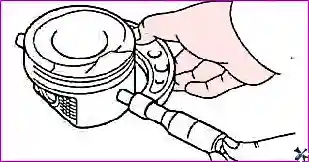
Номінальний діаметр поршня:
- 2,0 л: 85,97–86,00 мм.
- 2,4 л: 87,97–88,00 мм.
б) Виміряйте діаметри циліндрів у напрямку осі двигуна (див. вище).
в) Виміряйте діаметр циліндрів за допомогою індикатора-нутроміра в трьох поясах за висотою в напрямках «А» і «В». Вимірювання проводьте в місцях, показаних на рисунку.
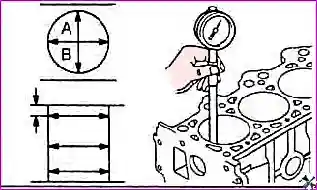
- (1) ВМТ поршня (точка зупинки компресійного кільця №1);
- (2) середина ходу поршня;
- (3) НМТ поршня.
Номінальний діаметр циліндра:
- 2,0 л: 86,00–86,03 мм.
- 2,4 л: 88,00–88,03 мм.
Гранично допустима конусність (відхилення від циліндричності): 0,01 мм або менше.
г) Знайдіть різницю результатів вимірювань діаметра поршня та діаметра циліндра.
Зазор між циліндром і поршнем:
Номінальний:
- 2,0 л: 0,015–0,035 мм.
- 2,4 л: 0,025–0,040 мм.
- Максимальний: 0,080 мм.
Якщо зазор більший за максимальний, замініть усі чотири поршні. За потреби замініть блок циліндрів.
Примітка: під час використання нового блока циліндрів застосовуйте поршень з тією самою міткою (номером), що й діаметр циліндра.
4. Виміряйте зазор між поршневим кільцем і канавкою поршня. Якщо виміряний зазор перевищує гранично допустиме значення, установіть нове поршневе кільце та повторно виміряйте зазор. Якщо виміряний зазор знову перевищує гранично допустиме значення, замініть поршень і кільця в зборі. Якщо виміряний зазор менший за гранично допустиме значення, замініть лише поршневі кільця.
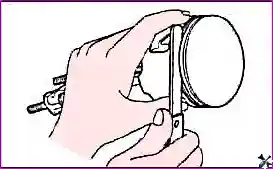
Зазор між поршневим кільцем і канавкою поршня:
Номінальне значення:
2,0 л:
- Компресійне кільце №1: 0,05–0,08 мм.
- Компресійне кільце №2: 0,04–0,08 мм.
- Маслознімне кільце: 0,06–0,15 мм.
2,4 л:
- Компресійні кільця №1 і №2: 0,03–0,07 мм.
- Маслознімне кільце: 0,06–0,15 мм.
Гранично допустиме значення:
- Компресійні кільця №1 і №2: 0,10 мм.
- Маслознімне кільце: 0,20 мм.
5. Для вимірювання зазору в замку поршневого кільця установіть поршневе кільце в отвір циліндра. Розташуйте кільце під прямим кутом до твірної стінки циліндра, обережно переміщуючи його вниз за допомогою поршня. Виміряйте зазор у замку кільця за допомогою плоского щупа. Якщо виміряний зазор перевищує гранично допустиме значення, замініть поршневе кільце.
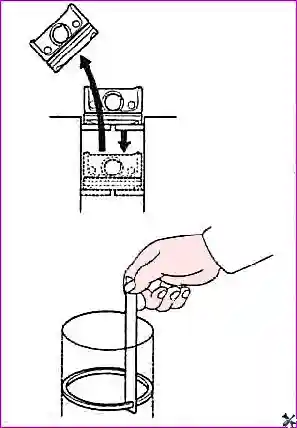
Зазор у замку поршневого кільця:
Номінальне значення:
- Компресійне кільце №1: 0,15–0,30 мм.
- Компресійне кільце №2: 2,0 л — 0,37–0,52 мм; 2,4 л — 0,30–0,45 мм.
- Маслознімне кільце: 0,20–0,70 мм.
Гранично допустиме значення:
- Компресійне кільце №1: 0,6 мм.
- Компресійне кільце №2: 0,7 мм.
- Маслознімне кільце: 0,8 мм.
6. Під час заміни поршневих кілець без розточування циліндрів у ремонтний розмір перевіряйте зазор у замку кільця в точці, розташованій у нижній частині циліндра (зона найменшого зносу).
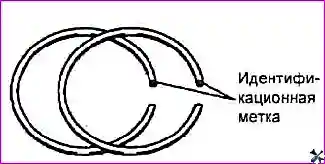
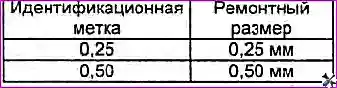
Примітка: ідентифікаційна мітка ремонтного розміру розташована на верхній частині поршневого кільця біля замка кільця.
7. Перевірте поршневий палець.
- а) Спробуйте вставити поршневий палець в отвір поршня зусиллям великого пальця. При цьому має відчуватися опір. Замініть поршневий палець, якщо він легко входить в отвір або є значний люфт. Замініть поршневий палець за наявності дефектів.
- б) Виміряйте діаметр поршневого пальця.
Номінальне значення: 21,001–21,006 мм.
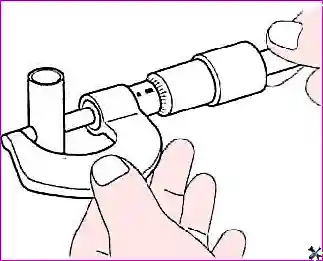
- в) Визначте зазор між поршневим пальцем і поршнем (у бобишках поршня).
Номінальне значення: 0,010–0,020 мм.
- г) Визначте різницю між діаметром поршневого пальця та діаметром отвору у верхній головці шатуна під поршневий палець.
Номінальне значення: 0,016–0,032 мм.
- 8. Замініть шатун за наявності пошкодження торцевої поверхні верхньої або нижньої головок.
- 9. Якщо поверхня отвору під поршневий палець у верхній головці шатуна значно зношена, замініть шатун.
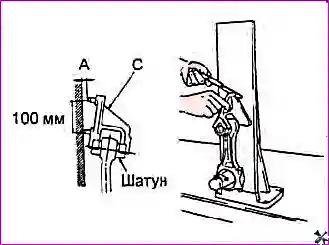
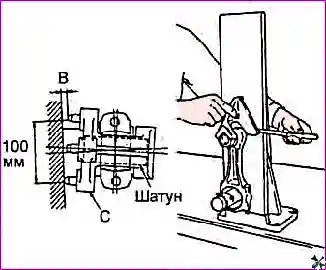
10. За допомогою спеціального приладу для перевірки шатуна перевірте вигин і скручування шатуна. Якщо виміряна величина перевищує гранично допустиме значення, використовуючи прес, виправте шатун. За потреби замініть шатун.
Гранично допустиме значення (на 100 мм довжини деталі):
- Вигин: 0,05 мм.
- Скручування: 0,10 мм.
Ремонт (заміна поршневого пальця)
1. За допомогою спеціальних інструментів виконайте розбирання та складання вузла поршня і шатуна.
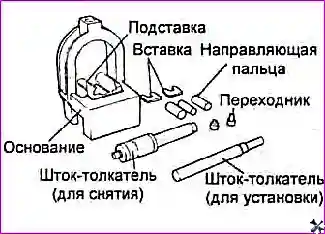
- 2. Поршневий палець запресований у верхню головку шатуна, і поршень ковзає по ньому за певної температури.
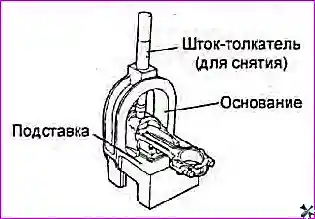
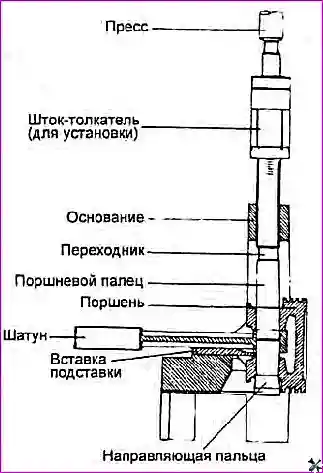
- 3. Набір спеціальних інструментів складається з основи з підставкою та вставками, напрямних, перехідників, штока-штовхача для знімання та штока-штовхача для встановлення. Під час знімання або встановлення поршневого пальця поршень утримується на основі пристрою. Напрямні пристрою полегшують позиціонування поршневого пальця під час його знімання та встановлення, коли шатун спирається на вставки підставки.
- 4. Для знімання поршневого пальця укладіть поршень на основу та розташуйте шатун на вставці підставки. Уставте шток-штовхач (для знімання) через дугу верхньої частини основи в поршневий палець і вийміть палець за допомогою преса.
- 5. Під час встановлення нового пальця необхідно встановити відповідну вставку підставки для підтримки шатуна.
- 6. Розташуйте верхню головку шатуна всередині поршня. З одного боку поршня уставте відповідну напрямну через поршень і шатун, потім злегка осадіть напрямну від руки, щоб вона утримувалася поршнем. З іншого боку поршня уставте поршневий палець і укладіть разом поршень і шатун на основу пристрою так, щоб напрямна пальця була знизу.
Примітка: напрямна необхідна для центрування шатуна відносно бобишок поршня. Якщо складання виконано правильно, напрямна пальця стоятиме точно по центру отвору дуги верхньої частини основи та торкатиметься вставки підставки. Якщо використовується напрямна пальця неправильного розміру, поршень (і шатун) та поршневий палець не будуть знаходитися на одній осі з отвором основи.
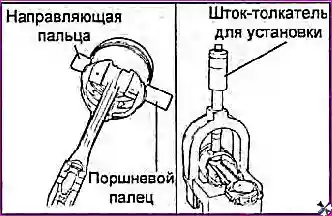
7. Уставте шток-штовхач (для встановлення) через отвір дуги верхньої частини основи до упору в перехідник на поршневому пальці та за допомогою гідравлічного преса заведіть палець у поршень і верхню головку шатуна. Продовжуйте запресовування до моменту, коли напрямна пальця впаде знизу основи і шток-штовхач упреться в дугу верхньої частини основи.
Увага: не перевищуйте гранично допустимого зусилля під час запресовування поршневого пальця в момент, коли шток-штовхач упреться в дугу верхньої частини основи.
Гранично допустиме зусилля під час запресовування: 15 000 ± 5 000 Н.
Перевірка колінчастого вала
1. Перевірте вигин (биття по середній шийці) колінчастого вала.
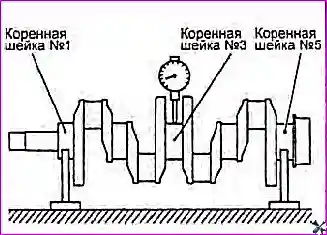
- а) Укладіть колінчастий вал на призми (на корінну шийку №1 і корінну шийку №5).
- б) За допомогою індикатора годинникового типу виміряйте биття вала по центральній корінній шийці (№3).
Биття колінчастого вала:
- Номінальне: 0,02 мм і менше.
- Гранично допустиме: 0,05 мм.
Примітка: дійсне биття колінчастого вала дорівнює половині значення, яке показує індикатор під час провертання вала на один оберт.
- в) Якщо виміряне биття перевищує гранично допустиме значення, замініть колінчастий вал.
- 2. Перевірте корінні та шатунні шийки колінчастого вала на відсутність пошкоджень (задири та прихвати), надмірного зносу та тріщин. Крім того, перевірте отвори масляних каналів на відсутність засмічення. Відремонтуйте або замініть несправну деталь.
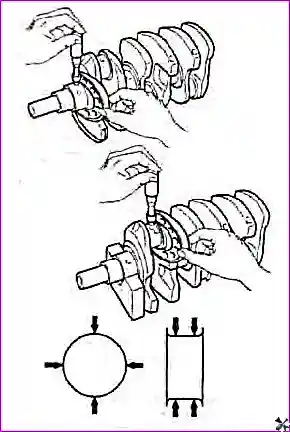
- 3. Перевірте конусність і овальність корінних і шатунних шийок колінчастого вала.
Номінальне значення:
- Діаметр корінної шийки: 51,942–51,960 мм.
- Діаметр шатунної шийки: 47,954–47,972 мм.
Конусність і овальність корінних і шатунних шийок: 0,05 мм або менше.
Розточування циліндра
Увага: розточуйте всі циліндри до одного ремонтного розміру. Не розточуйте лише один циліндр до ремонтного розміру.
- 1. Якщо по периметру циліндра в верхній його частині присутній наплив (гребеневий знос), видаліть його за допомогою спеціального інструмента.
- 2. За найбільшим діаметром циліндра двигуна, що ремонтується, отриманим у результаті вимірювань, визначте номер ремонтного розміру поршнів.
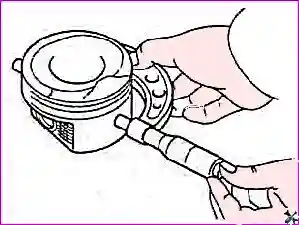
3. Виміряйте зовнішній діаметр поршня, призначеного для використання, у місці, показаному на рисунку.
Примітка: стандартні вимірювання діаметра поршня проводяться на відстані 47 мм від поверхні днища поршня в площині, перпендикулярній до осі поршневого пальця.
4. На основі виміряної величини зовнішнього діаметра поршня розрахуйте діаметр розточування циліндра.
Діаметр розточування циліндра = зовнішній діаметр поршня + (зазор між поршнем і циліндром) − 0,01 мм (припуск на хонінгування).
5. Розточіть усі циліндри до розрахункового діаметра.
Увага: для запобігання температурним деформаціям під час розточування проводьте розточування циліндрів у такій послідовності: №2, №4, №1, №3.
6. Відхонінгуйте циліндри до остаточного чистового розміру (зовнішній діаметр поршня + зазор між поршнем і циліндром).
Увага: для запобігання температурним деформаціям під час хонінгування проводьте хонінгування циліндрів у такій послідовності: №2, №4, №1, №3.
7. Перевірте зазор між поршнем і циліндром (установлена межа для нових деталей).
Номінальне значення: 0,02–0,04 мм.
Примітка:
- Перевірте, що всі встановлювані поршні одного ремонтного розміру.
- Гранично допустиме значення зазору для припрацьованої пари «поршень–циліндр» становить не більше 0,085 мм.
Складання
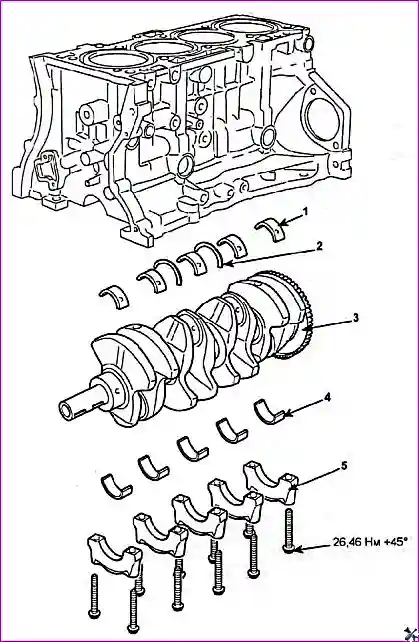
1. Установіть верхні вкладиші корінних підшипників у постелю колінчастого вала на блоці циліндрів. У верхньому вкладиші корінного підшипника колінчастого вала є канавка для підведення змазки.
Примітка: будьте уважні, установлюйте вкладиші корінних підшипників відповідно до номерів циліндрів.
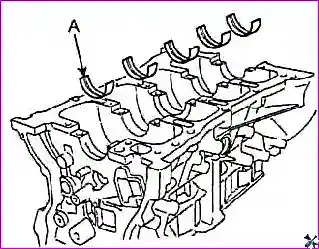
- 2. Установіть нижні вкладиші (без канавок) у кришки корінних підшипників.
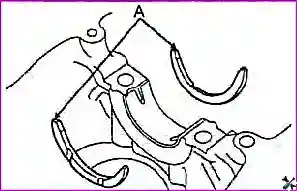
- 3. Установіть упорні півкільця на обидва боки корінного підшипника №3 канавками назовні.
- 4. Нанесіть моторне мастило на корінні шийки колінчастого вала та встановіть колінчастий вал.
- 5. Установіть кришки корінних підшипників.
- а) Під час установлення необхідно розташувати кришки так, щоб стрілки кришок були напрямлені до шківа колінчастого вала і номери кришок відповідали номерам шийок вала.
- б) Нанесіть моторне мастило на різьбу болтів і під їх головку.
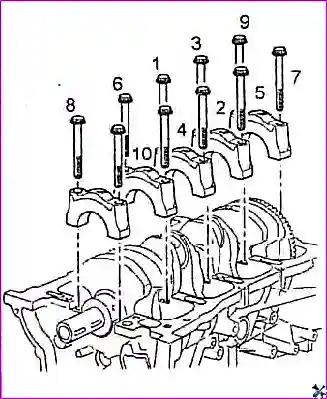
- в) Затягніть болти кріплення кришок корінних підшипників номінальним моментом у послідовності, зазначеній на відповідному рисунку.
Увага: болти кріплення кришок слід затягувати поступово у два-три проходи зі збільшенням моменту, потім затягнути номінальним моментом і довернути на зазначений кут.
Момент затягування: 26,5 Н·м + 45°.
6. Перевірте плавність обертання колінчастого вала та виміряйте осьовий зазор вала.
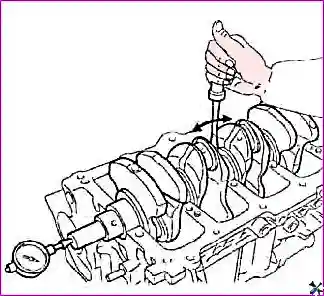
Осьовий зазор:
- Номінальне значення: 0,07–0,25 мм.
- Гранично допустиме значення: 0,30 мм.
7. Складіть шатунно-поршневу групу.
а) Установіть розширювач маслознімного кільця.
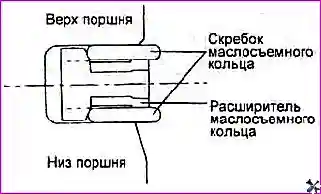
б) Установіть верхній скребок маслознімного кільця. Для встановлення скребка спочатку встановіть один кінець скребка між розширювачем і канавкою поршня, потім, утримуючи кінець скребка, натискайте пальцем на скребок, щоб завести його в канавку, як показано на рисунку.
Увага: не застосовуйте експандер поршневих кілець під час установлення скребків маслознімного кільця.
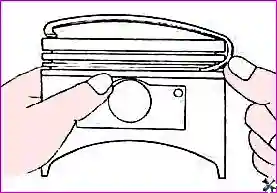
- в) Установіть нижній скребок маслознімного кільця відповідно до процедури, наведеної в пункті б).
- г) Нанесіть моторне мастило на поршень і канавки поршня під кільця по всьому колу.
Примітка: переконайтеся, що замки скребків і розширювачів маслознімних кілець розташовані, як показано на рисунку.
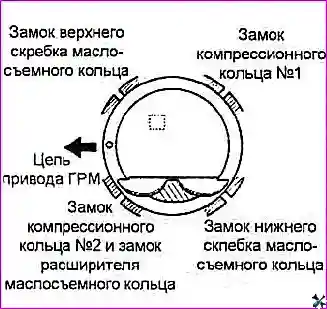
- д) За допомогою експандера поршневих кілець установіть компресійне кільце №2 і компресійне кільце №1 з ідентифікаційною міткою до днища поршня (вгору).
- е) Розташуйте замки кілець якнайдалі один від одного. Переконайтеся, що замок якого-небудь кільця не знаходиться на осі поршневого пальця або в перпендикулярному до цієї осі напрямку.
2. За допомогою спеціального пристрою надійно зафіксуйте поршневі кільця на поршні перед установленням поршня в зборі в циліндр.
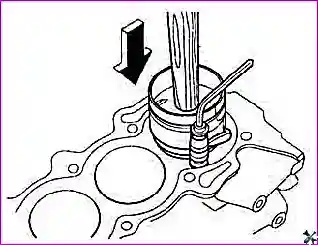
- 8. Установіть верхні вкладиші підшипників у шатуни.
- 9. Установіть нижні вкладиші підшипників у кришки шатунів.
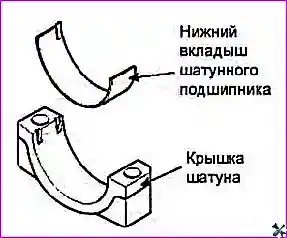
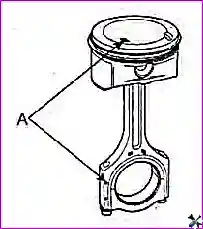
10. Під час установлення переконайтеся, що «передня» мітка (А) на поршні та «передня» ідентифікаційна мітка на шатуні напрямлені до передньої частини двигуна (до ланцюга привода ГРМ).
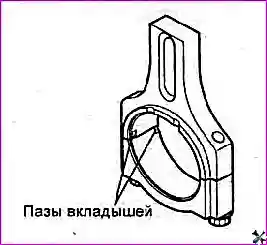
11. Під час установлення кришки шатуна переконайтеся, що мітки номера циліндра (зроблені під час розбирання) на шатуні та кришці шатуна збіглися. Під час установлення нового шатуна переконайтеся, що фіксувальні пази вкладишів у кришці шатуна та шатуні розташовані з одного боку.
12. Під час складання болти кріплення кришок шатунів слід затягувати таким чином:
- а) Нанесіть мастило на різьбу болтів кріплення та місця контакту болтів із шатуном (під головку болта).
- б) Затягніть болти кріплення кришок шатунів номінальним моментом затягування.
Момент затягування: 29 Н·м + (88°–92°).
Увага:
- Не встановлюйте повторно болти кріплення кришок шатунів, що були в експлуатації (зняті під час розбирання).
- Під час установлення нових болтів кріплення кришок шатунів не затягуйте їх більше трьох разів.
13. Установіть картер.
- а) Очистіть привальні поверхні блока циліндрів і картера від залишків старого герметика.
- б) Знежирте поверхню для нанесення герметика на фланці картера, а також привальну поверхню на блоці циліндрів.
- в) Нанесіть зазначений герметик безперервною смужкою діаметром 3–4 мм у канавку на фланці картера.
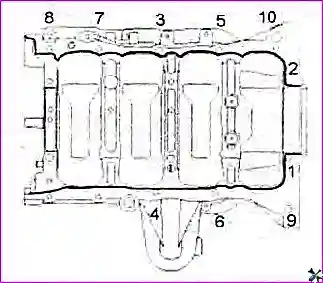
Герметик: Three Bond 1217H.
Увага:
- У ділянці отворів під болти кріплення картера герметик слід наносити вздовж внутрішньої лінії від отвору.
- Не допускайте витискання герметика за фланець картера з боку колінчастого вала.
- Закріпіть картер протягом 5 хвилин після нанесення герметика. Після встановлення картера зачекайте принаймні годину перед запуском двигуна.
- г) Затягніть болти кріплення картера (поступово, у кілька прийомів до номінального моменту).
Момент затягування: 19–27 Н·м.


