Reparatur der Pleuel-Kolben-Gruppe des Motors Cummins ISF2.8
Die Reparatur der Pleuel-Kolben-Gruppe führen wir bei der General- oder Teilüberholung des Motors durch, wenn Teile der Pleuel-Kolben-Gruppe ausgetauscht werden müssen.
Wenn der Motor bereits ausgebaut wurde, ist es natürlich wünschenswert, eine Generalüberholung durchzuführen, da der Motor ohnehin ausgebaut werden muss.
- trennen wir die Batteriekabel ab;
- lassen wir das Öl aus dem Schmiersystem ab;
- bauen wir den Ölmessstab und das Ölmessstabrohr aus;
- bauen wir die Ölwanne und die Dichtung aus;
- bauen wir die Kolbenkühldüsen aus;
- lassen wir das Kühlmittel ab;
- bauen wir den Zylinderkopf aus.
Drehen Sie die Kurbelwelle so, dass sich die Kolben unterhalb der Rußablagerungszone befinden, die sich über der Bewegungszone der Kolbenringe befindet.
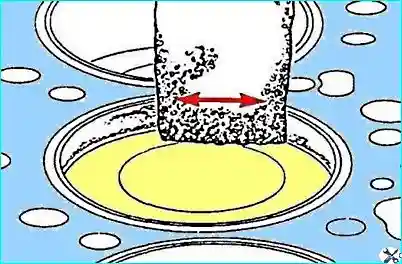
Zur Entfernung des Rußes verwenden Sie einen feinkörnigen Schleifstein mit Faserstruktur und Lösungsmittel.
Tragen Sie auf den Kolbenboden die Zylindernummer auf.
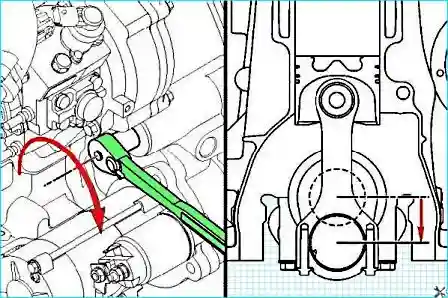
Wir drehen die Kurbelwelle so, dass sich der Kolben im unteren Totpunkt befindet, um die Pleuelstange auszubauen.
Wir lösen die Pleuelschrauben, entfernen sie jedoch nicht.
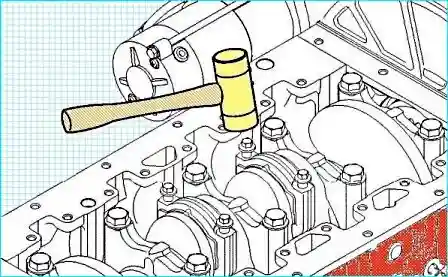
Klopfen Sie mit einem Gummihammer auf die Pleuelschrauben, um die Deckel zu lösen.
Wichtig: wenn am Motor Pleuelstangen mit trennbarem unteren Auge eingebaut sind, seien Sie beim Abnehmen des Deckels vorsichtig, um eine Beschädigung der Kontaktflächen der Pleuelstange oder des Deckels zu vermeiden.
Bei Beschädigung der Kontaktflächen im Trennbereich tauschen Sie unbedingt die Pleuelstange und ihren Deckel aus, um die Wahrscheinlichkeit einer Motorbeschädigung zu verringern. Die Nichteinhaltung der Montageregeln kann zu einer Beschädigung der Pleuelstange führen.
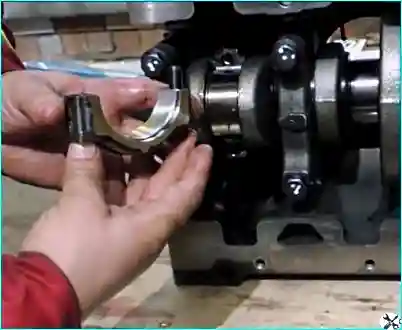
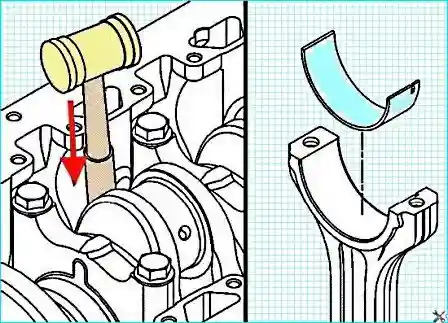
- entfernen wir die Pleuelschrauben;
- nehmen wir den Pleueldeckel ab;
- nehmen wir die untere Pleuellagerschale ab;
- drücken wir den Kolben in Baugruppe mit der Pleuelstange aus dem Zylinder;
- nehmen wir die obere Pleuellagerschale ab.
Wichtig! Pleuellagerschalen dürfen nicht wiederverwendet werden.
Der Kolben und die Pleuelstange in Baugruppe sollten in den Zylinder eingebaut werden, aus dem sie ausgebaut wurden, um eine genaue Anlage der eingelaufenen Flächen zu gewährleisten, wenn die Teile wiederverwendet werden.
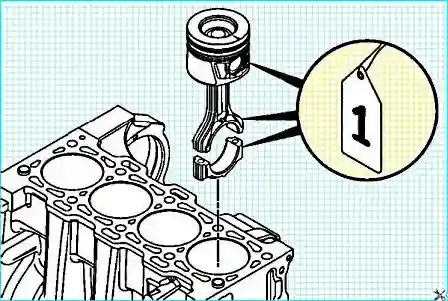
Auf jedem Kolben in Baugruppe muss ein Anhänger mit der Zylindernummer befestigt werden.
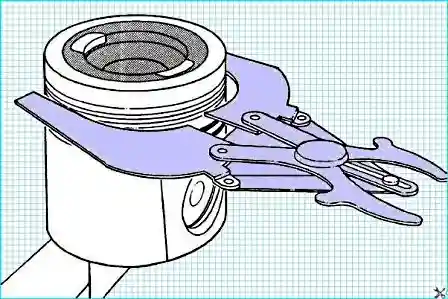
Mit einem Kolbenringspreizer (Nr. 3823137 laut Katalog) nehmen Sie die Kolbenringe ab.
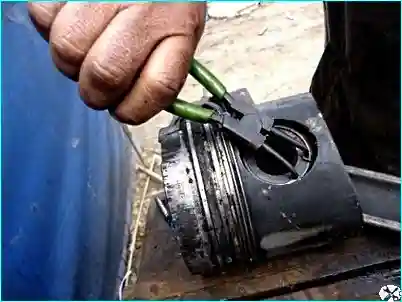
Wir entnehmen die Sicherungsringe aus den Nuten des Kolbens.
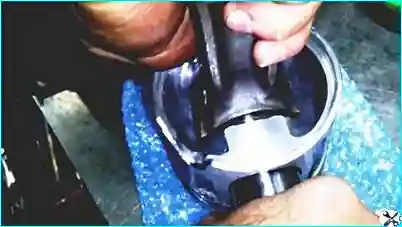
- nehmen wir den Kolbenbolzen ab und entnehmen die Pleuelstange;
- reinigen und prüfen wir die Kolben und Kolbenbolzen.
Wir prüfen den Zustand der Pleuelstangen.
Einbau der Pleuel-Kolben-Gruppe
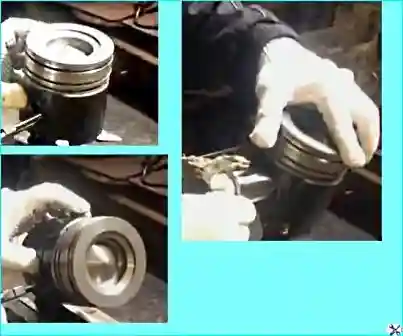
Wir bauen den Federring in die Nut des Kolbenbolzens auf einer Seite des Kolbens ein.
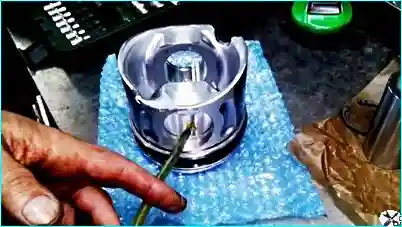
Wir schmieren den Bolzen und die entsprechenden Bohrungen mit reinem Motoröl.
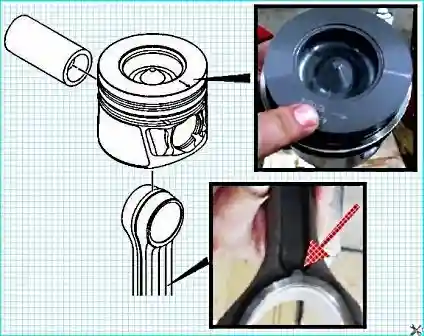
Wichtig: bei der Montage von Kolben und Pleuelstange muss die korrekte Ausrichtung eingehalten werden.
Auf den Flächen der Pleuelstangen befinden sich drei Kerben, die zur Vorderseite des Motors weisen müssen. Auf den Kolben befindet sich zu diesem Zweck ein Pfeil.
Wir montieren die Kolben auf die Pleuelstangen (ein Erwärmen der Kolben zum Einbau des Bolzens ist nicht erforderlich).
Führen Sie den Bolzen in den Kolben und die Pleuelstange ein.
Wir bauen den zweiten Sicherungsring ein.
Einbau der Kolbenringe
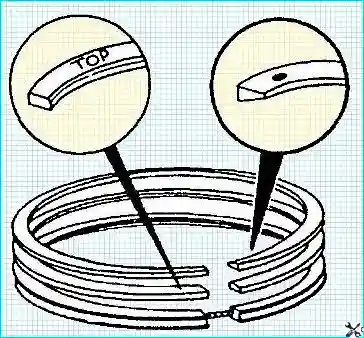
Auf der Oberseite der Kompressionsringe befindet sich die Markierung «ТОР» oder die Markierung ihres Herstellers, z. B. ein «Punkt». Bei der Montage müssen die Markierungen nach oben weisen.
Der Ölabstreifring (unterer Ring) wird mit einer beliebigen Seite eingebaut.
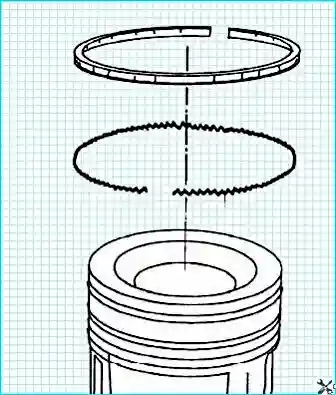
Der Ölabstreifring muss so eingebaut werden, dass der Spalt des Federspreizers dem Schloss des Rings gegenüberliegt.
Mit einem Spreizer (Nr. 3823137 laut Katalog) bauen wir die Kolbenringe auf den Kolben ein.
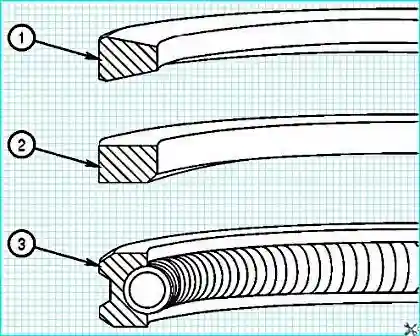
Typ und Einbauort des Rings werden anhand seines Profils bestimmt.
Vorbereitung zum Einbau der Kolben in den Block
Wir reinigen vor der Montage den Zylinderblock und alle Teile.
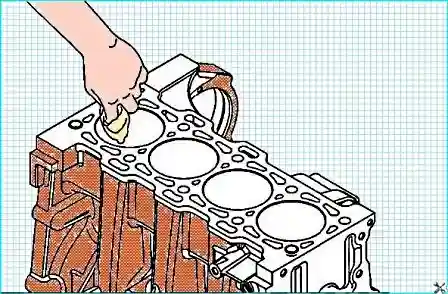
Wir prüfen den Zylinderblock auf Defekte.
Wichtig: vergewissern Sie sich, dass sich kein Schmutz und keine Fremdpartikel auf den Pleuelstangen und der Rückseite der Lagerschalen befinden. Schmieren Sie die Rückseite der Pleuellager nicht.
Setzen Sie die obere Lagerschale in die Pleuelstange ein. Die Nase der Lagerschale muss in die Nut der Pleuelstange gelangen.
Die Kante der Lagerschale muss bündig mit der Fläche unter dem Deckel sein.
Wenn am Motor Pleuelstangen mit trennbarem unteren Auge eingebaut sind, sind die unteren und oberen Lagerschalen nicht austauschbar.
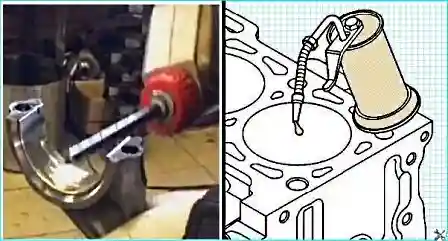
Mit reinem Montageöl (Katalognummer 3163087) oder einem gleichwertigen Produkt schmieren Sie die Innenfläche der Lagerschale.
Wir schmieren die Zylinderwand mit Motoröl.
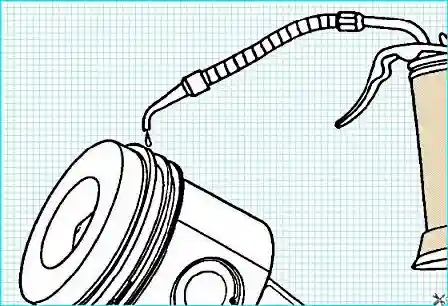
Wir schmieren die Ringe und Kolbenschäfte mit reinem Motoröl.
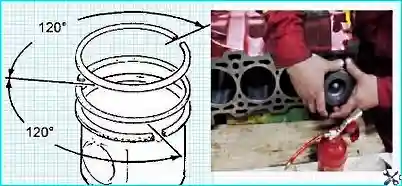
Nach dem Drehen der Ringe ordnen wir ihre Schlösser wie in der Abbildung gezeigt an. Das Schloss jedes Rings darf nicht dem Kolbenbolzen oder den Schlössern der anderen Ringe gegenüberliegen.
Wichtig! Eine falsche Anordnung der Ringschlösser führt zu einer Undichtigkeit des Zylinders.
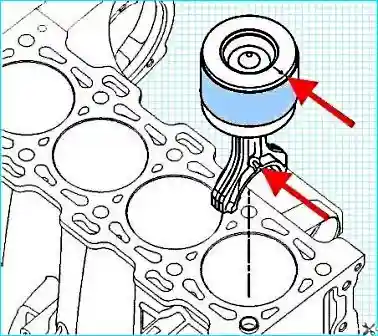
Mit einem Kolbenringspanner (Katalognummer 4919373) spannen wir die Ringe.
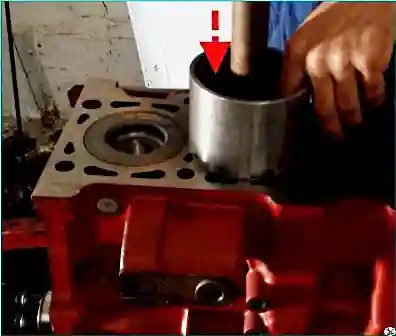
Einbau des Kolbens in den Zylinder
Wir drehen die Kurbelwelle so, dass sich der Pleuelzapfen der einzubauenden Pleuelstange im unteren Totpunkt befindet.
Halten Sie unbedingt die Ausrichtung des Kolbens in Baugruppe mit der Pleuelstange bei seinem Einbau ein.
Nachdem Sie die Markierung «Front» (vorn) und/oder den Pfeil auf der Oberseite des Kolbens in Richtung Vorderseite des Motors ausgerichtet haben, führen Sie die Pleuelstange in den Zylinder ein, bis der Kolbenringspanner die obere Fläche des Zylinderblocks berührt.
Drücken Sie den Kolbenringspanner gegen den Zylinderblock.
Drücken Sie den Kolben durch den Spanner in den Zylinder.
Bewegen Sie den Kolben, bis der obere Ring vollständig in den Zylinder eingetreten ist.
Wenn sich der Kolben nicht frei bewegt, nehmen Sie ihn ab und prüfen Sie, ob keine gebrochenen oder beschädigten Ringe vorhanden sind.
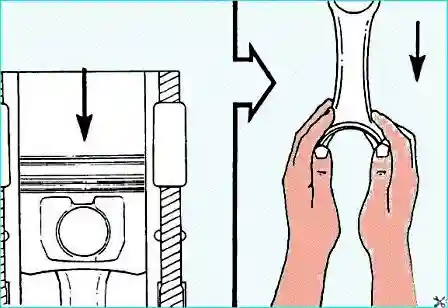
Wir drücken den Kolben vorsichtig in den Zylinder und führen die Pleuelstange zum Pleuelzapfen.
Wichtig! Seien Sie vorsichtig, um den Kurbelwellenzapfen nicht zu beschädigen.
Wir setzen die Lagerschale in den Pleueldeckel ein.
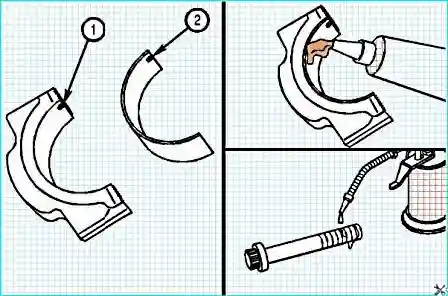
Die Nase «2» der Lagerschale muss in die Nut «1» des Deckels gelangen. Wir schmieren die Innenfläche der Lagerschale mit Motoröl.
Wichtig: die Nummern auf der Pleuelstange und dem Deckel müssen gleich sein, der Kolben muss in den entsprechenden Zylinder eingebaut werden.
Die Nummern auf der Pleuelstange und dem Deckel müssen sich auf derselben Seite der Pleuelstange befinden, um die Wahrscheinlichkeit einer Motorbeschädigung während seines Betriebs zu verringern.
Setzen Sie den Deckel und die Pleuelschrauben ein.
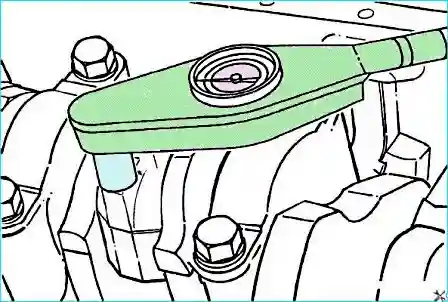
Mit einem Drehmomentschlüssel ziehen wir die Schrauben des Pleueldeckels an. Unter Verwendung der Methode des Drehens der Schraube um einen bestimmten Winkel am Ende des Anziehens ziehen wir die Pleuelschrauben abwechselnd an:
- erste Anziehstufe — 34 N·m;
- zweite Stufe — um 60° gegen den Uhrzeigersinn drehen;
- dritte Stufe — mit einem Drehmoment von 34 N·m anziehen;
- vierte Stufe — um einen Winkel von 60° im Uhrzeigersinn drehen.
Prüfung nach der Montage
Wir messen das Seitenspiel zwischen der Pleuelstange und dem Kurbelwellenhubzapfen.
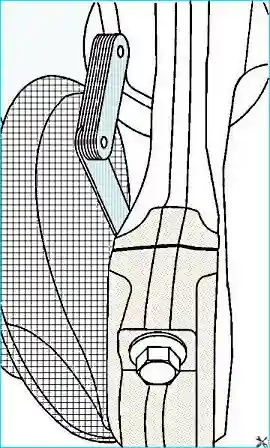
Das Seitenspiel muss 0,100–0,35 mm betragen.
Hinweis: wir messen den Überstand des Kolbens über die obere Fläche des Zylinderblocks. Dieser Vorgang ist nur nach der Reparatur oder dem Austausch des Kolbens, der Kurbelwelle, der Pleuelstange oder des Zylinderblocks erforderlich.
Wir messen den Überstand mit einer Tiefenmesslehre (Nr. 3823495 laut Katalog).
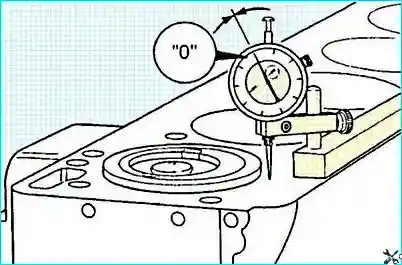
Wir montieren den Messuhr-Indikator auf der oberen Fläche des Zylinderblocks und stellen ihn auf Null.
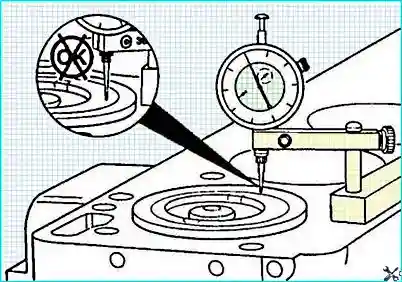
Wir bewegen den Indikator direkt über den Kolbenbolzen, ohne Querabweichungen zuzulassen.
Wichtig: berühren Sie mit dem Taststift des Indikators keine galvanisch beschichtete Oberfläche.
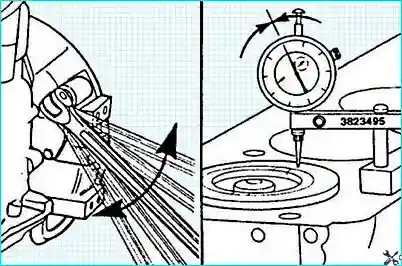
Wir drehen die Kurbelwelle so, dass sich der Kolben im oberen Totpunkt befindet.
Durch Drehen der Kurbelwelle in verschiedene Richtungen ermitteln wir die maximale Anzeige des Indikators. Wir notieren die Messergebnisse.
Der Kolbenüberstand muss 0,034–0,260 mm betragen.
Wenn der Kolbenüberstand nicht der Norm entspricht, muss die korrekte Auswahl und Bearbeitung der Teile geprüft werden.
Wir prüfen die freie Drehung der Kurbelwelle nach der Montage der Pleueldeckel.
Wenn sich die Kurbelwelle nicht frei dreht, prüfen wir, wie die Pleuellager eingebaut sind und welche Größe sie haben.
Nach den durchgeführten Vorgängen montieren wir alle Teile in umgekehrter Reihenfolge gemäß der Technologie.


