
Ремонт шатунно-поршневої групи двигуна Cummins ISF2.8
Ремонт шатунно-поршневої групи виконуємо під час капітального або часткового ремонту двигуна, коли необхідно замінити деталі ШПГ.
Звичайно, якщо вже зняли двигун, то бажано провести капітальний ремонт, оскільки двигун все одно доведеться знімати.
- від'єднуємо кабелі акумулятора;
- зливаємо мастило з системи мащення;
- знімаємо масломірний щуп і трубку масломірного щупа;
- знімаємо піддон картера і прокладку;
- знімаємо форсунки охолодження поршнів;
- зливаємо охолоджувальну рідину;
- знімаємо головку блока циліндрів.
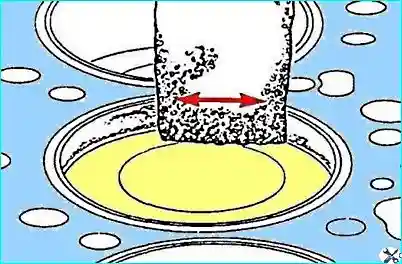
Проверніть колінчастий вал так, щоб поршні опинилися нижче зони відкладення нагару, яка розташовується над зоною переміщення поршневих кілець.
Для видалення нагару використовуйте дрібнозернистий абразивний брусок з волокнистою структурою і розчинник.
Нанесіть на денце поршня номер циліндра.
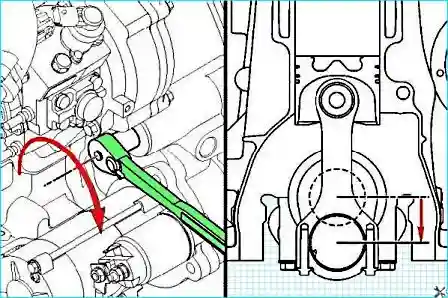
Провертаємо колінчастий вал так, щоб поршень опинився в нижній мертвій точці для знімання шатуна.
Відкручуємо болти шатуна, але болти не знімаємо.
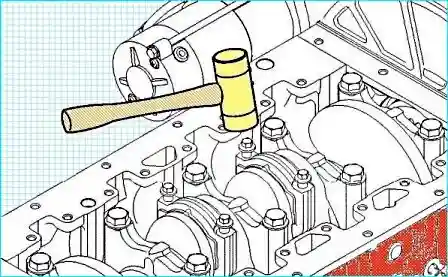
Молотком з гумовою головкою постукайте по болтах шатуна для зрушення кришок.
Важливо: якщо на двигуні встановлені шатуни з нижньою головкою розривного типу, виявляйте обережність під час знімання кришки, щоб уникнути пошкодження контактних поверхонь шатуна або кришки.
У разі пошкодження контактних поверхонь у зоні розриву обов'язково замініть шатун і його кришку для зниження ймовірності пошкодження двигуна. Порушення правил складання може призвести до пошкодження шатуна.
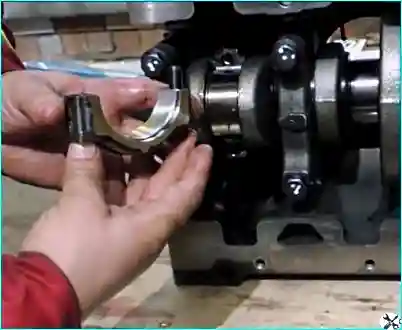
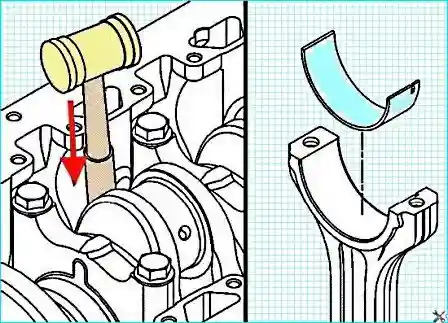
- знімаємо болти шатуна;
- знімаємо кришку шатуна;
- знімаємо нижній вкладиш шатунного підшипника;
- виштовхуємо поршень у зборі з шатуном з циліндра;
- знімаємо верхній вкладиш шатунного підшипника.
Важливо! Шатунні вкладиші не можна використовувати повторно.
Поршень і шатун у зборі слід встановлювати в той циліндр, з якого вони були зняті, щоб забезпечити точне прилягання припрацьованих поверхонь, якщо деталі використовуються повторно.
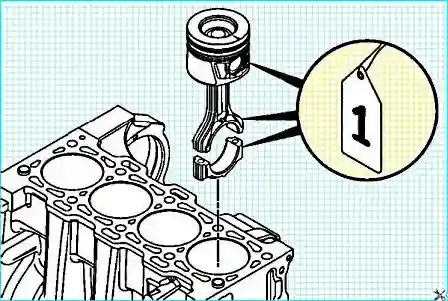
Потрібно на кожен поршень у зборі прикріпити бирку з номером циліндра.
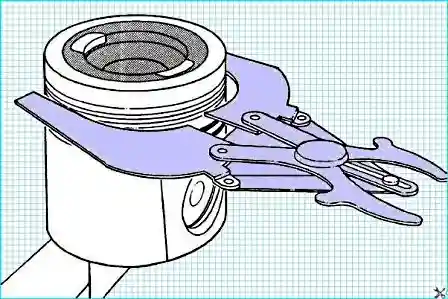
За допомогою розширювача поршневих кілець (№ за каталогом 3823137) зніміть поршневі кільця.
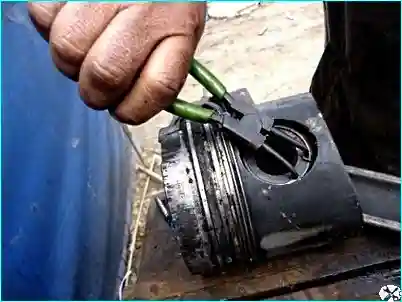
Виймаємо стопорні кільця з канавок поршня.
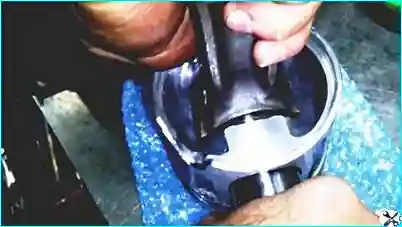
- знімаємо поршневий палець і витягаємо шатун;
- очищаємо і перевіряємо поршні та поршневі пальці.
Перевіряємо стан шатунів.
Встановлення шатунно-поршневої групи
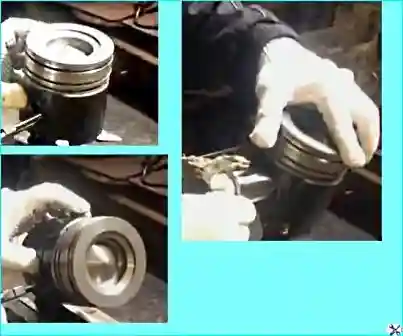
Встановлюємо пружинне кільце в канавку поршневого пальця з одного боку поршня.
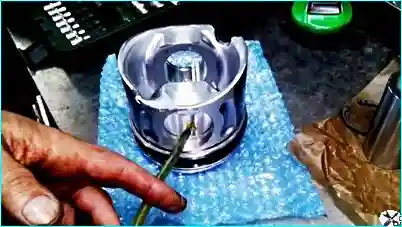
Змащуємо палець і отвори під нього чистим моторним мастилом.
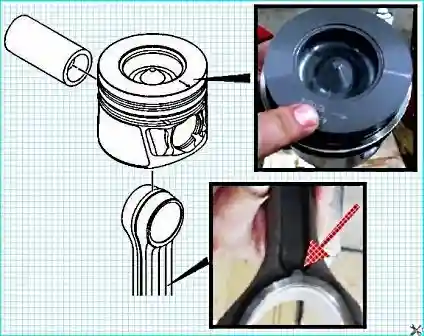
Важливо: під час складання поршня і шатуна потрібно дотримуватися правильної орієнтації.
На поверхнях шатунів є три насічки, які мають бути звернені в бік передньої частини двигуна. На поршнях є стрілка, нанесена на них для цієї мети.
Встановлюємо поршні на шатуни (нагрівати поршні для встановлення пальця не потрібно).
Вставте палець у поршень і шатун.
Встановлюємо друге стопорне кільце.
Встановлення поршневих кілець
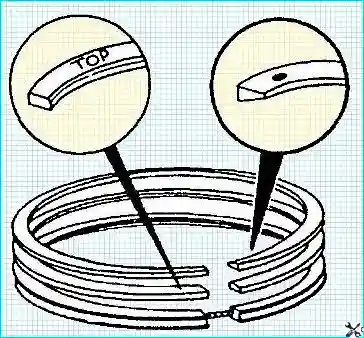
На верхній поверхні компресійних кілець є мітка «ТОР» або мітка їх виробника, наприклад «точка». Під час складання мітки мають бути звернені вгору.
Маслознімне (нижнє) кільце встановлюється будь-яким боком.
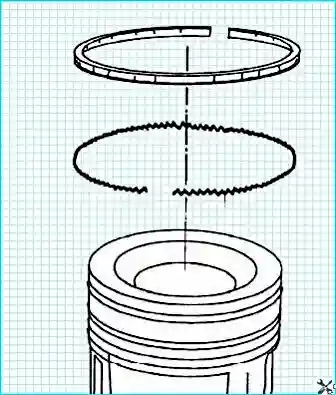
Маслознімне кільце потрібно встановлювати так, щоб зазор пружинного розширювача опинився навпроти замка кільця.
За допомогою розширювача (№ за каталогом 3823137) встановлюємо поршневі кільця на поршень.
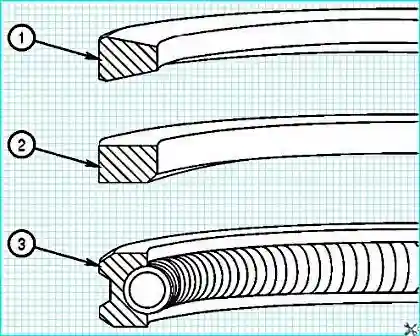
Тип і місце встановлення кільця визначаємо за його профілем.
Підготовка до встановлення поршнів у блок
Очищаємо перед складанням блок циліндрів і всі деталі.
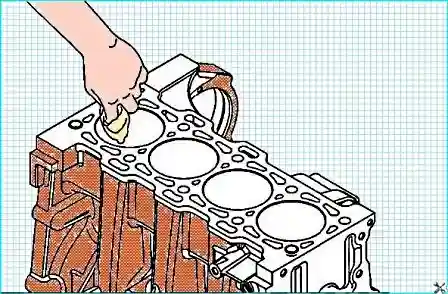
Перевіряємо блок циліндрів на наявність дефектів.
Важливо: переконайтеся у відсутності бруду та сторонніх частинок на шатунах і зворотному боці вкладишів. Не змащуйте зворотний бік шатунних підшипників.
Встановіть верхній вкладиш у шатун. Виступ вкладиша підшипника має потрапити в паз шатуна.
Кромка вкладиша має бути заподліцо з поверхнею під кришку.
Якщо на двигуні встановлені шатуни з нижньою головкою розривного типу, то нижні та верхні вкладиші підшипника не взаємозамінні.
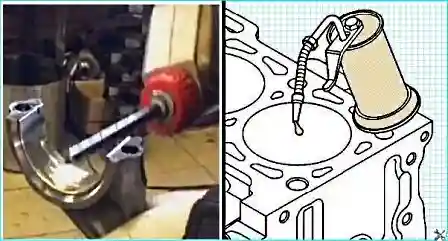
Чистим мастилом для складальних робіт (номер за каталогом 3163087) або його аналогом змастіть внутрішню поверхню вкладиша.
Змащуємо моторним мастилом стінку циліндра.
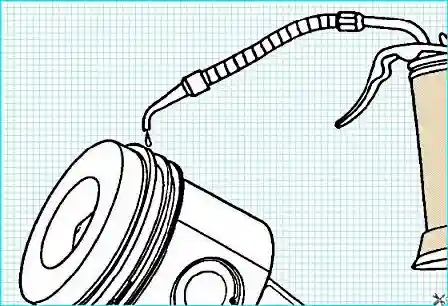
Змащуємо кільця та спідниці поршнів чистим моторним мастилом.
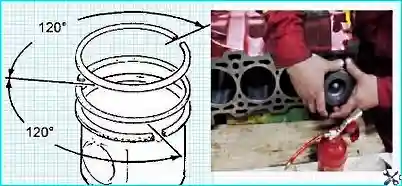
Повернувши кільця, розташовуємо їхні замки так, як показано на рисунку. Замок кожного кільця не повинен знаходитися навпроти поршневого пальця або замків інших кілець.
Важливо! Неправильне розташування замків кілець призведе до порушення герметичності циліндра.
Пристосуванням для стискання кілець (номер за каталогом 4919373) стискаємо кільця.
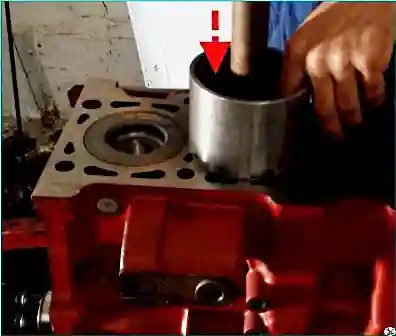
Встановлення поршня в циліндр
Повертаємо колінчастий вал так, щоб шатунна шийка встановлюваного шатуна опинилася в нижній мертвій точці.
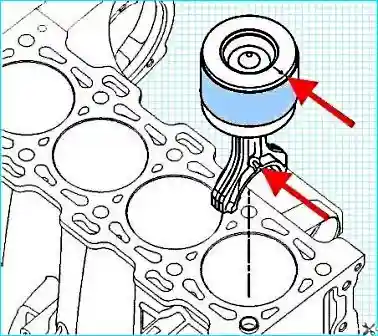
Обов'язково дотримуйтеся орієнтації поршня у зборі з шатуном під час його встановлення.
Встановивши мітку «Front» (вперед) та/або стрілку на верхній поверхні поршня в напрямку передньої частини двигуна, вставте шатун у циліндр до контакту пристосування для стискання поршневих кілець з верхньою поверхнею блока циліндрів.
Притисніть пристосування для стискання поршневих кілець до блока циліндрів.
Проштовхніть поршень через пристосування в циліндр.
Переміщуйте поршень доти, доки верхнє кільце повністю не увійде в циліндр.
Якщо поршень не переміщується вільно, зніміть його і перевірте, чи немає зламаних або пошкоджених кілець.
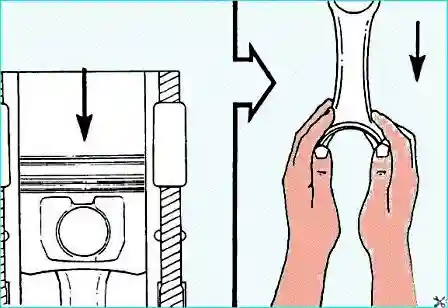
Обережно проштовхуємо поршень у циліндр, направляючи шатун до шатунної шийки.
Важливо! Будьте обережні, щоб не пошкодити шийку колінчастого вала.
Встановлюємо вкладиш у кришку шатуна.
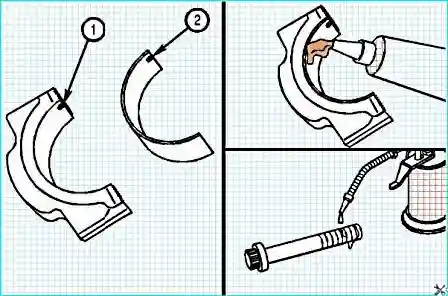
Виступ «2» вкладиша має потрапити в паз «1» кришки. Змащуємо моторним мастилом внутрішню поверхню вкладиша.
Важливо: номери на шатуні та кришці мають бути однакові, поршень має бути встановлений у відповідний циліндр.
Номери на шатуні та кришці мають знаходитися з одного боку шатуна для зниження ймовірності пошкодження двигуна під час його роботи.
Встановіть кришку та болти шатуна.
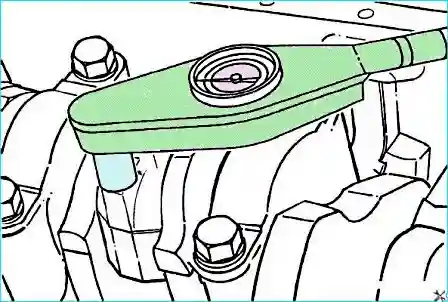
За допомогою динамометричного ключа затягуємо болти кришки шатуна. Використовуючи метод повороту болта на певний кут наприкінці затягування, поперемінно затягуємо болти шатуна:
- перший етап затягування — 34 Н·м;
- другий етап — повернути на 60° проти годинникової стрілки;
- третій етап — затягнути з моментом 34 Н·м;
- четвертий етап — повернути на кут 60° за годинниковою стрілкою.
Перевірка після складання
Вимірюємо бічний зазор між шатуном і кривошипом колінчастого вала.
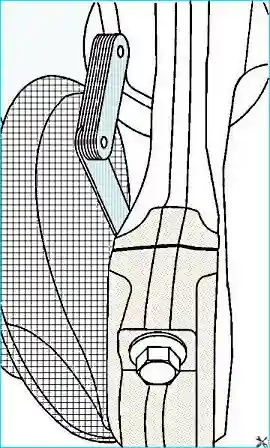
Бічний зазор має бути — 0,100–0,35 мм.
Примітка: вимірюємо виступання поршня над верхньою поверхнею блока циліндрів. Ця операція необхідна лише після ремонту або заміни поршня, колінчастого вала, шатуна або блока циліндрів.
Вимірюємо виступання за допомогою глибиноміра (№ 3823495 за каталогом).
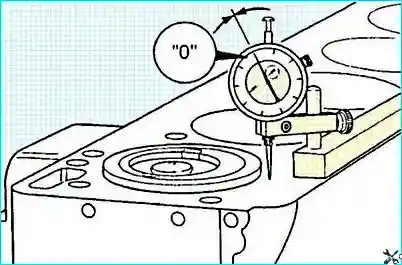
Встановлюємо циферблатний індикатор на верхню поверхню блока циліндрів і виставляємо його на нуль.
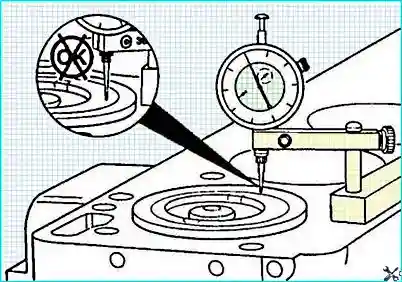
Переміщуємо індикатор безпосередньо над поршневим пальцем, не допускаючи його поперечних відхилень.
Важливо: не торкайтеся виступом індикатора поверхні з гальванічним покриттям.
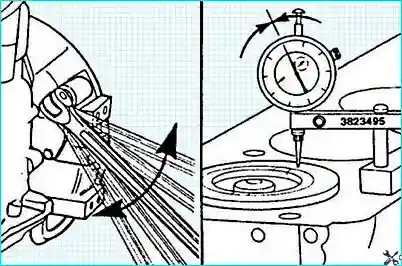
Повертаємо колінчастий вал так, щоб поршень опинився у верхній мертвій точці.
Повертаючи колінчастий вал у різні боки, визначаємо максимальне показання індикатора. Записуємо результати вимірювання.
Виступання поршня має бути: 0,034–0,260 мм.
Якщо виступання поршня не відповідає нормі, потрібно перевірити правильність підбору та обробки деталей.
Перевіряємо вільне обертання колінчастого вала після встановлення кришок шатунів.
Якщо колінчастий вал не обертається вільно, перевіряємо, як встановлені шатунні підшипники та їх розмір.
Після виконаних операцій складаємо всі деталі у зворотному порядку відповідно до технології.


