
Das Schwungrad wird bei einer Motorüberholung oder zum Austausch des Zahnkranzes ausgebaut. Ausbau und Einbau des Schwungrads erfordern Sorgfalt: Von der korrekten Anzugsmoment der Schrauben und dem Zustand der Kontaktflächen hängen die Funktion der Kupplung und der Motorstart ab.
Wir bereiten das Fahrzeug für die Aufgabe vor. Wir trennen die Minusklemme der Batterie ab.
Wir bauen die Getriebeaggregate aus.
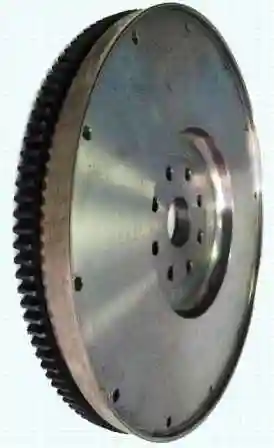
Wir bauen das Schwungrad aus, dazu:
- Modelle mit „nasser“ Kupplung: Wir lassen das Öl aus dem Kupplungsgehäuse ab, indem wir die Verschlussschraube an dessen Unterseite herausdrehen.
- Mit dem Halter Nr. 3824591 sichern wir das Schwungrad gegen Verdrehen.
- Wir drehen zwei einander gegenüberliegende Schrauben heraus.
- Wir setzen zwei Führungsstifte M12×1,25×90 mm ein.
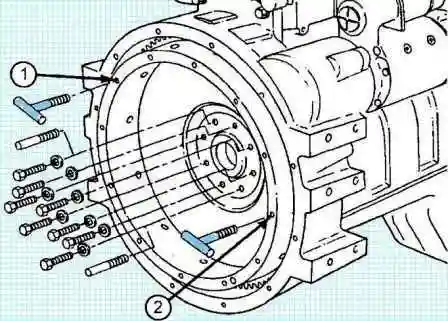
- Wir bestimmen Typ und Größe der Schrauben und setzen zwei T-Griffe in die Bohrungen des Schwungrads (1) und (2) ein.
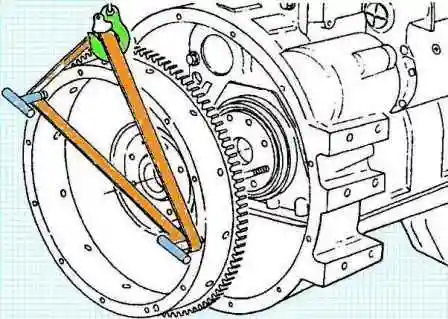
Hinweis: Wenn konstruktiv eine Kupplung vorgesehen ist, können die Bohrungen für die Befestigungsschrauben der Druckplatte metrisches oder Zollgewinde haben. Verwechseln Sie die Schrauben bei der Auswahl nicht.
- Wir drehen die restlichen sechs Befestigungsschrauben des Schwungrads heraus.
- Wir nehmen das Schwungrad von den Führungsstiften ab.
Zerlegung, Prüfung und Reparatur des Schwungrads
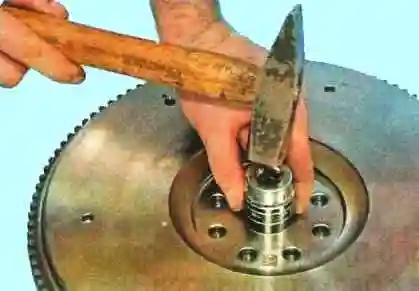
- Wir prüfen den Zustand des Stützlagers der Getriebe-Eingangswelle, das in die Aufnahme des Schwungrads eingepresst ist. Bei großem Spiel oder Fressen der Wälzkörper muss das Lager ersetzt werden.
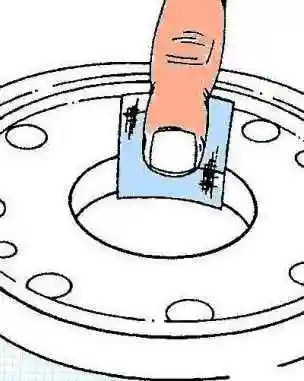
- Wir bauen das Eingangswellenlager mit einem Dorn und einem Hammer aus.
- Mit feinem Schleifpapier reinigen wir die Lageraufnahme.
- Wir prüfen die Oberfläche des Schwungrads auf Riefen und Grate.
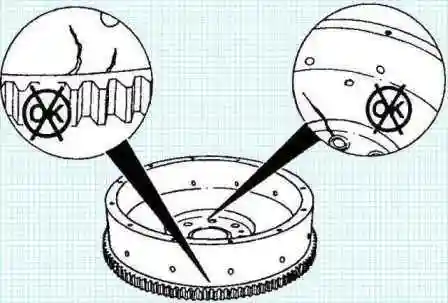
- Kleine Defekte können mit Schleifpapier beseitigt werden.
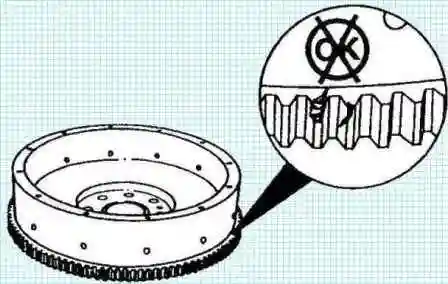
- Wir prüfen den Zahnkranz des Schwungrads auf Verschleiß und Zahnschäden. Falls erforderlich, tauschen wir den Zahnkranz des Schwungrads aus, dazu:
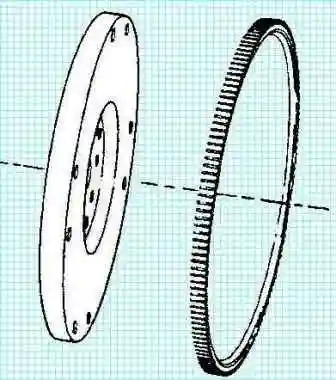
- mit einer Kupferstange treiben wir den Zahnkranz ab;
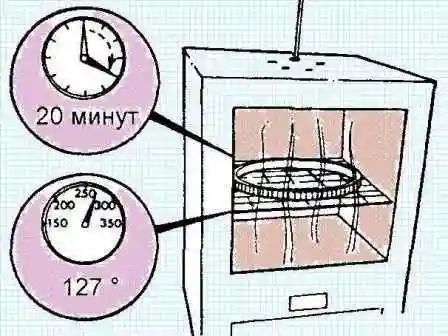
- wir erwärmen den neuen Zahnkranz 20 Minuten in einem auf 127 °C vorgeheizten Ofen;
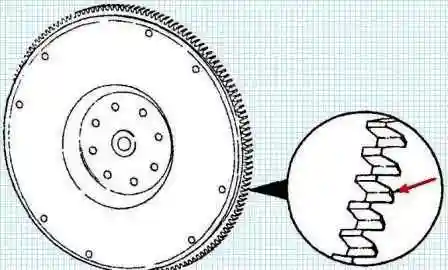
- wir setzen den Zahnkranz auf das Schwungrad, mit der Fase an den Zähnen zur Kurbelwelle.
Zusammenbau des Schwungrads
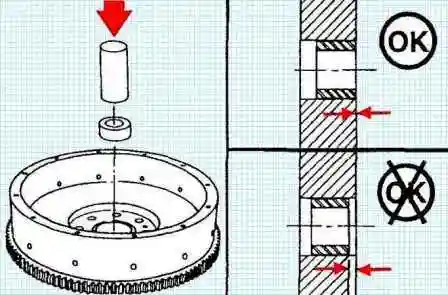
- Wir bauen das neue Eingangswellenlager mit Hammer und Dorn ein.
Einbau des Schwungrads
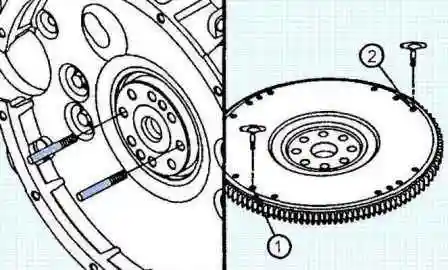
- Wir setzen zwei Führungsstifte M12×1,25×90 mm einander gegenüber in die Bohrungen des Kurbelwellenflansches ein.
- Wir bestimmen Typ und Größe der Schrauben und setzen zwei T-Griffe in die Bohrungen des Schwungrads (1) und (2) ein.
Hinweis: Wenn konstruktiv eine Kupplung vorgesehen ist, können die Bohrungen für die Befestigungsschrauben der Druckplatte metrisches oder Zollgewinde haben. Verwechseln Sie die Schrauben bei der Auswahl nicht.
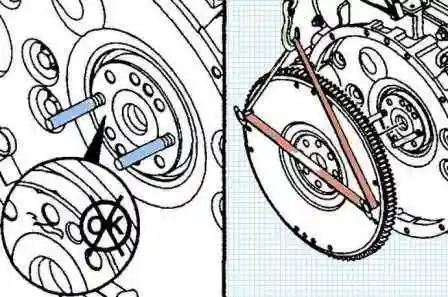
- Wir prüfen das hintere Kurbelwellenende und den Flansch unter dem Schwungrad auf Schmutz sowie vorstehende Riefen und Grate.
- Wir setzen das Schwungrad auf die Führungsstifte.
- Wir schmieren das Gewinde der Schrauben und die Unterlegscheiben mit sauberem Motoröl.
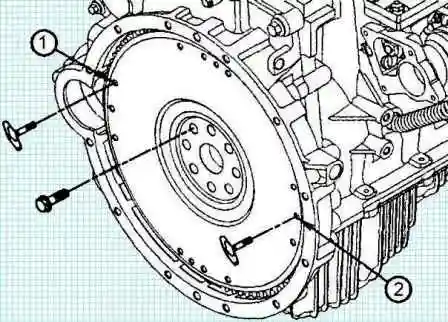
- Wir setzen sechs Schrauben ein.
- Wir entfernen die T-Griffe und die Führungsstifte (1) und (2).
- Wir setzen die restlichen Schrauben in die Bohrungen ein, aus denen die Führungsstifte entfernt wurden.
- Wir sichern die Kurbelwelle gegen Verdrehen mit der Vorrichtung Nr. 3824591 zum Fixieren des Schwungrads in unbeweglicher Position.
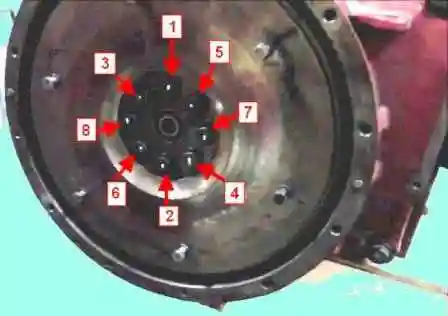
- Wir ziehen die Schrauben in der in der Abbildung gezeigten Reihenfolge an. Anzugsmoment: erste Stufe – 30 N·m; zweite Stufe – Weiterdrehen um 90°.
Prüfung des Schlagfehlers des Schwungrads
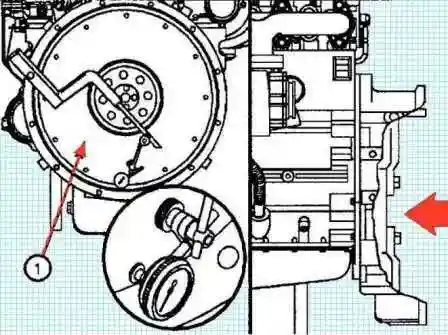
Wir bestimmen den Stirnschlag des Schwungrads (4) mit der Messuhr (1) und der Halterung für die Messuhr (2):
- wir montieren die Halterung am Schwungradgehäuse;
- wir befestigen den Messfühler an der Halterung;
- wir setzen den Taster der Messuhr an die Stirnfläche des Schwungrads auf dem in der Tabelle angegebenen Radius, möglichst nahe am Außendurchmesser, zur Messung des Stirnschlags (1) des Schwungrads;
- wir schieben das Schwungrad nach vorn, um das Axialspiel der Kurbelwelle zu beseitigen. Wir stellen die Messuhr auf Null;
- wir drehen die Kurbelwelle um eine Umdrehung. Wir messen und notieren den Schlag des Schwungrads an vier gleichmäßig verteilten Punkten seines Umfangs.
Schieben Sie das Schwungrad bei jeder Messung nach vorn, um das Axialspiel der Kurbelwelle zu beseitigen.
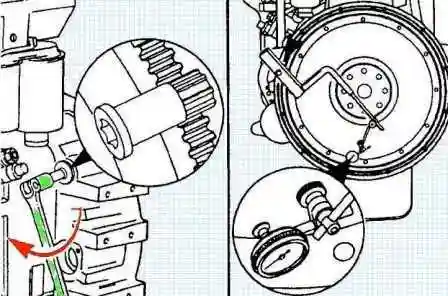
- wir bestimmen den Gesamtschlag. Der Gesamtschlag ist die Differenz zwischen dem maximalen und dem minimalen Messwert der Messuhr an den vier Messpunkten.
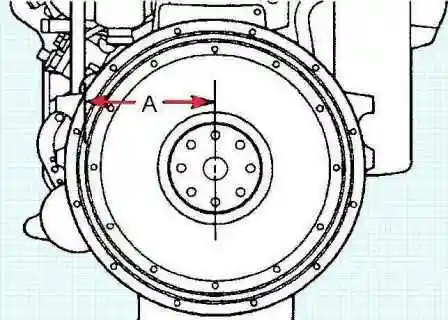
- wir messen den Abstand von der Mitte des Schwungrads bis zum Taster der Messuhr (А).
Maximaler Gesamtschlag des Schwungrads
| Radius des Schwungrads, mm | Maximaler Gesamtschlag des Schwungrads, mm |
|---|---|
| 101,6 | 0,140 |
| 127 | 0,130 |
| 152,4 | 0,156 |
| 177,8 | 0,182 |
| 203,2 | 0,208 |
| 228,6 | 0,234 |
| 254 | 0,260 |
Wenn der Schlag des Schwungrads den Maximalwert übersteigt, muss das Schwungrad ausgebaut werden.
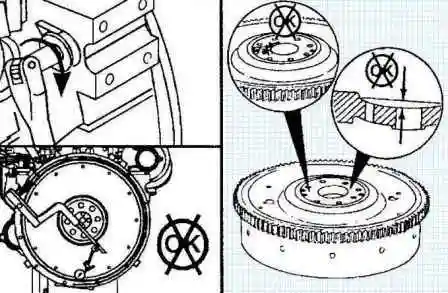
Die Kontaktflächen von Schwungrad und Kurbelwelle auf Kratzer, Grate und Schmutz prüfen.
Wir tauschen das Schwungrad aus, wenn der Schlag den Maximalwert übersteigt.
Nach dem Zusammenbau bauen wir das Getriebe und alle Teile ein.


