
Die Hauptabmessungen der Pleuel-Kolben-Gruppe sind in Abbildung 1 dargestellt.
Der Kolben ist aus Aluminium gegossen. Bei der Herstellung wird die Masse der Kolben streng eingehalten.
Daher ist es beim Zusammenbau des Motors nicht erforderlich, Kolben einer Gruppe nach der Masse auszuwählen.
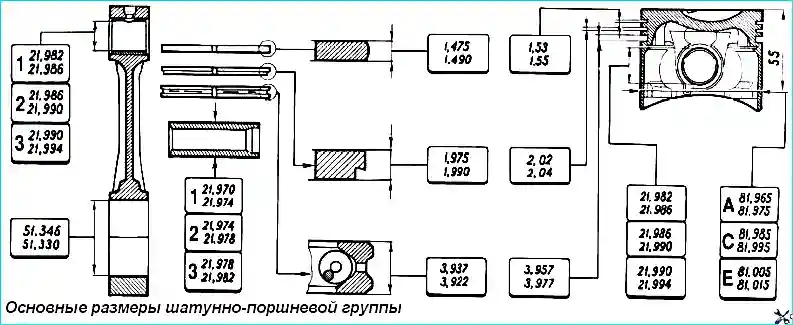
Nach dem Außendurchmesser sind die Kolben in fünf Klassen (A, B, C, D, E) mit einem Abstand von 0,01 mm eingeteilt. Die Außenfläche des Kolbens hat eine komplexe Form. In der Höhe ist sie ballig, und im Querschnitt oval. Daher muss der Kolbendurchmesser nur in der Ebene senkrecht zum Kolbenbolzen, in einem Abstand von 55 mm vom Kolbenboden gemessen werden.
Nach dem Durchmesser der Bohrung für den Kolbenbolzen werden die Kolben in drei Klassen (1, 2, 3) mit einem Abstand von 0,004 mm eingeteilt.
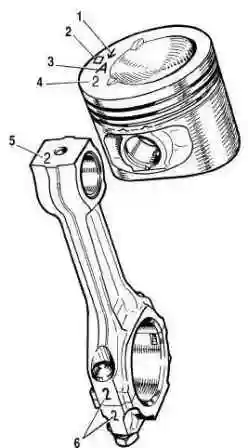
Die Klassen der Durchmesser des Kolbens und der Bohrung für den Kolbenbolzen sind auf dem Kolbenboden eingeprägt.
Kolben der Reparaturmaße werden mit einem um 0,4 und 0,8 mm vergrößerten Außendurchmesser gefertigt. Auf dem Boden dieser Kolben ist eine Kennzeichnung in Form eines Dreiecks oder Quadrats angebracht. Das Dreieck entspricht einer Vergrößerung des Außendurchmessers um 0,4 mm, das Quadrat um 0,8 mm.
Der Pfeil auf dem Kolbenboden zeigt, wie der Kolben beim Einbau in den Zylinder richtig zu orientieren ist. Er muss zum Antrieb der Nockenwelle hin gerichtet sein.
Der Kolbenbolzen ist aus Stahl, hohl, schwimmend gelagert, d. h. er dreht sich frei in den Kolbenaugen und in der Pleuelbuchse. Der Bolzen wird im Kolben durch zwei Stahlsicherungsringe fixiert.
Nach dem Außendurchmesser werden die Bolzen in drei Klassen mit einem Abstand von 0,004 mm eingeteilt. Die Klasse ist mit Farbe auf der Stirnseite des Bolzens gekennzeichnet: blaue Markierung — erste, grüne — zweite, rote — dritte Klasse.
Die Kolbenringe sind aus Gusseisen gefertigt. Der obere Kompressionsring hat eine verchromte ballige Außenfläche. Der untere Kompressionsring ist vom Schabertyp. Der Ölabstreifring hat verchromte Arbeitskanten und eine Spreizwendelfeder (Expander).
Auf den Ringen der Reparaturmaße ist eine numerische Kennzeichnung „40“ oder „80“ angebracht, was einer Vergrößerung des Außendurchmessers um 0,4 oder 0,8 mm entspricht.
Das Pleuel ist aus Stahl, geschmiedet. Das Pleuel wird zusammen mit dem Deckel bearbeitet, daher sind sie einzeln nicht austauschbar. Um beim Zusammenbau Deckel und Pleuel nicht zu verwechseln, ist auf ihnen die Nummer 6 (siehe Abbildung 2) des Zylinders eingeprägt, in den sie eingebaut werden. Beim Zusammenbau müssen sich die Ziffern auf dem Pleuel und dem Deckel auf derselben Seite befinden.
In den oberen Pleuelkopf ist eine Stahl-Bronze-Buchse eingepresst. Nach dem Durchmesser der Bohrung dieser Buchse werden die Pleuel in drei Klassen mit einem Abstand von 0,004 mm eingeteilt (ebenso wie die Kolben). Die Nummer 5 der Klasse ist auf dem oberen Pleuelkopf eingeprägt.
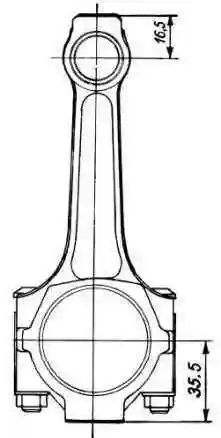
Nach der Masse des oberen und unteren Kopfes werden die Pleuel in Klassen (Tabelle) eingeteilt, die mit Farbe auf dem Pleuelschaft gekennzeichnet sind. Im Motor müssen Pleuel einer Klasse nach der Masse eingebaut werden. Die Masse der Pleuel kann durch Entfernen von Metall von den Angüssen an den Köpfen bis zu den Mindestmaßen 16,5 und 35,5 mm angepasst werden (Abbildung 3).
Pleuelklassen nach der Masse des oberen und unteren Kopfes
| Masse der Pleuelköpfe (Gramm) | Klasse | Farbe der Kennzeichnung | |
|---|---|---|---|
| Oberer | Unterer | ||
| 186∗2 | 519∗3 | A | weiß |
| 525∗3 | B | hellblau | |
| 531∗3 | C | rot | |
| 190∗2 | 519∗3 | D | schwarz |
| 525∗3 | E | violett | |
| 531∗3 | F | grün | |
| 194∗2 | 519∗3 | G | gelb |
| 525∗3 | H | braun | |
| 531∗3 | I | orange | |
Seit der Produktion von 2012 haben sich die Massen der Pleuelköpfe leicht geändert.
| Masse der Pleuelköpfe (Gramm) | Klasse | Farbe der Kennzeichnung | |
|---|---|---|---|
| Oberer | Unterer | ||
| 186∗2 | 527∗3 | A | weiß |
| 533∗3 | B | hellblau | |
| 539∗3 | C | rot | |
| 190∗2 | 527∗3 | D | schwarz |
| 533∗3 | E | violett | |
| 539∗3 | F | grün | |
| 194∗2 | 527∗3 | G | gelb |
| 533∗3 | H | braun | |
| 539∗3 | I | orange | |
Auswahl des Kolbens für den Zylinder
Das berechnete Mindestspiel zwischen Kolben und Zylinder (für neue Teile) beträgt 0,025—0,045 mm. Es wird als Differenz zwischen dem Mindestmaß des Zylinders und dem Höchstmaß des Kolbens bestimmt und durch den Einbau von Kolben derselben Klasse wie die Zylinder gewährleistet. Das maximal zulässige Spiel (bei Verschleiß der Teile) beträgt 0,15 mm.
Wenn bei einem Motor, der im Betrieb war, das Spiel 0,15 mm überschreitet, müssen die Kolben für die Zylinder neu ausgewählt werden, damit das Spiel möglichst nahe am berechneten Wert liegt.
Als Ersatzteile werden Kolben der Klassen A, C, E geliefert. Dies reicht aus, um bei der Motorreparatur einen Kolben für jeden Zylinder auszuwählen, da Kolben und Zylinder in Klassen mit einer geringen Maßüberschneidung eingeteilt sind. Beispielsweise kann für Zylinder der Klassen B und D ein Kolben der Klasse C passen.
Zerlegung und Montage
Zerlegung
- Entfernen Sie aus dem Kolben die Sicherungsringe des Kolbenbolzens, ziehen Sie den Bolzen heraus und trennen Sie das Pleuel vom Kolben.
- Nehmen Sie die Kolbenringe ab.
Die Pleuelschrauben sind in das Pleuel eingepresst. Daher dürfen die Schrauben beim Zerlegen des Motors und der Pleuel-Kolben-Gruppe nicht aus den Pleueln ausgepresst werden, um den Sitz der Schraube im Pleuel nicht zu beeinträchtigen.
Wenn einige Teile der Pleuel-Kolben-Gruppe unbeschädigt und wenig verschlissen sind, können sie wiederverwendet werden. Markieren Sie sie daher beim Zerlegen, um die Gruppe später mit denselben Teilen zusammenzubauen und in den ursprünglichen Zylinder des Motors einzubauen.
Montage
Wählen Sie vor der Montage den Bolzen für den Kolben und das Pleuel aus. Bei neuen Teilen muss die Klasse der Bohrungen für den Bolzen im Pleuel und im Kolben mit der Klasse des Bolzens übereinstimmen. Bei Teilen, die im Betrieb waren, ist für eine korrekte Paarung erforderlich, dass der mit Motoröl geschmierte Kolbenbolzen durch einfachen Druck des Daumens in die Bohrung des Kolbens oder des Pleuels eintritt (Abbildung 4) und nicht herausfällt, wenn der Kolben wie in Abbildung 5 gehalten wird.
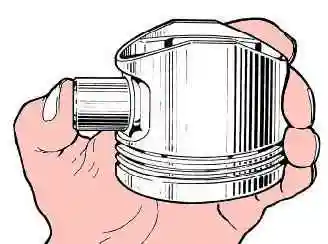
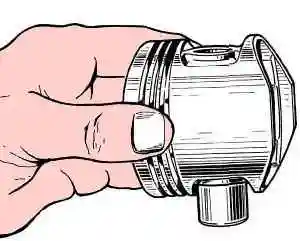
Ersetzen Sie einen herausfallenden Bolzen durch einen anderen der nächsten Kategorie. Wenn in den Kolben ein Bolzen der dritten Kategorie eingesetzt wurde, ersetzen Sie den Kolben, den Bolzen und das Pleuel.
Die Montage der Pleuel-Kolben-Gruppe erfolgt in umgekehrter Reihenfolge zur Zerlegung. Schmieren Sie nach dem Einbau des Kolbenbolzens diesen durch die Bohrungen in den Kolbenaugen mit Motoröl.
Bauen Sie die Kolbenringe in folgender Reihenfolge ein:
- Schmieren Sie die Nuten am Kolben und die Kolbenringe mit Motoröl.
- Orientieren Sie die Kolbenringe so, dass das Schloss des oberen Kompressionsrings in einem Winkel von 45° zur Achse des Kolbenbolzens liegt, das Schloss des unteren Kompressionsrings in einem Winkel von etwa 180° zur Achse des Schlosses des oberen Kompressionsrings und das Schloss des Ölabstreifrings in einem Winkel von etwa 90° zur Achse des Schlosses des oberen Kompressionsrings.
- Bauen Sie den unteren Kompressionsring mit der Ausdrehung nach unten ein (siehe Abbildung 1). Wenn auf dem Ring die Markierung „Верх“ oder „TOP“ angebracht ist, bauen Sie den Ring mit der Markierung nach oben (zum Kolbenboden) ein.
- Prüfen Sie vor dem Einbau des Ölabstreifrings, dass die Stoßstelle der Spreizfeder auf der dem Ringschloss gegenüberliegenden Seite liegt.
Die Zerlegung und Montage der Pleuel-Kolben-Gruppe können hier angesehen werden.
Prüfung des technischen Zustands
- Reinigen Sie den Kolben von Verkrustungen und entfernen Sie alle Ablagerungen aus den Schmierkanälen des Kolbens und des Pleuels.
- Untersuchen Sie die Teile sorgfältig. Risse jeglicher Art am Kolben, an den Kolbenringen, am Bolzen, am Pleuel und an seinem Deckel sind nicht zulässig.
- Wenn auf der Arbeitsfläche der Lagerschalen tiefe Riefen vorhanden sind, ersetzen Sie die Lagerschalen durch neue.
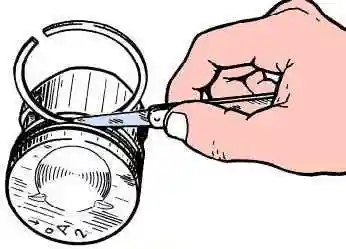
Prüfen Sie das Spiel zwischen den Kolbenringen und den Nuten mit einem Fühlerlehrensatz, wie in Abbildung 6 dargestellt, indem Sie den Ring in die entsprechende Nut einlegen.
Das berechnete Spiel (auf 0,01 mm gerundet) für neue Teile beträgt:
- für den oberen Kompressionsring — 0,04—0,07 mm;
- für den unteren Kompressionsring — 0,03—0,06 mm;
- für den Ölabstreifring — 0,02—0,05 mm.
Die maximal zulässigen Spiele bei Verschleiß betragen 0,15 mm.
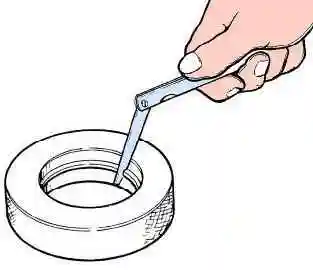
Prüfen Sie das Spiel im Schloss der Kolbenringe mit einem Fühlerlehrensatz, indem Sie die Ringe in ein Kaliber (Abbildung 7) einlegen, dessen Bohrungsdurchmesser dem Nenndurchmesser des Rings mit einer Toleranz von 0,003 mm entspricht. Für Ringe der Normalgröße mit einem Durchmesser von 82 mm kann das Kaliber 67.8125.9502 verwendet werden.
Das Spiel muss bei allen neuen Ringen im Bereich von 0,25—0,45 mm liegen. Das maximal zulässige Spiel bei Verschleiß beträgt 1 mm.


