


Die Demontage des Motors wurde im Artikel «Demontage des Motors» behandelt.
Die Prüfung der Motorteile wurde im Artikel «Prüfung des Motors» behandelt.
In diesem Artikel betrachten wir die wesentlichen Punkte der Montage des Motors VAZ-2112: die Montage der Kurbelwelle und des Zylinderblocks, den Einbau des hinteren Wellendichtrings und der Ölpumpe, die Montage der Pleuel-Kolben-Gruppe und den Einbau des Schwungrads.
Vor der Montage müssen alle Motorteile gewaschen und geprüft werden.
Montage der Kurbelwelle und des Zylinderblocks
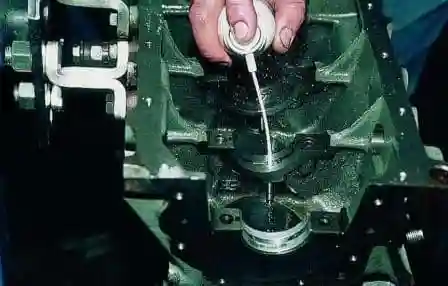
- Vor dem Einbau der oberen Hauptlagerschalen reinigen wir die Kolbenkühldüsen mit Aerosolreiniger für Vergaser.
- Wir setzen die Lagerschalen in die Lagerstühle der Hauptlager ein.
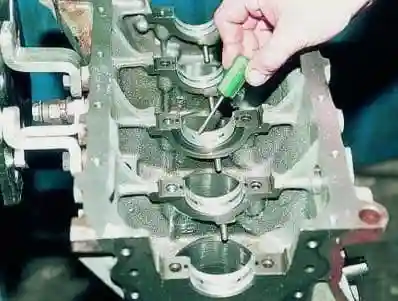
Dabei muss der Fixieransatz der Lagerschale in die Nut des Lagerstuhls eintreten. In den ersten, zweiten, vierten und fünften Lagerstuhl (gezählt von der Nockenwellenantriebsseite) setzen Sie Lagerschalen mit Nuten ein, in den dritten — ohne Nut.
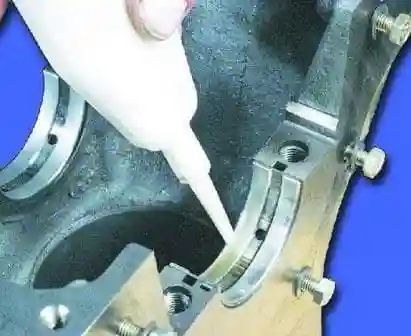
- Wir schmieren die Lagerschalen mit Motoröl.
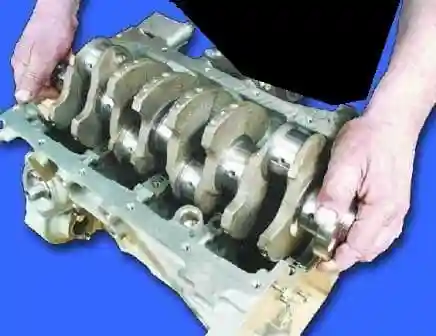
- Wir schmieren die Kurbelwellenzapfen mit Motoröl und legen die Welle in die Lagerstühle der Hauptlager ein.
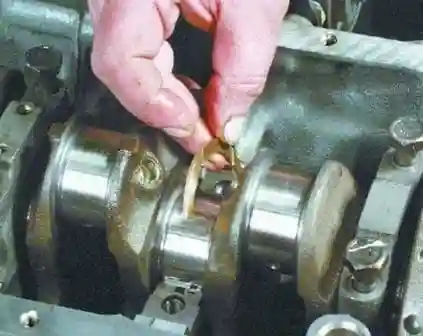
- Wir setzen in die Nuten des Lagers des dritten Hauptlagers die mit Motoröl geschmierten Anlaufscheiben ein.
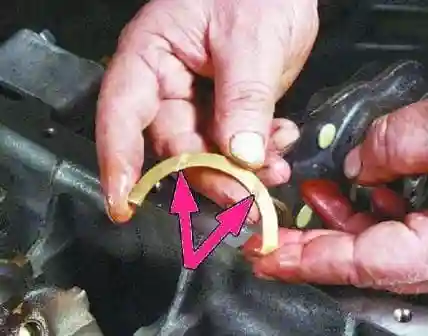
Die Oberflächen der Anlaufscheiben mit Gleitlackschicht (auf denen Nuten eingearbeitet sind) müssen den Wangen der Kurbelwelle zugewandt sein.
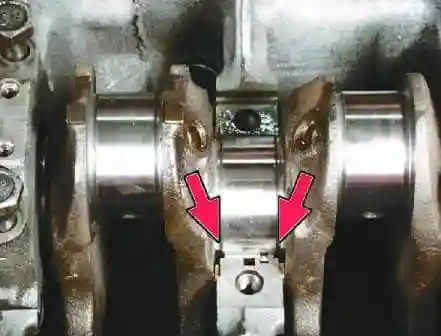
- Wir drehen die Anlaufscheiben so, dass ihre Enden bündig mit den Stirnflächen des Lagerstuhls abschließen.
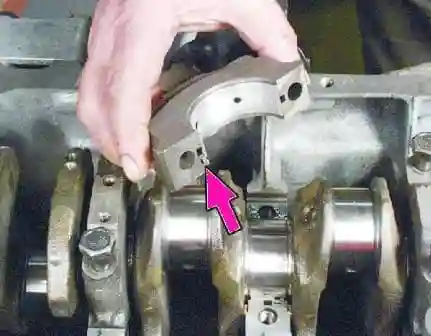
- Wir setzen die Hauptlagerdeckel entsprechend den auf ihrer Außenfläche angebrachten Markierungen ein (die Zählung der Deckel erfolgt von der Seite des Zahnriemenantriebs). Dabei müssen die Verriegelungen der oberen und unteren Lagerschale jedes Hauptlagers auf derselben Seite liegen.
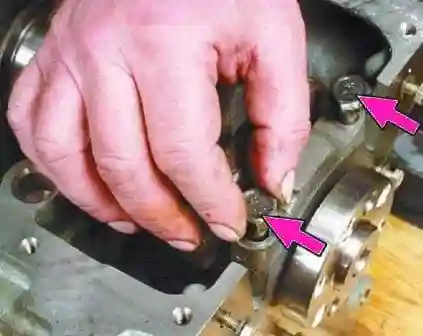
- Wir drehen die Befestigungsschrauben der Deckel ein, ohne sie anzuziehen.
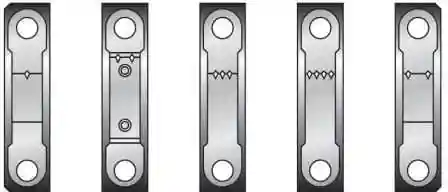
- Wir ziehen die Befestigungsschrauben der Deckel mit einem Drehmoment von 69–84 N·m (6,9–8,4 kgf·m) an.
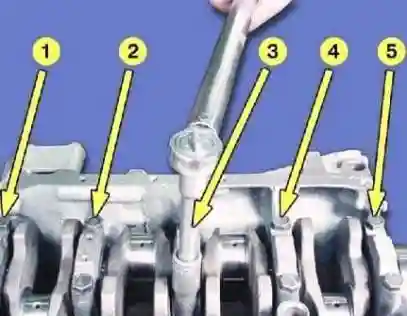
Zuerst ziehen wir die Schrauben des dritten Deckels an, dann die des zweiten und vierten, danach die des ersten und fünften. Nach dem Anziehen der Schrauben drehen Sie die Kurbelwelle — sie muss sich leicht und ohne Klemmen drehen.
Prüfung des Axialspiels der Kurbelwelle
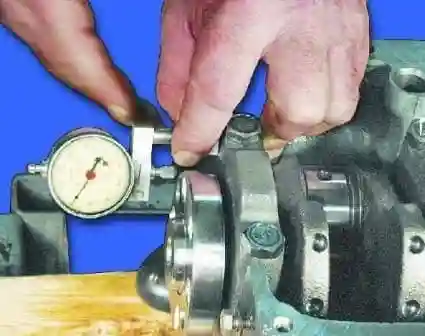
- Wir messen das Axialspiel der Kurbelwelle. Es muss im Bereich von 0,06–0,26 mm liegen. Wenn das Spiel 0,26 mm überschreitet, tauschen Sie die Anlaufscheiben aus.
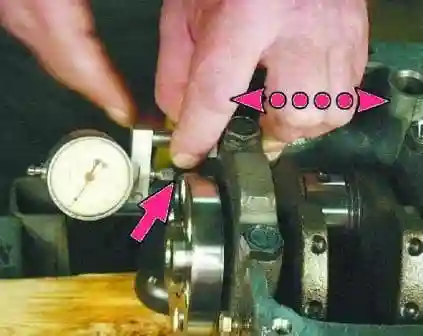
Um das Axialspiel der Kurbelwelle zu messen, montieren Sie die Messuhr so, dass ihr Taster am Flansch der Welle anliegt. Verschieben Sie die Kurbelwelle bis zum Anschlag von der Messuhr weg und stellen Sie die Messuhr auf 0. Verschieben Sie die Kurbelwelle in die entgegengesetzte Richtung. Die Messuhr zeigt den Spielwert an.
Vorne (auf der Seite der Kurbelwellenriemenscheibe) wird eine Stahl-Aluminium-Anlaufscheibe eingesetzt, hinten — eine Metallkeramikscheibe. Die Scheiben werden mit Nenndicke und um 0,127 mm erhöhter Dicke gefertigt. Bei Überschreitung des Axialspiels der Kurbelwelle von 0,35 mm werden eine oder beide Anlaufscheiben getauscht (Nennspiel — 0,06–0,26 mm).
Einbau des hinteren Kurbelwellendichtrings
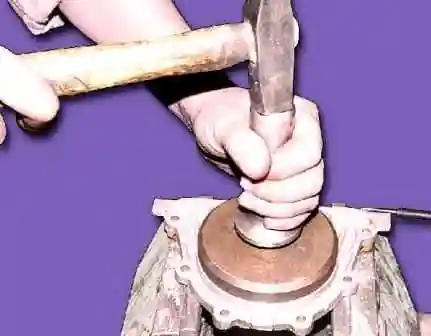
- Wir pressen mit Hilfe eines Dorns den hinteren Kurbelwellendichtring bis zum Anschlag in den Dichtringhalter ein.
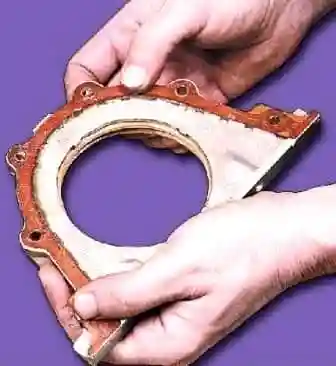
- Wir kleben mit Konsistenzfett die Dichtung des Halters zur erleichterten Montage am Dichtringhalter an.
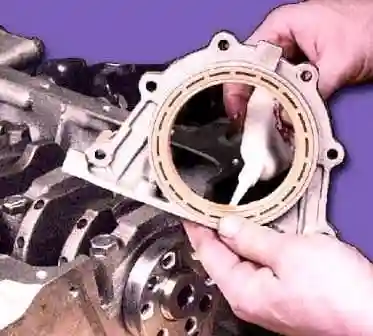
- Wir schmieren die Dichtlippe mit Motoröl.
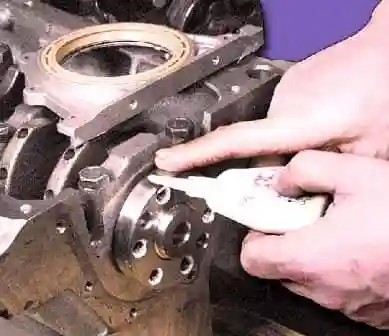
- Wir schmieren den Kurbelwellenflansch mit Motoröl.
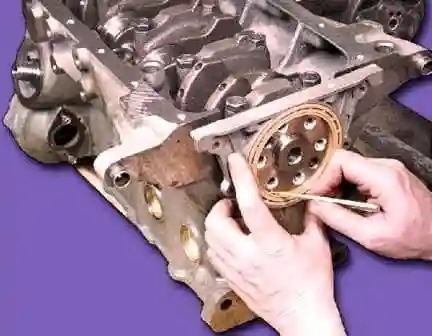
- Wir schieben den Dichtring mit Halter auf den Kurbelwellenflansch und führen die Dichtlippe vorsichtig mit einem zugespitzten Stäbchen ein.
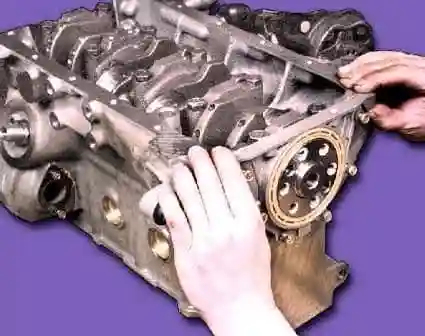
- Wir verschieben den Halter mit Dichtring entlang des Flansches bis zum Anschlag und setzen die Befestigungsschrauben an.
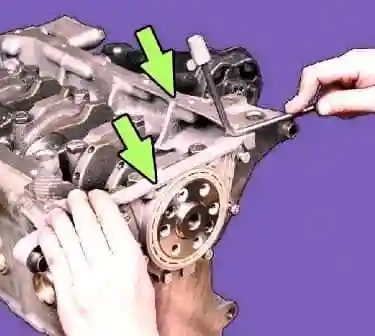
- Richten Sie den Halter so aus, dass seine obere Ebene mit der Blockebene übereinstimmt.
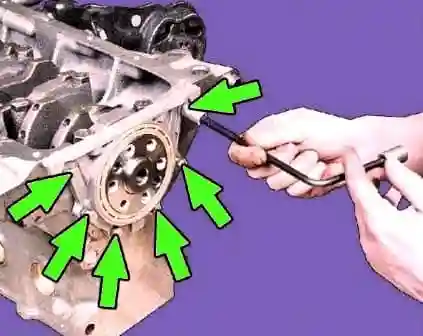
- Wir ziehen die sechs Befestigungsschrauben des Halters an.
Einbau der Ölpumpe
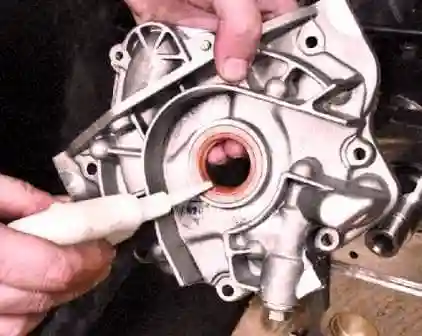
- Wir schmieren die Dichtlippe mit Motoröl.
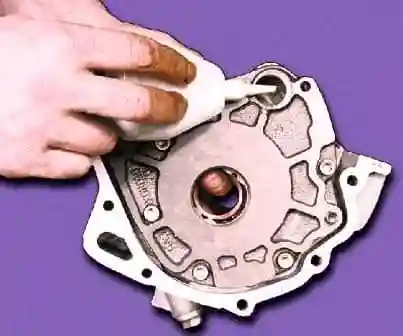
- Schmieren Sie die Zahnräder der Ölpumpe mit Motoröl, indem Sie das Öl durch die Öffnung unter dem Ölsieb einfüllen.
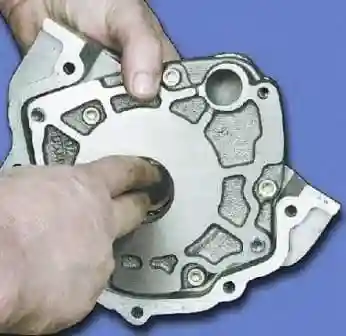
- Wir drehen die Zahnräder der Ölpumpe mehrmals an den Ansätzen des Antriebszahnrads.
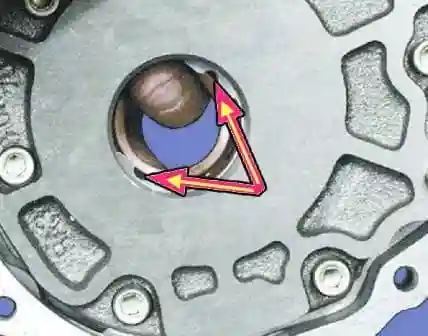
- Wir drehen das Antriebszahnrad der Ölpumpe so, dass seine Ansätze mit den Abflachungen der Kurbelwelle übereinstimmen.
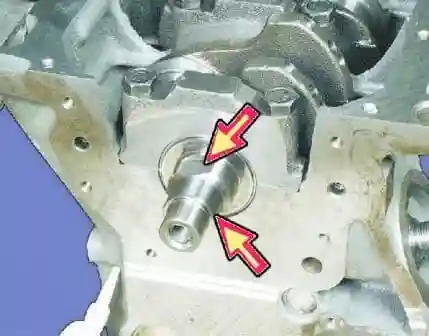
- Wir kleben mit Konsistenzfett die Dichtung zur erleichterten Montage an die Pumpe an.
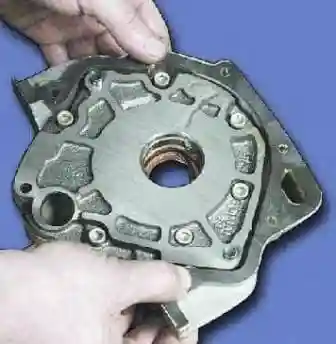
- Schieben Sie die Pumpe mit Dichtring auf die Kurbelwelle bis zum Sitz auf der Welle. Führen Sie dann mit einem zugespitzten Stäbchen aus weichem Holz die Dichtlippe vorsichtig auf den Wellenzapfen.
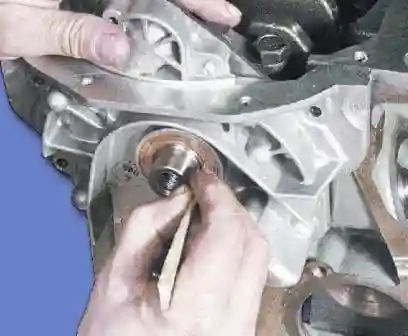
- Verschieben Sie die Ölpumpe vorsichtig entlang der Welle bis zum Anschlag und setzen Sie die Befestigungsschrauben an.
- Richten Sie die Pumpe so aus, dass ihre obere Ebene mit der Blockebene übereinstimmt.
- Drehen Sie die sechs Befestigungsschrauben mit einem Drehmoment von 8,5–10,0 N·m (0,85–1,0 kgf·m) ein.
Montage der Pleuel-Kolben-Gruppe
Bei der Montage der Pleuel-Kolben-Gruppe muss der mit Motoröl geschmierte Kolbenbolzen mit dem Druck des Daumens in die Kolbenbohrung eintreten und bei senkrechter Lage des Bolzens nicht aus dem Kolben fallen.
Einbau der Kolbenringe
- die Verriegelung des oberen Kompressionsrings richten wir in einem Winkel von etwa 45° zur Kolbenbolzenachse aus;
- die Verriegelung des unteren Kompressionsrings — in einem Winkel von 180° zur Achse der Verriegelung des oberen Rings;
- die Verriegelung des Ölabstreifrings — in einem Winkel von 90° zur Achse der Verriegelung des oberen Kompressionsrings.
Den unteren Kompressionsring setzen wir mit der Nut („Schaber“) nach unten ein. Ist auf dem Ring die Markierung „ВЕРХ“ oder „TOP“ angebracht, setzen wir den Ring mit der Markierung nach oben ein. Beim Einbau des Ölabstreifrings legen wir die Stoßstelle des Spreizers auf die der Ringverriegelung gegenüberliegende Seite.
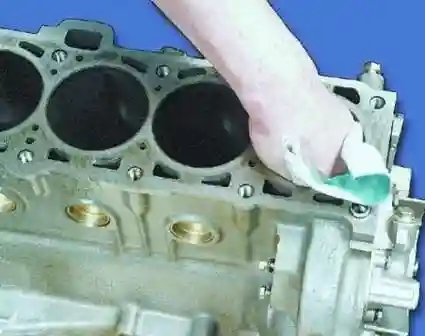
- Wir wischen die Zylinderlaufbahnen ab.
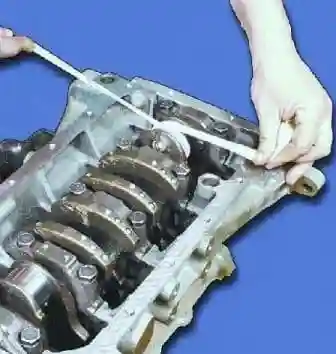
- Wir wischen die Pleuellagerzapfen der Kurbelwelle ab.
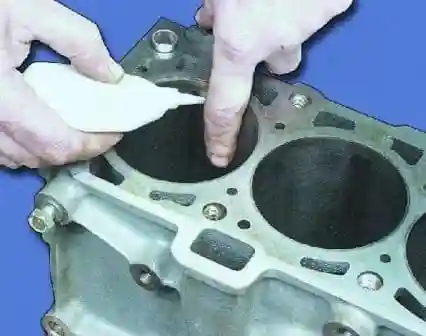
- Wir schmieren die Laufbahn des ersten Zylinders mit Motoröl.
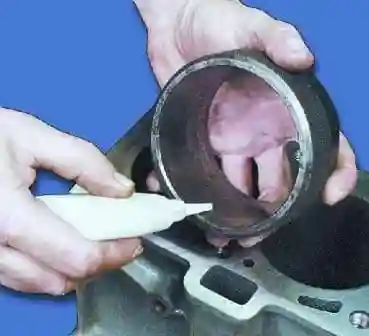
- Wir schmieren den Dorn zum Einbau der Kolben.
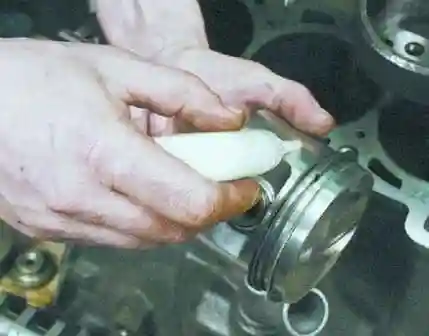
- Wir schmieren den Kolben des ersten Zylinders.
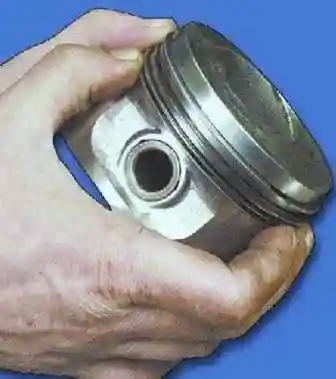
- Wir spreizen die Ringverriegelungen wie oben angegeben.
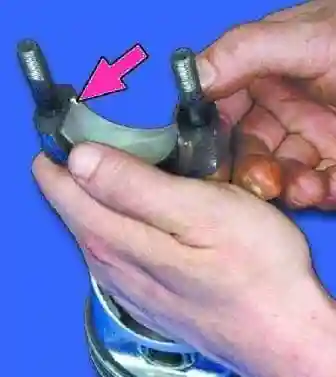
- Wir setzen die Lagerschale in das Pleuelauge ein. Der Ansatz der Lagerschale muss in die Nut des Pleuelauges eintreten.
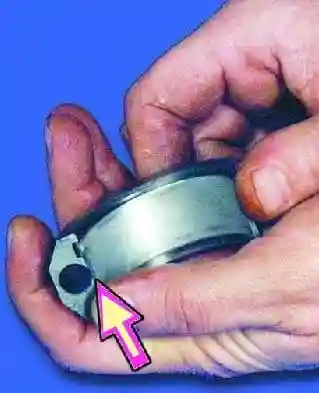
- Wir setzen die Lagerschale so in den Pleueldeckel ein, dass ihr Ansatz in die Nut des Deckels eintritt.
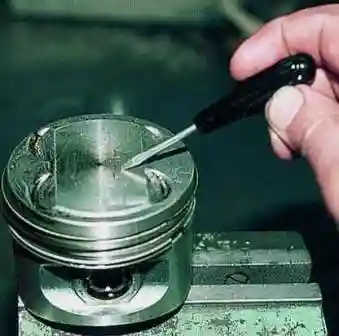
- Beim Einbau der Kolben in die Zylinder muss der Pfeil auf dem Kolbenboden zum Zahnriemenantrieb zeigen.
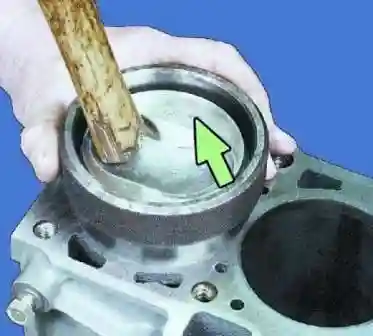
- Wir setzen den Kolben mit Pleuel in den Dorn ein. Wir richten ihn mit dem Pfeil auf dem Kolben zur Ölpumpe aus und schieben den Kolben langsam mit dem Holzgriff eines Hammers hinein. Wir kontrollieren die richtige Lage der Pleuellagerschalen.
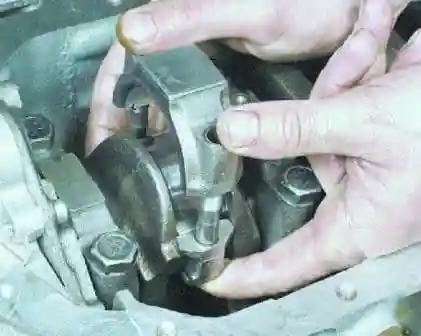
- Wir schmieren die Lagerschalen und setzen den Pleueldeckel entsprechend der Markierung ein.
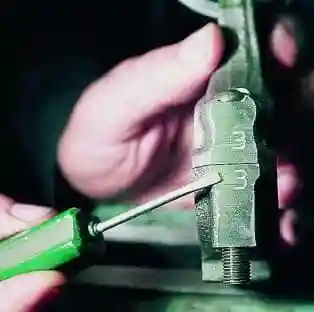
Die Deckel werden so auf die Pleuel gesetzt, dass die Zylindernummern auf Deckel und Pleuel auf derselben Seite liegen.
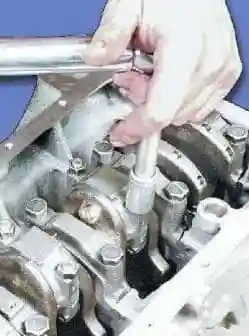
- Wir drehen die Befestigungsmuttern des Deckels ein. Auf dieselbe Weise setzen wir auch die Deckel der übrigen Pleuel ein und ziehen sie an.
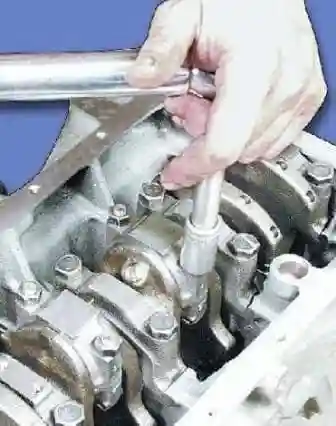
- Ziehen Sie mit dem Drehmomentschlüssel die Befestigungsmuttern der Pleueldeckel mit einem Drehmoment von 44–54 N·m (4,4–5,4 kgf·m) an.
Einbau des Schwungrads
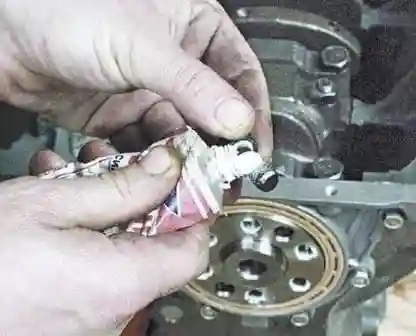
- Vor dem Einbau des Schwungrads schmieren wir das Gewinde der Befestigungsschrauben des Schwungrads mit einer dünnen Schicht.
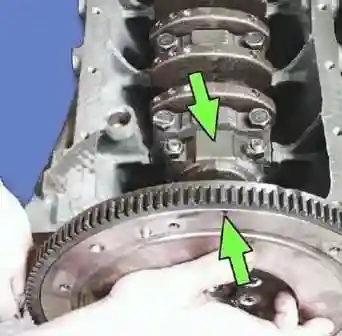
- Setzen Sie das Schwungrad so ein, dass die Markierung auf dem Schwungrad dem Pleueldeckel des vierten Zylinders gegenüberliegt, da die Befestigungsschrauben asymmetrisch angeordnet sind.
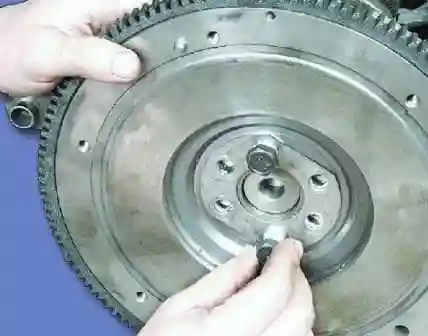
- Wir setzen die Sicherungsscheibe ein und schrauben das Schwungrad ein.
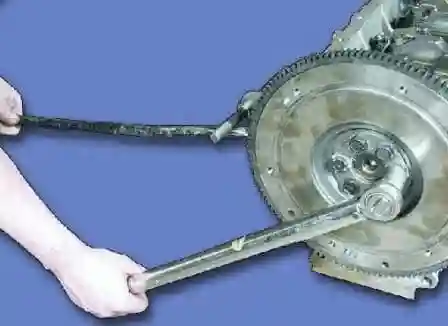
- Wir ziehen die Befestigungsschrauben des Schwungrads mit einem Drehmoment von 62–89 N·m (6,2–8,9 kgf·m) an und halten dabei das Schwungrad am Verdrehen fest.
Die weitere Montage des Motors betrachten wir in der Fortsetzung dieses Themas.