


Vor dem Zusammenbau ist der Zylinderblock unbedingt einer Fehlerdiagnose zu unterziehen und seine weitere Verwendung zu bestimmen.
Das Zerlegen des Motors wurde im Artikel „Zerlegen des Motors“ beschrieben.
Die Fehlerdiagnose der Kurbelwelle wurde im Artikel „Zerlegen und Prüfung der Kurbelwelle“ beschrieben.
Die Instandsetzung der Pleuel-Kolben-Gruppe wurde im Artikel „Instandsetzung der PKG“ beschrieben.
- 1. Den Block begutachten; bei Rissen ist er zu ersetzen.
- 2. Die Dichtheit des Kühlmantels des Blocks prüfen. Dazu alle Öffnungen des Blocks mit Holzstopfen verschließen, bis auf eine, an die ein Druckluftschlauch angeschlossen wird.
Den Block in ein Wasserbad tauchen und Druckluft mit 1,5 atm zuführen.
An undichten Stellen treten Luftblasen aus.
Auf dieselbe Weise die Dichtheit der Ölkanäle des Blocks prüfen.
Bei festgestellter Undichtheit ist der Block zu ersetzen.
3. Die Zylinderlaufbuchsen begutachten.
Sind auf der Zylinderlauffläche Kratzer, Fressspuren, Ausbrüche usw. vorhanden, sind die Buchsen auf das Reparaturmaß zu bohren oder zu ersetzen.
Es sind zwei Reparaturmaße der Buchsen vorgesehen, die in der Tabelle angegeben sind.
Als Ersatzteile werden Kolben und Kolbenringe mit denselben Reparaturmaßen geliefert. Auf das Reparaturmaß sind alle Buchsen zu bohren, auch wenn Fehler nur an einer festgestellt wurden.
4. Die Spiele zwischen Kolben und Buchsen prüfen. Das Nennspiel muss im Bereich von 0,024–0,048 mm liegen, das zulässige Höchstspiel beträgt 0,25 mm.
Zur Sicherung des Spielwerts sind Kolben und Buchsen nach dem Durchmesser in fünf Größenklassen eingeteilt: A, B, W, G und D. Der Buchstabe, der die Klasse der Buchse bezeichnet, ist auf dem unteren Zentrierteil der Buchse angebracht.
Das Spiel lässt sich durch Messen des Kolbendurchmessers und des Buchsendurchmessers bestimmen.
Der Kolbendurchmesser wird in einer Ebene senkrecht zur Kolbenbolzenachse und 8,0 mm unterhalb der Bolzenachse gemessen.
Der Buchsendurchmesser wird mindestens in drei Zonen im Bereich von 15–100 mm von der Oberkante der Buchse in zwei zueinander senkrechten Richtungen gemessen.
5. Beim Austausch der Buchsen werden die neuen Buchsen so in den Zylinderblock eingesetzt, dass der Buchstabe, der die Klasse der Buchse bezeichnet, in der Querebene liegt.
Die Buchse muss ganz frei in den Block eingehen.
Die mit einer Kupferdichtung in den Block eingesetzte Buchse muss 0,02–0,1 mm über die Blockoberfläche hinausragen.
Der Unterschied des Überstands der Buchsen zwischen den Zylindern darf nicht mehr als 0,055 mm betragen (dies wird durch Auswahl der Buchsen nach der Länge oder durch Einsetzen mit Verformung der Kupferdichtung erreicht).
Vor dem Herausnehmen der Buchsen aus dem Block sind sie zu kennzeichnen, damit sie beim Zusammenbau an dieselbe Stelle in derselben Lage wie vor dem Zerlegen gesetzt werden können.
Bei Verwendung alter Buchsen ist der unverschlissene Bund im oberen Teil der Buchse bündig mit der Zylinderlauffläche abzudrehen.
6. Die Spiele zwischen den Lagerschalen der Hauptlager und den Kurbelwellenzapfen prüfen; sie müssen im Bereich von 0,02–0,073 mm liegen.
Die Spiele können durch Messen der Durchmesser der Kurbelwellenzapfen und der Zapfenbohrungen bei montierten Lagerschalen und Hauptlagerdeckeln berechnet oder mit einem kalibrierten Kunststoffdraht gemessen werden.
Die Spiele werden in folgender Reihenfolge gemessen:
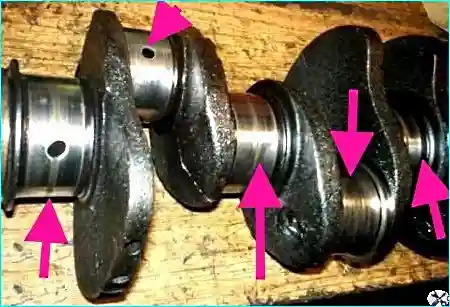
a) Die Kurbelwellenzapfen und die Lagerschalen reinigen.
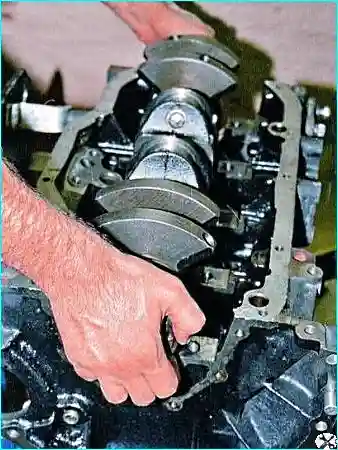
b) Die Kurbelwelle auf die Lagerstühle der Hauptlager mit montierten Lagerschalen legen.
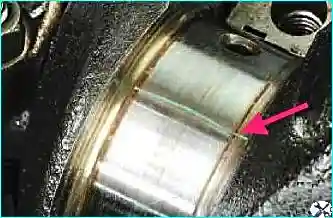
c) Auf die Kurbelwellenzapfen Abschnitte von kalibriertem Kunststoffdraht legen.
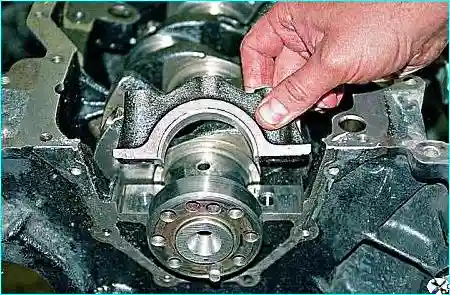
d) Die Hauptlagerdeckel mit den darin montierten Lagerschalen montieren.
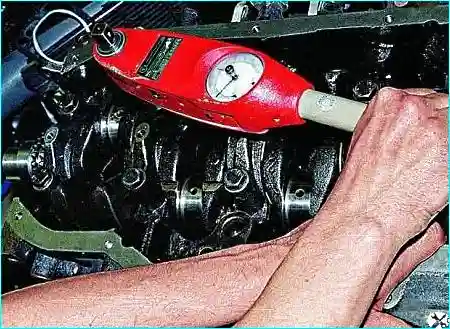
e) Die Befestigungsschrauben der Deckel eindrehen und mit 100 N·m (10 kgf·m) anziehen. Dabei ist es verboten, die Kurbelwelle zu drehen.
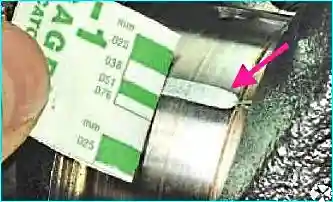
f) Die Hauptlagerdeckel abnehmen und anhand der Quetschung des Drahts das Spiel nach der auf der Drahtverpackung aufgedruckten Skala bestimmen.
| Klasse | Nennmaß | 1. Reparaturmaß* | 2. Reparaturmaß** | |||
|---|---|---|---|---|---|---|
| Zylinder | Kolben | Zylinder | Kolben | Zylinder | Kolben | |
| A | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| B | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| W | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| G | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| D | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* Das 1. Reparaturmaß ist um 0,5 mm vergrößert.
** Das 2. Reparaturmaß ist um 1,0 mm vergrößert.