In diesem Artikel betrachten wir die Arbeiten zum Zerlegen und Reparieren des Zylinderkopfs des Motors.
Zerlegen des Zylinderkopfs
Wir waschen den Zylinderkopf und legen ihn auf die Werkbank oder in die Zerlegevorrichtung.
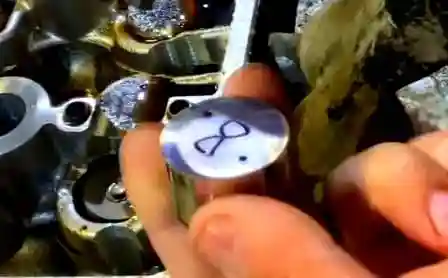
Wir entnehmen dem Zylinderkopf die Ventilstößel und markieren ihre Lage relativ zum Zylinderkopf.
Mit Hilfe der Vorrichtung spannen wir die Ventilfedern und entnehmen die Keile mit einer Pinzette.
Wir pressen die Ventilschaftdichtungen mit einer Spezialzange oder einem Trägheitsauszieher aus.
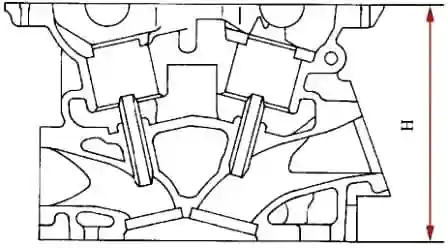
Wir prüfen die Höhe des Zylinderkopfs.
Die Höhe H (Bild) des Zylinderkopfs muss 125 mm betragen.
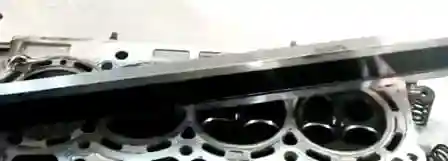
Mit Hilfe eines Prüflineals und eines Fühlerlehrensatzes prüfen wir die Ebenheit der Oberfläche des Zylinderkopfs, die mit dem Zylinderblock zusammentrifft.
Die maximal zulässige Unebenheit der Anlagefläche des Zylinderkopfs beträgt 0,1 mm.
Wir prüfen den Durchmesser der Lager für die Nockenwellen; dazu:
- setzen wir auf den Zylinderkopf die Zentrierhülsen und die Nockenwellenlagerdeckel auf;
- ziehen wir die Befestigungsschrauben der Deckel mit einem Drehmoment von 9,0–11,0 N·m (0,9–1,1 kgf·m) fest.
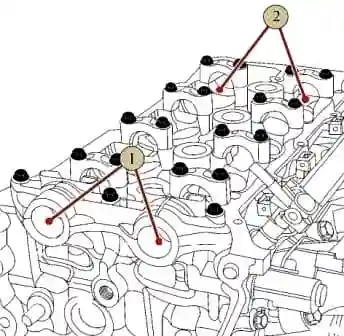
Mit dem Innenmessgerät НИ 18-50-1 messen wir die Bohrungen für jeden Deckel.
Der Durchmesser der Bohrungen für den ersten Deckel 1 (Bild) muss 28,000–28,021 mm betragen; für die Bohrungen 2 der übrigen Deckel — 25,000–25,021 mm.
Danach lösen wir die Befestigungsschrauben und nehmen die Nockenwellenlagerdeckel und die Zentrierhülsen ab.
Wir prüfen den Durchmesser der Bohrungen der Ventilführungen.
Der maximal zulässige Durchmesser darf nicht größer als 5,03 mm sein.
Wir prüfen den Durchmesser der Aufnahmen für die Stößel im Zylinderkopf.
Der Durchmesser der Aufnahmen muss 30,000–30,021 mm betragen.
Wir prüfen den Außendurchmesser der Ventilstößel.
Der Durchmesser der Stößel muss im Bereich 29,977–29,987 mm liegen.
Auf der Oberfläche der Stößel dürfen keine Verschleißspuren und Risse der Beschichtung vorhanden sein.
Prüfung der Ventile
Ein einseitiger Verschleiß des Ventilschafts an der Arbeitsfläche ist nicht zulässig.
Wir bestimmen visuell den Verschleiß und den Zustand der Ventilteller. Abplatzungen, Risse und einseitiger Verschleiß sind nicht zulässig.
Wir bestimmen den Verschleiß des Ventilschaftendes; bei Bedarf kann das Ende geschliffen werden.
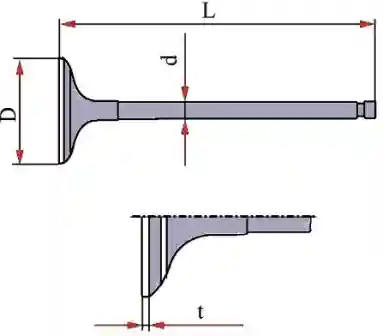
Die zulässigen Abmessungen der Ventile sind im Bild und in der Tabelle angegeben.
Zulässige Abmessungen der Ventile
| Parameter | Einlassventil | Auslassventil |
|---|---|---|
| Durchmesser des Ventiltellers D, mm | 31,6±0,15 | 25,3±0,15 |
| Durchmesser des Ventilschafts d, mm | 4,965–4,980 | 4,955–4,970 |
| Länge des Ventils L, mm | 101,48 | 102,24 |
| Höhe des zylindrischen Teils des Ventiltellers t, mm | 1,00 | 1,00 |
Prüfung der Ventilfedern
Länge der Feder im freien Zustand — 42,26 mm.
Länge der Feder unter einer Last von 145±9 N (14,5±0,9 kgf) — 34,4 mm.
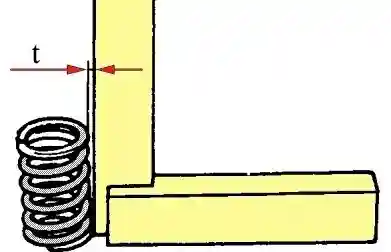
Die Abweichung «t» (Bild) der Feder von der Rechtwinkligkeit darf nicht mehr als 1,6 mm betragen.
Wir prüfen die Ventilsitze und schleifen die Ventile ein.
Danach waschen und blasen wir alle Bohrungen und Teile des Zylinderkopfs aus.
Zusammenbau des Zylinderkopfs
Wir setzen in den Zylinderkopf die Einlass- und Auslassventile ein.
Dazu setzen wir den Zylinderkopf auf die Vorrichtung 67.7823-9567 zum Aus- und Einbau der Ventilkeile.
Wir schmieren die Ventilschäfte mit Motoröl.
Wir pressen mit dem Dorn 67.7853-9732 die Ventilschaftdichtungen bis zum Anschlag an die Auflagefläche des Zylinderkopfs ein.
Wir setzen in den Zylinderkopf die Auflagescheiben der Federn ein.
Wir setzen die Ventilfedern und die Federteller ein.
Wir schmieren die Außenflächen der Stößel mit Motoröl und setzen die Stößel gemäß der Kennzeichnung in den Zylinderkopf ein.
Mit einem Stehbolzendreher schrauben wir in den Zylinderkopf die neuen Stehbolzen zur Befestigung des Abgaskrümmers ein, mit dem kurzen Teil in den Kopfkörper.
Wir nehmen den Zylinderkopf von der Vorrichtung ab.
Einbau des Zylinderkopfs
Wir pressen in den Zylinderblock zwei Zentrierhülsen des Zylinderkopfs ein (falls sie nicht eingebaut sind).
Der Überstand der Hülse über die Anlagefläche des Zylinderblocks beträgt 6–8 mm.
Wir tragen auf die Oberfläche des Zylinderblocks auf der Seite des Steuerantriebs zwei Punkte Dichtmasse auf, wie im Bild gezeigt.
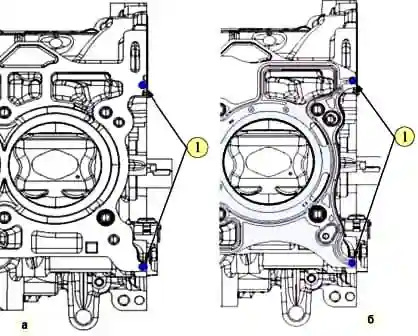
Wir setzen auf den Zylinderblock eine neue Zylinderkopfdichtung und tragen auf die Dichtung auf der Seite des Steuerantriebs zwei Punkte Dichtmasse auf, wie im Bild gezeigt.
Wir verwenden Silikondichtmasse TB1217L, Verbrauch — 1 Gramm.
Wir schrauben in die Kurbelwelle die Befestigungsschraube der Kurbelwellenriemenscheibe ein und stellen die Kolben auf die Mitte des Hubs.
Wir setzen auf den Zylinderblock den Zylinderkopf, die Scheiben der Befestigungsschrauben des Zylinderkopfs und die neuen Befestigungsschrauben.
Wir schrauben die Befestigungsschrauben des Zylinderkopfs ein und ziehen sie fest.
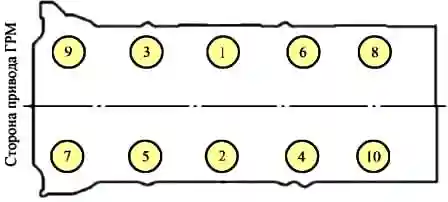
Das Anziehen der Befestigungsschrauben des Zylinderkopfs in der im Bild angegebenen Reihenfolge in folgender Abfolge durchführen (Steckschlüssel 11, Hebel, Verlängerung, Drehmomentschlüssel, Winkelmessaufsatz):
- Schrauben mit einem Drehmoment von 35,0–44,0 N·m (3,5–4,4 kgf·m) festziehen;
- Schrauben um 60°–65° weiterdrehen;
- alle Schrauben lösen;
- Schrauben mit einem Drehmoment von 35,0–44,0 N·m (3,5–4,4 kgf·m) festziehen;
- Schrauben um 75°–80° weiterdrehen.


