В статье рассмотрим операции по разборке и ремонту головки блока цилиндров двигателя.
Разборка головки цилиндров
Промываем головку цилиндров и устанавливаем на верстак или приспособление для разборки.
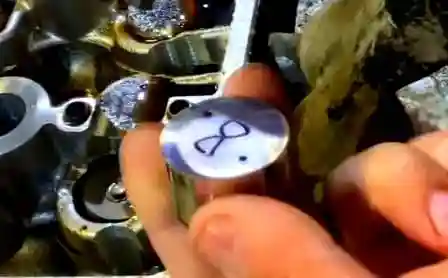
Извлекаем из головки цилиндров толкатели клапанов и маркируем их положение относительно головки цилиндров.
С помощью приспособления сжимаем пружины клапанов и вынимаем пинцетом сухари.
Выпрессовываем маслоотражательные колпачки с помощью специальных клещей или инерционного съёмника.
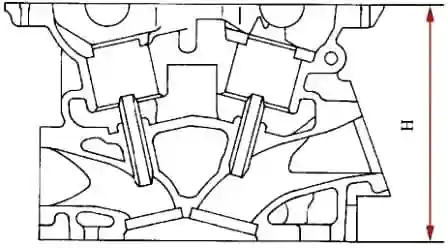
Проверяем высоту головки цилиндров.
Высота H (рисунок) головки цилиндров должна быть 125 мм.
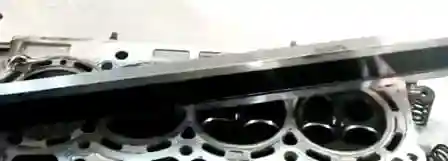
С помощью поверочной линейки и набора щупов проверяем плоскостность поверхности головки цилиндров, сопрягаемой с блоком цилиндров.
Максимально допустимая неплоскостность сопрягаемой поверхности головки цилиндров — 0,1 мм.
Проверяем диаметр опор под распределительные валы, для этого:
- устанавливаем на головку цилиндров центрирующие втулки, крышки подшипников распределительных валов;
- затягиваем болты крепления крышек моментом 9,0–11,0 Н·м (0,9–1,1 кгс·м).
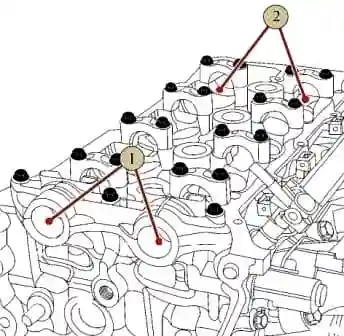
Нутромером НИ 18-50-1 замеряем отверстия для каждой крышки.
Диаметр отверстий для первой крышки 1 (рисунок) должен быть 28,000–28,021 мм; для отверстий 2 остальных крышек — 25,000–25,021 мм.
После этого откручиваем болты крепления и снимаем крышки подшипников распределительных валов и центрирующие втулки.
Проверяем диаметр отверстий направляющих втулок клапанов.
Максимально допустимый диаметр не должен быть больше 5,03 мм.
Проверяем диаметр гнёзд под толкатели в головке цилиндров.
Диаметр гнёзд должен быть 30,000–30,021 мм.
Проверяем наружный диаметр толкателей клапанов.
Диаметр толкателей должен быть в пределах 29,977–29,987 мм.
На поверхности толкателей не должно быть следов износа и трещин покрытия.
Проверяем клапаны
Не допускается односторонний износ стержня клапана по рабочей поверхности.
Визуально определяем износ и состояние тарелок клапанов. Не допускаются сколы, трещины и односторонний износ.
Определяем износ торца стержня клапана; при необходимости можно прошлифовать торец.
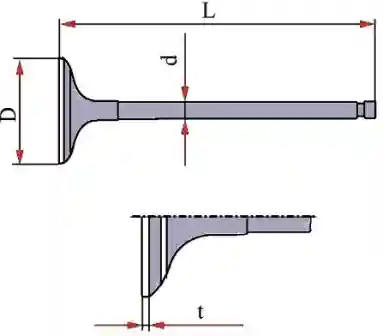
Допустимые размеры клапанов — по рисунку и согласно таблице.
Допустимые размеры клапанов
| Параметр | Впускной клапан | Выпускной клапан |
|---|---|---|
| Диаметр тарелки клапана D, мм | 31,6±0,15 | 25,3±0,15 |
| Диаметр стержня клапана d, мм | 4,965–4,980 | 4,955–4,970 |
| Длина клапана L, мм | 101,48 | 102,24 |
| Высота цилиндрической части тарелки клапана t, мм | 1,00 | 1,00 |
Проверяем пружины клапанов
Длина пружины в свободном состоянии — 42,26 мм.
Длина пружины под нагрузкой 145±9 Н (14,5±0,9 кгс) — 34,4 мм.
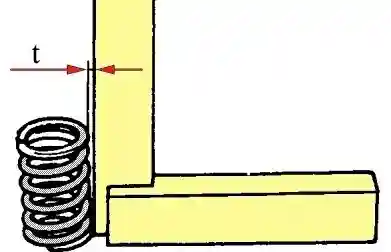
Отклонение «t» (рисунок) пружины от перпендикулярности не должно быть более 1,6 мм.
Проверяем сёдла клапанов и притираем клапаны.
После этого промываем и продуваем все отверстия и детали ГБЦ.
Собираем головку цилиндров
Устанавливаем в головку цилиндров впускные и выпускные клапаны.
Для этого устанавливаем головку цилиндров на приспособление 67.7823-9567 для рассухаривания и засухаривания клапанов.
Смазываем моторным маслом стержни клапанов.
Запрессовываем с помощью оправки 67.7853-9732 маслоотражательные колпачки до упора в опорную поверхность головки цилиндров.
Устанавливаем в головку цилиндров опорные шайбы пружин.
Устанавливаем пружины клапанов и тарелки пружин.
Смазываем моторным маслом наружные поверхности толкателей и устанавливаем толкатели в головку цилиндров согласно маркировке.
С помощью шпильковёрта закручиваем в головку цилиндров новые шпильки крепления выпускного коллектора, короткой частью в тело головки.
Снимаем головку цилиндров с приспособления.
Установка головки блока цилиндров
Запрессовываем в блок цилиндров две центрирующие втулки головки цилиндров (если они не установлены).
Выступание втулки над привалочной плоскостью блока цилиндров — 6–8 мм.
Наносим на поверхность блока цилиндров со стороны привода ГРМ две точки герметика, как показано на рисунке.
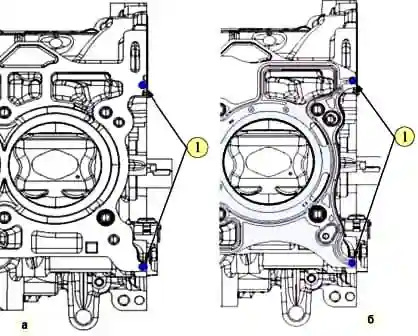
Устанавливаем на блок цилиндров новую прокладку головки цилиндров и наносим на прокладку со стороны привода ГРМ две точки герметика, как показано на рисунке.
Применяем герметик силиконовый TB1217L, норма расхода — 1 грамм.
Закручиваем в коленчатый вал болт крепления шкива коленчатого вала и устанавливаем поршни в середине хода.
Устанавливаем на блок цилиндров головку цилиндров, шайбы болтов крепления головки цилиндров, новые болты крепления.
Закручиваем и затягиваем болты крепления головки цилиндров.
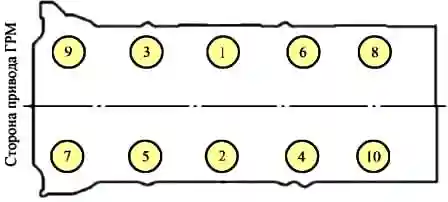
Затяжку болтов крепления головки цилиндров выполнять в порядке, указанном на рисунке, в следующей последовательности (головка сменная 11, вороток, удлинитель, ключ моментный, головка измерения угла поворота):
- затянуть болты моментом затяжки 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- довернуть болты на угол 60°–65°;
- отвернуть все болты;
- затянуть болты моментом затяжки 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- довернуть болты на угол 75°–80°.


