
У статті розглянемо операції з розбирання та ремонту головки блока циліндрів двигуна.
Розбирання головки циліндрів
Промиваємо головку циліндрів і встановлюємо на верстак або пристосування для розбирання.
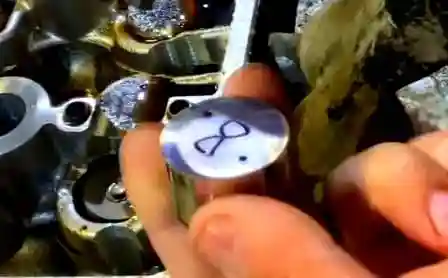
Виймаємо з головки циліндрів штовхачі клапанів і маркуємо їх положення відносно головки циліндрів.
За допомогою пристосування стискаємо пружини клапанів і виймаємо пінцетом сухарі.
Випресовуємо масловідбивні ковпачки за допомогою спеціальних кліщів або інерційного знімача.
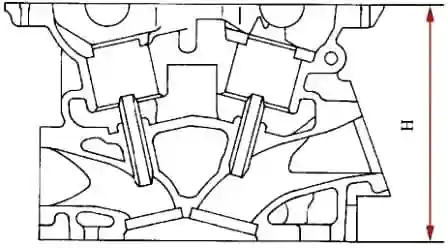
Перевіряємо висоту головки циліндрів.
Висота H (рисунок) головки циліндрів повинна бути 125 мм.
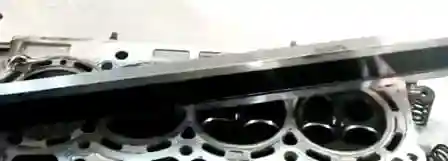
За допомогою перевірочної лінійки та набору щупів перевіряємо площинність поверхні головки циліндрів, що сполучається з блоком циліндрів.
Максимально допустима неплощинність сполучної поверхні головки циліндрів — 0,1 мм.
Перевіряємо діаметр опор під розподільні вали, для цього:
- встановлюємо на головку циліндрів центрувальні втулки, кришки підшипників розподільних валів;
- затягуємо болти кріплення кришок моментом 9,0–11,0 Н·м (0,9–1,1 кгс·м).
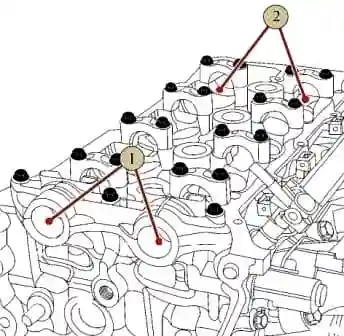
Нутроміром НИ 18-50-1 заміряємо отвори для кожної кришки.
Діаметр отворів для першої кришки 1 (рисунок) повинен бути 28,000–28,021 мм; для отворів 2 інших кришок — 25,000–25,021 мм.
Після цього відкручуємо болти кріплення і знімаємо кришки підшипників розподільних валів та центрувальні втулки.
Перевіряємо діаметр отворів напрямних втулок клапанів.
Максимально допустимий діаметр не повинен бути більшим за 5,03 мм.
Перевіряємо діаметр гнізд під штовхачі в головці циліндрів.
Діаметр гнізд повинен бути 30,000–30,021 мм.
Перевіряємо зовнішній діаметр штовхачів клапанів.
Діаметр штовхачів повинен бути в межах 29,977–29,987 мм.
На поверхні штовхачів не повинно бути слідів зносу та тріщин покриття.
Перевіряємо клапани
Не допускається односторонній знос стрижня клапана по робочій поверхні.
Візуально визначаємо знос і стан тарілок клапанів. Не допускаються сколювання, тріщини та односторонній знос.
Визначаємо знос торця стрижня клапана; за потреби можна прошліфувати торець.
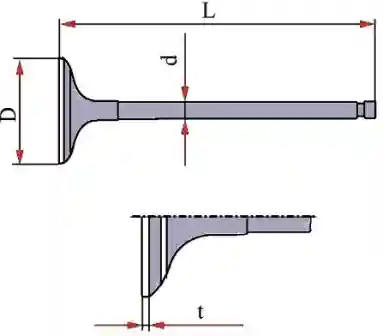
Допустимі розміри клапанів — за рисунком і згідно з таблицею.
Допустимі розміри клапанів
| Параметр | Впускний клапан | Випускний клапан |
|---|---|---|
| Діаметр тарілки клапана D, мм | 31,6±0,15 | 25,3±0,15 |
| Діаметр стрижня клапана d, мм | 4,965–4,980 | 4,955–4,970 |
| Довжина клапана L, мм | 101,48 | 102,24 |
| Висота циліндричної частини тарілки клапана t, мм | 1,00 | 1,00 |
Перевіряємо пружини клапанів
Довжина пружини у вільному стані — 42,26 мм.
Довжина пружини під навантаженням 145±9 Н (14,5±0,9 кгс) — 34,4 мм.
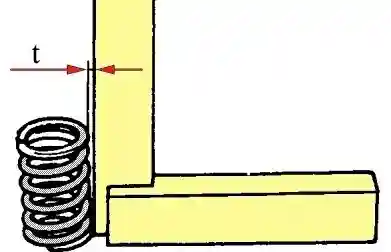
Відхилення «t» (рисунок) пружини від перпендикулярності не повинно бути більшим за 1,6 мм.
Перевіряємо сідла клапанів і притираємо клапани.
Після цього промиваємо і продуваємо всі отвори та деталі ГБЦ.
Складаємо головку циліндрів
Встановлюємо в головку циліндрів впускні та випускні клапани.
Для цього встановлюємо головку циліндрів на пристосування 67.7823-9567 для розсухарювання та засухарювання клапанів.
Змащуємо моторним мастилом стрижні клапанів.
Запресовуємо за допомогою оправки 67.7853-9732 масловідбивні ковпачки до упору в опорну поверхню головки циліндрів.
Встановлюємо в головку циліндрів опорні шайби пружин.
Встановлюємо пружини клапанів і тарілки пружин.
Змащуємо моторним мастилом зовнішні поверхні штовхачів і встановлюємо штовхачі в головку циліндрів згідно з маркуванням.
За допомогою шпилькокрута закручуємо в головку циліндрів нові шпильки кріплення випускного колектора, короткою частиною в тіло головки.
Знімаємо головку циліндрів з пристосування.
Встановлення головки блока циліндрів
Запресовуємо в блок циліндрів дві центрувальні втулки головки циліндрів (якщо вони не встановлені).
Виступання втулки над привальною площиною блока циліндрів — 6–8 мм.
Наносимо на поверхню блока циліндрів з боку привода ГРМ дві точки герметика, як показано на рисунку.
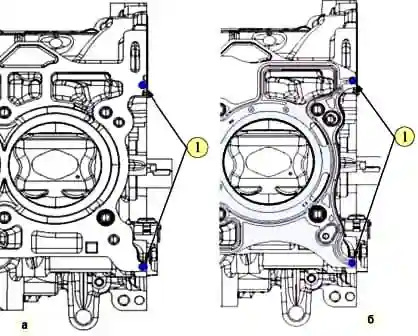
Встановлюємо на блок циліндрів нову прокладку головки циліндрів і наносимо на прокладку з боку привода ГРМ дві точки герметика, як показано на рисунку.
Застосовуємо герметик силіконовий TB1217L, норма витрати — 1 грам.
Закручуємо в колінчастий вал болт кріплення шківа колінчастого вала і встановлюємо поршні посередині ходу.
Встановлюємо на блок циліндрів головку циліндрів, шайби болтів кріплення головки циліндрів, нові болти кріплення.
Закручуємо і затягуємо болти кріплення головки циліндрів.
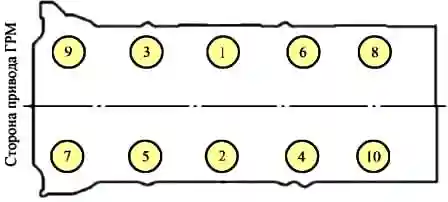
Затягування болтів кріплення головки циліндрів виконувати в порядку, вказаному на рисунку, в такій послідовності (головка змінна 11, комірець, подовжувач, ключ моментний, головка вимірювання кута повороту):
- затягнути болти моментом затягування 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- довернути болти на кут 60°–65°;
- відкрутити всі болти;
- затягнути болти моментом затягування 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- довернути болти на кут 75°–80°.


