En este artículo examinamos las operaciones de desmontaje y reparación de la culata del motor.
Desmontaje de la culata
Lavamos la culata y la colocamos en el banco de trabajo o en el dispositivo de desmontaje.
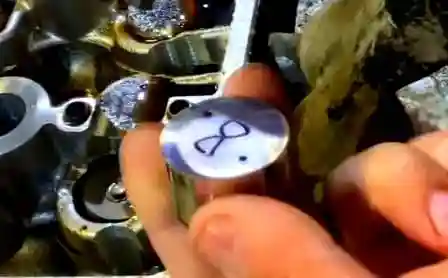
Extraemos los empujadores de válvulas de la culata y marcamos su posición respecto a la culata.
Con ayuda del dispositivo comprimimos los resortes de válvulas y extraemos las semichavetas con unas pinzas.
Extraemos a presión los retenes de vástago de válvula con unos alicates especiales o un extractor de inercia.
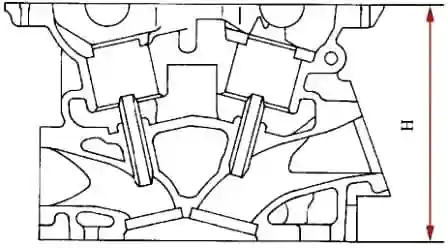
Comprobamos la altura de la culata.
La altura H (figura) de la culata debe ser de 125 mm.
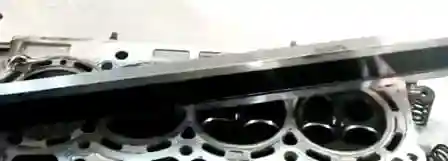
Con ayuda de una regla de comprobación y un juego de galgas comprobamos la planitud de la superficie de la culata que se acopla con el bloque de cilindros.
La falta de planitud máxima admisible de la superficie de acoplamiento de la culata es de 0,1 mm.
Comprobamos el diámetro de los apoyos para los árboles de levas; para ello:
- instalamos en la culata los casquillos de centraje y las tapas de los cojinetes de los árboles de levas;
- apretamos los tornillos de fijación de las tapas al par 9,0–11,0 N·m (0,9–1,1 kgf·m).
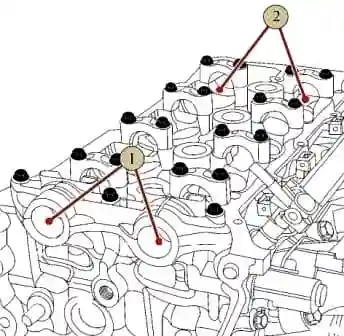
Con el comparador de interiores НИ 18-50-1 medimos los orificios de cada tapa.
El diámetro de los orificios para la primera tapa 1 (figura) debe ser de 28,000–28,021 mm; para los orificios 2 de las demás tapas — 25,000–25,021 mm.
A continuación desenroscamos los tornillos de fijación y retiramos las tapas de los cojinetes de los árboles de levas y los casquillos de centraje.
Comprobamos el diámetro de los orificios de las guías de válvulas.
El diámetro máximo admisible no debe superar 5,03 mm.
Comprobamos el diámetro de los alojamientos de los empujadores en la culata.
El diámetro de los alojamientos debe ser de 30,000–30,021 mm.
Comprobamos el diámetro exterior de los empujadores de válvulas.
El diámetro de los empujadores debe estar entre 29,977 y 29,987 mm.
En la superficie de los empujadores no debe haber señales de desgaste ni grietas del recubrimiento.
Comprobación de las válvulas
No se admite el desgaste unilateral del vástago de válvula en la superficie de trabajo.
Determinamos visualmente el desgaste y el estado de las cabezas de válvula. No se admiten desconchones, grietas ni desgaste unilateral.
Determinamos el desgaste del extremo del vástago de válvula; si es necesario, se puede rectificar el extremo.
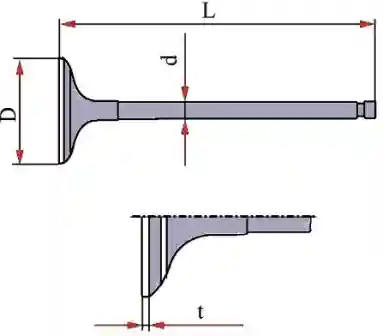
Las dimensiones admisibles de las válvulas se indican en la figura y en la tabla.
Dimensiones admisibles de las válvulas
| Parámetro | Válvula de admisión | Válvula de escape |
|---|---|---|
| Diámetro de la cabeza de válvula D, mm | 31,6±0,15 | 25,3±0,15 |
| Diámetro del vástago de válvula d, mm | 4,965–4,980 | 4,955–4,970 |
| Longitud de la válvula L, mm | 101,48 | 102,24 |
| Altura de la parte cilíndrica de la cabeza de válvula t, mm | 1,00 | 1,00 |
Comprobación de los resortes de válvulas
Longitud del resorte en estado libre — 42,26 mm.
Longitud del resorte bajo una carga de 145±9 N (14,5±0,9 kgf) — 34,4 mm.
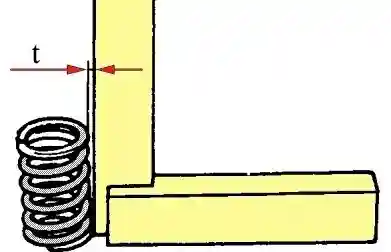
La desviación «t» (figura) del resorte respecto a la perpendicularidad no debe superar 1,6 mm.
Comprobamos los asientos de válvulas y esmerilamos las válvulas.
Después de esto lavamos y soplamos todos los orificios y piezas de la culata.
Montaje de la culata
Instalamos en la culata las válvulas de admisión y de escape.
Para ello instalamos la culata en el dispositivo 67.7823-9567 para extraer e instalar las semichavetas de válvulas.
Lubricamos los vástagos de válvula con aceite de motor.
Insertamos a presión con el mandril 67.7853-9732 los retenes de vástago de válvula hasta el tope contra la superficie de apoyo de la culata.
Instalamos en la culata las arandelas de apoyo de los resortes.
Instalamos los resortes de válvulas y las copelas de resortes.
Lubricamos las superficies exteriores de los empujadores con aceite de motor e instalamos los empujadores en la culata conforme al marcado.
Con un sacagoujons enroscamos en la culata los nuevos espárragos de fijación del colector de escape, por su parte corta en el cuerpo de la culata.
Retiramos la culata del dispositivo.
Instalación de la culata
Insertamos a presión en el bloque de cilindros dos casquillos de centraje de la culata (si no están instalados).
La saliente del casquillo sobre la superficie de unión del bloque de cilindros es de 6–8 mm.
Aplicamos en la superficie del bloque de cilindros, del lado del accionamiento de la distribución, dos puntos de sellador, como se muestra en la figura.
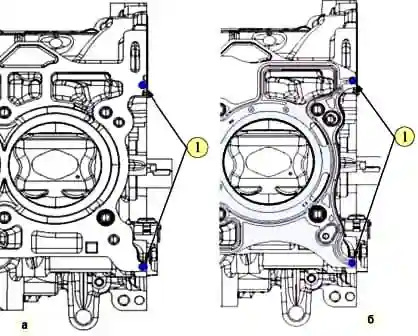
Instalamos en el bloque de cilindros una junta de culata nueva y aplicamos en la junta, del lado del accionamiento de la distribución, dos puntos de sellador, como se muestra en la figura.
Utilizamos sellador de silicona TB1217L, consumo — 1 gramo.
Enroscamos en el cigüeñal el tornillo de fijación de la polea del cigüeñal y colocamos los pistones en la mitad de su carrera.
Instalamos en el bloque de cilindros la culata, las arandelas de los tornillos de fijación de la culata y los tornillos de fijación nuevos.
Enroscamos y apretamos los tornillos de fijación de la culata.
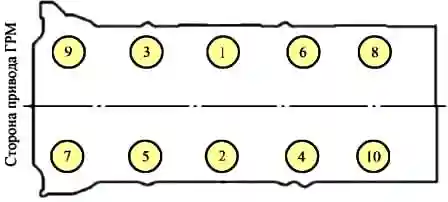
Realizar el apriete de los tornillos de fijación de la culata en el orden indicado en la figura, en la siguiente secuencia (vaso 11, maneral, prolongador, llave dinamométrica, medidor de ángulo):
- apretar los tornillos al par 35,0–44,0 N·m (3,5–4,4 kgf·m);
- girar los tornillos 60°–65°;
- aflojar todos los tornillos;
- apretar los tornillos al par 35,0–44,0 N·m (3,5–4,4 kgf·m);
- girar los tornillos 75°–80°.


