Мақалада қозғалтқыштың цилиндр басын бөлшектеу және жөндеу операциялары қарастырылады.
Цилиндр басын бөлшектеу
Цилиндр басын жуып, верстакке немесе бөлшектеу құрылғысына орнатамыз.
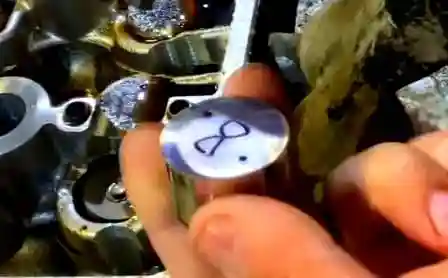
Цилиндр басынан клапан итергіштерін шығарып, олардың цилиндр басына қатысты орнын белгілейміз.
Құрылғының көмегімен клапан серіппелерін қысып, пинцетпен сухарларды шығарамыз.
Май шағылыстырғыш қалпақшаларды арнайы қысқыштармен немесе инерциялық тартқышпен басып шығарамыз.
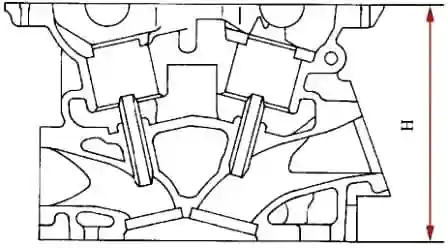
Цилиндр басының биіктігін тексереміз.
Цилиндр басының H биіктігі (сурет) 125 мм болуы керек.
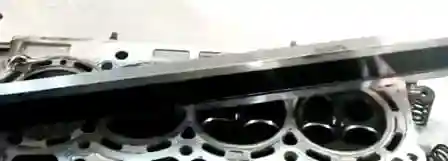
Тексеру сызғышы мен щуптар жинағының көмегімен цилиндр басының цилиндр блогымен жанасатын бетінің жазықтығын тексереміз.
Цилиндр басының жанасатын бетінің ең жоғары рұқсат етілген жазық еместігі — 0,1 мм.
Білікшелерге арналған тіректердің диаметрін тексереміз, ол үшін:
- цилиндр басына орталықтандырғыш төлкелерді, білікше мойынтіректерінің қақпақтарын орнатамыз;
- қақпақтардың бекітпе бұрандаларын 9,0–11,0 Н·м (0,9–1,1 кгс·м) моментімен тартамыз.
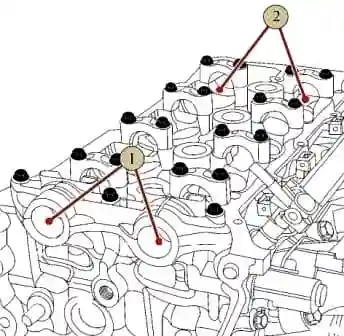
НИ 18-50-1 ішкі өлшегішімен әр қақпақтың саңылауларын өлшейміз.
Бірінші қақпақтың 1 (сурет) саңылау диаметрі 28,000–28,021 мм болуы керек; қалған қақпақтардың 2 саңылаулары үшін — 25,000–25,021 мм.
Осыдан кейін бекітпе бұрандаларын бұрап алып, білікше мойынтіректерінің қақпақтарын және орталықтандырғыш төлкелерді шешеміз.
Клапан бағыттаушы төлкелерінің саңылау диаметрін тексереміз.
Ең жоғары рұқсат етілген диаметр 5,03 мм-ден аспауы керек.
Цилиндр басындағы итергіштерге арналған ұялардың диаметрін тексереміз.
Ұялардың диаметрі 30,000–30,021 мм болуы керек.
Клапан итергіштерінің сыртқы диаметрін тексереміз.
Итергіштердің диаметрі 29,977–29,987 мм шегінде болуы керек.
Итергіштердің бетінде тозу іздері мен жабын жарықтары болмауы керек.
Клапандарды тексереміз
Клапан сабағының жұмыс беті бойынша бір жақты тозуына жол берілмейді.
Клапан табақшаларының тозуы мен күйін көзбен анықтаймыз. Сынықтарға, жарықтарға және бір жақты тозуға жол берілмейді.
Клапан сабағының шетінің тозуын анықтаймыз; қажет болса, шетін тегістеуге болады.
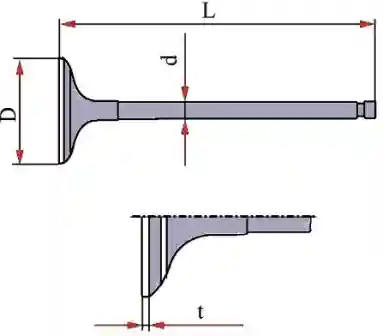
Клапандардың рұқсат етілген өлшемдері — сурет бойынша және кестеге сәйкес.
Клапандардың рұқсат етілген өлшемдері
| Параметр | Кіргізу клапаны | Шығару клапаны |
|---|---|---|
| Клапан табақшасының диаметрі D, мм | 31,6±0,15 | 25,3±0,15 |
| Клапан сабағының диаметрі d, мм | 4,965–4,980 | 4,955–4,970 |
| Клапан ұзындығы L, мм | 101,48 | 102,24 |
| Клапан табақшасының цилиндрлік бөлігінің биіктігі t, мм | 1,00 | 1,00 |
Клапан серіппелерін тексереміз
Серіппенің бос күйдегі ұзындығы — 42,26 мм.
145±9 Н (14,5±0,9 кгс) жүктеме кезіндегі серіппе ұзындығы — 34,4 мм.
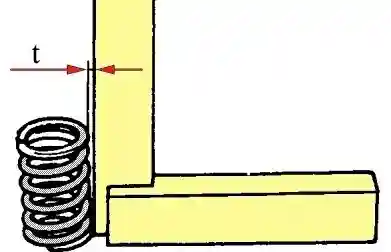
Серіппенің перпендикулярлықтан «t» ауытқуы (сурет) 1,6 мм-ден аспауы керек.
Клапан ұяларын тексереміз және клапандарды ысқылаймыз.
Осыдан кейін цилиндр басының барлық саңылаулары мен бөлшектерін жуып, үрлейміз.
Цилиндр басын жинаймыз
Цилиндр басына кіргізу және шығару клапандарын орнатамыз.
Ол үшін цилиндр басын клапандардың сухарларын шешуге және орнатуға арналған 67.7823-9567 құрылғысына орнатамыз.
Клапан сабақтарына мотор майын жағамыз.
67.7853-9732 қалыбының көмегімен май шағылыстырғыш қалпақшаларды цилиндр басының тіреу бетіне тірелгенше басып орнатамыз.
Цилиндр басына серіппе тіреуіш шайбаларын орнатамыз.
Клапан серіппелері мен серіппе табақшаларын орнатамыз.
Итергіштердің сыртқы беттеріне мотор майын жағып, итергіштерді таңбалауға сәйкес цилиндр басына орнатамыз.
Шпілька бұрауыштың көмегімен цилиндр басына шығару коллекторының жаңа шпількаларын қысқа бөлігін бас денесіне қарай бұрап орнатамыз.
Цилиндр басын құрылғыдан шешеміз.
Цилиндр блогының басын орнату
Цилиндр блогына цилиндр басының екі орталықтандырғыш төлкесін басып орнатамыз (егер олар орнатылмаған болса).
Төлкенің цилиндр блогының жанасу жазықтығынан шығуы — 6–8 мм.
Цилиндр блогының ГРМ жетегі жағындағы бетіне суретте көрсетілгендей герметиктің екі нүктесін жағамыз.
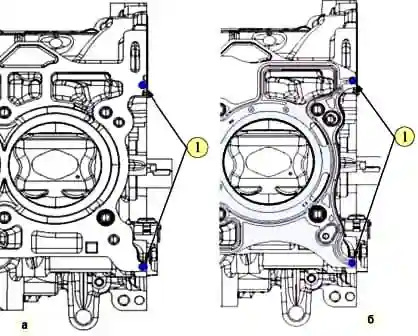
Цилиндр блогына цилиндр басының жаңа тығыздағышын орнатып, тығыздағышқа ГРМ жетегі жағынан суретте көрсетілгендей герметиктің екі нүктесін жағамыз.
TB1217L силикон герметигін қолданамыз, шығыс нормасы — 1 грамм.
Иінді білікке иінді білік шкивінің бекітпе бұрандасын бұрап, поршеньдерді жүріс ортасына орнатамыз.
Цилиндр блогына цилиндр басын, цилиндр басы бекітпе бұрандаларының шайбаларын, жаңа бекітпе бұрандаларын орнатамыз.
Цилиндр басының бекітпе бұрандаларын бұрап, тартамыз.
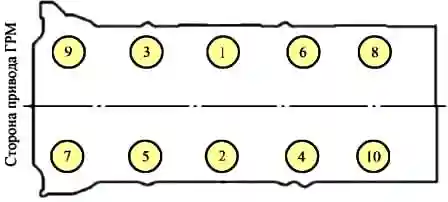
Цилиндр басының бекітпе бұрандаларын суретте көрсетілген ретпен келесі тізбекте тарту керек (11 ауыспалы бастиек, тұтқа, ұзартқыш, момент кілті, бұрылу бұрышын өлшейтін бастиек):
- бұрандаларды 35,0–44,0 Н·м (3,5–4,4 кгс·м) моментімен тарту;
- бұрандаларды 60°–65° бұрышқа бұрау;
- барлық бұрандаларды бұрап алу;
- бұрандаларды 35,0–44,0 Н·м (3,5–4,4 кгс·м) моментімен тарту;
- бұрандаларды 75°–80° бұрышқа бұрау.


