
Nach dem Ausbau aus dem Fahrzeug setzen wir den Motor auf einen Prüfstand.
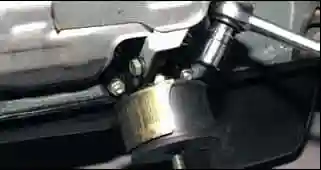
Mit einem Ringschlüssel oder einer 17er-Nuss drehen wir die Mutter der Befestigung des Aggregatlagers am Halter heraus.
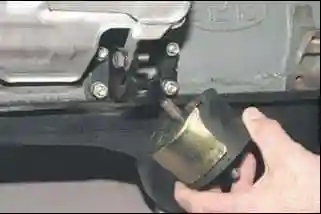
Wir nehmen das Lager ab.
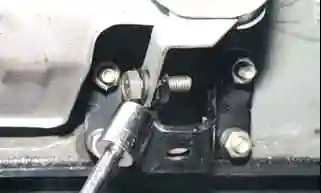
Mit einem 13er-Schlüssel drehen wir die Schraube der Befestigung des Anlasserschilds am Halter heraus.
Wir drehen die vier Muttern der Befestigung des Halters am Zylinderblock heraus.
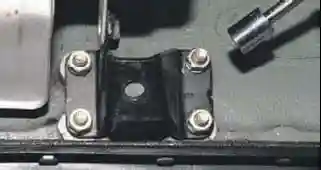
Wir nehmen den Halter von den Stehbolzen des Zylinderblocks ab.
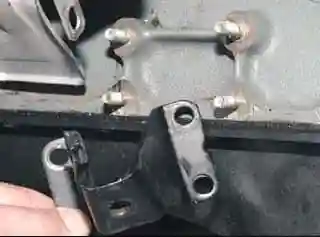
Wir drehen die vier Muttern heraus und nehmen den Halter des linken Motorlagers ab.
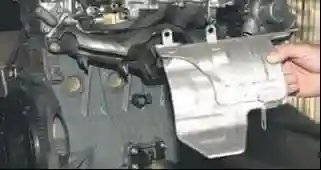
Nach dem Lösen der zwei Muttern der Befestigung des Anlasserschilds am Auspuffkrümmer mit einem 13er-Schlüssel nehmen wir das Schild ab.
Wir nehmen das Zündmodul, den Klopfsensor, die Lichtmaschine ab;
- den Lichtmaschinenhalter; den Ölfilterhalter; den Ölabscheider der Kurbelgehäuseentlüftung;
- die Ölpumpe; die Kühlmittelpumpe; das Schwungrad und den Kupplungsgehäusedeckel;
- den Zylinderkopf komplett mit Receiver, Ansaugrohr und Auspuffkrümmer;
- die Steuerkette, die Gleitschiene des Kettenspanners, das Kurbelwellenritzel; die Antriebswelle der Ölpumpe.
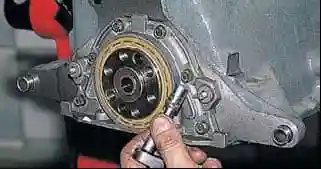
Mit einer 10er-Nuss drehen wir die sechs Schrauben der Befestigung des hinteren Dichtringhalters der Kurbelwelle am Zylinderblock heraus.
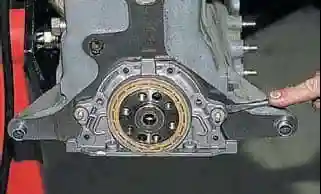
Mit einem Schraubendreher hebeln wir an den Ansätzen des Halters und nehmen ihn komplett mit dem Dichtring ab.
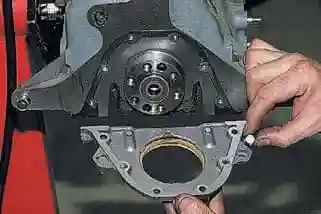
Wir entnehmen dem Dichtringdeckel zwei Schrauben mit Vierkantkopf.
Wir nehmen die Dichtung ab.
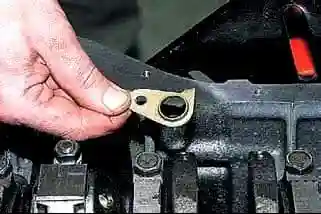
Mit einem 10er-Schlüssel drehen wir die Schraube der Befestigung des Halters des Ablaufrohrs des Ölabscheiders heraus und nehmen den Halter ab.
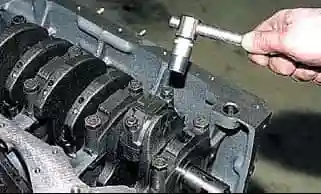
Mit einer 14er-Nuss drehen wir die zwei Muttern der Befestigung des Pleueldeckels heraus.
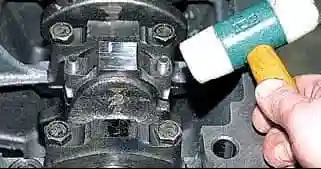
Wir klopfen mit einem Kunststoffhammer auf die Flächen des Pleueldeckels.
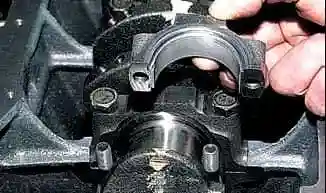
Wir nehmen den Pleueldeckel ab.
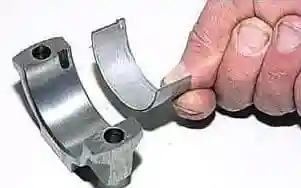
Wir entnehmen die untere Pleuellagerschale.
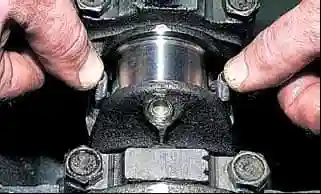
Mit Abstützung auf den Enden der Pleuelschraubenschäfte schieben wir das untere Pleuelauge vom Kurbelwellenzapfen ab.
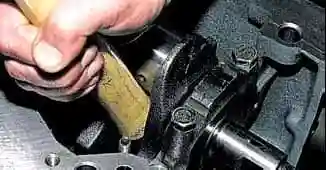
Mit dem Holzstiel eines Hammers stützen wir uns am unteren Pleuelauge ab und schieben den Kolben in den Zylinder.
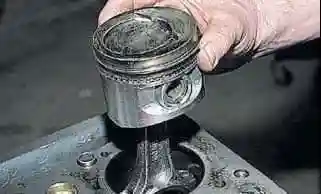
Wir nehmen den Kolben mit Pleuel aus dem Zylinder. Ebenso nehmen wir die Kolben aus den übrigen Zylindern.
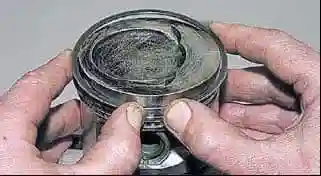
Wir spreizen den Stoß des oberen Kompressionsrings.
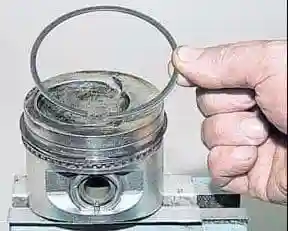
Wir nehmen den oberen Kompressionsring ab.
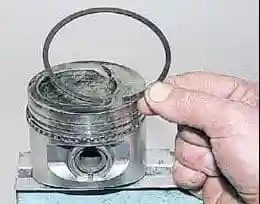
Ebenso nehmen wir den unteren Kompressionsring ab.
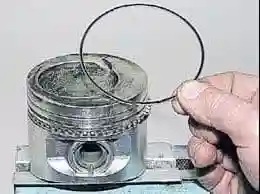
Wir entnehmen die zwei Scheiben des Ölabstreifrings.
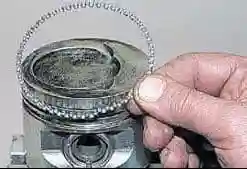
Wir nehmen den Expander des Ölabstreifrings ab.
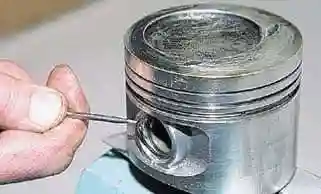
Zum Abnehmen des Kolbens vom Pleuel hebeln wir mit einem Schraubendreher den Sicherungsring des Kolbenbolzens aus.
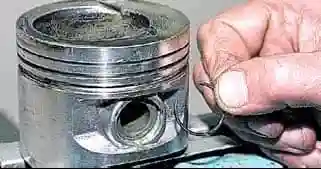
Wir entnehmen den Ring aus der Nut des Kolbenauges. Ebenso entnehmen wir den zweiten Sicherungsring.
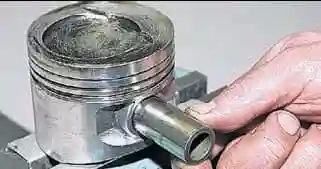
Nach dem Verschieben des Kolbenbolzens entnehmen wir ihn aus den Bohrungen im Kolben und im Pleuelauge.
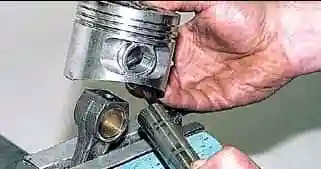
Wir trennen den Kolben vom Pleuel.
Wenn die Teile wiederverwendet werden, müssen sie gekennzeichnet werden.
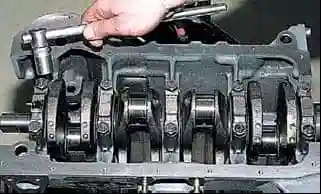
Mit einer 17er-Nuss drehen wir die zwei Schrauben der Befestigung des Hauptlagerdeckels der Kurbelwelle heraus.
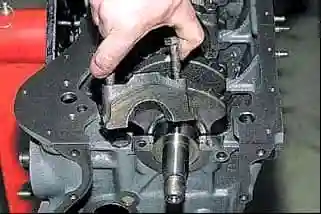
Wir nehmen den Hauptlagerdeckel ab.
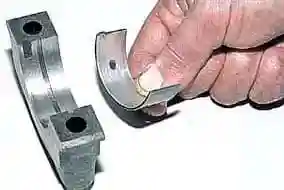
Wir entnehmen dem Deckel die Hauptlagerschalen.
Ebenso nehmen wir die übrigen Hauptlagerdeckel ab.
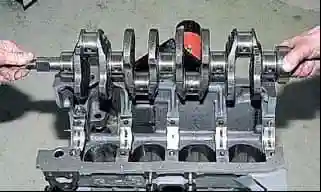
Wir entnehmen die Kurbelwelle aus dem Block.
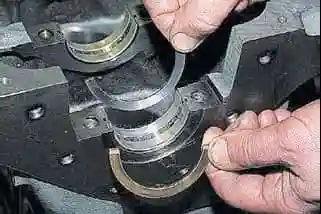
Wir entnehmen die Anlaufscheiben aus den Nuten des hinteren Lagerstuhls des Zylinderblocks.
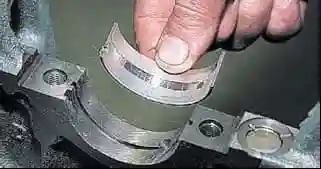
Wir entnehmen aus den Lagerstühlen des Zylinderblocks die oberen Hauptlagerschalen der Kurbelwelle.
Prüfung der Motorteile
Nach dem Zerlegen des Motors müssen alle Teile gründlich mit Benzin gewaschen und die Verkrustungen entfernt werden.
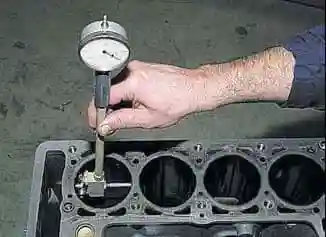
Mit einem Innenmessgerät messen wir den Zylinderdurchmesser in vier Zonen (in 8, 15, 50, 90 mm Abstand von der oberen Blockebene) und in zwei Richtungen (parallel und senkrecht zur Kurbelwellenachse).
Übersteigt der Verschleiß 0,15 mm, muss der Block auf das Reparaturmaß von 0,4 oder 0,8 mm gebohrt werden.
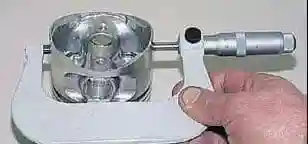
Zur Bestimmung des Verschleißes des Kolbenmantels messen wir mit einem Mikrometer den Durchmesser in einer Ebene senkrecht zur Kolbenbolzenachse, in 55 mm Abstand vom Kolbenboden.
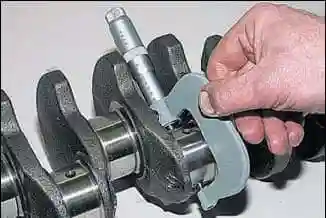
Wir messen mit dem Mikrometer die Durchmesser der Pleuelzapfen der Kurbelwelle.
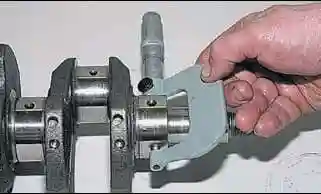
Wir messen die Durchmesser der Hauptzapfen der Kurbelwelle.
Die Kurbelwellenzapfen werden auf das nächstgelegene Reparaturmaß geschliffen, wenn ihre Ovalität mehr als 0,03 mm beträgt, sowie wenn an den Zapfen Fressspuren und Riefen vorhanden sind.
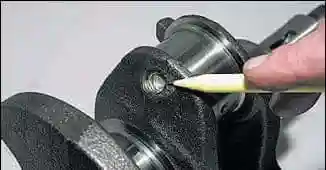
Nach dem Schleifen müssen die Stopfen der Ölkanäle entfernt und Schleifmittelreste sowie Ablagerungen beseitigt werden.
Wir setzen neue Stopfen ein.
Zusammenbau des Motors
Wir bauen den Motor in der umgekehrten Reihenfolge zusammen. Wir setzen neue Kurbelwellenlagerschalen nach den Maßen ein.
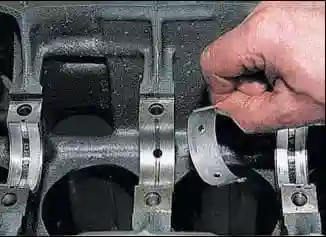
In den ersten, zweiten, vierten und fünften Lagerstuhl des Blocks setzen wir die oberen Hauptlagerschalen mit Nuten ein, und in den dritten Lagerstuhl — Lagerschalen ohne Nut auf der Innenfläche.
Wir tragen auf die Arbeitsflächen der Hauptlagerschalen eine dünne Schicht Motoröl auf und legen die Welle ein.
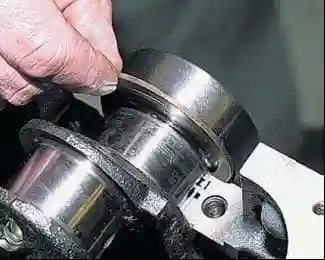
Wir setzen in die Nuten des fünften Lagerstuhls die mit Motoröl geschmierten Anlaufscheiben ein.
Auf der Vorderseite des fünften Lagerstuhls setzen wir eine Stahl-Aluminium-Anlaufscheibe ein, auf der Rückseite — eine metallkeramische (gelbe).
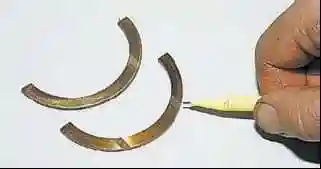
Die Arbeitsflächen der Anlaufscheiben mit Gleitlackschicht (auf ihnen sind Nuten ausgeführt) müssen den Anlageflächen der Kurbelwelle zugewandt sein.
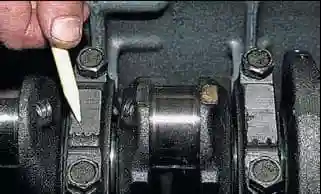
Wir setzen die Hauptlagerdeckel mit Lagerschalen entsprechend den auf der Außenfläche der Deckel angebrachten Kennzeichnungen ein (die Zählung erfolgt von der Nockenwellenantriebsseite).
Die Nocken der Lagerschalen müssen sich auf einer Seite befinden.
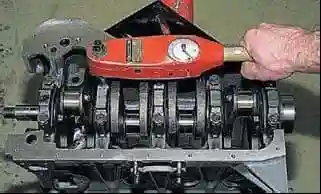
Wir ziehen die Schrauben der Hauptlagerdeckel mit einem Moment von 68,31–84,38 N·m (6,97–8,61 kgf·m) an.
Die Kolben werden den Zylindern nach Klassen zugeordnet. Die durch Buchstaben bezeichnete Klasse des Zylinderdurchmessers ist auf der unteren Blockebene eingeschlagen.
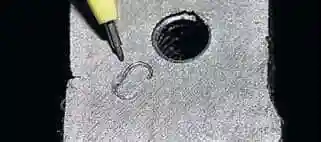
Die Klassen der Durchmesser des Kolbenmantels und der Bohrung für den Kolbenbolzen sind auf dem Kolbenboden gekennzeichnet.
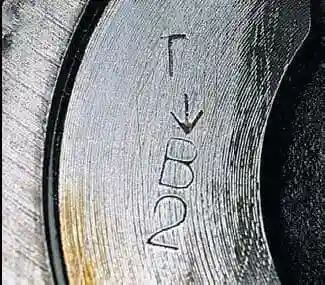
Der Pfeil auf dem Kolbenboden muss beim Einbau in den Zylinder zum Steuertrieb weisen.
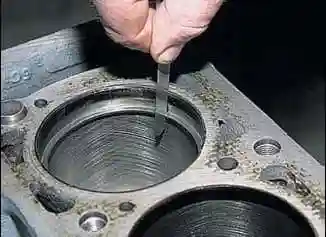
Mit einem Satz Fühlerlehren prüfen wir das Stoßspiel des Kolbenrings.
Wir schmieren die Nuten an den Kolben mit Motoröl. Wir setzen die Ringe auf die Kolben.
Vor dem Zusammenbau der Pleuel-Kolben-Gruppe müssen die Bolzen den Kolben und Pleueln zugeordnet werden.
Bei neuen Teilen muss die Klasse der Bolzenbohrungen im Pleuel und Kolben der Klasse des Bolzens entsprechen.
Bei gebrauchten Teilen muss für eine korrekte Paarung der mit Motoröl geschmierte Kolbenbolzen mit Handkraft in die Bohrung des Kolbens oder Pleuels eingehen und bei senkrechter Lage des Bolzens nicht herausfallen.
Zur Prüfung des Stoßspiels des Kolbenrings setzen wir den Ring in den Zylinder ein und richten ihn mit dem Kolbenboden aus.
Ist auf dem Ring nahe dem Stoß die Markierung „ВЕРХ“ (Oben) oder „ТОР“ (Oberseite) angebracht, so setzen wir den Ring mit der Markierung nach oben ein. Die Ringe müssen sich in den Nuten frei und ohne Klemmen drehen.
Wir ordnen die Ringe wie folgt an:
- der Stoß des oberen Kompressionsrings wird unter 45° zur Kolbenbolzenachse ausgerichtet;
- der Stoß des unteren Kompressionsrings — unter 180° zur Achse des Stoßes des oberen Rings;
- der Stoß des Ölabstreifrings — unter 90° zur Achse des Stoßes des oberen Kompressionsrings (die Expanderfuge wird auf der dem Stoß gegenüberliegenden Seite angeordnet).
Vor dem Einbau der Teile der PKG schmieren wir die Zylinder, die Kolben mit Ringen und die Pleuellagerschalen mit Motoröl.
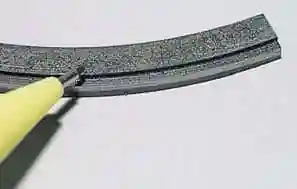
Den unteren Kompressionsring setzen wir mit der Nut nach unten ein.
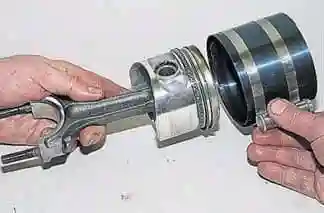
Vor dem Einbau des Kolbens in den Zylinder setzen wir auf den Kolben einen verstellbaren Dorn auf, ziehen den Dorn fest und drücken die Ringe zusammen.
Wir setzen den Kolben mit Pleuel in den Zylinder ein und richten den Kolben mit dem Pfeil auf seinem Boden zum Steuertrieb aus.
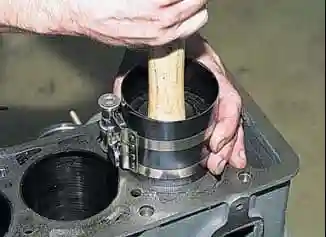
Mit dem Hammerstiel schieben wir den Kolben in den Zylinder.
Nach Abnahme des Dorns schieben wir den Kolben mit dem Hammerstiel in den Zylinder nach.
Wir prüfen von der anderen Blockseite den Sitz des unteren Pleuelauges mit Lagerschale auf dem Kurbelwellenzapfen.
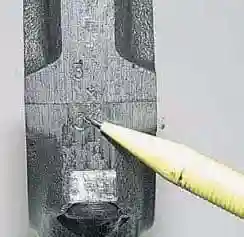
Beim Einbau der Pleueldeckel müssen die Nummern auf Pleuel und Deckel übereinstimmen und auf derselben Pleuelseite liegen.
Wir ziehen die Muttern der Pleuelbefestigung mit einem Moment von 43,32–53,51 N·m (4,42–5,4 kgf·m) an.
Einlauf des Motors nach der Instandsetzung
Der instandgesetzte Motor wird Prüfstandsläufen (Einlauf) ohne Last nach folgendem Zyklus unterzogen:
- 750–800 min-1 — 2 min;
- 1000 min-1 — 3 min;
- 1500 min-1 — 4 min;
- 2000 min-1 — 5 min.
Nach dem Aufstellen auf dem Prüfstand und dem Starten des Motors prüfen Sie Folgendes:
- ob Kühlmittel oder Kraftstoff zwischen den Paarungsteilen, an Rohrleitungsverbindungen und durch Dichtungen austritt;
- den Öldruck und ob Öl durch Dichtungen durchsickert;
- die Leerlaufdrehzahl;
- ob Fremdgeräusche auftreten.
Werden Fremdgeräusche oder Störungen festgestellt, halten Sie den Motor an, beseitigen Sie sie und setzen Sie dann die Prüfung fort.
Bei Öldurchsickern durch die Dichtung zwischen Deckel und Zylinderkopf oder durch die Dichtungen zwischen Ölwanne, Zylinderblock und Deckeln ziehen Sie die Befestigungsschrauben mit dem empfohlenen Moment nach.
Hört das Ölleck nicht auf, prüfen Sie, ob die Dichtungen richtig montiert sind, und ersetzen Sie sie bei Bedarf.
Da der Motor nach der Instandsetzung noch nicht eingelaufen ist und die Reibung der Arbeitsflächen neuer Teile dem Drehen einen erheblichen Widerstand entgegensetzt, ist eine bestimmte Einlaufzeit erforderlich.
Das gilt insbesondere für Motoren, bei denen Kolben, Pleuel- und Hauptlagerschalen ersetzt, Kurbelwellenzapfen nachgeschliffen sowie Zylinder gehont wurden.
Deshalb setzen Sie den instandgesetzten Motor während des Einlaufs keinen Höchstlasten aus.
Der Einlauf des Motors muss im Fahrzeug unter Einhaltung der für die Einlaufzeit des Fahrzeugs empfohlenen Fahrgeschwindigkeiten fortgesetzt werden.


