
Die Kolbenbolzen sind mit Presssitz in den oberen Pleuelaugen montiert und drehen sich frei in den Kolbenaugen; erwärmen Sie daher das obere Pleuelauge auf eine Temperatur von 250 °C.
Beim Zusammenbau ist die Verwendung des Kits Mot574-22 und der Vorrichtung Mot574-24 praktisch.
Die Zerlegung und Prüfung der Kolben-Pleuel-Gruppe des Motors K4M wurde im Artikel — „Zerlegung und Prüfung der Kolben-Pleuel-Gruppe“ — behandelt.
Prüfen Sie visuell den Zustand der Pleuel (Verdrehung und Verbiegung) sowie die Sauberkeit der Auflageflächen des Deckels und des Pleuelauges.
Zum Erwärmen des oberen Pleuelauges verwenden Sie eine Elektrokochplatte mit einer Leistung von 1500 W. Legen Sie die oberen Pleuelaugen auf die Platte. Vergewissern Sie sich, dass die oberen Pleuelaugen mit der Platte über die gesamte Fläche in Kontakt stehen.
Legen Sie auf jedes Pleuelauge als Temperaturanzeige ein Stück Zinnlot. Die Schmelztemperatur von Zinnlot beträgt etwa 250 °C. Erwärmen Sie die oberen Pleuelaugen bis zum Schmelzen des Lots.
Vorbereitung der Kolbenbolzen
Prüfen Sie, ob sich die Kolbenbolzen in den Kolbenaugen der entsprechenden neuen Kolben frei drehen.
Zur Montage verwenden Sie die Dorne C13 und A13 aus dem Kit Mot574-22 für Kolbenbolzen ohne Bund oder die Dorne C13 und A13 aus dem Kit Mot574-24 für Kolbenbolzen mit Bund.
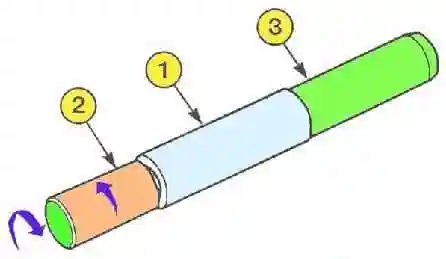
- Setzen Sie den Kolbenbolzen (1) auf den Montagedorn (2) (siehe Abb. 1).
- Schrauben Sie den Dorn (3) bis zum Anziehen der Baugruppe ein.
- Lösen Sie den Dorn (2) um eine Viertelumdrehung.
Lage der Kolben gegenüber den Pleueln
Die Kolben sind auf der Krone mit der Markierung „V“ gekennzeichnet, die auf der Schwungradseite liegen muss.
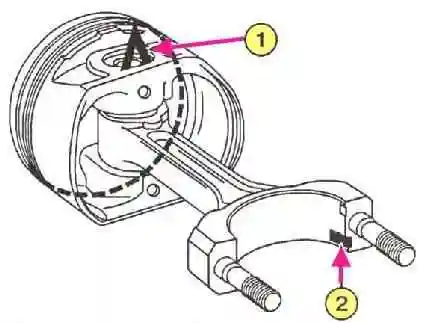
- Richten Sie die Kolbenkrone mit der Markierung „V“ nach oben aus (siehe 1, Abb. 2).
- Richten Sie die Nut für die Sicherungsnase der Pleuellagerschale nach unten aus (siehe 2, Abb. 2).
Zusammenbau des Kolbens mit dem Pleuel
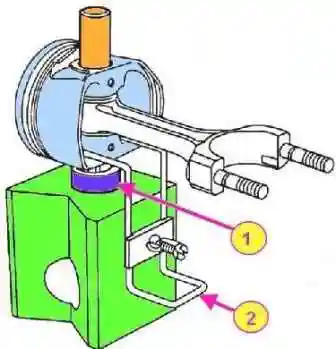
- Setzen Sie auf das Prisma den Ring B10 (siehe 1, Abb. 3), den Kolben mit Auflage auf den Ring, und verbinden Sie alle Teile mit der Klemme (2).
- Vergewissern Sie sich, dass die Bohrung des Kolbenbolzens mit der Bohrung des Rings B10 übereinstimmt.
- Schmieren Sie den Dorn und den Kolbenbolzen mit Motoröl.
- Lassen Sie den Kolbenbolzen in der Baugruppe und prüfen Sie, ob er sich frei dreht. Zentrieren Sie den Kolben bei Bedarf.
Die folgenden Arbeitsschritte müssen schnell ausgeführt werden, um eine Abkühlung des Pleuelauges zu vermeiden.
- Wenn das Lotstück geschmolzen ist, entfernen Sie das Lot.
- Setzen Sie den Zentrierdorn in den Kolben ein.
- Setzen Sie das richtig ausgerichtete Pleuel in den Kolben ein.
- Pressen Sie den Kolbenbolzen schnell ein, bis der Zentrierdorn am Boden der Vorrichtung anliegt.
- Vergewissern Sie sich, dass der Kolbenbolzen bei allen Pleuelstellungen nicht aus dem Kolben hervorsteht.
Montage der Kolbenringe
Die Kolbenringe sind auf den Kolben abgestimmt und müssen sich in den Kolbennuten frei bewegen. Beachten Sie die Einbaurichtung der Ringe (die Markierung „TOP“ muss nach oben weisen).
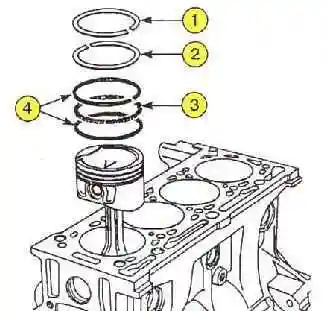
Beachten Sie die Lage des Schlosses jedes Rings (siehe Abb. 4). Die Schlösser der Kompressionsringe müssen um 180° versetzt werden, die Schlösser der Teile des Ölabstreifrings — um 120°.


