
Wir setzen den Zylinderblock auf den Ständer zum Zerlegen und Zusammenbauen der Aggregate.
Wir setzen auf die Kurbelwelle 1 (Bild 1) den Stift 4 und die Zentrierscheibe der Kurbelwellenstellung.
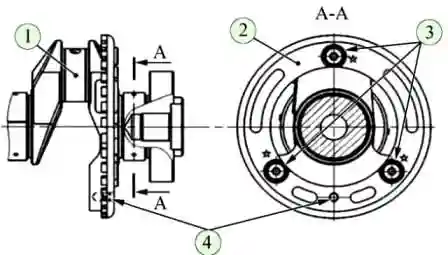
Wir drehen und ziehen die drei Schrauben 3 der Befestigung der Stellungsscheibe fest.
Anzugsdrehmoment der Schrauben der Scheibenbefestigung: 20–24 N·m (2,0–2,4 kgf·m).
Wir nehmen den Zentrierstift von der Kurbelwelle ab.
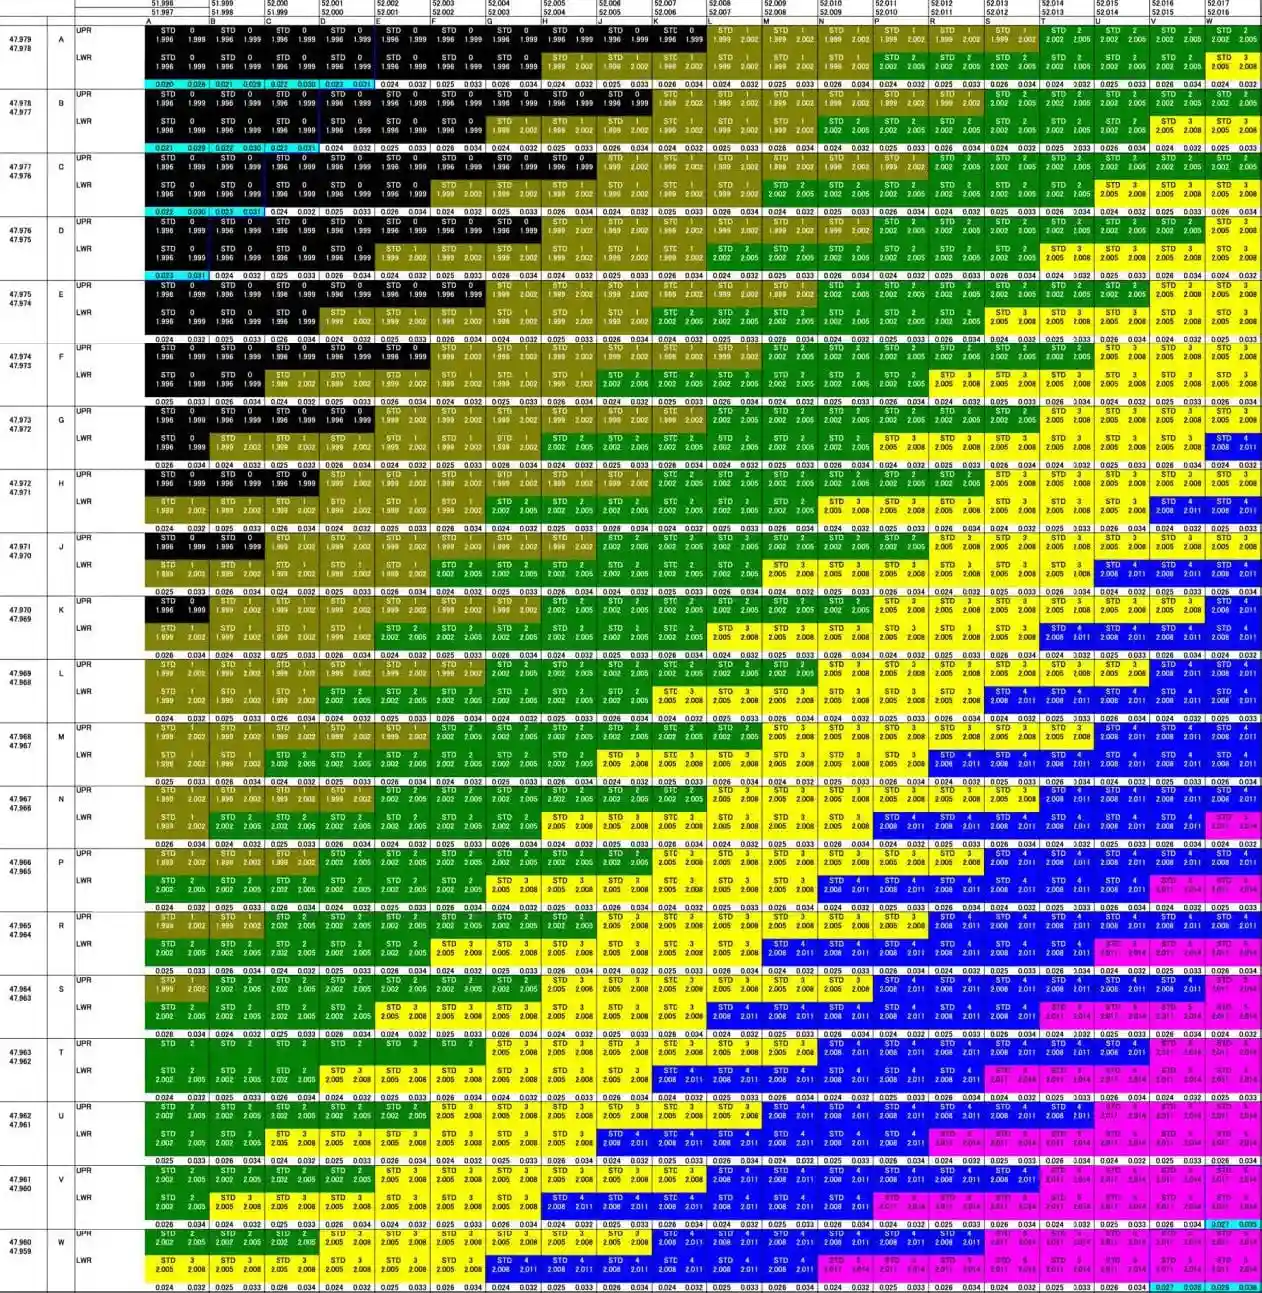
Wir wählen die Hauptlagerschalen der Kurbelwelle gemäß der Klassifikation der Hauptzapfen der Kurbelwelle und der Lager im Zylinderblock entsprechend Tabelle 1 aus.
Die Farbe in der Tabelle bedeutet die auf der Stirnseite aufgebrachte Markierung der Lagerschale.
Die Farbe der Markierung entspricht einer bestimmten Klasse der Lagerschale, die in Abhängigkeit von der Klasse des Durchmessers der Hauptzapfen und der Klasse des Durchmessers der Öffnungen in den Lagern eingebaut werden muss.
Im oberen Teil der Tabelle sind die Klassen der Durchmesser der Öffnungen in den Lagern des Zylinderblocks angegeben, im linken Teil — die Klassen der Durchmesser der Hauptzapfen der Kurbelwelle.
In der Tabelle 1 verwendete Abkürzungen:
- UPR — Lagerschale, die im Lager des Zylinderblocks eingebaut wird;
- LWR — Lagerschale, die im Hauptlagerdeckel eingebaut wird.
Wir setzen die Lagerschalen mit Nuten in die Lager des Zylinderblocks ein.
Wir richten die neuen Lagerschalen mit Nuten am Zylinderblock aus, indem wir die Nut der Lagerschale mit der Nut des Lagers zur Deckung bringen.
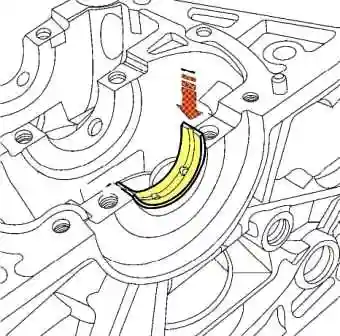
Wir setzen die Lagerschale bündig mit dem Lager ein, wie in Bild 3 gezeigt, und drücken von der Rückseite darauf, um die Lagerschale bündig mit dem Lager zu setzen.
Wir justieren die Lage der Lagerschalen so, dass sie mittig in den Lagern des Zylinderblocks sitzen.
Wir setzen die Lagerschalen ohne Nuten in die Deckel des Zylinderblocks ein.
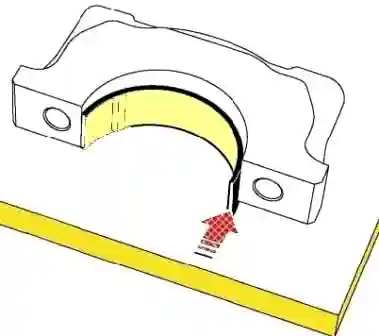
Wir setzen die Lagerschalen bündig mit der Oberfläche des Hauptlagerdeckels ein, wie in Bild 4 gezeigt, und schieben sie zur gegenüberliegenden Seite bis zur Ausrichtung mit dem Deckel.
Auf dieselbe Weise setzen wir die übrigen Lagerschalen ein.
Wir justieren die Lage der Lagerschalen so, dass sie mittig in den Deckeln des Zylinderblocks sitzen.
Wir setzen die Anlaufhalbringe der Kurbelwelle in die Sitze des dritten Lagers des Zylinderblocks ein und bringen die Nasen der Halbringe mit den Nuten 1 (Bild 5) des Lagers zur Deckung.
Dabei müssen die Nuten 2 der Halbringe auf der Seite der Kurbelwelle liegen.
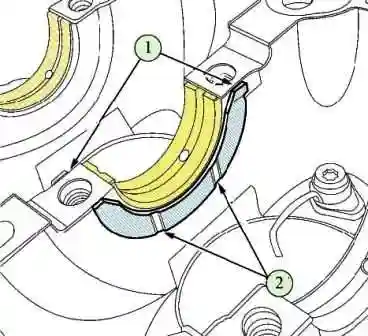
Wir schmieren mit Motoröl die Flächen der Hauptlagerschalen und der Anlaufhalbringe der Kurbelwelle, die mit der Kurbelwelle in Kontakt stehen.
Wir setzen die Kurbelwelle in den Zylinderblock ein.
Wir setzen auf den Zylinderblock die Hauptlagerdeckel mit Lagerschalen entsprechend ihrer Nummerierung.
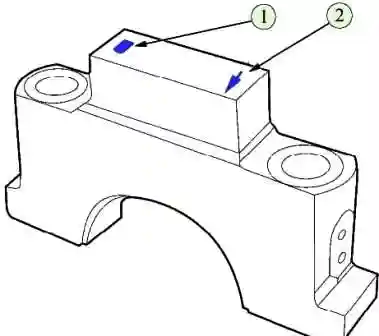
Die Nummerierung der Deckel beginnt auf der Seite des Steuerantriebs.
Die Pfeile auf den Deckeln müssen in Richtung des Steuerantriebs zeigen.
Nummerierung und Pfeile befinden sich auf den Flächen der Deckelbosse, wie in Bild 6 gezeigt.
Wir setzen und drehen die neuen Befestigungsschrauben der Hauptlagerdeckel ein.
Wir ziehen die Befestigungsschrauben der Hauptlagerdeckel in zwei Durchgängen fest (TORX E14 Steckschlüssel, Hebel, Verlängerung, Drehmomentschlüssel, Winkelmessaufsatz):
- Schrauben mit einem Drehmoment von 30–35 N·m (3,0–3,5 kgf·m) festziehen;
- Schrauben um 60°–65° weiterdrehen.
Danach prüfen wir die Drehung der Kurbelwelle. Die Welle muss sich mit Handkraft frei und ohne Klemmen drehen.
Bei schwergängiger Drehung oder Klemmen muss die Kurbelwelle abgenommen und der Vorgang der Auswahl des Lagerschalensatzes wiederholt werden.
Wir prüfen das Axialspiel der Kurbelwelle.
Auf den Zylinderblock einen Ständer mit Messuhr setzen, wie auf dem Bild gezeigt.
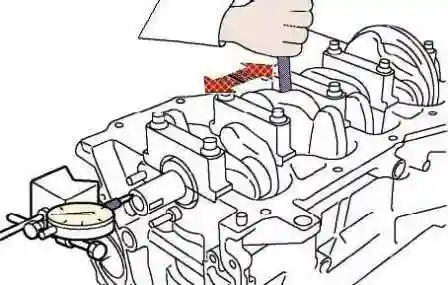
Den Messstößel der Messuhr am Flansch der Kurbelwelle anlegen und die Skala der Messuhr auf Null stellen.
Durch Verschieben der Kurbelwelle mit Schraubendrehern das Axialspiel der Welle messen.
Das Axialspiel der Kurbelwelle muss im Bereich von 0,1–0,3 mm liegen.
Bei einem Axialspiel über 0,3 mm das Spiel durch Austausch der Anlaufhalbringe einstellen (Stativ ШМ-ПВ-8, Messuhr ИЧ-10, Flachschraubendreher — 2 Stk., Mikrometer Typ МК 25-1).
Wir prüfen die Höhenspiele zwischen den Kolbenringnuten und den Ringen sowie die Spiele in den Ringstößen.
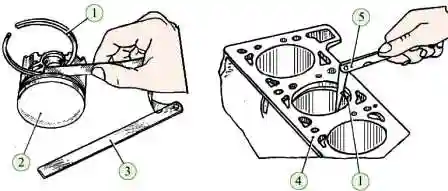
Das Spiel zwischen dem Ring 1 (Bild 8) und der Wand der Kolbenringnut 2 muss für den oberen Verdichtungsring 0,06–0,15 mm, für den zweiten 0,03–0,07 mm, für den Ölabstreifring 0,045–0,125 mm betragen.
Das Spiel an drei Punkten messen, die im Winkel von 120° zueinander stehen.
Das Spiel im Stoß des oberen Verdichtungsrings muss 0,2–0,3 mm, für den zweiten 0,35–0,50 mm, für den Ölabstreifring 0,20–0,45 mm betragen.
Kolbenringe mit einem Stoßspiel über dem Höchstwert sind zu ersetzen; bei einem Spiel unter dem Mindestwert ist das Feilen der Stoßflächen des Rings zulässig (Fühlerlehrensatz, Nadelfeile).
Montage der Kolben-Pleuel-Gruppe
Wir setzen die Pleueldeckel auf die Pleuel und drehen sie ein, ohne die Befestigungsschrauben festzuziehen.
Wir legen die Pleuel in einen auf 240 °C erwärmten Elektroofen.
Die oberen Pleuelaugen müssen zum Inneren des Ofens zeigen.
Die Erwärmungszeit der Pleuel im Ofen beträgt mindestens 15 Minuten.
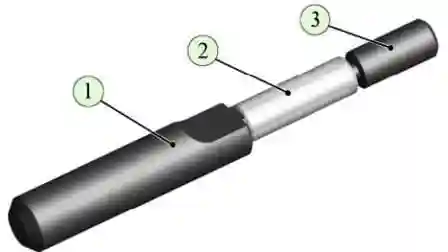
Wir setzen auf den Zapfen der Vorrichtung 1 (Bild 9) den Kolbenbolzen 2 und die Führung 3.
Wir nehmen das erwärmte Pleuel aus dem Elektroofen, spannen es schnell am unteren Auge im Schraubstock ein, so dass die Montagemarkierung 1 (Bild 10) auf der Seite des Einbaus des Kolbenbolzens liegt.
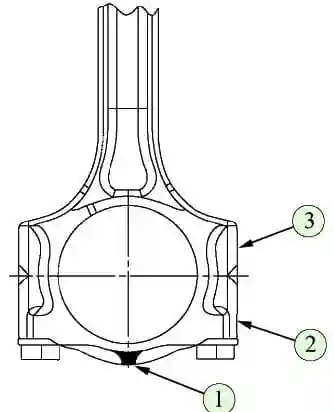
Wir schieben den Kolben auf das obere Pleuelauge, so dass die Montagemarkierung (Punkt am Kolbenboden) auf der Seite des Einbaus des Kolbenbolzens liegt.
Wir bringen die Bohrung für den Kolbenbolzen mit der Bohrung des oberen Pleuelauges zur Deckung und führen in die Bohrung die Vorrichtung mit dem Kolbenbolzen bis zum Anschlag der Schultern des Dorns am Kolbenauge ein.
Dabei muss der Kolben mit seinem Auge gegen das obere Pleuelauge entgegen der Richtung des Einpressens des Bolzens gedrückt werden.
Wir wiederholen diesen Vorgang für die übrigen Kolben.
Danach drehen wir die Befestigungsschrauben heraus und nehmen die Pleueldeckel ab.

Danach müssen die Pleuellagerschalen gemäß der Klassifikation der Pleuelzapfen der Kurbelwelle und der Bohrungen in den unteren Pleuelaugen entsprechend Tabelle 2 ausgewählt werden.
Die Farbe in der Tabelle bedeutet die auf der Stirnseite aufgebrachte Markierung der Lagerschale.
Die Farbe der Markierung entspricht einer bestimmten Klasse der Lagerschale, die in Abhängigkeit von der Klasse des Durchmessers der Pleuelzapfen und der Klasse des Durchmessers der Bohrungen in den unteren Pleuelaugen eingebaut werden muss.
Im oberen Teil der Tabelle sind die Klassen der Durchmesser der Bohrungen in den unteren Pleuelaugen angegeben, im linken Teil — die Klassen der Durchmesser der Pleuelzapfen der Kurbelwelle.
In der Tabelle verwendete Abkürzungen:
- UPR — Lagerschale, die im Pleuel eingebaut wird;
- LWR — Lagerschale, die im Pleueldeckel eingebaut wird.
Wir setzen auf die Kolben die Kolbenringe auf
Den unteren Verdichtungsring setzen wir mit dem Schaber nach unten ein.
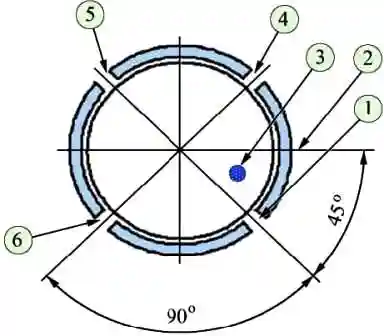
Die Ausrichtung der Kolbenringstöße ist in Bild 12 dargestellt.
Wir setzen in das Pleuel mit Bohrung bündig mit der Trennebene ein, wie auf dem Bild gezeigt.
Wir schieben die Lagerschale von der gegenüberliegenden Seite bis zur Ausrichtung mit der Trennebene.
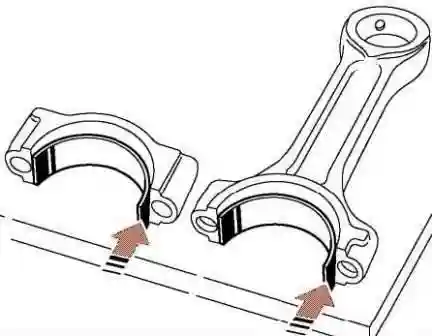
Wir justieren die Lage der Lagerschale so, dass die Bohrung der Lagerschale vollständig mit der Bohrung des Pleuels übereinstimmt und der Abstand von den Seitenflächen des Pleuels zur Lagerschale auf jeder Seite gleich ist.
Wir wiederholen diesen Vorgang des Einbaus der Lagerschalen für die übrigen Pleuel.
Wir setzen in den Pleueldeckel die Lagerschale ohne Bohrung bündig mit der Trennebene ein, wie auf dem Bild gezeigt.
Wir schieben die Lagerschale von der gegenüberliegenden Seite bis zur Ausrichtung mit der Trennebene.
Wir justieren die Lage der Lagerschale so, dass der Abstand von den Seitenflächen des Deckels zur Lagerschale auf jeder Seite gleich ist.
Wir wiederholen die Vorgänge des Einbaus der Lagerschalen für die übrigen Deckel.
Wir schmieren mit Motoröl die Zylinder, Lagerschalen, Kolbenhemden, Pleuelzapfen der Kurbelwelle.
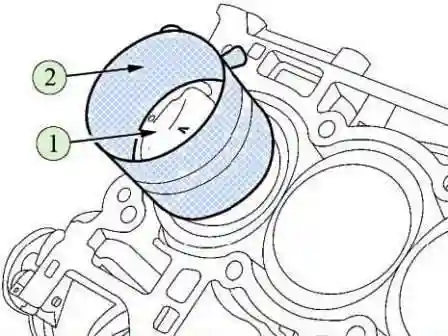
Wir setzen auf den Kolben 1 (Bild 14) die Vorrichtung 2 so auf, dass das Kolbenhemd etwa 1 cm aus der Vorrichtung herausragt.
Wir spannen die Kolbenringe und setzen den Kolben mit dem Pleuel in den Zylinder gemäß der Kennzeichnung ein.
Die Markierung am Kolbenboden muss in Richtung des Steuerantriebs zeigen.
Wir wiederholen die Vorgänge für die übrigen drei Kolben.
Wir setzen die Pleueldeckel gemäß der Kennzeichnung ein.
Die Kennzeichnung am Deckel und am Pleuel muss der Zylindernummer entsprechen.
Wir setzen und drehen die neuen Befestigungsschrauben der Pleueldeckel ein.
Das Anziehen der Befestigungsschrauben der Pleueldeckel in zwei Durchgängen ausführen (Steckschlüssel 11, Hebel, Verlängerung, Drehmomentschlüssel, Winkelmessaufsatz):
- Schrauben mit einem Drehmoment von 19–20 N·m (1,9–2,0 kgf·m) festziehen;
- Schrauben um 60°–65° weiterdrehen.
In den Zylinderblock einen neuen Dichtring der Zylinderblockverstärkung und zwei Zentrierstifte einsetzen.
Überstand der Stifte aus dem Zylinderblock: 9–11 mm.
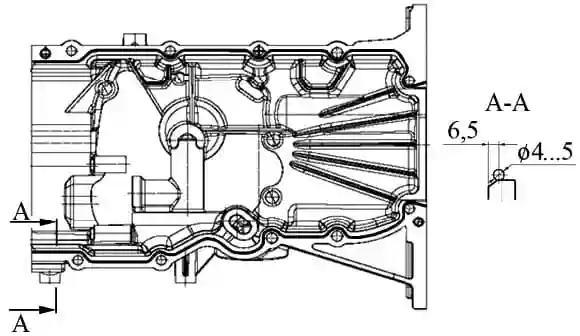
Eine Dichtmassewulst von 4–5 mm Durchmesser (Bild 15) auf die Trennebene der Zylinderblockverstärkung mit dem Zylinderblock in einem Abstand von 6,5 mm vom Innenrand der Verstärkung auftragen (Silikondichtmasse ТВ 1217 L, Verbrauch — 14 g).
Achtung! Offene Wartezeit der Dichtmasse — nicht mehr als 5 Minuten.
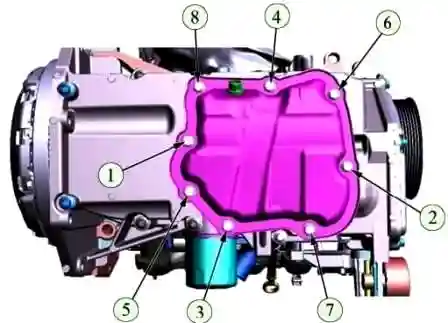
Die Zylinderblockverstärkung auf den Zylinderblock setzen und mit zehn Schrauben in der in Bild 16 angegebenen Reihenfolge befestigen.
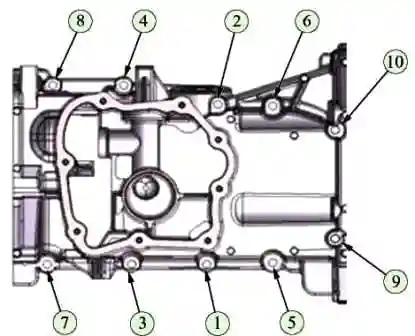
Anzugsdrehmoment der Schrauben: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Reste der herausgequollenen Dichtmasse entfernen.
Eine Dichtmassewulst von 4–5 mm Durchmesser (Bild 17) auf die Trennebene des Ölwannendeckels mit der Zylinderblockverstärkung in einem Abstand von 6,5 mm vom Innenrand der Verstärkung auftragen (Silikondichtmasse ТВ1217 L, Verbrauch — 8 g).
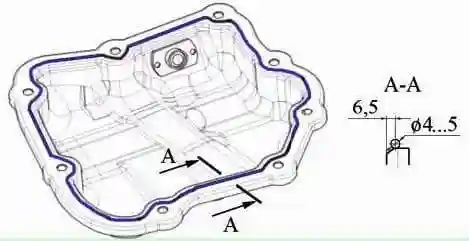
Achtung! Offene Wartezeit der Dichtmasse — nicht mehr als 5 Minuten.
Danach setzen wir den zusammengebauten Zylinderkopf ein, wie im Artikel «Zerlegen und Reparieren des Zylinderkopfs des Motors» angegeben.
Die Ölpumpe mit Ringen als Baugruppe am Motor anbauen und mit drei Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Ölpumpenbefestigung: 21–29 N·m (2,1–2,9 kgf·m).
Die Wasserpumpe mit einer neuen Dichtung am Motor anbauen und die vier Befestigungsschrauben eindrehen und festziehen.
Anzugsdrehmoment der Schrauben der Wasserpumpenbefestigung: 21–29 N·m (2,1–2,9 kgf·m) (Steckschlüssel 10, Hebel, Verlängerung, Drehmomentschlüssel).
Die Riemenscheibe des Antriebs auf die Wasserpumpe setzen, die drei Schrauben der Befestigung der Wasserpumpenriemenscheibe eindrehen und festziehen, dabei die Riemenscheibe mit einem Schraubendreher halten.
Anzugsdrehmoment der Schrauben der Befestigung der Wasserpumpenriemenscheibe: 7,0–7,5 N·m (0,70–0,75 kgf·m) (Flachschraubendreher, Steckschlüssel 10, Hebel, Drehmomentschlüssel).
Die Arbeitskante des hinteren Kurbelwellendichtrings mit Motoröl schmieren und den Dichtring auf den Kurbelwellenflansch setzen.
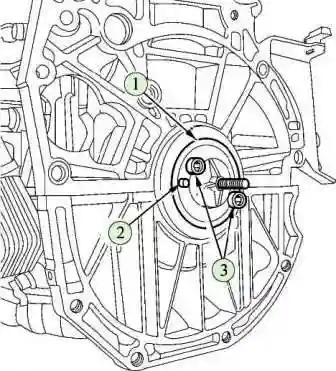
Die Führungshülse 1 (Bild 19) der Vorrichtung zum Einbau des hinteren Dichtrings auf die Kurbelwelle setzen und die Bohrung der Hülse mit dem Stift 2 zur Deckung bringen (Vorrichtung 7711381919).
Die Hülse mit zwei Schrauben 3 der Schwungradbefestigung an der Kurbelwelle befestigen (Steckschlüssel TORX E20, Hebel).
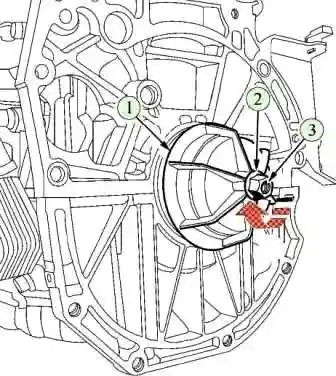
Auf die Führungshülse den Deckel 1 (Bild 20) der Vorrichtung, die Scheibe 2 und die Mutter 3 setzen.
Auf die Sitzfläche des Dichtrings eine Seifenlösung auftragen und den Dichtring in den Zylinderblock einpressen, dabei die Mutter drehen, bis der Deckel 1 den Zylinderblock berührt (Steckschlüssel 17, Hebel).
Die Vorrichtung zum Einbau des Dichtrings von der Kurbelwelle abnehmen.
Am Motor das Kühlmittelableitungsrohr mit einer neuen Dichtung anbauen und mit sieben Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Rohrbefestigung: 21–29 N·m (2,1–2,9 kgf·m).
In das Ableitungsrohr den Kühlmitteltemperatursensor eindrehen.
Anzugsdrehmoment des Kühlmitteltemperatursensors: 25–35 N·m (2,5–3,5 kgf·m).
Das Schwungrad auf die Kurbelwelle setzen und die neuen Schrauben der Schwungradbefestigung eindrehen (Steckschlüssel TORX E20, Hebel).
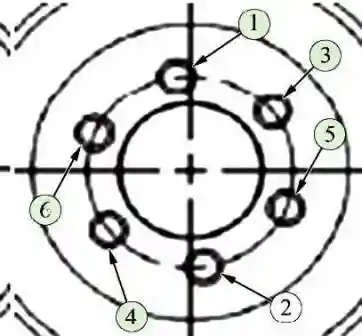
Am Motor die Schwungradsicherung anbauen und die Schrauben der Schwungradbefestigung in der in Bild 21 angegebenen Reihenfolge festziehen.
Anzugsdrehmoment der Schrauben: 103–112 N·m (10,3–11,2 kgf·m).
Die Schwungradsicherung abnehmen.
In den Zylinderkopf einen neuen Ölfilter des Phasenstellers mit Scheibe eindrehen.
Anzugsdrehmoment des Filters: 36,0–43,0 N·m (3,6–4,3 kgf·m) (Steckschlüssel 8 für Innensechskant, Hebel und Verlängerung, Drehmomentschlüssel).
Den Dichtring des Elektromagnetventils des Phasenstellers mit Motoröl schmieren, das Ventil in den Zylinderkopf einsetzen und mit einer Schraube befestigen.
Anzugsdrehmoment der Schraube der Ventilbefestigung: 8,0–12,0 N·m (0,8–1,2 kgf·m).
In den Zylinderblock das Thermostatventil einsetzen, dabei muss die Markierung am Ventil nach außen zeigen und oben auf der vertikalen Achse liegen.
Den Thermostatdeckel anbauen und mit zwei Schrauben befestigen. Anzugsdrehmoment der Schrauben der Thermostatdeckelbefestigung: 16–17 N·m (1,6–1,7 kgf·m).
Die Klemme der Befestigung des Ölmessstabrohrs anbauen.
Den Dichtring des Ölmessstabrohrs schmieren und das Rohr in den Zylinderblock einsetzen.
Das Rohr am Thermostatdeckel fixieren.
Den Ölmessstab einsetzen.
Den Dichtring des Ölfilters schmieren, den Ölfilter bis zur Berührung des Dichtrings mit dem Zylinderblock eindrehen und den Filter mit Handkraft um ¾ Umdrehung weiterdrehen.
Auf den Gewindeteil des Öldrucksensors Dichtmasse auftragen und den Sensor in den Zylinderblock eindrehen.
Anzugsdrehmoment des Sensors: 12–17 N·m (1,2–1,7 kgf·m).
Am Zylinderblock den Klopfsensor anbauen und mit einer Schraube befestigen.
Dabei muss der Stecker des Sensors in Richtung des Schwungrads zeigen.
Anzugsdrehmoment der Schraube der Sensorbefestigung: 20–25 N·m (2,0–2,5 kgf·m) (Steckschlüssel 10, Hebel, Verlängerung, Drehmomentschlüssel).
Den Dichtring des Kurbelwellenstellungssensors mit Motoröl schmieren, den Sensor am Motor anbauen und mit einer Schraube befestigen.
Anzugsdrehmoment der Schraube der Befestigung des Kurbelwellenstellungssensors: 6,0–8,0 N·m (0,6–0,8 kgf·m).
Auf die Kurbelwelle die Passfeder und das Steuerkettenrad setzen (Hammer).
Das Ölpumpenkettenrad auf die Ölpumpenwelle setzen, die Mutter der Kettenradbefestigung eindrehen und festziehen.
Anzugsdrehmoment der Mutter der Befestigung des Ölpumpenkettenrads: 21–29 N·m (2,1–2,9 kgf·m) (Ringschlüssel 10, Steckschlüssel TORX Е8, Hebel, Einsatz 10, Drehmomentschlüssel).
Auf die Steuer- und Ölpumpenkettenräder eine neue Ölpumpenantriebskette auflegen.
Auf den Führungsstift einen neuen Kettenspanner 1 (Bild 22) der Ölpumpenantriebskette setzen und die Federnase 2 des Spanners in die Öffnung am Zylinderblock einhängen.
Die Auflageflächen der Nockenwellen schmieren und die Nockenwellen in den Zylinderkopf einsetzen.
Die Nockenwelle mit Ölkanälen am Flansch auf der Einlassseite einbauen.
Die Nockenwellenzapfen schmieren, die Nockenwellendeckel und die Schrauben der Befestigung der Einlassdeckel anbauen.
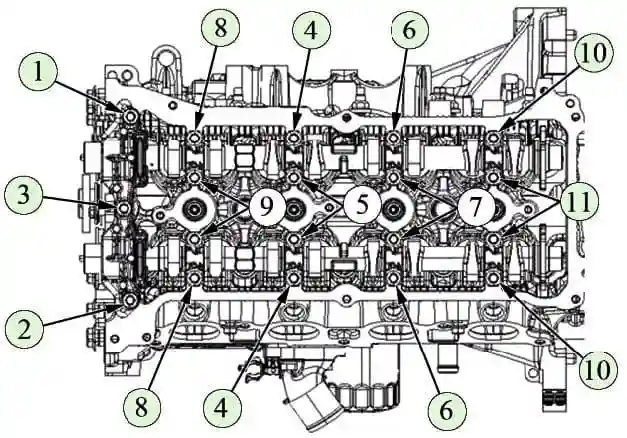
Die Schrauben der Deckelbefestigung in der in Bild 22 angegebenen Reihenfolge eindrehen und festziehen.
Das Anziehen der Schrauben der Befestigung der Nockenwellenlagerdeckel in zwei Durchgängen ausführen:
- Schrauben mit einem Drehmoment von 5,0 N·m festziehen;
- Schrauben mit einem Drehmoment von 9,0–11,0 N·m festziehen.
Die Nockenwellen so drehen, dass die Montagestifte in der oberen Lage stehen (Ringschlüssel 22).
Die Kurbelwelle mit der Passfeder in die obere Lage drehen.
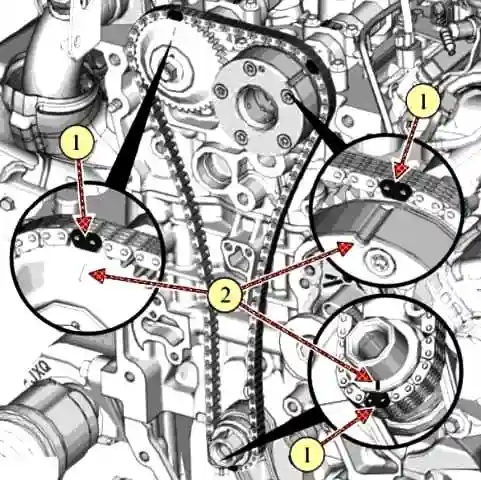
Die neue Steuerkette auf den Phasensteller so auflegen, dass die Markierung 2 (Bild 23) des Phasenstellers in der Mitte des orangefarbenen Kettenglieds 1 liegt.
Den Phasensteller mit der Kette auf die Einlassnockenwelle setzen und mit einer Schraube befestigen.
Die Schraube nicht endgültig festziehen (Ringschlüssel 22, Steckschlüssel 13, Hebel und Verlängerung).
Achtung! Beim Einbau des Phasenstellers unbedingt die Montagebohrung an der Nabe des Phasenstellers, die zwischen zwei Ölkanälen liegt, mit dem Montagestift an der Nockenwelle zur Deckung bringen.
Achtung! Nach dem Einbau des Phasenstellers aus Ersatzteilen den Transportsicherungsstift entfernen.
Die Kette auf das Nockenwellenkettenrad so auflegen, dass die Markierung 2 (Bild 23) des Kettenrads in der Mitte des orangefarbenen Kettenglieds 1 liegt.
Das Kettenrad auf die Auslassnockenwelle setzen, die Montagebohrung mit dem Stift zur Deckung bringen und mit einer Schraube befestigen. Die Schraube nicht endgültig festziehen.
Die Steuerkette auf das Kurbelwellenkettenrad so auflegen, dass die Markierung 2 (Bild 23) in der Mitte des gelben Kettenglieds 2 liegt.
Am Motor die Schwungradsicherung anbauen und das Schwungrad blockieren.
Am Motor einen neuen Kettenberuhiger anbauen und mit zwei Schrauben befestigen. Anzugsdrehmoment der Schrauben der Beruhigerbefestigung: 21–29 N·m (2,1–2,9 kgf·m).
Auf den Führungsstift im Zylinderblock einen neuen Kettenspannerschuh setzen.
Am Motor einen neuen Kettenspanner anbauen und mit zwei Schrauben befestigen. Anzugsdrehmoment der Schrauben der Kettenspannerbefestigung: 8,0–12,0 N·m (0,8–1,2 kgf·m).
Aus dem Spannergehäuse den Transportsicherungsstift entfernen (Steckschlüssel 8, Hebel, Drehmomentschlüssel, Flachzange).
Die Schrauben der Befestigung des Phasenstellers und der Nockenwellenkettenräder festziehen.
Anzugsdrehmoment der Befestigungsschrauben: 74–83 N·m (7,4–8,3 kgf·m).
Die Schwungradsicherung vom Motor abnehmen.
In die Kurbelwelle die Schraube der Befestigung der Riemenscheibe des Nebenaggregateantriebs eindrehen, die Kurbelwelle um eine Umdrehung im Uhrzeigersinn drehen und die Übereinstimmung der Markierungen auf der Kette mit den Markierungen an den Kettenrädern und am Phasensteller prüfen.
Bei Nichtübereinstimmung der Markierungen die Vorgänge zum Einbau der Kette wiederholen (Steckschlüssel 19, Hebel).
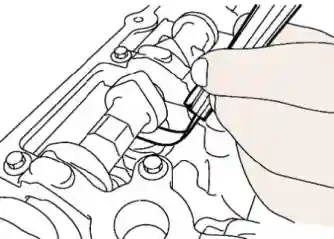
Die Spiele im Ventiltrieb prüfen, dabei die Kurbelwelle so drehen, dass die zu prüfende Nocke der Nockenwelle nach oben zeigt, wie in Bild 24 dargestellt.
Das zulässige Spiel muss betragen: für Einlassventile — 0,26–0,34 mm, für Auslassventile — 0,29–0,37 mm.
Bei Abweichung des Spiels vom angegebenen Wert die Nockenwellen abnehmen und die entsprechenden Stößel ersetzen.
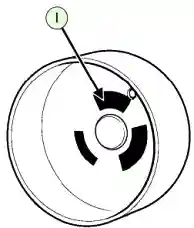
Je nach Dicke werden die Stößel als Ersatzteile in mehreren Klassen geliefert.
Tabelle — Klassifikation der Stößel
| Nr. | Identifikationsnummer | Dicke, mm |
|---|---|---|
| 1 | 300 | 3,00 |
| 2 | 302 | 3,02 |
| 3 | 304 | 3,04 |
| 4 | 306 | 3,06 |
| 5 | 308 | 3,08 |
| 6 | 310 | 3,10 |
| 7 | 312 | 3,12 |
| 8 | 314 | 3,14 |
| 9 | 316 | 3,16 |
| 10 | 318 | 3,18 |
| 11 | 320 | 3,20 |
| 12 | 322 | 3,22 |
| 13 | 324 | 3,24 |
| 14 | 326 | 3,26 |
| 15 | 328 | 3,28 |
| 16 | 330 | 3,30 |
| 17 | 332 | 3,32 |
| 18 | 334 | 3,34 |
| 19 | 336 | 3,36 |
| 20 | 338 | 3,38 |
| 21 | 340 | 3,40 |
| 22 | 342 | 3,42 |
| 23 | 344 | 3,44 |
| 24 | 346 | 3,46 |
| 25 | 348 | 3,48 |
| 26 | 350 | 3,50 |
Die Klassifikation der Stößel ist in der Tabelle angegeben.
Die Klasse des Stößels ist auf der Innenfläche des Stößels angegeben (Bild 25).
Nach dem Austausch der Stößel die Nockenwellen und den Steuerantrieb gemäß dem oben beschriebenen Verfahren einbauen.
Zwei Dichtmasseestreifen entlang der Trennfuge des Zylinderblocks mit dem Zylinderkopf und zwei Dichtmasseestreifen entlang der Trennfuge des Zylinderblocks mit der Zylinderblockverstärkung auf der Seite des Steuerantriebs auftragen.
Am Motor die Zentrierstifte des Steuerantriebsdeckels anbauen. Überstand der Stifte über die Anlagefläche: 10±0,5 mm.
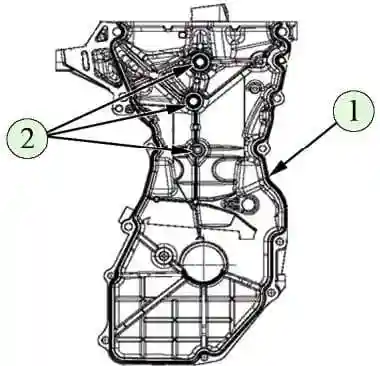
Dichtmasse auf die Oberfläche des Steuerantriebsdeckels, die mit dem Zylinderblock zusammentrifft, wie in Bild 26 gezeigt, als Wulst von 3,5 mm Durchmesser auftragen (Dichtmasse ТВ 1217L, Verbrauch — 14 g).
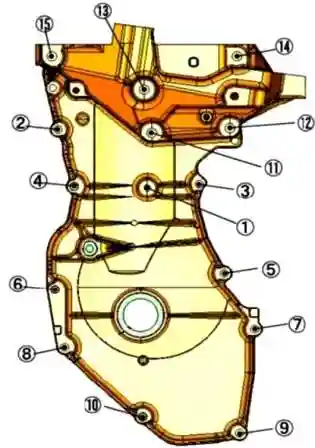
Den Deckel anbauen und mit Schrauben in folgender Reihenfolge befestigen (Steckschlüssel 8, 10, 13, Hebel, Drehmomentschlüssel):
- die Schrauben 3, 2, 8 und 7 (Bild 27) vorläufig festziehen. Anzugsdrehmoment der Schrauben: 8,0 N·m (0,8 kgf·m);
- die Schrauben 1, 2, 3, 4, 5, 6, 7, 8, 11, 12, 13, 14, 15, 9 und 10 endgültig festziehen. Anzugsdrehmomente:
- Schraube 1: 5–8 N·m (0,5–0,8 kgf·m);
- Schrauben 2, 3, 4, 5, 6, 7, 8, 9 und 10: 21–29 N·m (2,1–2,9 kgf·m);
- Schrauben 11, 12, 13, 14 und 15: 47–63 N·m (4,7–6,3 kgf·m).
Einen neuen vorderen Kurbelwellendichtring auf den Dorn setzen (Dorn 77 11 381 918 zum Einbau des vorderen Kurbelwellendichtrings).
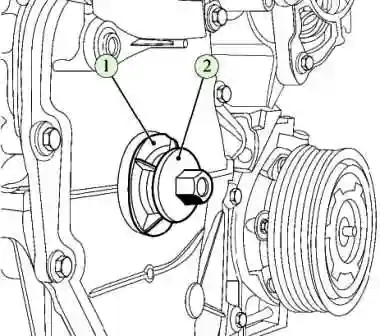
Auf die Sitzfläche des Dichtrings Seifenlösung auftragen, den Dorn 1 (Bild 28) mit Dichtring auf die Kurbelwelle setzen, die Schraube 2 der Befestigung der Riemenscheibe des Nebenaggregateantriebs eindrehen, bis der Dorn den Steuerantriebsdeckel berührt (Steckschlüssel 19, Hebel).
Die Schraube herausdrehen und den Dorn abnehmen.
In den Zylinderkopf zwei Zentrierstifte des Zylinderkopfdeckels einpressen.
Überstand der Stifte über die Anlagefläche des Zylinderkopfs: 7+1 mm.
Eine neue Dichtung auf den Zylinderkopfdeckel auflegen.
Zwei Dichtmasseestreifen von 20 mm Länge an der Berührungsstelle des Zylinderkopfs mit dem Steuerantriebsdeckel im oberen Bereich auftragen (Dichtmasse ТВ 1217L, Verbrauch — 3 g).
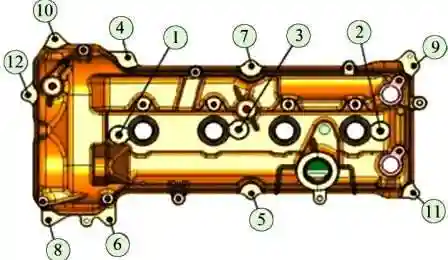
Den Zylinderkopfdeckel mit Dichtung auf den Zylinderkopf setzen, die Schrauben der Deckelbefestigung anbringen und die Schrauben in der in Bild 29 angegebenen Reihenfolge festziehen.
Anzugsdrehmoment der Schrauben der Zylinderkopfdeckelbefestigung: 8,0–12,0 N·m (0,8–1,2 kgf·m).
In den Zylinderkopfdeckel den Phasensensor einsetzen und mit einer Schraube befestigen.
Anzugsdrehmoment der Schraube der Sensorbefestigung: 9,0–12,0 N·m (0,9–1,2 kgf·m).
Die Zündkerzen eindrehen. Anzugsdrehmoment der Zündkerzen: 21,0–27,0 N·m (2,1–2,7 kgf·m).
Die Zündspulen anbauen und mit Schrauben am Zylinderkopfdeckel befestigen.
Anzugsdrehmoment der Schrauben der Zündspulenbefestigung: 9,0–12,0 N·m (0,9–1,2 kgf·m).
Am Motor die Kraftstoffverteilerleiste mit Einspritzdüsen als Baugruppe anbauen und mit zwei Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Befestigung der Kraftstoffverteilerleiste: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Die Steckverbinder des Kabelbaums der Einspritzdüsen an die Einspritzdüsen anschließen.
Das Schutzblech der Kraftstoffverteilerleiste anbauen und mit zwei Schrauben am Zylinderkopfdeckel und zwei Schrauben an der Kraftstoffverteilerleiste befestigen.
Anzugsdrehmoment der Schrauben der Befestigung des Blechs am Zylinderkopfdeckel: 21,0–29,0 N·m (2,1–2,9 kgf·m); Anzugsdrehmoment der Schrauben der Befestigung des Blechs an der Kraftstoffverteilerleiste: 10,0–13,0 N·m (1,0–1,3 kgf·m).
Am Motor den Halter der Kabelbaumbefestigung anbauen und mit einer Schraube am Zylinderkopfdeckel befestigen.
Anzugsdrehmoment der Schraube der Halterbefestigung: 8,0–12,0 N·m (0,8–1,2 kgf·m) (Steckschlüssel 8, Hebel, Drehmomentschlüssel).
Die Steckverbinder des Kabelbaums an die Zündspulen anschließen und den Kabelbaum am Zylinderkopfdeckel und am Halter befestigen.
Am Motor das Einlassmodul mit neuen Dichtungen anbauen und mit Schrauben am Zylinderkopf und am Zylinderkopfdeckel befestigen.
Anzugsdrehmoment der Schrauben der Befestigung des Einlassmoduls: 7–15 N·m (0,7–1,5 kgf·m).
Das Kurbelgehäuseentlüftungsrohr anbauen und mit Schellen befestigen.
Die Schläuche der Drosselklappenstutzenbeheizung anbauen und mit Schellen befestigen.
Am Motor die Schwungradsicherung anbauen und das Schwungrad blockieren.
Die Sitzfläche der Riemenscheibe des Nebenaggregateantriebs unter dem Dichtring mit Motoröl schmieren, die Riemenscheibe auf die Kurbelwelle setzen und mit einer neuen Schraube befestigen.
Anzugsdrehmoment der Schraube der Riemenscheibenbefestigung: 30,0–40,0 N·m (3,0–4,0 kgf·m). Nach dem Festziehen die Schraube um 60°–66° weiterdrehen.
Die Schwungradsicherung abnehmen.
Am Motor den Halter der Nebenaggregate anbauen und mit vier Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Halterbefestigung: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Am Abgaskrümmer das untere Wärmeschutzblech anbauen und mit Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Blechbefestigung: 10,0–13,0 N·m (1,0–1,3 kgf·m) (Steckschlüssel 10, Hebel und Verlängerung, Drehmomentschlüssel).
Am Motor eine neue Abgaskrümmerdichtung, den Krümmer anbauen und mit Muttern befestigen.
Anzugsdrehmoment der Muttern der Abgaskrümmerbefestigung: 30,0–40,0 N·m (3,0–4,0 kgf·m).
In den Abgaskrümmer die Lambdasonde eindrehen. Anzugsdrehmoment der Lambdasonde: 38–50 N·m (3,8–5,0 kgf·m).
Am Abgaskrümmer das obere Wärmeschutzblech anbauen und mit Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Blechbefestigung: 10,0–13,0 N·m (1,0–1,3 kgf·m) (Steckschlüssel 10, Hebel und Verlängerung, Drehmomentschlüssel).
Den Generator am Halter der Nebenaggregate anbauen und mit zwei Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Generatorbefestigung: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Den Klimakompressor am Halter der Nebenaggregate anbauen und mit drei Schrauben befestigen.
Anzugsdrehmoment der Schrauben der Kompressorbefestigung: 21,0–29,0 N·m (2,1–2,9 kgf·m) (Steckschlüssel 10, Hebel und Verlängerung, Drehmomentschlüssel).
Am Motor den Riemen des Nebenaggregateantriebs anbauen (Vorrichtung 67.7834-9703 zum Einbau des elastischen Riemens).
Den Trichter am Öleinfüllstutzen anbauen.
In den Motor 4,7 l Öl einfüllen.
Den Deckel des Öleinfüllstutzens anbauen.


