


Die Abnahme des Zylinderkopfs haben wir im Artikel behandelt. In diesem Artikel betrachten wir die Zerlegung und Montage des Zylinderkopfs.
Wichtig! Beim Zerlegen des Zylinderkopfs müssen die Teile gekennzeichnet und der Reihe nach abgelegt werden.
Zerlegung des Zylinderkopfs
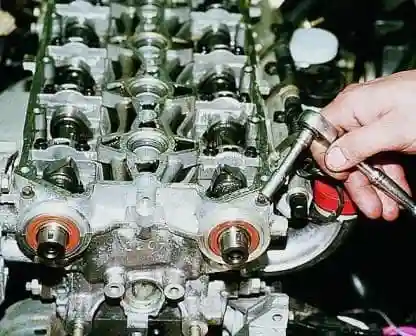
- Mit einer Nuss 8 drehen wir 20 Befestigungsschrauben des Lagergehäuses der Nockenwellen heraus.
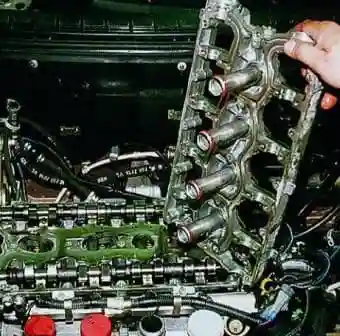
- Wir nehmen das Lagergehäuse der Nockenwellen ab.
- Wir ziehen aus dem Gehäuse die Führungsrohre der Zündkerzen heraus.
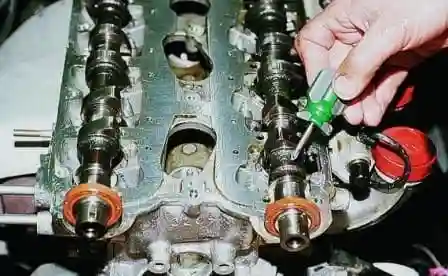
Nahe dem ersten Zapfen ist auf der Einlassnockenwelle ein Bund ausgeführt.
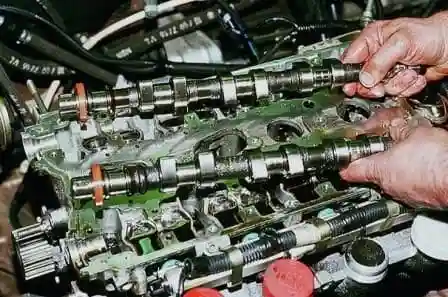
- Wir nehmen die Nockenwellen mit den Dichtungen heraus.
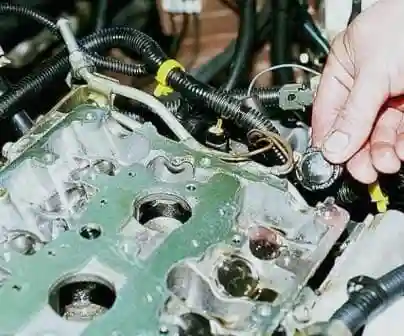
- Wir nehmen zwei Verschlussstopfen der Nockenwellenenden heraus.
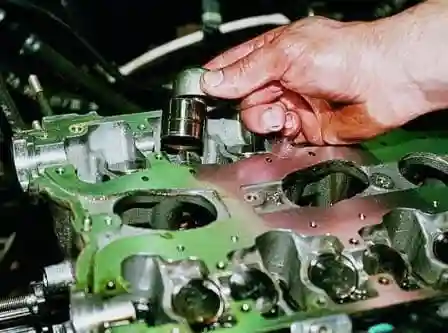
- Mit einem Magneten nehmen wir die Hydrostößel aus den Aufnahmen heraus und legen sie der Reihe nach ab.
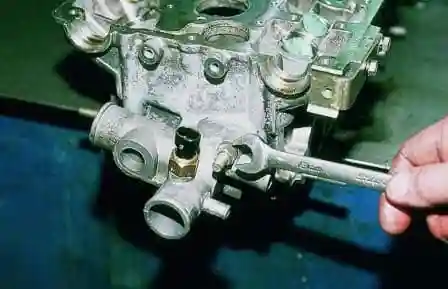
- Mit einem Schlüssel 13 drehen wir zwei Befestigungsmuttern des Kühlmittelstutzens heraus.
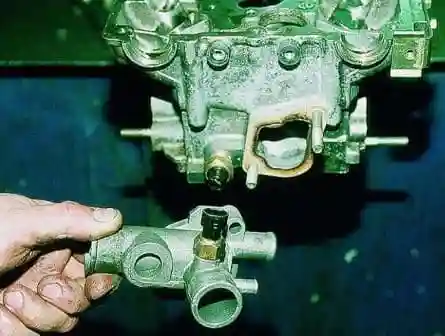
- Wir nehmen den Stutzen ab.
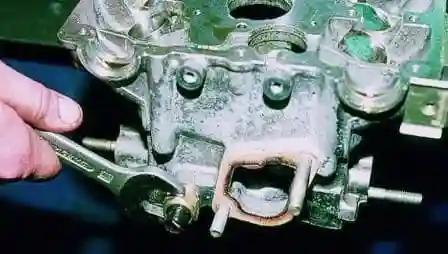
- Mit einem Schlüssel 21 drehen wir den Kühlmitteltemperatursensor heraus.
Zerlegung des Ventiltriebs
Unter die Ventilteller legen wir einen Holzklotz. Wir setzen das Werkzeug zum Ausbau der Ventile an. Der Stützteller des Werkzeugs wird auf den Ventilfederteller gesetzt, und der Hakenhebel wird hinter den Kopf einer Schraube gehängt, die in die Bohrung des Zylinderkopfs zur Befestigung des Lagergehäuses eingedreht ist.
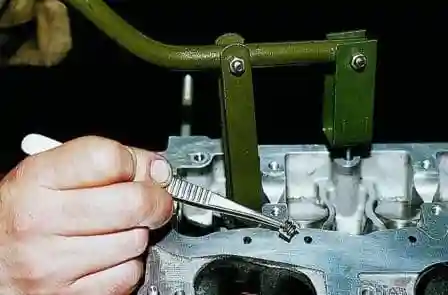
- Wir drücken auf den Hebel und spannen die Ventilfeder. Mit einer Pinzette nehmen wir die beiden Ventilkeile heraus.
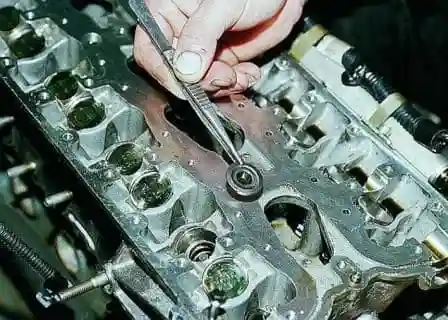
- Wir nehmen den Federteller heraus.
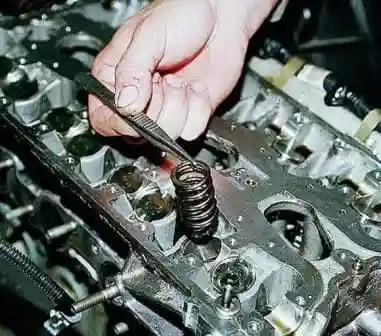
- Wir nehmen die Feder heraus.
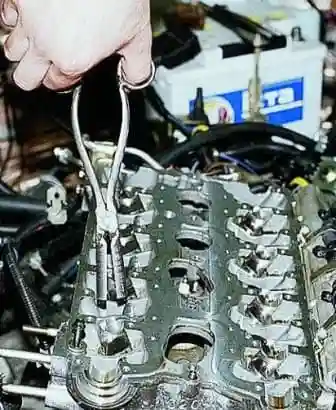
- Zum Herausnehmen der Ölschutzkappen verwenden wir eine Spezialzange.
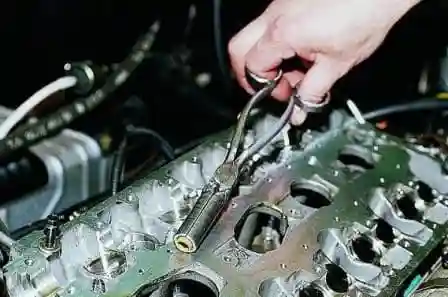
- Wir nehmen die Ventilschaftdichtungen von den Führungen ab.
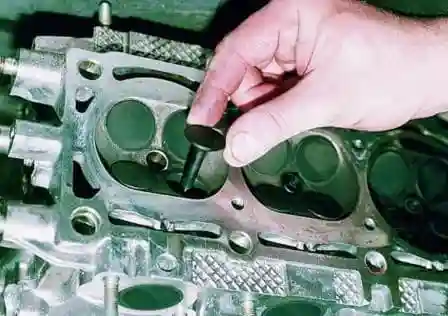
- Wir nehmen die Ventile aus den Führungen des Zylinderkopfs heraus und legen sie der Reihe nach ab.
Prüfung des Zylinderkopfs
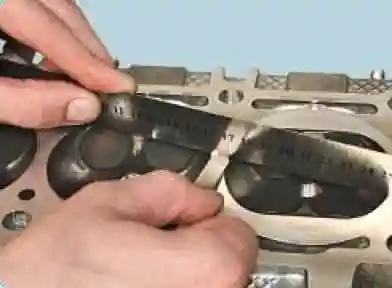
- Prüfen Sie die Ebenheit der am Zylinderblock anliegenden Oberfläche. Legen Sie dazu ein Lineal mit der Kante auf die Oberfläche des Zylinderkopfs, zuerst mittig längs, dann diagonal, und messen Sie mit einer Fühlerlehre den Spalt zwischen der Oberfläche des Zylinderkopfs und dem Lineal. Ist der Spalt größer als 0,1 mm, kann die Anlagefläche geschliffen werden.
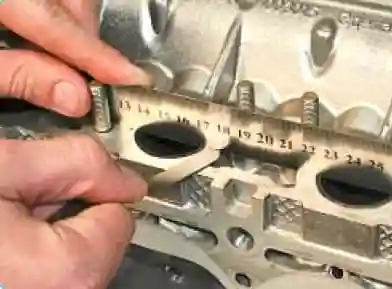
- Prüfen Sie auf gleiche Weise die Ebenheit der Anlageflächen des Zylinderkopfs unter dem Ansaugkrümmer. Die Unebenheit dieser Flächen darf 0,1 mm nicht überschreiten.
Prüfung der Dichtheit des Zylinderkopfs
Zur Prüfung der Dichtheit des Zylinderkopfs verschließen Sie die Bohrung im Zylinderkopf unter dem Thermostatsitz. Dies kann beispielsweise durch Einlegen einer Blinddichtung aus fester Pappe unter den Sitz und Anziehen der Befestigungsmuttern erfolgen. Schrauben Sie den Geber des Kühlmitteltemperaturanzeigers wieder ein, falls er herausgedreht wurde.
Prüfung und Einschleifen der Ventile
- Wir reinigen das Ventil von Verkrustungen.
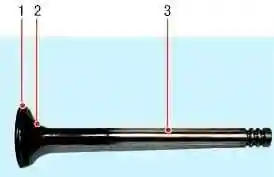
- Wir prüfen den Zustand des Ventils visuell. Wir ersetzen das Ventil, wenn tiefe Riefen auf der Arbeitsfase 1, Risse, Verformung des Schafts 3, Verwerfung des Ventiltellers 2, Brandspuren vorhanden sind.
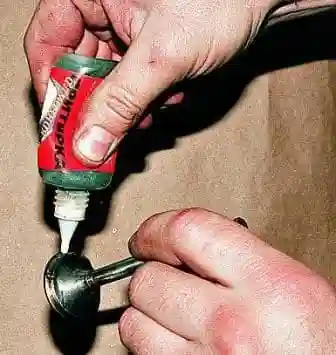
- Flache Riefen und Kratzer auf der Arbeitsfase des Ventils können durch Einschleifen der Ventile beseitigt werden. Dazu tragen wir auf die Fase des Ventils eine durchgehende dünne Schicht Einschleifpaste auf.
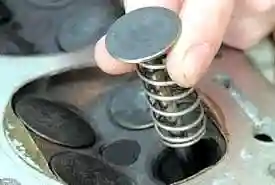
- Wir fädeln auf den Ventilschaft eine vorab ausgewählte Feder und setzen das Ventil von der Brennraumseite in die Führung ein. Auf den Ventilschaft selbst tragen wir Graphitfett auf, damit die Einschleifpaste nicht auf die Oberfläche der Ventilführung gelangt.
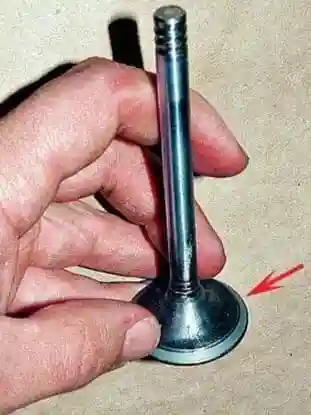
- Wir fädeln auf den Ventilschaft das Werkzeug zum Einschleifen des Ventils oder eine reversierbare Bohrmaschine mit einem Schlauchansatz zum Verbinden mit dem Ventil. Nachdem wir die Bohrmaschine auf die minimale Drehzahl eingeschaltet haben (im Reversiermodus) oder das Werkzeug drehen (bei manuellem Einschleifen) abwechselnd in beide Richtungen um eine halbe Umdrehung, schleifen wir das Ventil ein, indem wir es periodisch bald an den Sitz drücken, bald die Anpresskraft lockern.
- Ein äußeres Zeichen eines zufriedenstellenden Einschleifens ist die gleichmäßige matte graue Farbe der Arbeitsfase des Ventils. Auf dem Ventilsitz muss ebenfalls ein gleichmäßiger grauer Streifen vorhanden sein.
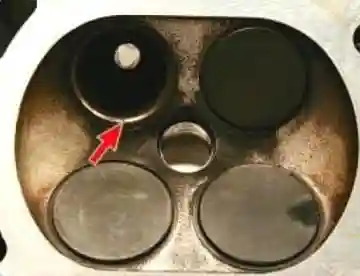
- Nach dem Einschleifen müssen Ventil und Ventilsitz sorgfältig von der Einschleifpaste abgewischt werden.
- Prüfen Sie die Dichtheit des Ventils, indem Sie es mit Federn und Keilen in den Zylinderkopf einbauen. Legen Sie dann den Zylinderkopf mit den Brennräumen nach oben, verschließen Sie die Kerzenbohrung und gießen Sie Kerosin in den Brennraum. Wenn innerhalb von 3 min kein Kerosin in den Kanal des Zylinderkopfs eindringt, ist das Ventil dicht.
Prüfung der Hydrostößel
Untersuchen Sie die Ventilhydrostößel. Bei Kratzern und anderen Defekten ersetzen Sie die Hydrostößel. Messen Sie die Außendurchmesser der Stößel, ersetzen Sie verschlissene Stößel.
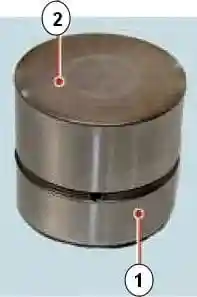
Auf den Arbeitsflächen 2 dürfen keine Fressspuren, Dellen, Kratzer, Spuren von stufenweisem oder ungleichmäßigem Verschleiß, Metallverschmierung vorhanden sein. Hydrostößel mit solchen Defekten müssen ersetzt werden. Auf den Flächen 2 sind konzentrische Einlaufspuren von den Nocken der Nockenwelle zulässig.
Prüfung der Spalte zwischen Führungen und Ventilen
Der Spalt wird als Differenz zwischen dem Durchmesser der Bohrung in der Führung und dem Durchmesser des Ventilschafts berechnet.
Spalte zwischen Ventil und Führung, mm:
- Nennwert für Einlass- und Auslassventile – 0,018-0,047;
- zulässiger Grenzwert für Einlass- und Auslassventile – 0,3.
Wenn der Spalt den zulässigen Grenzwert nicht erreicht hat, kann versucht werden, ihn durch Ersetzen des Ventils zu beseitigen. Wenn dies nicht gelingt oder der Spalt den zulässigen Grenzwert überschreitet, ersetzen Sie die Führung.
Dazu pressen Sie von der Brennraumseite die defekte Führung mit einem Dorn aus, nachdem Sie zuvor die Höhe des Überstands des oberen Teils der Führung über die Oberfläche des Zylinderkopfs gemessen haben. Kühlen Sie die neue Führung, beispielsweise mit Kohlensäure, schmieren Sie sie mit Öl, setzen Sie sie in einen Spezialdorn ein und pressen Sie sie von der Nockenwellenseite so ein, dass die Höhe des Überstands des oberen Teils der Führung dem gemessenen Wert entspricht. Reiben Sie die Bohrung in der Führung mit einer Reibahle auf 7,0 – 7,015 mm für Einlass- und Auslassventile auf.
Montage des Zylinderkopfs
Wir montieren den Zylinderkopf in umgekehrter Reihenfolge unter Berücksichtigung des Folgenden:
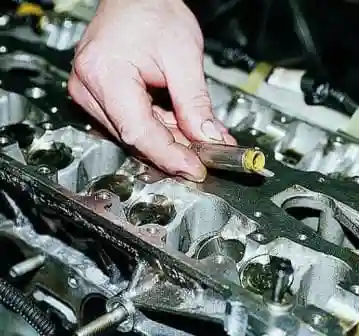
- Zum Einpressen der Ölschutzkappen verwenden wir einen Spezialdorn.
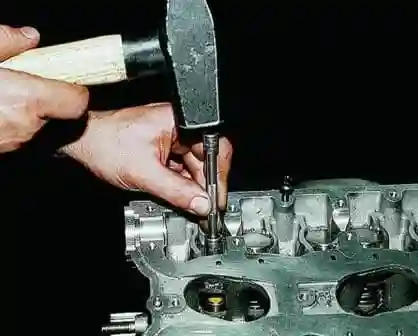
- Wir schmieren die neue Ölschutzkappe und pressen sie auf die Ventilführung.
- Wir setzen den Zylinderkopf auf den Motor – (lesen Sie den Artikel zum Einbau des Zylinderkopfs).
- Wir bauen die Ventilhydrostößel ein.
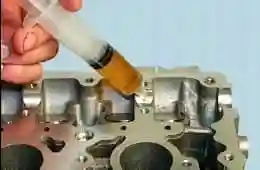
- Wir schmieren die Nockenwellenlager und die Hydrostößel.
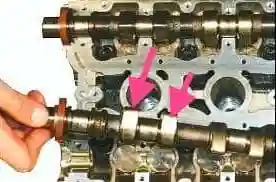
- Wir setzen die Nockenwellen so in die Lager des Zylinderkopfs ein, dass die Nocken des 1. Zylinders von den Ventilstößeln weg gerichtet sind.
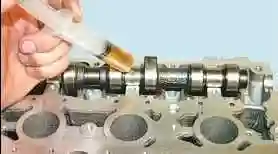
- Wir schmieren die Zapfen der Nockenwellen mit Motoröl.
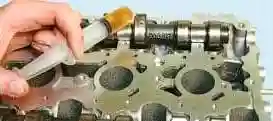
- Wir schmieren die Nocken der Nockenwellen.
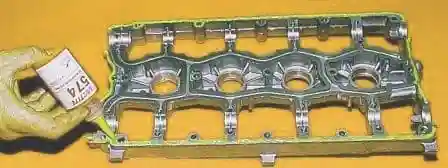
- Auf die Oberfläche des Lagergehäuses tragen wir Dichtmittel auf.
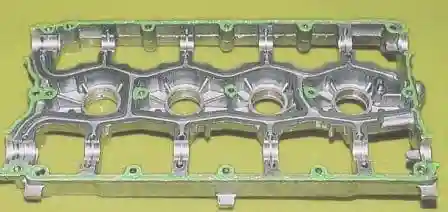
- Wir setzen das Lagergehäuse ein und ziehen die Befestigungsschrauben gleichmäßig über Kreuz an.
- Nachdem wir die Dichtringe der Führungsrohre mit Motoröl geschmiert haben, bauen wir die Rohre ein.
- Auf der anderen Seite des Zylinderkopfs pressen wir die Verschlussstopfen ein.