
Шатун-поршень тобының негізгі өлшемдері 1-суретте көрсетілген.
Поршень — алюминий құйма. Дайындау кезінде поршеньдердің массасы қатаң сақталады.
Сондықтан қозғалтқышты жинау кезінде поршеньдерді массасы бойынша бір топқа таңдау қажет емес.
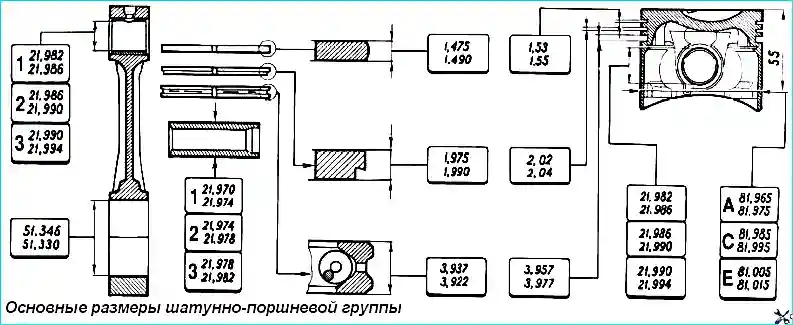
Сыртқы диаметрі бойынша поршеньдер 0,01 мм сайын бес класқа (A, B, C, D, E) бөлінген. Поршеньнің сыртқы беті күрделі пішінді. Биіктігі бойынша ол бөшке тәрізді, ал көлденең қимасында — сопақ. Сондықтан поршень диаметрін тек поршень саусағына перпендикуляр жазықтықта, поршень түбінен 55 мм қашықтықта өлшеу қажет.
Поршень саусағының тесігінің диаметрі бойынша поршеньдер 0,004 мм сайын үш класқа (1, 2, 3) бөлінеді.
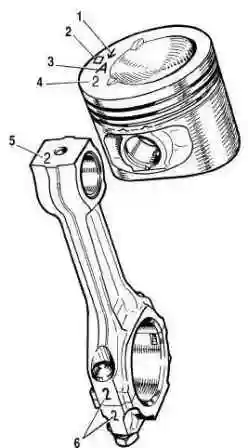
Поршень диаметрінің және поршень саусағына арналған тесіктің кластары поршень түбінде таңбаланады.
Жөндеу өлшемді поршеньдер сыртқы диаметрі 0,4 және 0,8 мм-ге ұлғайтылып дайындалады. Бұл поршеньдердің түбінде үшбұрыш немесе шаршы түріндегі таңба қойылады. Үшбұрыш сыртқы диаметрдің 0,4 мм-ге ұлғаюына, ал шаршы 0,8 мм-ге ұлғаюына сәйкес келеді.
Поршень түбіндегі көрсеткі поршеньді цилиндрге орнату кезінде оны қалай дұрыс бағдарлау керектігін көрсетеді. Ол бөлістіргіш білік жетегінің жағына бағытталуы керек.
Поршень саусағы — болат, қуыс, қалқымалы типті, яғни поршень бобышкаларында және шатун төлкесінде еркін айналады. Саусақ поршеньде екі болат бекітпе сақинамен бекітіледі.
Сыртқы диаметрі бойынша саусақтар 0,004 мм сайын үш класқа бөлінеді. Класс саусақтың ұшында бояумен таңбаланады: көк белгі — бірінші, жасыл — екінші, қызыл — үшінші класс.
Поршень сақиналары — шойыннан жасалған. Жоғарғы компрессиялық сақина — хромдалған бөшке тәрізді сыртқы бетімен. Төменгі компрессиялық сақина қырғыш типті. Май сығатын сақина — хромдалған жұмыс жиектерімен және кеңейткіш ширатылған серіппемен (кеңейткішпен).
Жөндеу өлшемді сақиналарда «40» немесе «80» цифрлық таңбасы қойылады, бұл сыртқы диаметрдің 0,4 немесе 0,8 мм-ге ұлғаюына сәйкес келеді.
Шатун — болат, соғылған. Шатун қақпақпен бірге өңделеді, сондықтан олар жеке ауыспалы емес. Жинау кезінде қақпақтар мен шатундарды шатастырмау үшін оларға орнатылатын цилиндрдің 6 нөмірі (2-суретті қараңыз) таңбаланады. Жинау кезінде шатун мен қақпақтағы цифрлар бір жағында болуы керек.
Шатунның жоғарғы бастиегіне болат-қола төлке басылған. Осы төлкенің тесігінің диаметрі бойынша шатундар 0,004 мм сайын үш класқа бөлінеді (поршеньдер сияқты). 5 класс нөмірі шатунның жоғарғы бастиегінде таңбаланады.
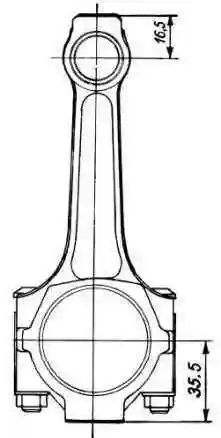
Жоғарғы және төменгі бастиектердің массасы бойынша шатундар шатун өзегінде бояумен таңбаланатын кластарға (кесте) бөлінеді. Қозғалтқышқа массасы бойынша бір класты шатундар орнатылуы керек. Шатундардың массасын бастиектердегі бобышкалардан металды 16,5 және 35,5 мм минималды өлшемдерге дейін кетіру арқылы реттеуге болады (3-сурет).
Шатундардың жоғарғы және төменгі бастиектерінің массасы бойынша кластары
| Шатун бастиектерінің массасы (грамм) | Класс | Таңба түсі | |
|---|---|---|---|
| Жоғарғы | Төменгі | ||
| 186∗2 | 519∗3 | A | ақ |
| 525∗3 | B | көгілдір | |
| 531∗3 | C | қызыл | |
| 190∗2 | 519∗3 | D | қара |
| 525∗3 | E | күлгін | |
| 531∗3 | F | жасыл | |
| 194∗2 | 519∗3 | G | сары |
| 525∗3 | H | қоңыр | |
| 531∗3 | I | қызғылт сары | |
2012 жылғы шығарылымнан бастап шатун бастиектерінің массалары аздап өзгерді.
| Шатун бастиектерінің массасы (грамм) | Класс | Таңба түсі | |
|---|---|---|---|
| Жоғарғы | Төменгі | ||
| 186∗2 | 527∗3 | A | ақ |
| 533∗3 | B | көгілдір | |
| 539∗3 | C | қызыл | |
| 190∗2 | 527∗3 | D | қара |
| 533∗3 | E | күлгін | |
| 539∗3 | F | жасыл | |
| 194∗2 | 527∗3 | G | сары |
| 533∗3 | H | қоңыр | |
| 539∗3 | I | қызғылт сары | |
Поршеньді цилиндрге таңдау
Поршень мен цилиндр арасындағы есептік минималды саңылау (жаңа бөлшектер үшін) 0,025—0,045 мм-ге тең. Ол цилиндрдің минималды өлшемі мен поршеньнің максималды өлшемі арасындағы айырма ретінде анықталады және цилиндрлер сияқты кластағы поршеньдерді орнату арқылы қамтамасыз етіледі. Максималды рұқсат етілген саңылау (бөлшектер тозған кезде) — 0,15 мм.
Егер пайдалануда болған қозғалтқышта саңылау 0,15 мм-ден асса, онда саңылау есептік мәнге барынша жақын болуы үшін поршеньдерді цилиндрлерге қайта таңдау қажет.
Қосалқы бөлшектер ретінде A, C, E класты поршеньдер жеткізіледі. Бұл қозғалтқышты жөндеу кезінде кез келген цилиндрге поршень таңдау үшін жеткілікті, өйткені поршеньдер мен цилиндрлер өлшемдері аздап қабаттасатын кластарға бөлінген. Мысалы, B және D класты цилиндрлерге C класты поршень сәйкес келуі мүмкін.
Бөлшектеу және жинау
Бөлшектеу
- Поршеньнен поршень саусағының бекітпе сақиналарын шығарып, саусақты алып, шатунды поршеньнен ажыратыңыз.
- Поршень сақиналарын шешіңіз.
Шатун бұрандалары шатунға басылған. Сондықтан бұранданың шатундағы отырғызуын бұзбау үшін қозғалтқышты және шатун-поршень тобын бөлшектеу кезінде бұрандаларды шатундардан сығып шығаруға жол берілмейді.
Егер шатун-поршень тобының кейбір бөлшектері зақымдалмаған және аз тозған болса, оларды қайта пайдалануға болады. Сондықтан бөлшектеу кезінде оларды таңбалаңыз, кейіннен топты сол бөлшектермен жинап, қозғалтқыштың бұрынғы цилиндріне орнату үшін.
Жинау
Жинау алдында саусақты поршень мен шатунға таңдаңыз. Жаңа бөлшектерде шатун мен поршеньдегі саусаққа арналған тесіктердің класы саусақтың класына сәйкес болуы керек. Пайдалануда болған бөлшектерде дұрыс жанасу үшін матор майымен майланған поршень саусағы поршень немесе шатун тесігіне бас бармақпен жеңіл басу арқылы кіруі (4-сурет) және 5-суретте көрсетілгендей поршеньді ұстаған кезде одан түспеуі қажет.
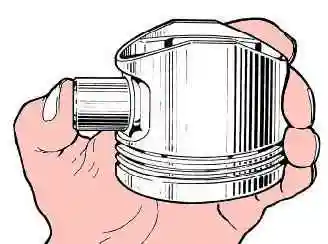
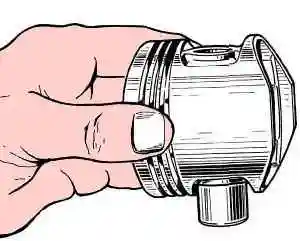
Түсіп қалатын саусақты келесі санаттағы басқа саусақпен ауыстырыңыз. Егер поршеньге үшінші санаттағы саусақ салынған болса, поршеньді, саусақты және шатунды ауыстырыңыз.
Шатун-поршень тобын жинау бөлшектеуге кері реттілікпен орындалады. Поршень саусағын орнатқаннан кейін оны поршень бобышкаларындағы тесіктер арқылы матор майымен майлаңыз.
Поршень сақиналарын келесі реттілікпен орнатыңыз:
- Поршеньдегі қанавқаларды және поршень сақиналарын матор майымен майлаңыз.
- Поршень сақиналарын жоғарғы компрессиялық сақинаның құлыпы поршень саусағының осіне 45° бұрышпен, төменгі компрессиялық сақинаның құлыпы жоғарғы компрессиялық сақина құлыпының осіне шамамен 180° бұрышпен, ал май сығатын сақинаның құлыпы жоғарғы компрессиялық сақина құлыпының осіне шамамен 90° бұрышпен орналасатындай етіп бағдарлаңыз.
- Төменгі компрессиялық сақинаны ойығы төмен қаратып орнатыңыз (1-суретті қараңыз). Егер сақинада «Верх» немесе «TOP» белгісі болса, сақинаны белгісі жоғары (поршень түбіне қарай) орнатыңыз.
- Май сығатын сақинаны орнату алдында серіппелі кеңейткіштің түйісі сақина құлыпына қарама-қарсы жақта орналасқанын тексеріңіз.
Шатун-поршень тобын бөлшектеу мен жинауды осы жерден қарауға болады.
Техникалық жағдайын тексеру
- Поршеньді күйеден тазалаңыз және поршень мен шатунның майлау каналдарындағы барлық қабаттарды кетіріңіз.
- Бөлшектерді мұқият қарап шығыңыз. Поршеньде, поршень сақиналарында, саусақта, шатун мен оның қақпағында кез келген сипаттағы жарықтарға жол берілмейді.
- Егер төсеніштердің жұмыс бетінде терең тырнақтар болса, төсеніштерді жаңаларымен ауыстырыңыз.
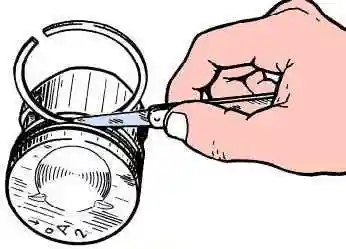
Поршень сақиналары мен қанавқалар арасындағы саңылауды 6-суретте көрсетілгендей щуптар жинағымен, сақинаны тиісті қанавқаға салып тексеріңіз.
Жаңа бөлшектер үшін есептік саңылау (0,01 мм-ге дейін дөңгелектелген):
- жоғарғы компрессиялық сақина үшін — 0,04—0,07 мм;
- төменгі компрессиялық сақина үшін — 0,03—0,06 мм;
- май сығатын сақина үшін — 0,02—0,05 мм.
Тозу кезіндегі шекті рұқсат етілген саңылаулар — 0,15 мм.
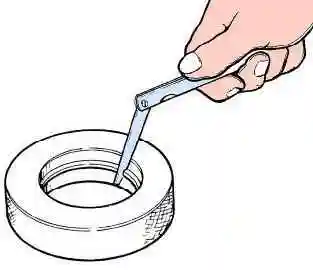
Поршень сақиналары құлыпындағы саңылауды щуптар жинағымен, сақиналарды тесігінің диаметрі сақинаның номиналды диаметріне 0,003 мм дәлдікпен тең калибрге (7-сурет) салып тексеріңіз. Диаметрі 82 мм қалыпты өлшемді сақиналар үшін 67.8125.9502 калибрін қолдануға болады.
Барлық жаңа сақиналар үшін саңылау 0,25—0,45 мм шегінде болуы керек. Тозу кезіндегі шекті рұқсат етілген саңылау — 1 мм.


