
Основні розміри шатунно-поршневої групи показані на рисунку 1.
Поршень — алюмінієвий литий. При виготовленні строго витримується маса поршнів.
Тому при складанні двигуна підбирати поршні однієї групи за масою не потрібно.
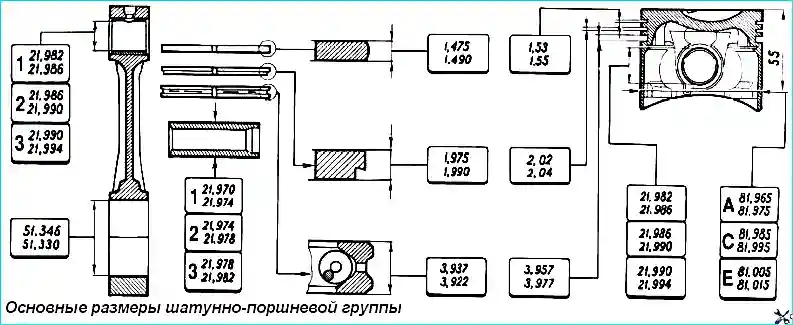
За зовнішнім діаметром поршні розбиті на п'ять класів (A, B, C, D, E) через 0,01 мм. Зовнішня поверхня поршня має складну форму. За висотою вона бочкоподібна, а в поперечному перерізі — овальна. Тому вимірювати діаметр поршня необхідно тільки в площині, перпендикулярній поршневому пальцю, на відстані 55 мм від днища поршня.
За діаметром отвору під поршневий палець поршні поділяються на три класи (1, 2, 3) через 0,004 мм.
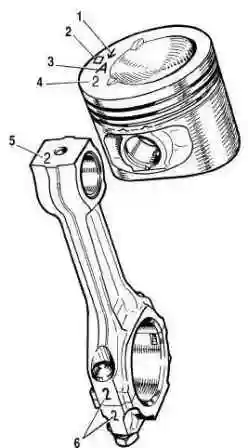
Класи діаметрів поршня і отвору під поршневий палець клеймуються на днищі поршня.
Поршні ремонтних розмірів виготовляються зі збільшеним на 0,4 і 0,8 мм зовнішнім діаметром. На днищах цих поршнів ставиться маркування у вигляді трикутника або квадрата. Трикутник відповідає збільшенню зовнішнього діаметра на 0,4 мм, а квадрат — на 0,8 мм.
Стрілка на днищі поршня показує, як правильно орієнтувати поршень при його встановленні в циліндр. Вона повинна бути направлена в бік приводу розподільного вала.
Поршневий палець — сталевий, порожнистий, плаваючого типу, тобто вільно обертається в бобишках поршня і втулці шатуна. Палець фіксується в поршні двома сталевими стопорними кільцями.
За зовнішнім діаметром пальці поділяються на три класи через 0,004 мм. Клас маркується фарбою на торці пальця: синя мітка — перший, зелена — другий, а червона — третій клас.
Поршневі кільця — виготовлені з чавуну. Верхнє компресійне кільце — з хромованою бочкоподібною зовнішньою поверхнею. Нижнє компресійне кільце шкребкового типу. Маслознімне кільце — з хромованими робочими кромками і з розтискною витою пружиною (розширювачем).
На кільцях ремонтних розмірів ставиться цифрове маркування «40» або «80», що відповідає збільшенню зовнішнього діаметра на 0,4 або 0,8 мм.
Шатун — сталевий, кований. Шатун обробляється разом з кришкою і тому вони окремо не взаємозамінні. Щоб при складанні не переплутати кришки і шатуни, на них клеймиться номер 6 (див. рисунок 2) циліндра, в який вони встановлюються. При складанні цифри на шатуні і кришці повинні знаходитися з одного боку.
У верхню головку шатуна запресована сталебронзова втулка. За діаметром отвору цієї втулки шатуни поділяються на три класи через 0,004 мм (так само, як і поршні). Номер 5 класу клеймиться на верхній головці шатуна.
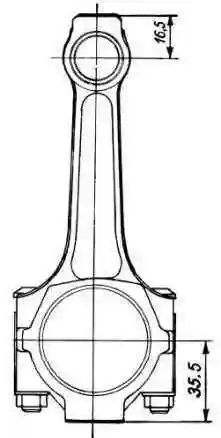
За масою верхньої і нижньої головок шатуни поділяються на класи (таблиця), марковані фарбою на стрижні шатуна. На двигун повинні встановлюватися шатуни одного класу за масою. Підганяти масу шатунів можна видаленням металу з бобишок на головках до мінімальних розмірів 16,5 і 35,5 мм (рисунок 3).
Класи шатунів за масою верхньої і нижньої головок
| Маса головок шатуна (грам) | Клас | Колір маркування | |
|---|---|---|---|
| Верхньої | Нижньої | ||
| 186∗2 | 519∗3 | A | білий |
| 525∗3 | B | блакитний | |
| 531∗3 | C | червоний | |
| 190∗2 | 519∗3 | D | чорний |
| 525∗3 | E | фіолетовий | |
| 531∗3 | F | зелений | |
| 194∗2 | 519∗3 | G | жовтий |
| 525∗3 | H | коричневий | |
| 531∗3 | I | оранжевий | |
З випуску 2012 року маси головок шатунів трохи змінилися.
| Маса головок шатуна (грам) | Клас | Колір маркування | |
|---|---|---|---|
| Верхньої | Нижньої | ||
| 186∗2 | 527∗3 | A | білий |
| 533∗3 | B | блакитний | |
| 539∗3 | C | червоний | |
| 190∗2 | 527∗3 | D | чорний |
| 533∗3 | E | фіолетовий | |
| 539∗3 | F | зелений | |
| 194∗2 | 527∗3 | G | жовтий |
| 533∗3 | H | коричневий | |
| 539∗3 | I | оранжевий | |
Підбір поршня до циліндра
Розрахунковий мінімальний зазор між поршнем і циліндром (для нових деталей) дорівнює 0,025—0,045 мм. Він визначається як різниця мінімального розміру циліндра і максимального розміру поршня і забезпечується установкою поршнів того ж класу, що і циліндри. Максимально допустимий зазор (при зносі деталей) — 0,15 мм.
Якщо у двигуна, що був в експлуатації, зазор перевищує 0,15 мм, то необхідно заново підібрати поршні до циліндрів, щоб зазор був якомога ближче до розрахункового.
У запасні частини постачаються поршні класів A, C, E. Цього достатньо для підбору поршня до будь-якого циліндра при ремонті двигуна, оскільки поршні і циліндри розбиті на класи з невеликим перекриттям розмірів. Наприклад, до циліндрів класів B і D може підійти поршень класу C.
Розбирання та складання
Розбирання
- Вийміть з поршня стопорні кільця поршневого пальця, вийміть палець і від'єднайте шатун від поршня.
- Зніміть поршневі кільця.
Шатунні болти запресовані в шатун. Тому, щоб не порушити посадки болта в шатуні, не допускається випресовувати болти з шатунів при розбиранні двигуна і шатунно-поршневої групи.
Якщо деякі деталі шатунно-поршневої групи не пошкоджені і мало зношені, то вони можуть бути знову використані. Тому при розбиранні позначте їх, щоб у подальшому зібрати групу з тими ж деталями і встановити в колишній циліндр двигуна.
Складання
Перед складанням підберіть палець до поршня і шатуна. У нових деталей клас отворів під палець у шатуні і поршні повинен бути ідентичний класу пальця. У деталей, що були в експлуатації, для правильного сполучення необхідно, щоб поршневий палець, змащений моторним маслом, входив в отвір поршня або шатуна від простого натискання великого пальця руки (рисунок 4) і не випадав з нього, якщо тримати поршень як показано на рисунку 5.
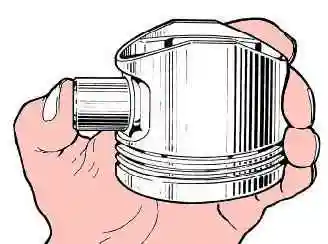
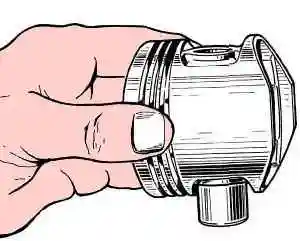
Палець, що випадає, замініть іншим, наступної категорії. Якщо в поршень вставлявся палець третьої категорії, то замініть поршень, палець і шатун.
Складання шатунно-поршневої групи виконується в порядку, зворотному розбиранню. Після установки поршневого пальця змастіть його моторним маслом через отвори в бобишках поршня.
Поршневі кільця встановлюйте в наступному порядку:
- Змастіть моторним маслом канавки на поршні і поршневі кільця.
- Орієнтуйте поршневі кільця так, щоб замок верхнього компресійного кільця розташовувався під кутом 45° до осі поршневого пальця, замок нижнього компресійного кільця — під кутом приблизно 180° до осі замка верхнього компресійного кільця, а замок маслознімного кільця — під кутом приблизно 90° до осі замка верхнього компресійного кільця.
- Нижнє компресійне кільце встановлюйте виточкою вниз (див. рисунок 1). Якщо на кільці нанесена мітка «Верх» або «TOP», то кільце встановлюйте міткою вгору (до днища поршня).
- Перед установкою маслознімного кільця перевірте, щоб стик пружинного розширювача розташовувався з боку, протилежного замку кільця.
Розбирання і складання шатунно-поршневої групи можна подивитися тут.
Перевірка технічного стану
- Очистіть поршень від нагару і видаліть всі відкладення з мастильних каналів поршня і шатуна.
- Ретельно огляньте деталі. Тріщини будь-якого характеру на поршні, поршневих кільцях, пальці, на шатуні і його кришці не допускаються.
- Якщо на робочій поверхні вкладишів є глибокі риски, то замініть вкладиші новими.
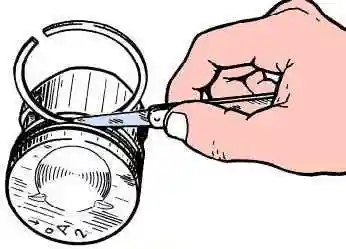
Зазор між поршневими кільцями і канавками перевіряйте набором щупів, як показано на рисунку 6, вставляючи кільце у відповідну канавку.
Розрахунковий зазор (округлений до 0,01 мм) для нових деталей становить:
- для верхнього компресійного кільця — 0,04—0,07 мм;
- для нижнього компресійного кільця — 0,03—0,06 мм;
- для маслознімного кільця — 0,02—0,05 мм.
Гранично допустимі зазори при зносі — 0,15 мм.
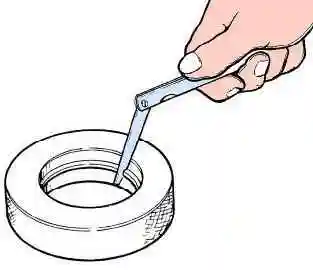
Зазор у замку поршневих кілець перевіряйте набором щупів, вставляючи кільця в калібр (рисунок 7), що має діаметр отвору, рівний номінальному діаметру кільця з допуском 0,003 мм. Для кілець нормального розміру діаметром 82 мм можна застосовувати калібр 67.8125.9502.
Зазор повинен бути в межах 0,25—0,45 мм для всіх нових кілець. Гранично допустимий зазор при зносі — 1 мм.


