


Las dimensiones principales del grupo biela-pistón se muestran en la figura 1.
El pistón es de aluminio fundido. Durante la fabricación se respeta estrictamente la masa de los pistones.
Por ello, al montar el motor no es necesario seleccionar pistones de un mismo grupo por masa.
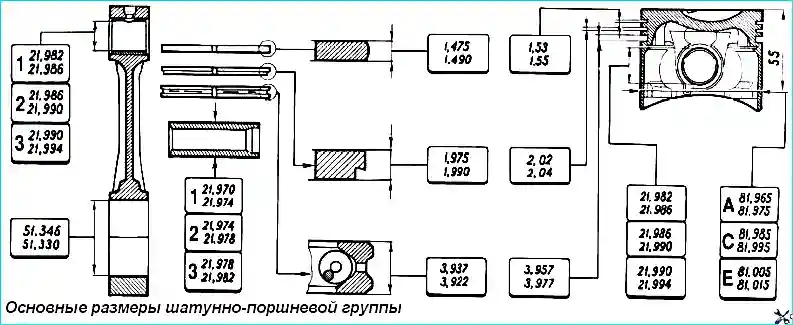
Por el diámetro exterior, los pistones se dividen en cinco clases (A, B, C, D, E) con intervalos de 0,01 mm. La superficie exterior del pistón tiene forma compleja. En altura es abombada y en sección transversal es ovalada. Por ello, es necesario medir el diámetro del pistón solo en el plano perpendicular al bulón del pistón, a una distancia de 55 mm del fondo del pistón.
Por el diámetro del orificio del bulón del pistón, los pistones se dividen en tres clases (1, 2, 3) con intervalos de 0,004 mm.
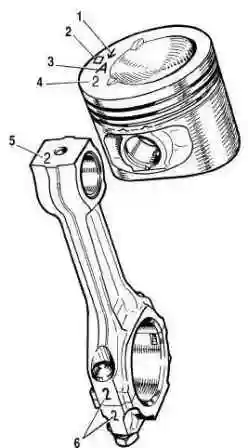
Las clases de los diámetros del pistón y del orificio para el bulón del pistón se estampan en el fondo del pistón.
Los pistones de medidas de reparación se fabrican con un diámetro exterior aumentado en 0,4 y 0,8 mm. En el fondo de estos pistones se coloca un marcado en forma de triángulo o cuadrado. El triángulo corresponde a un aumento del diámetro exterior de 0,4 mm, y el cuadrado a 0,8 mm.
La flecha en el fondo del pistón indica cómo orientar correctamente el pistón al montarlo en el cilindro. Debe estar dirigida hacia el accionamiento del árbol de levas.
El bulón del pistón es de acero, hueco, de tipo flotante, es decir, gira libremente en los bossages del pistón y en el casquillo de la biela. El bulón se fija en el pistón mediante dos anillos de retención de acero.
Por el diámetro exterior, los bulones se dividen en tres clases con intervalos de 0,004 mm. La clase se marca con pintura en el extremo del bulón: marca azul — primera, verde — segunda, roja — tercera clase.
Los segmentos del pistón están fabricados de fundición. El segmento de compresión superior tiene una superficie exterior abombada cromada. El segmento de compresión inferior es de tipo rascador. El segmento rascador de aceite tiene aristas de trabajo cromadas y un resorte helicoidal expansor (expansor).
En los segmentos de medidas de reparación se coloca un marcado numérico «40» o «80», que corresponde a un aumento del diámetro exterior de 0,4 o 0,8 mm.
La biela es de acero, forjada. La biela se mecaniza junto con su tapa y por ello no son intercambiables por separado. Para no confundir las tapas y las bielas durante el montaje, se estampa en ellas el número 6 (véase la figura 2) del cilindro en el que se instalan. Durante el montaje, los números en la biela y la tapa deben estar del mismo lado.
En la cabeza superior de la biela está prensado un casquillo de acero-bronce. Por el diámetro del orificio de este casquillo, las bielas se dividen en tres clases con intervalos de 0,004 mm (igual que los pistones). El número 5 de la clase se estampa en la cabeza superior de la biela.
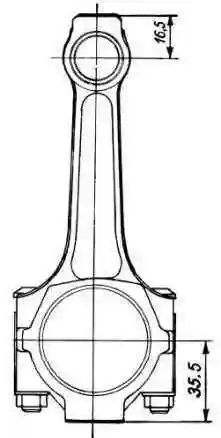
Por la masa de las cabezas superior e inferior, las bielas se dividen en clases (tabla), marcadas con pintura en el vástago de la biela. En el motor deben instalarse bielas de una misma clase por masa. Se puede ajustar la masa de las bielas eliminando metal de los bossages de las cabezas hasta las dimensiones mínimas de 16,5 y 35,5 mm (figura 3).
Clases de bielas por masa de las cabezas superior e inferior
| Masa de las cabezas de biela (gramos) | Clase | Color del marcado | |
|---|---|---|---|
| Superior | Inferior | ||
| 186∗2 | 519∗3 | A | blanco |
| 525∗3 | B | azul claro | |
| 531∗3 | C | rojo | |
| 190∗2 | 519∗3 | D | negro |
| 525∗3 | E | violeta | |
| 531∗3 | F | verde | |
| 194∗2 | 519∗3 | G | amarillo |
| 525∗3 | H | marrón | |
| 531∗3 | I | naranja | |
Desde la producción de 2012, las masas de las cabezas de biela han cambiado ligeramente.
| Masa de las cabezas de biela (gramos) | Clase | Color del marcado | |
|---|---|---|---|
| Superior | Inferior | ||
| 186∗2 | 527∗3 | A | blanco |
| 533∗3 | B | azul claro | |
| 539∗3 | C | rojo | |
| 190∗2 | 527∗3 | D | negro |
| 533∗3 | E | violeta | |
| 539∗3 | F | verde | |
| 194∗2 | 527∗3 | G | amarillo |
| 533∗3 | H | marrón | |
| 539∗3 | I | naranja | |
Selección del pistón para el cilindro
El juego mínimo calculado entre el pistón y el cilindro (para piezas nuevas) es de 0,025—0,045 mm. Se determina como la diferencia entre la dimensión mínima del cilindro y la dimensión máxima del pistón y se asegura mediante la instalación de pistones de la misma clase que los cilindros. El juego máximo admisible (en caso de desgaste de las piezas) es de 0,15 mm.
Si en un motor que ha estado en servicio el juego supera 0,15 mm, es necesario volver a seleccionar los pistones para los cilindros de modo que el juego sea lo más próximo posible al calculado.
En los repuestos se suministran pistones de las clases A, C, E. Esto es suficiente para seleccionar un pistón para cualquier cilindro durante la reparación del motor, ya que los pistones y los cilindros se dividen en clases con un ligero solapamiento de dimensiones. Por ejemplo, para los cilindros de las clases B y D puede servir un pistón de la clase C.
Desmontaje y montaje
Desmontaje
- Extraiga del pistón los anillos de retención del bulón del pistón, saque el bulón y separe la biela del pistón.
- Retire los segmentos del pistón.
Los pernos de biela están prensados en la biela. Por ello, para no alterar el ajuste del perno en la biela, no se permite extraer los pernos de las bielas durante el desmontaje del motor y del grupo biela-pistón.
Si algunas piezas del grupo biela-pistón no están dañadas y están poco desgastadas, pueden reutilizarse. Por ello, al desmontar, márquelas para poder montar posteriormente el grupo con las mismas piezas e instalarlo en el cilindro original del motor.
Montaje
Antes del montaje, seleccione el bulón para el pistón y la biela. En las piezas nuevas, la clase de los orificios para el bulón en la biela y el pistón debe ser idéntica a la clase del bulón. En las piezas que han estado en servicio, para una correcta conjugación es necesario que el bulón del pistón, lubricado con aceite de motor, entre en el orificio del pistón o de la biela con una simple presión del pulgar (figura 4) y no se caiga de él si se sostiene el pistón como se muestra en la figura 5.
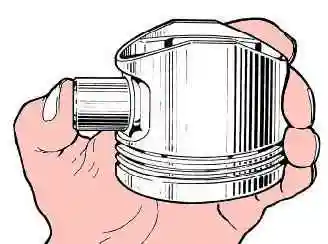
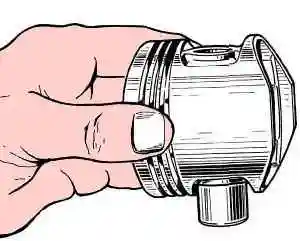
Sustituya el bulón que se caiga por otro de la categoría siguiente. Si en el pistón se insertó un bulón de tercera categoría, sustituya el pistón, el bulón y la biela.
El montaje del grupo biela-pistón se realiza en orden inverso al desmontaje. Tras instalar el bulón del pistón, lubríquelo con aceite de motor a través de los orificios de los bossages del pistón.
Monte los segmentos del pistón en el siguiente orden:
- Lubrique con aceite de motor las ranuras del pistón y los segmentos del pistón.
- Oriente los segmentos del pistón de modo que el cierre del segmento de compresión superior se sitúe en un ángulo de 45° respecto al eje del bulón del pistón, el cierre del segmento de compresión inferior — en un ángulo de aproximadamente 180° respecto al eje del cierre del segmento de compresión superior, y el cierre del segmento rascador de aceite — en un ángulo de aproximadamente 90° respecto al eje del cierre del segmento de compresión superior.
- Monte el segmento de compresión inferior con la ranura hacia abajo (véase la figura 1). Si el segmento lleva la inscripción «Верх» o «TOP», monte el segmento con la inscripción hacia arriba (hacia el fondo del pistón).
- Antes de montar el segmento rascador de aceite, compruebe que la unión del resorte expansor se encuentre en el lado opuesto al cierre del segmento.
El desmontaje y montaje del grupo biela-pistón puede consultarse aquí.
Comprobación del estado técnico
- Limpie el pistón de la carbonilla y elimine todos los depósitos de los canales de lubricación del pistón y la biela.
- Examine cuidadosamente las piezas. No se admiten grietas de cualquier naturaleza en el pistón, los segmentos del pistón, el bulón, la biela y su tapa.
- Si en la superficie de trabajo de los cojinetes hay rayas profundas, sustituya los cojinetes por otros nuevos.
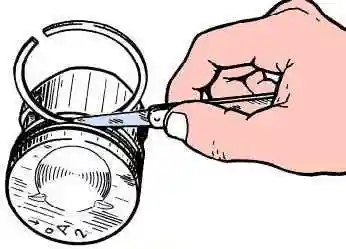
Compruebe el juego entre los segmentos del pistón y las ranuras con un juego de galgas, como se muestra en la figura 6, insertando el segmento en la ranura correspondiente.
El juego calculado (redondeado a 0,01 mm) para piezas nuevas es de:
- para el segmento de compresión superior — 0,04—0,07 mm;
- para el segmento de compresión inferior — 0,03—0,06 mm;
- para el segmento rascador de aceite — 0,02—0,05 mm.
Los juegos máximos admisibles en caso de desgaste son de 0,15 mm.
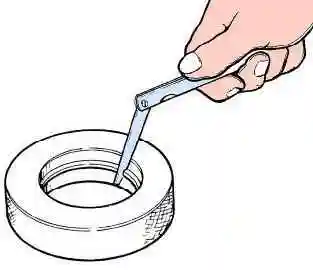
Compruebe el juego en el cierre de los segmentos del pistón con un juego de galgas, insertando los segmentos en un calibre (figura 7) cuyo diámetro de orificio sea igual al diámetro nominal del segmento con una tolerancia de 0,003 mm. Para los segmentos de medida normal de diámetro 82 mm se puede utilizar el calibre 67.8125.9502.
El juego debe estar entre 0,25 y 0,45 mm para todos los segmentos nuevos. El juego máximo admisible en caso de desgaste es de 1 mm.