
Im vorherigen Artikel haben wir den Ausbau und Einbau des Zylinderkopfs des Motors behandelt.
In diesem Artikel beschreiben wir, wie der Zylinderkopf des Motors ISF3.8 geprüft und repariert wird.
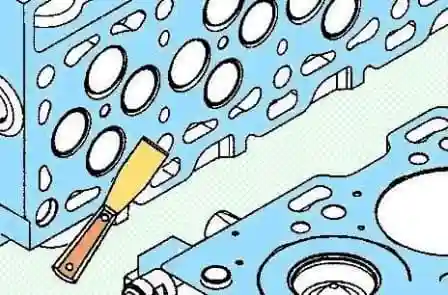
Entfernen Sie die Reste der Zylinderkopfdichtung und reinigen Sie die Anlageflächen.
Prüfen Sie mit einem Präzisionslineal und einer Fühlerlehre die Verformung des Zylinderkopfs.
Maximale Verformung:
- längs: 0,305 mm;
- quer: 0,076 mm.
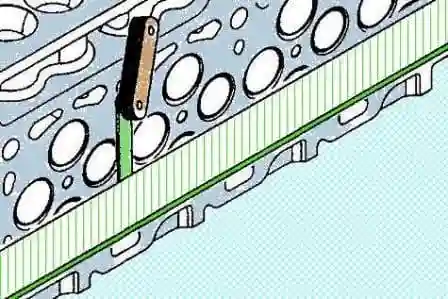
Bei Bedarf kann der Zylinderkopf, der Zylinderblock oder beides um 0,5 mm geschliffen werden. Nach dem Schleifen ist eine Reparatur-Zylinderkopfdichtung einzubauen.
Der Zylinderkopf kann geschliffen werden, wenn die Ventileinbautiefe und der Überstand der Einspritzdüsen innerhalb der Toleranz bleiben. Andernfalls tauschen Sie den Zylinderkopf aus.
Bestimmen Sie mit einer Messuhr den Überstand der Einspritzdüsen an ihrer höchsten Stelle über der Anlagefläche des Zylinderkopfs.
Hinweis: Vor der Messung des Düsenüberstands montieren Sie den Kipphebeldeckel und die Einspritzdüsen am Zylinderkopf.
Düsenüberstand:
- minimal: 1,94 mm;
- maximal: 2,47 mm.
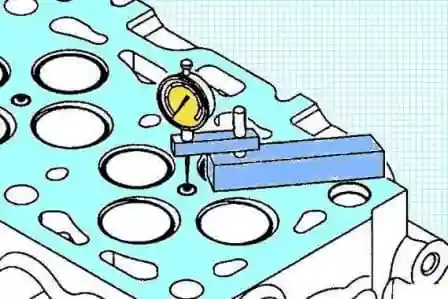
Wenn der Düsenüberstand vom Nennmaß abweicht, prüfen Sie die Dicke der Dichtscheibe. Nenndicke: 2,5 mm.
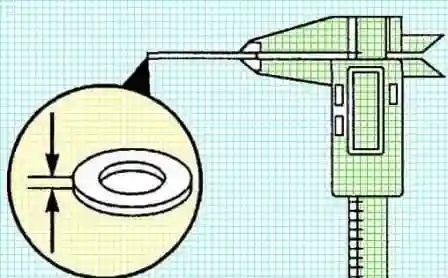
Wenn die Dicke der Dichtscheibe der Norm entspricht, prüfen Sie die Düsenbohrung auf Schmutz und Fremdpartikel. Stellen Sie sicher, dass keine Dichtscheibe in der Bohrung festgeklebt ist. Regulieren Sie den Düsenüberstand nicht durch Unterlegen mehrerer Scheiben. Wenn der Düsenüberstand der Norm entspricht, bauen Sie die Einspritzdüse aus.
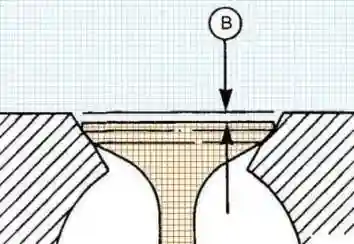
Prüfen Sie mit einer Messuhr die Ventileinbautiefe im Zylinderkopf.
Hinweis: Bei der Messung der Ventileinbautiefe führen Sie zwei Messungen an gegenüberliegenden Punkten durch. Messen Sie die Tiefe nicht in der Ventilmitte.
Ventileinbautiefe:
Einlassventil:
- minimal: 0,584 mm;
- maximal: 1,092 mm.
Auslassventil:
- minimal: 0,965 mm;
- maximal: 1,473 mm.
Hinweis: Die Ventileinbautiefe kann nach dem Einschleifen leicht zunehmen.
Zerlegung des Zylinderkopfs
- Markieren Sie die Ventile entsprechend ihren Einbauorten.
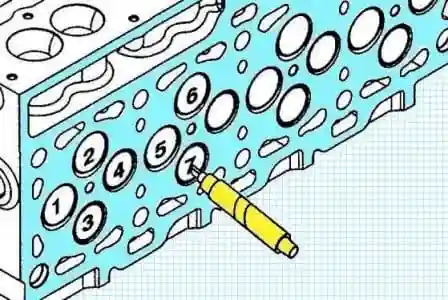
- Spannen Sie die Ventilfedern mit dem Spezialwerkzeug (Nr. 4918866).
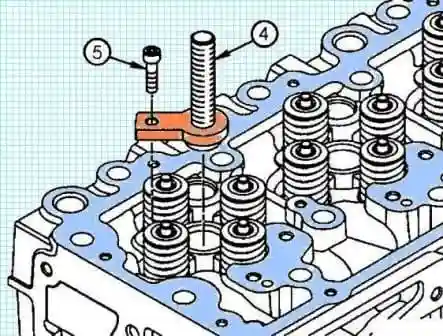
- Setzen Sie die Schraube (4) des Abziehers über der Düsenbohrung ein und stecken Sie die Schraube (5) in die Bohrungen der vom Zylinderkopf abgebauten Klemmschraube. Ziehen Sie die Schrauben (5) an. Anzugsmoment: 5 N·m.
- Tragen Sie Antifresspaste auf das Gewinde der Schraube (4) des Abziehers auf. Lesen und beachten Sie unbedingt die Sicherheitshinweise auf dem Etikett.
- Die Ventile befinden sich in unterschiedlichem Abstand zur Düsenbohrung. Die Nuten in der Platte des Werkzeugs zum Spannen der Ventilfedern müssen mit diesen Federn ausgerichtet werden.
- Setzen Sie die Platte des Werkzeugs zum Spannen der Ventilfedern (1) auf die Schraube (4) des Abziehers und richten Sie die Nuten in dieser Platte mit den Ventilfedern aus.
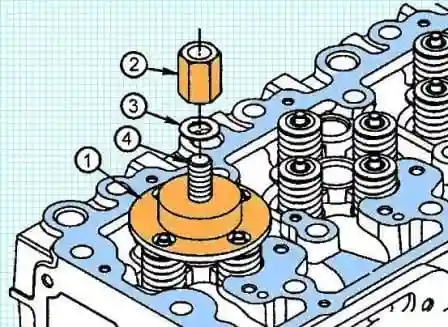
- Setzen Sie die Scheibe (3) und die Mutter (2) auf die Schraube (4) des Abziehers. Drehen Sie die Mutter (2) im Uhrzeigersinn, um die Ventilfedern zu spannen.
Achtung! Die Ventilfedern stehen unter Spannung und können beim Ausbau herausgeschleudert werden. Tragen Sie eine Schutzbrille.
- Drehen Sie die Mutter (2) weiter im Uhrzeigersinn, bis die Ventilkeile, z. B. mit einem magnetisierten Schraubendreher, entnommen werden können.
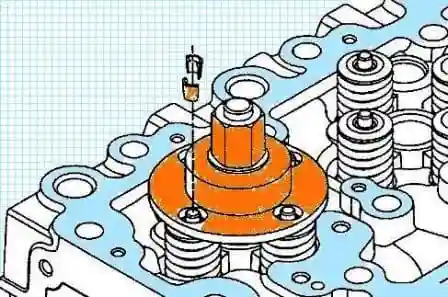
- Bauen Sie die Ventilkeile und das Werkzeug zum Spannen der Ventilfedern aus.
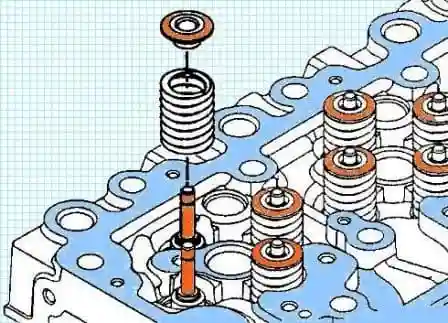
- Bauen Sie die Teller und Ventilfedern aus.
- Bauen Sie die Ventile aus. Bewahren Sie die ausgebauten Teile in der Reihenfolge ihrer Einbauorte auf, damit sie an ihren ursprünglichen Platz eingebaut werden können.
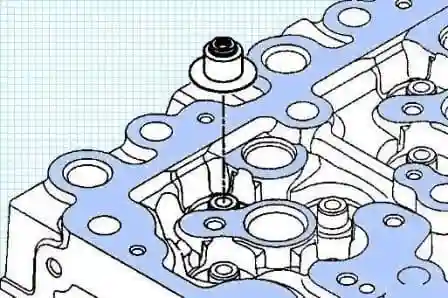
- Bauen Sie die Ventilschaftdichtungen aus.
- Bei Bedarf bauen Sie die Ventilsitze aus.
- a) Der Ventilsitz hat eine Nut für den Ventilsitzabzieher, der als Gleithammer ausgeführt ist. Wenn keine Nut vorhanden ist, fräsen Sie sie mit einem Spezialwerkzeug (Nr. 3376405).
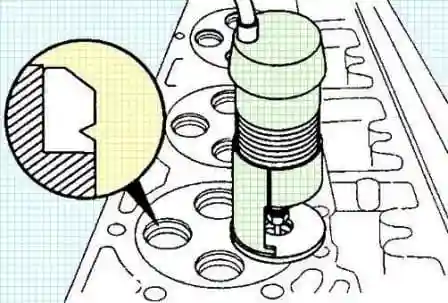
- Mit einem Inertia-Abzieher und einem Aufsatz (Nr. 3165170) bauen Sie den Ventilsitz aus. Der montierte Ventilsitzabzieher muss unbedingt rechtwinklig zum Zylinderkopf angesetzt werden.
- Führen Sie den Abzieher in den Ventilsitz ein und drehen Sie den T-Griff im Uhrzeigersinn, sodass der Abzieher den Sitz leicht zusammendrückt.
- Setzen Sie den Abzieher in die Nut des Ventilsitzes ein.
- Drehen Sie den T-Griff so, dass sich der Abzieher unter dem Ventilring befindet.
- Durch Schlagen mit dem Gleithammer auf die obere Mutter bauen Sie den Ventilsitz aus.
- Drehen Sie den T-Griff gegen den Uhrzeigersinn, um den Sitz vom Abzieher zu lösen.
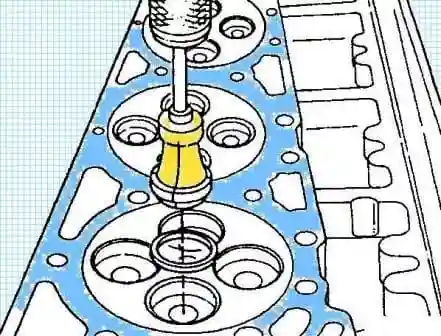
Reinigung des Zylinderkopfs
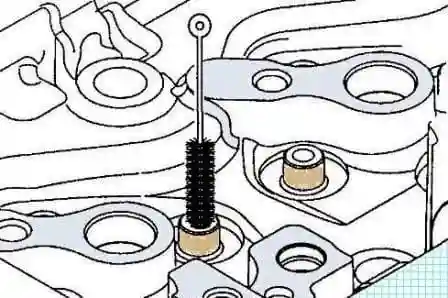
- Reinigen Sie die Düsenbohrung.
- Reinigen Sie die Ventilschaftführung mit einer weichen Bürste.
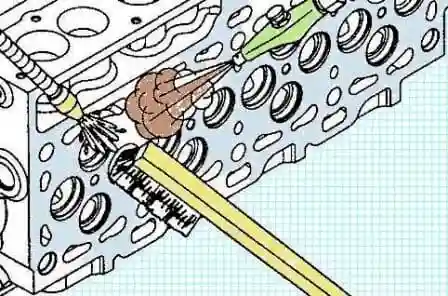
- Bei Bedarf entfernen Sie Ablagerungen in den Kühlkanälen.
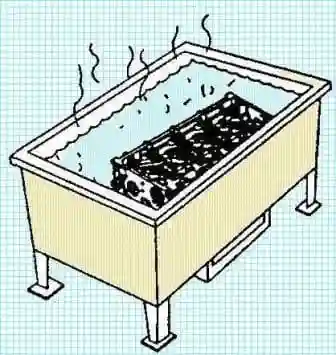
Hinweis: Ablagerungen können in einem Säurebad entfernt werden, nachdem die Dehnstopfen ausgebaut wurden.
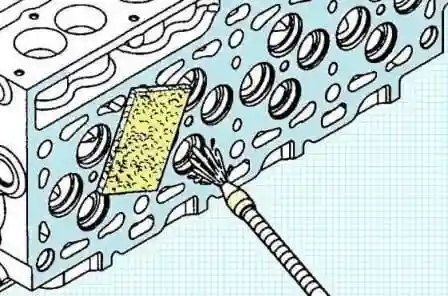
- Reinigen Sie die Anlagefläche mit Lösungsmittel und einem Schleifstein.
- Stellen Sie sicher, dass in einem Abstand von 3,2 mm vom Rand des Brennraums keine mit dem Fingernagel feststellbaren Verschleißspuren vorhanden sind. Verschleiß außerhalb dieses Bereichs beeinträchtigt die Dichtheit des Brennraums nicht, und der Zylinderkopf kann wiederverwendet werden.
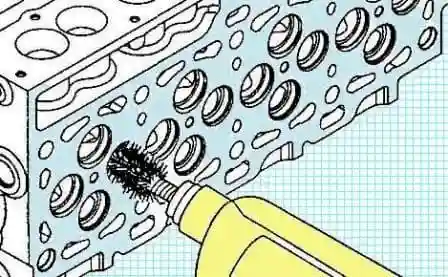
- Entfernen Sie Ruß aus dem Ventilschacht mit einer Drahtbürste aus hochwertigem Draht, die im Bohrfutter oder in einem Schleifmaschinenaufsatz eingespannt ist.
- Verwenden Sie eine Drahtbürste und Lösungsmittel, um Ablagerungen aus den Bohrungen in den Ventilsitzen zu entfernen. Trocknen Sie mit Druckluft.
- Reinigen Sie den Zylinderkopf abschließend:
- a) Waschen Sie den Zylinderkopf mit heißem Seifenwasser;
- b) Spülen Sie den Zylinderkopf mit klarem Wasser;
- c) Trocknen Sie den Zylinderkopf mit Druckluft.
Prüfung des Zylinderkopfs
Prüfen Sie den Zylinderkopf auf Risse. Untersuchen Sie sorgfältig folgende Stellen:
- Düsenbohrung;
- Brennraumoberfläche;
- Ventilsitze;
- Ventilführungen.
Tauschen Sie den Zylinderkopf bei tiefen Rissen aus. Kleine und flache Risse sind zulässig.
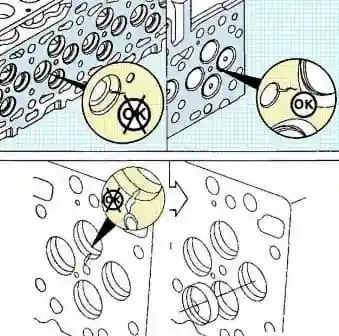
- Messen Sie den Durchmesser der Ventilsitzbohrung im Zylinderkopf, wenn der Sitz ausgebaut wurde. Durchmesser der Ventilsitzbohrung: 34,837–34,863 mm.
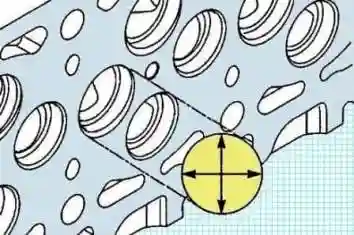
Wenn der Durchmesser größer als angegeben ist, bohren Sie die Ventilsitzbohrung auf das Reparaturmaß (0,254 mm oder 0,508 mm).
- Messen Sie den Innendurchmesser der Ventilführungen. Innendurchmesser der Ventilführung: 7,027–7,077 mm.
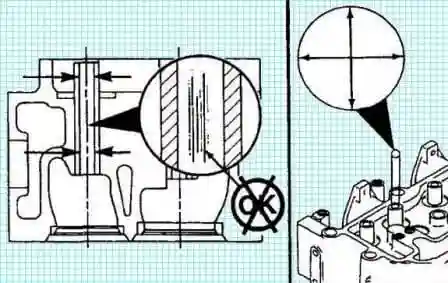
Tauschen Sie den Zylinderkopf aus, wenn der Verschleiß der Ventilführungsbohrung über der Norm liegt oder Schäden an den Ventilführungen festgestellt werden.
Prüfung der Ventile
- Reinigen Sie die Ventilteller mit einer Rundbürste aus weichem Draht.
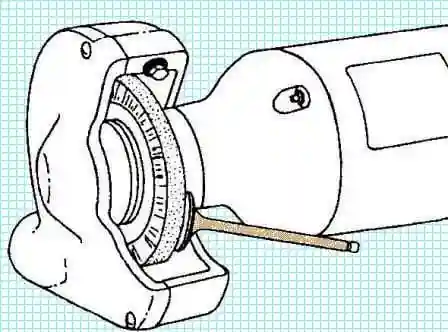
- Polieren Sie die Ventilschäfte mit einem Schleifschwamm (3823258) unter Verwendung von Lösungsmittel.
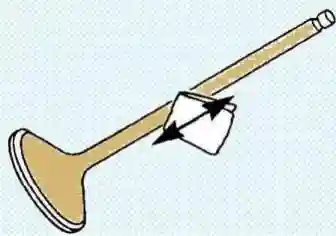
- Prüfen Sie die Ventile auf übermäßigen Verschleiß des Tellers, des Schafts und der Schaftspitze sowie auf Verbiegung und Verformung.
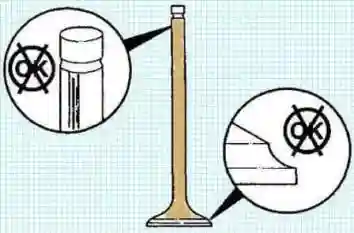
- Prüfen Sie die Ventile auf Schäden an den Keilnuten.
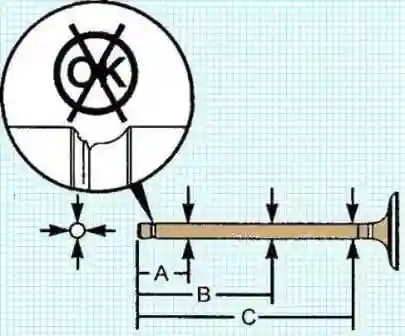
- Messen Sie den Durchmesser des Ventilschafts an drei Stellen in folgenden Abständen: A — 40 mm, B — 90 mm, C — 140 mm. Durchmesser des Ventilschafts: 6,96–7,01 mm.
Prüfung der Ventilfedern
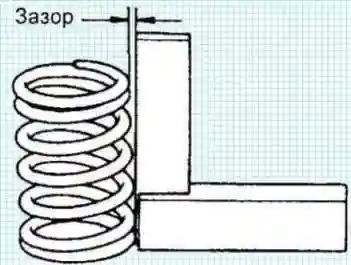
- Prüfen Sie mit einem Metallwinkel (90°) die Unrechtwinkligkeit der Ventilfeder, wie in der Abbildung gezeigt. Maximal zulässige Unrechtwinkligkeit: 1,5 mm.
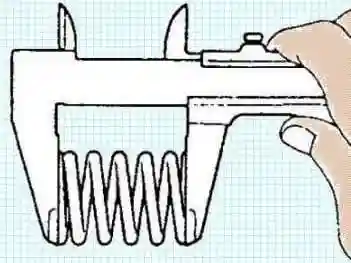
- Messen Sie mit einem Messschieber die Federlänge im freien Zustand. Nennlänge der Feder im freien Zustand: 47,75 mm. Wenn die Federlänge vom Nennmaß abweicht, tauschen Sie die Ventilfeder aus.
- Messen Sie die Länge der Ventilfeder unter Last. Nennlänge der Feder (bei 320,8–358,8 N): 35,33 mm.
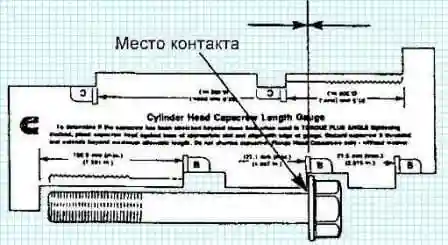
- Prüfen Sie die Befestigungsschrauben des Zylinderkopfs. Prüfen Sie die freie Länge des Schraubenschafts. Maximale Schraubenlänge: 152,1 mm. Wenn die Schraubenlänge die maximale überschreitet, tauschen Sie die Schraube aus. Zur Prüfung kann eine Lehre (Nr. 3164057) verwendet werden.
Zusammenbau des Zylinderkopfs
Bauen Sie neue Ventilsitze ein. Hinweis: Ventilsitze dürfen nicht wiederverwendet werden.
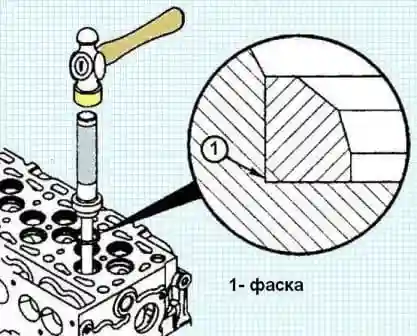
Einbau der Ventilsitze
Beachten Sie beim Einbau, dass sich die Sitze der Einlass- und Auslassventile unterscheiden. Ventilsitzwinkel:
- Einlass: 30°;
- Auslass: 45°.
Verwenden Sie für jeden Sitz des Einlass- und Auslassventils ein neues Ventil und pressen Sie es ein; falls dies nicht gelingt, verwenden Sie einen Spezialhammer zum Einbau neuer Ventilsitzringe.
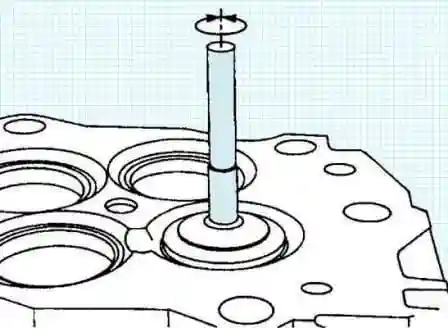
Schleifen Sie die Ventile in ihre Sitze ein.
- a) Schmieren Sie vor dem Einbau die Ventilschäfte mit Motoröl SAE 15W-40.
- b) Tragen Sie auf den Ventilteller eine dünne gleichmäßige Schicht feinkörniges Einschleifmittel (23375805 oder ähnlich) auf.
- c) Üben Sie mit einem elektrischen oder manuellen Einschleifwerkzeug Kraft auf die Ventilmitte aus.
- d) Drehen Sie das Ventil im Uhrzeigersinn und gegen den Uhrzeigersinn. Setzen Sie das Einschleifen fort, bis ein zuverlässiger Kontakt zwischen Sitz und Ventil erreicht ist.
- e) Entfernen Sie das Einschleifmittel.
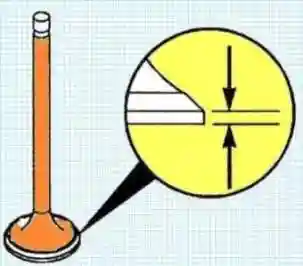
- f) Prüfen Sie die Dicke des Ventiltellers. Mindestdicke des Ventiltellers: 0,79 mm. Wenn die Dicke unter dem Mindestwert liegt, tauschen Sie das Ventil aus.
- Bauen Sie die Ventile ein und schmieren Sie ihre Schäfte mit Motoröl. Beim Einbau zuvor ausgebauter Ventile setzen Sie diese an die Stellen, von denen sie ausgebaut wurden.
- Bauen Sie neue Ventilschaftdichtungen ein. Verwenden Sie Schaftdichtungen desselben Typs und derselben Farbe wie die zuvor eingebauten. Verwendete Farben:
- grün — Auslassventile;
- gelb — Einlassventile;
- braun — Einlass- und Auslassventile.
- Schmieren Sie die Ventilschaftdichtungen mit Motoröl. Setzen Sie die neuen Schaftdichtungen mit einem Dorn ein. Halten Sie das Ventil während des Einbaus mit der Hand.
- Bauen Sie die Teller und Ventilfedern ein.
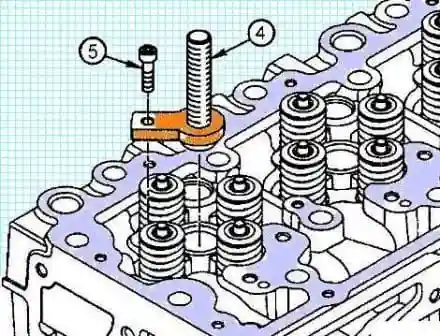
- Bauen Sie die Ventilkeile ein. Spannen Sie die Ventilfedern mit dem Spezialwerkzeug (Nr. 4918866).
- Setzen Sie die Schraube (4) des Abziehers über der Düsenbohrung ein und stecken Sie die Schraube (5) in die Bohrung der vom Zylinderkopf abgebauten Klemmschraube. Ziehen Sie die Schrauben (5) an. Anzugsmoment: 5 N·m.
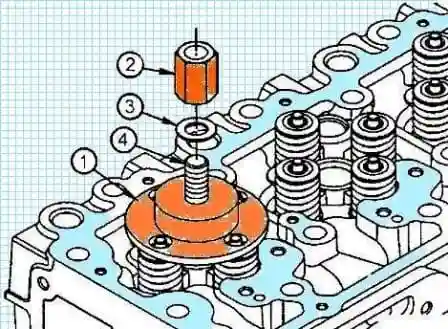
- Tragen Sie Antifresspaste auf das Gewinde der Schraube (4) des Abziehers auf.
- Hinweis: Die Ventile befinden sich in unterschiedlichem Abstand zur Düsenbohrung. Es ist wichtig, die Nuten in der Platte des Werkzeugs zum Spannen der Ventilfedern mit diesen Federn auszurichten.
- Setzen Sie die Platte des Werkzeugs zum Spannen der Ventilfedern (1) auf die Schraube (4) des Abziehers und richten Sie die Nuten in dieser Platte mit den Ventilfedern aus.
- Setzen Sie die Scheibe (3) und die Mutter (2) auf die Schraube (4) des Abziehers.
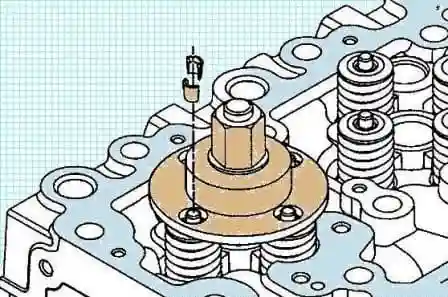
- Spannen Sie die Ventilfedern und bauen Sie die Ventilkeile ein.
Hinweis: Tragen Sie Montagefett (Nr. 3163087 oder ähnlich) auf die Ventilkeile auf, damit sie leichter an ihrem Platz gehalten werden, bis das Werkzeug zum Spannen der Ventilfedern ausgebaut wird.
- Bauen Sie das Werkzeug zum Spannen der Ventilfedern aus.
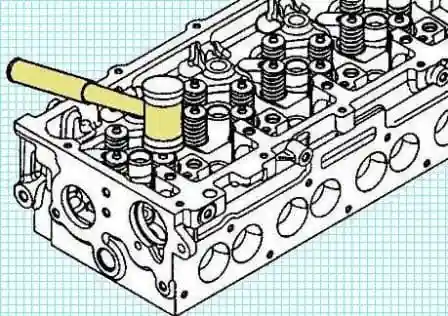
- Klopfen Sie mit einem Kunststoffhammer auf die Ventilenden, um eine zuverlässige Fixierung durch die Ventilkeile zu gewährleisten.
Zerlegung der Kipphebel
Hinweis: Bauen Sie die Kipphebelteile an die Stellen ein, von denen sie ausgebaut wurden.
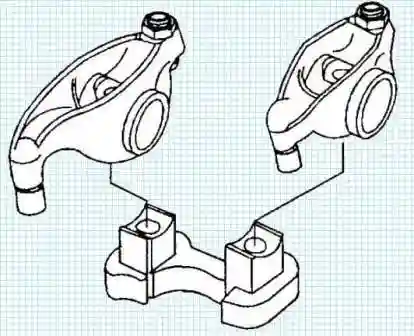
- Bauen Sie die Kipphebel vom Träger aus.
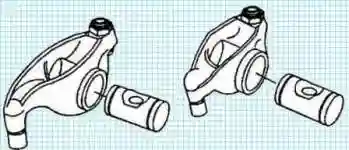
- Bauen Sie die Achsen aus den Kipphebeln aus.
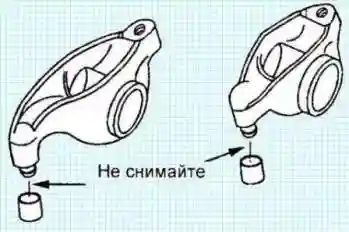
- Bauen Sie die Buchse nicht vom Ende des Kipphebels aus. Wenn sie beschädigt ist, tauschen Sie den Kipphebel aus.
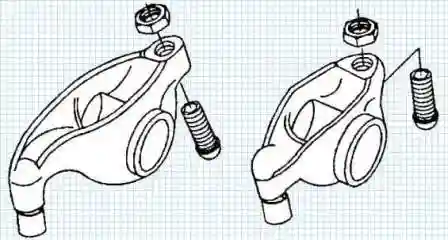
- Lösen Sie die Kontermutter und die Einstellschraube.
Prüfung der Kipphebel
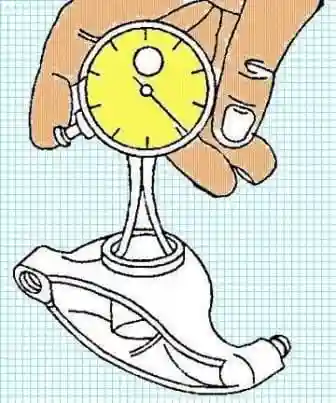
- Messen Sie den Innendurchmesser der Kipphebelbohrung. Maximaler Durchmesser: 22,027 mm.
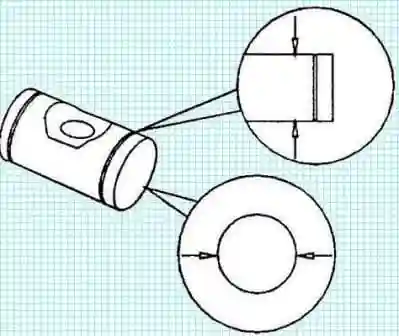
- Messen Sie den Außendurchmesser der Kipphebelachse. Minimaler Durchmesser: 21,965 mm.
Zusammenbau der Kipphebel
Hinweis: Alle Kipphebelteile müssen an die Stellen eingebaut werden, von denen sie ausgebaut wurden.
- Drehen Sie die Einstellschrauben vollständig ein, dann drehen Sie die Kontermutter ein.
- Schmieren Sie die Kipphebelachsen mit Motoröl.
- Bauen Sie die Achsen in die Kipphebel ein.
- Bauen Sie die Kipphebel auf den Träger.
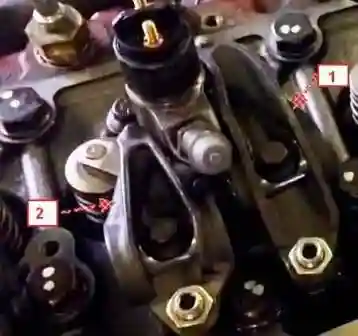
Hinweis: Verwechseln Sie die Kipphebel der Einlass- und Auslassventile nicht.
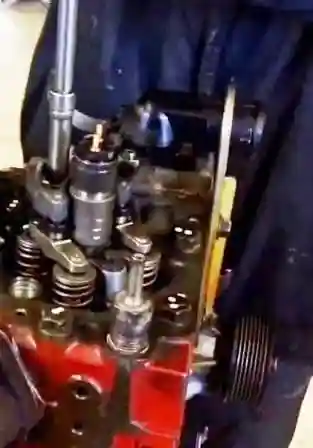
- Bauen Sie die Ventilbrücken an die Stellen ein, von denen sie ausgebaut wurden.
- Bauen Sie die Kipphebel mit Trägern komplett an die Stellen ein, von denen sie ausgebaut wurden.
- Drehen Sie die Befestigungsschrauben der Träger ein. Anzugsmoment: 36 N·m.


