
En el artículo anterior examinamos el desmontaje y montaje de la culata del motor.
En este artículo describiremos cómo comprobar y reparar la culata del motor ISF3.8.
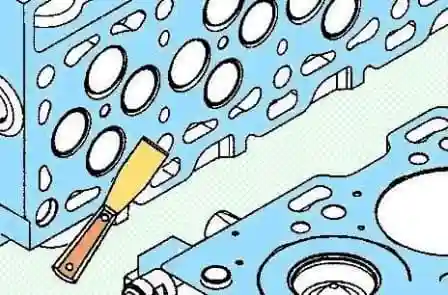
Elimine los restos de la junta de culata y limpie las superficies de contacto.
Con una regla de precisión y una galga de espesores, compruebe la deformación de la culata.
Deformación máxima:
- longitudinal: 0,305 mm;
- transversal: 0,076 mm.
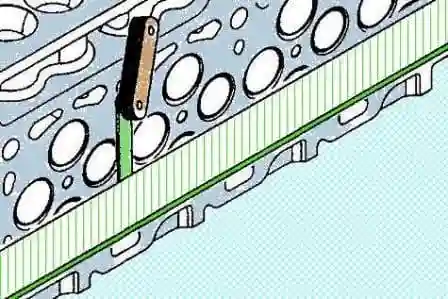
Si es necesario, se puede rectificar 0,5 mm la culata, el bloque de cilindros o la culata y el bloque de cilindros. Tras la rectificación, instale una junta de culata de reparación.
La culata se puede rectificar si la profundidad de instalación de las válvulas y el resalte de los inyectores permanecen dentro de la tolerancia. Si no, sustituya la culata.
Con un comparador de esfera, determine el resalte de los inyectores en su parte más alta sobre la superficie de contacto de la culata.
Nota: antes de medir el resalte del inyector, instale en la culata la tapa de balancines y los inyectores.
Resalte del inyector:
- mínimo: 1,94 mm;
- máximo: 2,47 mm.
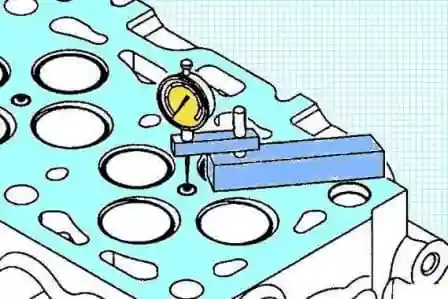
Si el resalte del inyector difiere del nominal, compruebe el espesor de la arandela de estanqueidad. Espesor nominal: 2,5 mm.
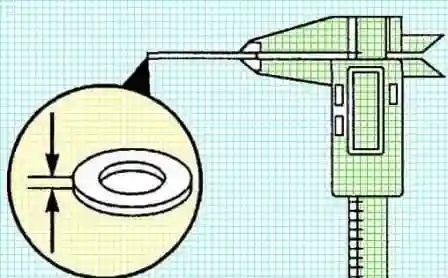
Si el espesor de la arandela de estanqueidad es correcto, compruebe la ausencia de suciedad y partículas extrañas en el alojamiento del inyector. Asegúrese de que no haya una arandela de estanqueidad pegada dentro del alojamiento. No ajuste el resalte del inyector intercalando varias arandelas. Si el resalte del inyector es correcto, desmonte el inyector.
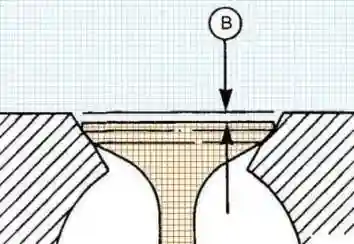
Con un comparador de esfera, compruebe la profundidad de instalación de las válvulas en la culata.
Nota: al medir la profundidad de instalación de la válvula, realice dos mediciones en puntos opuestos. No mida la profundidad en el centro de la válvula.
Profundidad de instalación de la válvula:
De admisión:
- mínima: 0,584 mm;
- máxima: 1,092 mm.
De escape:
- mínima: 0,965 mm;
- máxima: 1,473 mm.
Nota: la profundidad de instalación de la válvula puede aumentarse ligeramente tras el esmerilado.
Despiece de la culata
- Marque las válvulas de acuerdo con sus posiciones de instalación.
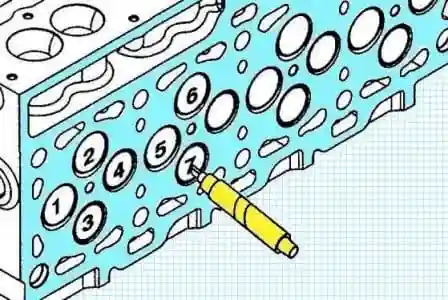
- Comprima los resortes de válvulas con el útil especial (n.º 4918866).
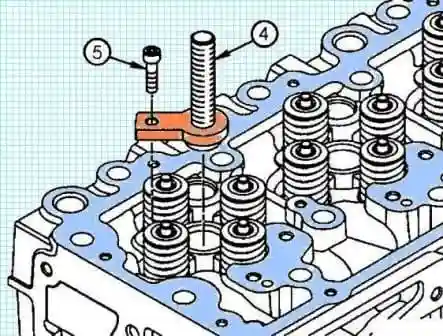
- Instale el tornillo (4) del extractor sobre el alojamiento del inyector e inserte el perno (5) en los orificios del tornillo de sujeción desmontado de la culata. Apriete los pernos (5). Par de apriete: 5 N·m.
- Aplique producto antigripante en la rosca del tornillo (4) del extractor. Lea y cumpla obligatoriamente las precauciones indicadas en la etiqueta.
- Las válvulas se encuentran a diferentes distancias del alojamiento del inyector. Es necesario alinear las ranuras de la placa del útil de compresión de resortes de válvulas con estos resortes.
- Instale la placa del útil de compresión de resortes de válvulas (1) en el tornillo (4) del extractor y alinee las ranuras de esta placa con los resortes de válvulas.
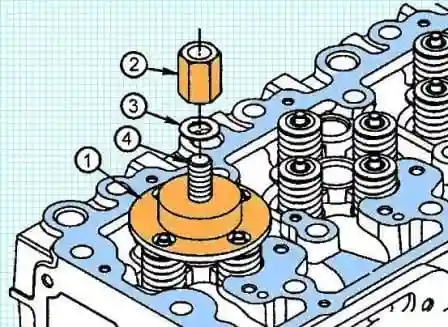
- Instale la arandela (3) y la tuerca (2) en el tornillo (4) del extractor. Gire la tuerca (2) en sentido horario para comprimir los resortes de válvulas.
¡Atención! Los resortes de válvulas están comprimidos y pueden salir despedidos al desmontarlos. Utilice gafas de protección.
- Continúe girando la tuerca (2) en sentido horario hasta poder desmontar las medias lunas de válvulas, por ejemplo, con un destornillador imantado.
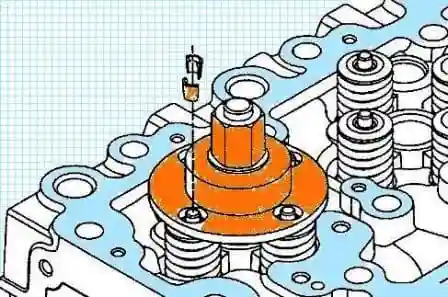
- Desmonte las medias lunas y el útil de compresión de resortes de válvulas.
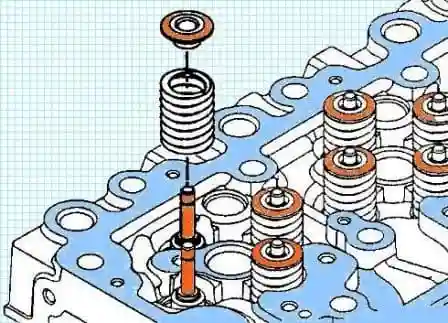
- Desmonte los platos y los resortes de válvulas.
- Desmonte las válvulas. Conserve las piezas desmontadas en el orden correspondiente a sus ubicaciones para instalarlas en su lugar original.
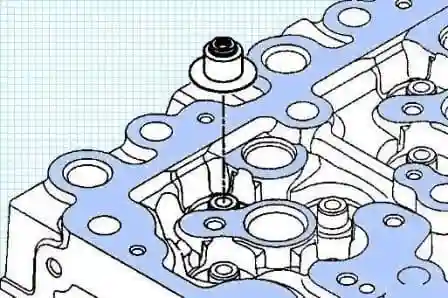
- Desmonte los retenes de vástago de válvula.
- Si es necesario, desmonte los asientos de válvulas.
- a) El asiento de válvula dispone de una ranura para el extractor de asientos de válvulas, realizado en forma de maza deslizante. Si no hay ranura, mecanícela con una herramienta especial (n.º 3376405).
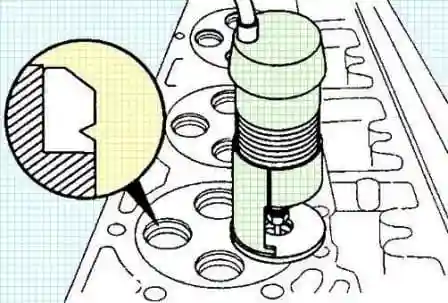
- Con un extractor de inercia y un adaptador (n.º 3165170), desmonte el asiento de válvula. El extractor de asientos de válvulas montado debe instalarse obligatoriamente perpendicular a la culata.
- Inserte el extractor en el asiento de válvula y gire el mango en T en sentido horario de modo que el extractor comprima ligeramente el asiento.
- Instale el extractor en la ranura del asiento de válvula.
- Gire el mango en T de modo que el extractor quede debajo del anillo de válvula.
- Golpeando la maza deslizante sobre la tuerca superior, desmonte el asiento de válvula.
- Gire el mango en T en sentido antihorario para liberar el asiento del extractor.
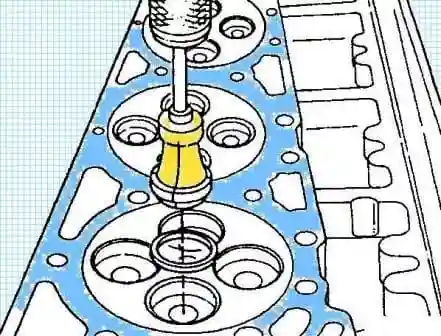
Limpieza de la culata
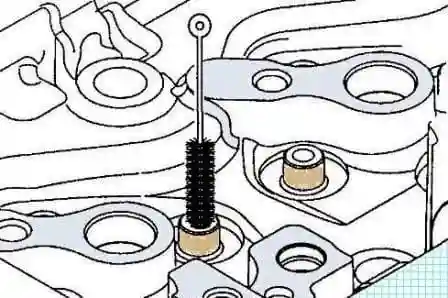
- Limpie el alojamiento del inyector.
- Con un cepillo suave, limpie la guía del vástago de válvula.
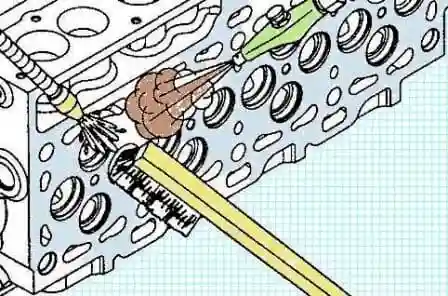
- Si es necesario, elimine los depósitos en los canales de refrigeración.
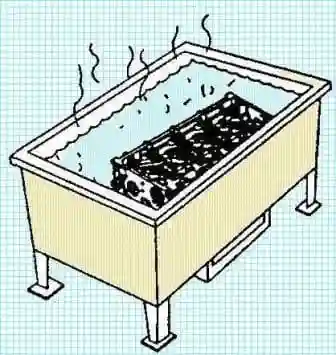
Nota: los depósitos se pueden eliminar en un baño ácido, desmontando previamente los tapones de dilatación.
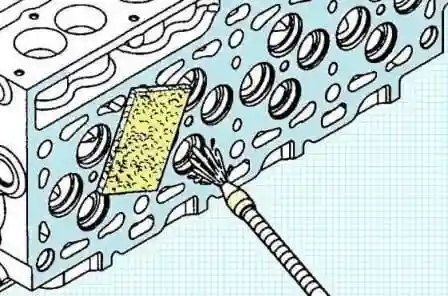
- Limpie la superficie de contacto con disolvente y piedra abrasiva.
- Asegúrese de que a 3,2 mm del borde de la cámara de combustión no haya huellas de desgaste detectables con la uña. La presencia de desgaste fuera de esta zona no afecta a la estanqueidad de la cámara de combustión y la culata puede reutilizarse.
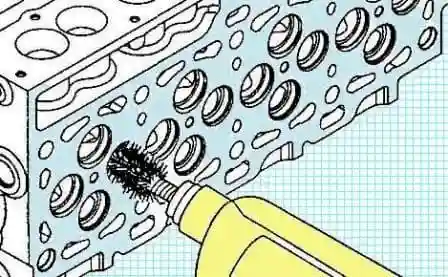
- Elimine la carbonilla del pozo de válvula con un cepillo de alambre de calidad, montado en el portabrocas de un taladro o en un adaptador de amoladora.
- Utilice un cepillo de alambre y disolvente para eliminar los depósitos de los orificios de los asientos de válvulas. Seque con aire comprimido.
- Limpie definitivamente la culata:
- a) lave la culata con agua caliente jabonosa;
- b) enjuague la culata con agua limpia;
- c) seque la culata con aire comprimido.
Comprobación de la culata
Compruebe la culata en busca de grietas. Inspeccione atentamente las siguientes zonas:
- alojamiento del inyector;
- superficie de la cámara de combustión;
- asientos de válvulas;
- guías de válvulas.
Sustituya la culata si hay grietas profundas. Se permite la presencia de grietas pequeñas y poco profundas.
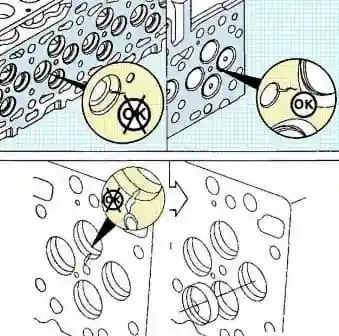
- Mida el diámetro del alojamiento del asiento de válvula en la culata si se desmontó el asiento. Diámetro del alojamiento del asiento de válvula: 34,837–34,863 mm.
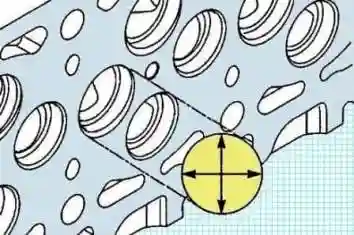
Si el diámetro es mayor que el indicado, mandrine el alojamiento del asiento de válvula a la medida de reparación (0,254 mm o 0,508 mm).
- Mida el diámetro interior de las guías de válvulas. Diámetro interior de la guía de válvula: 7,027–7,077 mm.
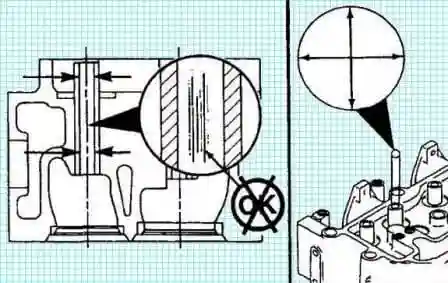
Sustituya la culata si el desgaste del alojamiento de la guía de válvula supera la norma o se detectan daños en las guías de válvulas.
Comprobación de las válvulas
- Limpie las cabezas de las válvulas con un cepillo circular de alambre blando.
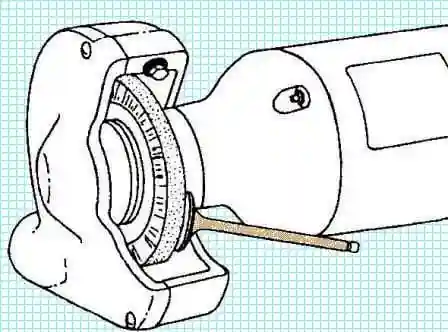
- Pula los vástagos de las válvulas con una esponja abrasiva (3823258) utilizando disolvente.
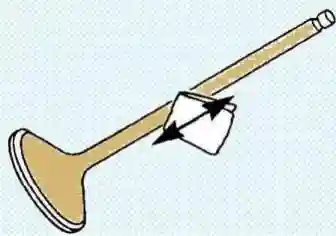
- Compruebe las válvulas en busca de desgaste excesivo de la cabeza, el vástago y la punta del vástago, así como de deformación y alabeo.
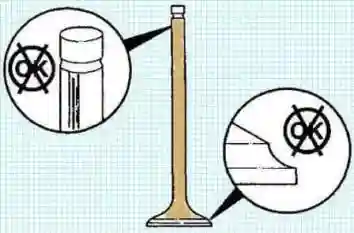
- Compruebe las válvulas en busca de daños en las ranuras de las medias lunas.
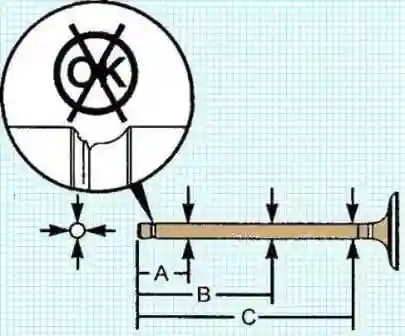
- Mida el diámetro del vástago de válvula en tres puntos a las siguientes distancias: A — 40 mm, B — 90 mm, C — 140 mm. Diámetro del vástago de válvula: 6,96–7,01 mm.
Comprobación de los resortes de válvulas
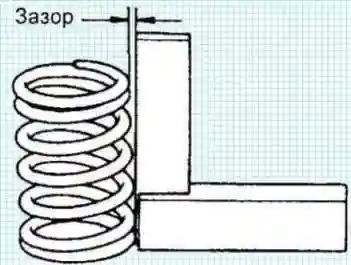
- Con una escuadra metálica (90°), compruebe la no perpendicularidad del resorte de válvula, como se muestra en la figura. No perpendicularidad máxima admisible: 1,5 mm.
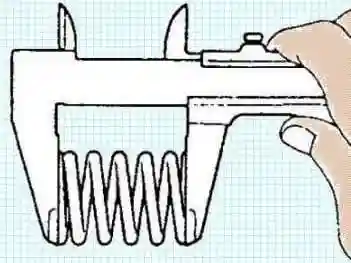
- Con un pie de rey, mida la longitud del resorte en estado libre. Longitud nominal del resorte en estado libre: 47,75 mm. Si la longitud del resorte difiere de la nominal, sustituya el resorte de válvula.
- Mida la longitud del resorte de válvula bajo carga. Longitud nominal del resorte (a 320,8–358,8 N): 35,33 mm.
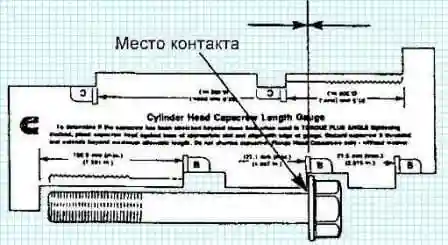
- Compruebe los pernos de fijación de la culata. Compruebe la longitud libre del vástago del perno. Longitud máxima del perno: 152,1 mm. Si la longitud del perno supera la máxima, sustituya el perno. Para la comprobación se puede utilizar una plantilla (n.º 3164057).
Montaje de la culata
Instale nuevos asientos de válvulas. Nota: los asientos de válvulas no se pueden reutilizar.
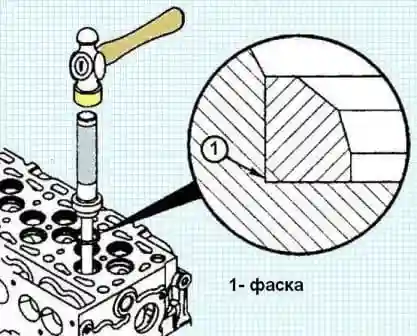
Instalación de los asientos de válvulas
Al instalar, tenga en cuenta que los asientos de las válvulas de admisión y de escape son diferentes. Ángulo del asiento de válvula:
- admisión: 30°;
- escape: 45°.
Utilice una válvula nueva para cada asiento de válvula de admisión y de escape, prensándola; si no es posible, utilice un martillo especial para instalar los nuevos anillos de asientos de válvulas.
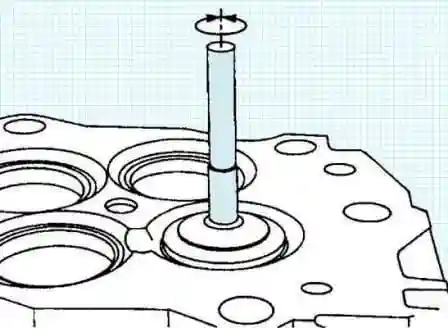
Esmerile las válvulas a sus asientos.
- a) Antes de la instalación, lubrique los vástagos de las válvulas con aceite de motor SAE 15W-40.
- b) Aplique sobre la cabeza de la válvula una capa fina y uniforme de abrasivo fino de esmerilado (23375805 o similar).
- c) Con un útil de esmerilado eléctrico o manual, aplique esfuerzo al centro de la válvula.
- d) Gire la válvula en sentido horario y antihorario. Continúe el esmerilado hasta obtener un contacto fiable entre el asiento y la válvula.
- e) Elimine el abrasivo de esmerilado.
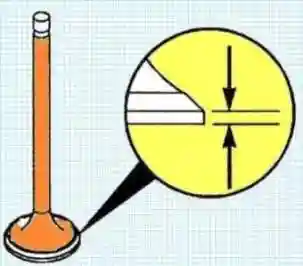
- f) Compruebe el espesor de la cabeza de válvula. Espesor mínimo de la cabeza de válvula: 0,79 mm. Si el espesor es inferior al mínimo, sustituya la válvula.
- Instale las válvulas lubricando sus vástagos con aceite de motor. Al instalar válvulas previamente desmontadas, instálelas en los lugares de donde se desmontaron.
- Instale nuevos retenes de vástago de válvula. Instale retenes del mismo tipo y color que los instalados anteriormente. Colores utilizados:
- verdes — válvulas de escape;
- amarillos — válvulas de admisión;
- marrones — válvulas de admisión y escape.
- Lubrique los retenes de vástago con aceite de motor. Con un mandril, instale los nuevos retenes de vástago. Sujete la válvula con la mano durante la instalación.
- Instale los platos y los resortes de válvulas.
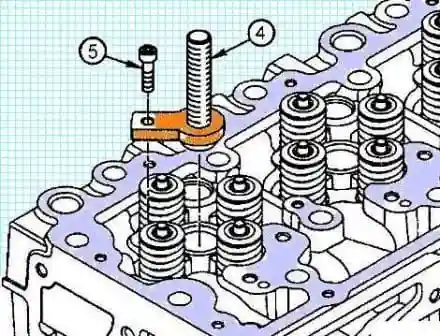
- Instale las medias lunas. Comprima los resortes de válvulas con el útil especial (n.º 4918866).
- Instale el tornillo (4) del extractor sobre el alojamiento del inyector e inserte el perno (5) en el orificio del tornillo de sujeción desmontado de la culata. Apriete los pernos (5). Par de apriete: 5 N·m.
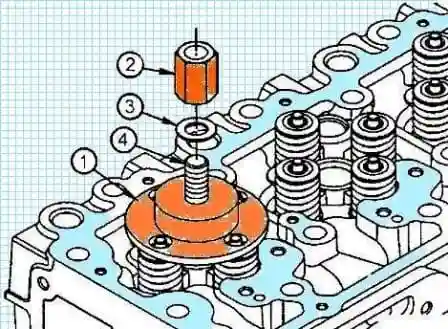
- Aplique producto antigripante en la rosca del tornillo (4) del extractor.
- Nota: las válvulas se encuentran a diferentes distancias del alojamiento del inyector. Es importante alinear las ranuras de la placa del útil de compresión de resortes con estos resortes.
- Instale la placa del útil de compresión de resortes de válvulas (1) en el tornillo (4) del extractor y alinee las ranuras de esta placa con los resortes de válvulas.
- Instale la arandela (3) y la tuerca (2) en el tornillo (4) del extractor.
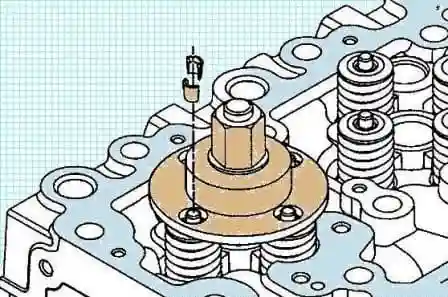
- Comprima los resortes de válvulas e instale las medias lunas.
Nota: aplique grasa de montaje (n.º 3163087 o similar) en las medias lunas para sujetarlas más fácilmente en su sitio hasta que se retire el útil de compresión de resortes de válvulas.
- Desmonte el útil de compresión de resortes de válvulas.
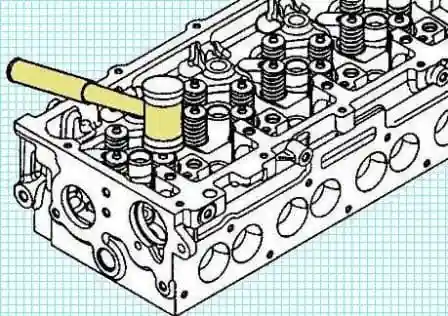
- Golpee los extremos de las válvulas con un martillo de cabeza de plástico para asegurar una fijación fiable con las medias lunas.
Despiece de los balancines
Nota: instale las piezas de los balancines en los lugares de donde se desmontaron.
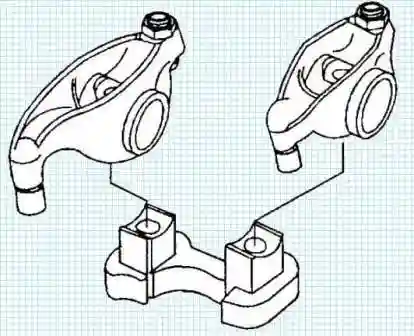
- Desmonte los balancines de su soporte.
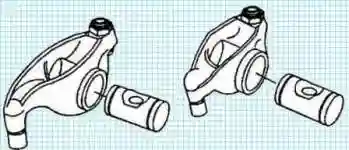
- Desmonte los ejes de los balancines.
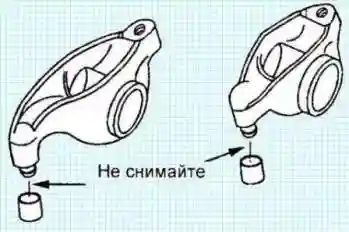
- No desmonte el casquillo del extremo del balancín. Si está dañado, sustituya el balancín.
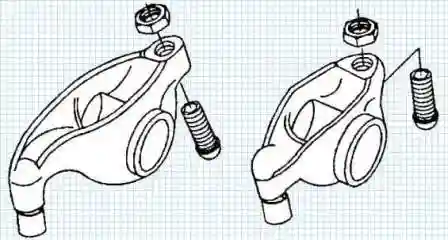
- Desenrosque la contratuerca y el tornillo de ajuste.
Comprobación de los balancines
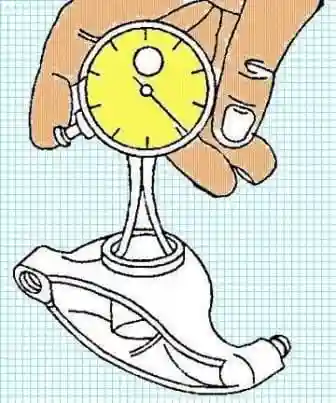
- Mida el diámetro interior del orificio del balancín. Diámetro máximo: 22,027 mm.
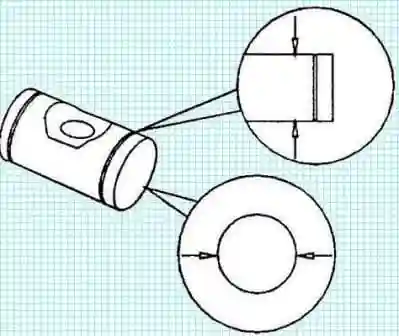
- Mida el diámetro exterior del eje del balancín. Diámetro mínimo: 21,965 mm.
Montaje de los balancines
Nota: todas las piezas de los balancines deben instalarse en los lugares de donde se desmontaron.
- Enrosque completamente los tornillos de ajuste, luego enrosque la contratuerca.
- Lubrique los ejes de los balancines con aceite de motor.
- Instale los ejes en los balancines.
- Instale los balancines en el soporte.
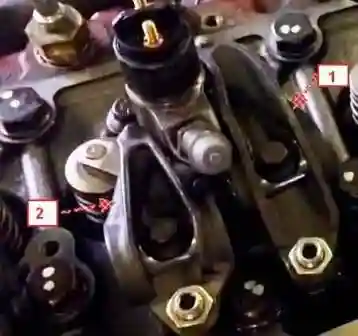
Nota: no confunda los balancines de las válvulas de admisión y de escape.
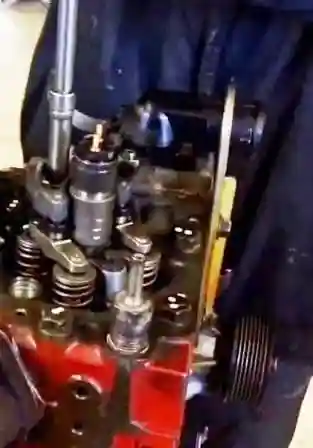
- Instale los puentes de válvulas en los lugares de donde se desmontaron.
- Instale los balancines con sus soportes montados en los lugares de donde se desmontaron.
- Enrosque los pernos de fijación de los soportes. Par de apriete: 36 N·m.


