
У попередній статті ми розглянули зняття та встановлення ГБЦ двигуна.
У цій статті опишемо, як перевірити та відремонтувати ГБЦ двигуна ISF3.8.
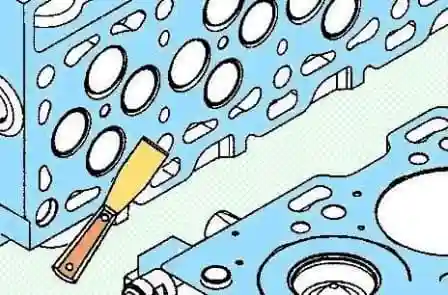
Видаліть залишки прокладки головки блока циліндрів і очистіть привалочні поверхні.
За допомогою прецизійної лінійки та щупа перевірте жолоблення головки блока циліндрів.
Максимальне жолоблення:
- уздовж: 0,305 мм;
- упоперек: 0,076 мм.
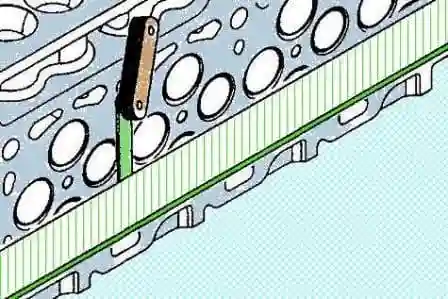
За потреби можна прошліфувати на 0,5 мм головку блока циліндрів, блок циліндрів або головку і блок циліндрів. Після шліфування встановіть ремонтну прокладку головки блока циліндрів.
Головку блока циліндрів можна прошліфувати, якщо глибина встановлення клапанів і виступання форсунок залишаться в межах допуску. Якщо ні, замініть головку блока циліндрів.
За допомогою стрілкового індикатора визначте виступання форсунок у їх найвищій частині над привалочною поверхнею головки блока циліндрів.
Примітка: перед вимірюванням виступання форсунки встановіть на головку блока циліндрів кришку коромисла і форсунки.
Виступання форсунки:
- мінімальне: 1,94 мм;
- максимальне: 2,47 мм.
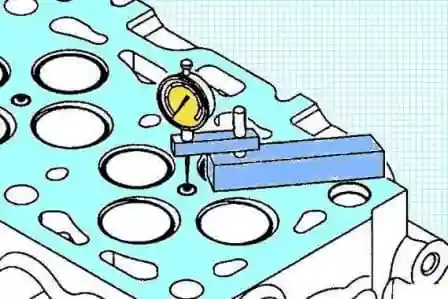
Якщо виступання форсунки відрізняється від номінального, перевірте товщину ущільнювальної шайби. Номінальна товщина: 2,5 мм.
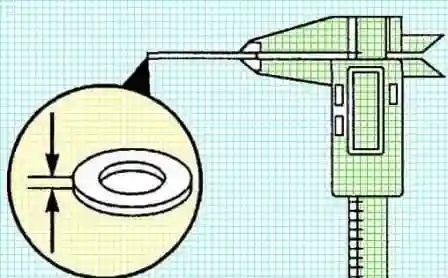
Якщо товщина ущільнювальної шайби в нормі, перевірте відсутність бруду та сторонніх частинок в отворі під форсунку. Переконайтеся у відсутності ущільнювальної шайби, що залипла всередині отвору. Не регулюйте виступання форсунки, підкладаючи кілька шайб. Якщо виступання форсунки в нормі, зніміть форсунку.
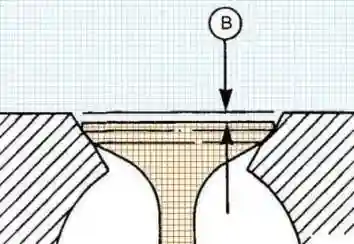
За допомогою стрілкового індикатора перевірте глибину встановлення клапана в головці блока циліндрів.
Примітка: під час вимірювання глибини встановлення клапана зробіть два вимірювання в протилежних точках. Не вимірюйте глибину в центрі клапана.
Глибина встановлення клапана:
Впускного:
- мінімальна: 0,584 мм;
- максимальна: 1,092 мм.
Випускного:
- мінімальна: 0,965 мм;
- максимальна: 1,473 мм.
Примітка: глибина встановлення клапана може бути трохи збільшена після притирання.
Розбирання головки блока циліндрів
- Нанесіть на клапани мітки відповідно до місць установлення.
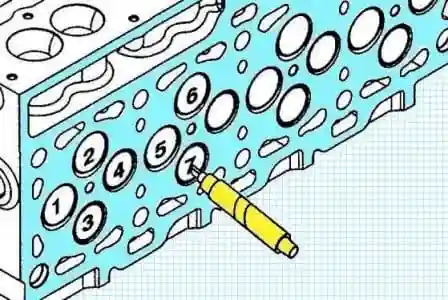
- Стисніть пружини клапанів спецпристосуванням (№ 4918866).
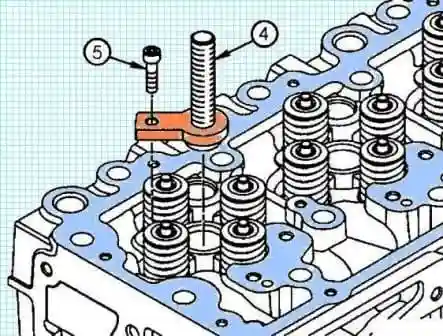
- Установіть гвинт (4) знімача над отвором під форсунку і вставте болт (5) в отвори під гвинт затиску, знятого з головки блока циліндрів. Затягніть болти (5). Момент затягування: 5 Н·м.
- Нанесіть протизадирний склад на різьблення гвинта (4) знімача. Обов’язково прочитайте та виконуйте заходи безпеки, зазначені на етикетці.
- Клапани знаходяться на різній відстані від отвору під форсунку. Необхідно сумістити пази в пластині спецпристосування для стискання клапанних пружин із цими пружинами.
- Установіть пластину пристосування для стискання клапанних пружин (1) на гвинт (4) знімача і сумістіть пази в цій пластині з клапанними пружинами.
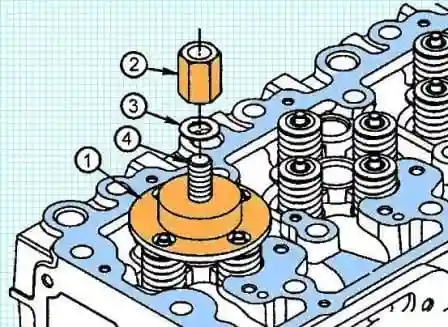
- Установіть шайбу (3) і гайку (2) на гвинт (4) знімача. Поверніть гайку (2) за годинниковою стрілкою для стискання клапанних пружин.
Увага! Клапанні пружини знаходяться в стиснутому стані і можуть вилетіти під час зняття. Користуйтеся захисними окулярами.
- Продовжуйте обертати гайку (2) за годинниковою стрілкою до моменту, коли можна буде зняти сухарі клапанів, наприклад, намагніченим викруткою.
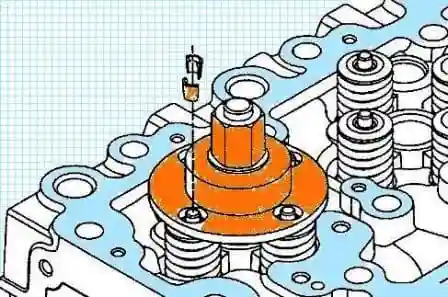
- Зніміть сухарі та пристосування для стискання клапанних пружин.
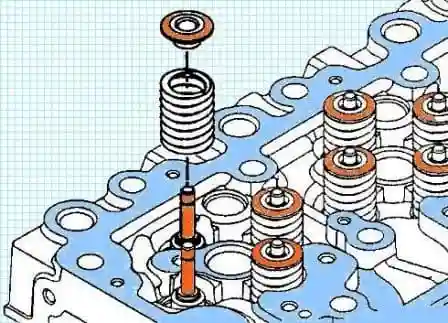
- Зніміть тарілки і клапанні пружини.
- Зніміть клапани. Зберігайте зняті деталі в порядку відповідності місцям, звідки вони були зняті, щоб установити їх на попереднє місце.
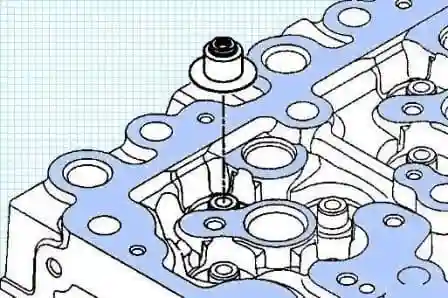
- Зніміть маслознімні ковпачки.
- За потреби зніміть сідла клапанів.
- а) У сідлі клапанів передбачена проточка для встановлення знімача сідел клапанів, виконаного у вигляді ударного повзуна. Якщо виїмки немає, проточіть її за допомогою спеціального інструмента (№ 3376405).
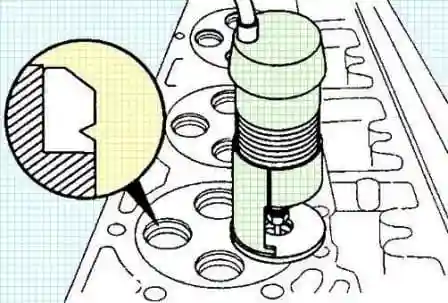
- За допомогою інерційного знімача та насадки (№ 3165170) зніміть сідло клапана. Знімач сідел клапанів у зборі обов’язково повинен установлюватися під прямим кутом до головки блока циліндрів.
- Вставте знімач у сідло клапана і поверніть Т-подібну ручку за годинниковою стрілкою так, щоб знімач злегка стиснув сідло.
- Установіть знімач у канавку сідла клапана.
- Поверніть Т-подібну ручку так, щоб знімач опинився під вкладишем клапана.
- Ударяючи повзуном по верхній гайці, зніміть сідло клапана.
- Поверніть Т-подібну ручку проти годинникової стрілки для зняття сідла зі знімача.
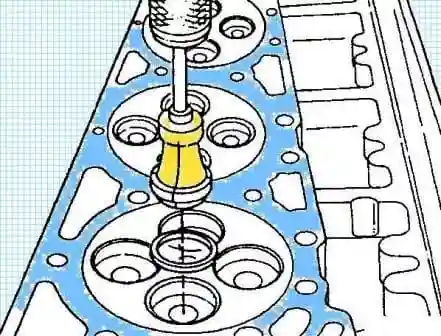
Очищення головки блока циліндрів
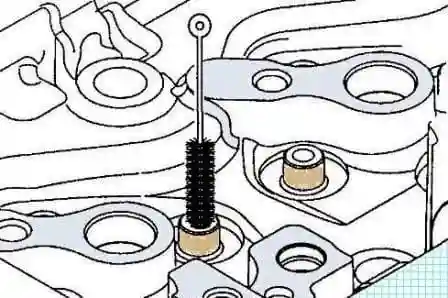
- Очистіть отвір під форсунку.
- М’якою щіткою очистіть напрямну стрижня клапана.
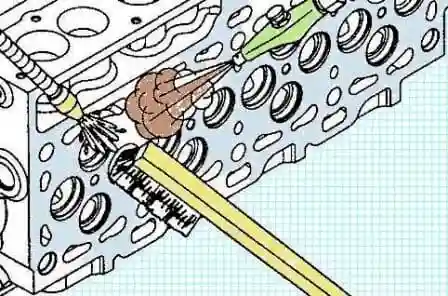
- За потреби видаліть відкладення в каналах охолодження.
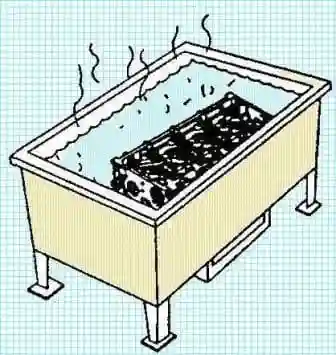
Примітка: відкладення можна видалити в кислотній ванні, знявши попередньо розширювальні заглушки.
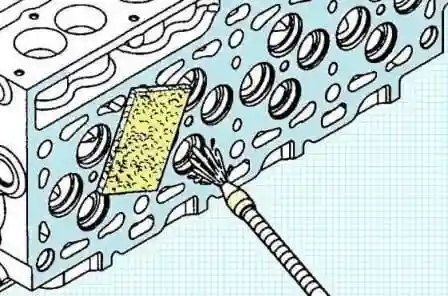
- Очистіть привалочну поверхню розчинником і абразивним бруском.
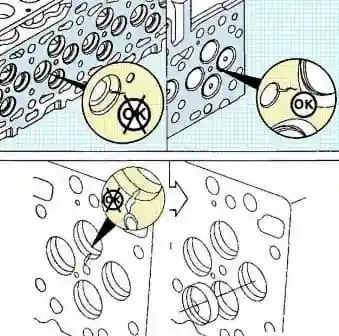
- Переконайтеся, що на відстані 3,2 мм від краю камери згоряння відсутні сліди зносу, які можна визначити нігтем. Наявність зносу за межами цієї області не впливає на герметичність камери згоряння, і головку блока циліндрів можна використовувати повторно.
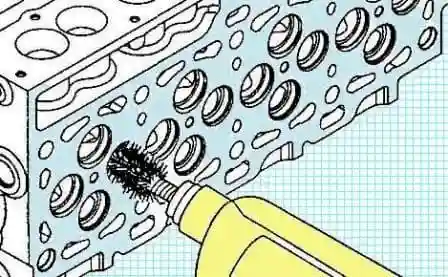
- Видаліть нагар з клапанного колодязя за допомогою щітки з високоякісного дроту, затиснутої в патроні дриля або в насадці шліфувальної машини.
- Використовуйте дротяну щітку та розчинник для видалення відкладень з отворів у сідлах клапанів. Просушіть стисненим повітрям.
- Остаточно очистіть головку блока циліндрів:
- а) промийте головку блока циліндрів гарячою мильною водою;
- б) ополосніть головку блока циліндрів чистою водою;
- в) просушіть головку блока циліндрів стисненим повітрям.
Перевірка головки блока циліндрів
Перевірте головку блока циліндрів на наявність тріщин. Уважно огляньте такі місця:
- отвір під форсунку;
- поверхню камери згоряння;
- сідла клапанів;
- напрямні клапанів.
Замініть головку блока циліндрів за наявності глибоких тріщин. Наявність невеликих і неглибоких тріщин допустима.
- Виміряйте діаметр отвору під сідло клапана в головці блока циліндрів, якщо сідло знімалося. Діаметр отвору під сідло клапана: 34,837–34,863 мм.
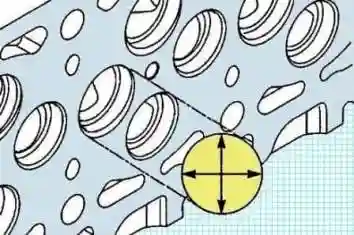
Якщо діаметр більший за зазначений, розточіть отвір під сідло клапана до ремонтного розміру (0,254 мм або 0,508 мм).
- Виміряйте внутрішній діаметр напрямних клапанів. Внутрішній діаметр напрямної клапана: 7,027–7,077 мм.
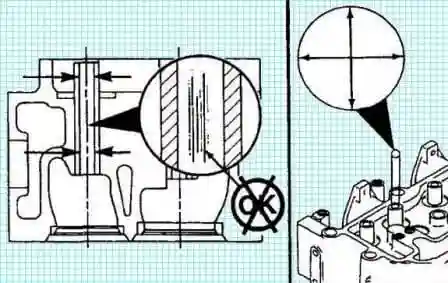
Замініть головку блока циліндрів, якщо знос отвору під напрямну клапана вище норми або виявлені пошкодження напрямних клапанів.
Перевірка клапанів
- Очистіть головки клапанів за допомогою кругової щітки з м’якого дроту.
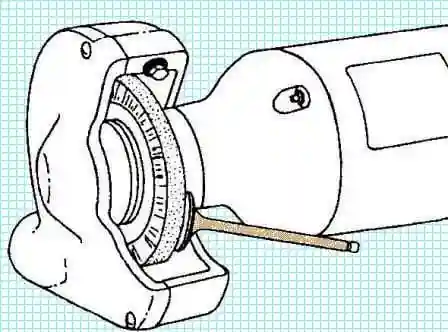
- Відполіруйте стрижні клапанів абразивною губкою (3823258) із застосуванням розчинника.
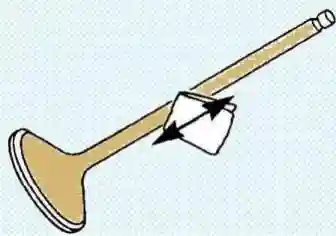
- Перевірте клапани на відсутність підвищеного зносу головки, стрижня і кінчика стрижня, вигину і деформації.
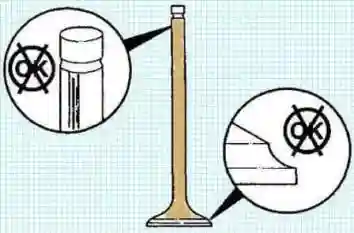
- Перевірте клапани на відсутність пошкоджень канавок під сухарі.
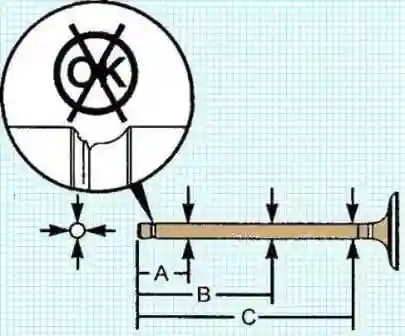
- Виміряйте діаметр стрижня клапана в трьох місцях на таких відстанях: А — 40 мм, В — 90 мм, С — 140 мм. Діаметр стрижня клапана: 6,96–7,01 мм.
Перевірка клапанних пружин
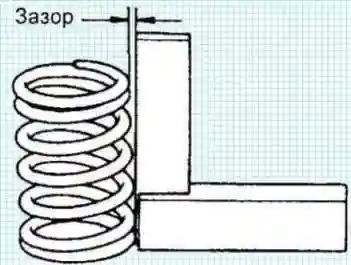
- Використовуючи металевий косинець (90°), перевірте неперпендикулярність пружини клапана, як показано на рисунку. Максимально допустима неперпендикулярність: 1,5 мм.
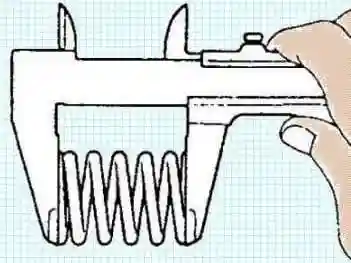
- Штангенциркулем виміряйте довжину пружини у вільному стані. Номінальна довжина пружини у вільному стані: 47,75 мм. Якщо довжина пружини відрізняється від номінальної, замініть пружину клапана.
- Виміряйте довжину пружини клапана під навантаженням. Номінальна довжина пружини (при 320,8–358,8 Н): 35,33 мм.
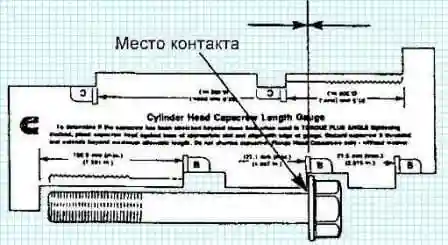
- Перевірте болти кріплення головки блока циліндрів. Перевірте вільну довжину стрижня болта. Максимальна довжина болта: 152,1 мм. Якщо довжина болта більша за максимальну, замініть болт. Для перевірки можна використовувати шаблон (№ 3164057).
Складання головки блока циліндрів
Установіть нові сідла клапанів. Примітка: сідла клапанів не можна встановлювати повторно.
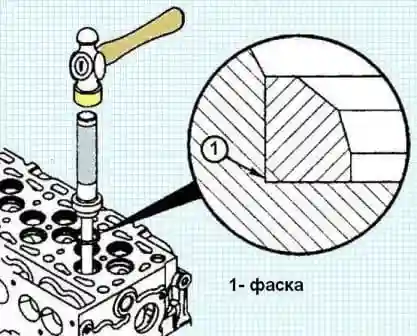
Установлення сідел клапанів
Під час установлення врахуйте, що сідла впускних і випускних клапанів розрізняються. Кут сідла клапана:
- впускного: 30°;
- випускного: 45°.
Використовуйте новий клапан для кожного сідла впускного і випускного клапана, запресувавши його, а якщо це не вдається зробити, скористайтеся спеціальним молотком для встановлення нових вкладишів сідел клапанів.
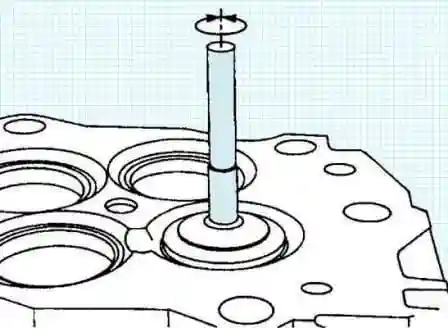
Притріть клапани до сідел клапанів.
- а) Перед установленням змастіть стрижні клапанів моторним мастилом SAE 15W-40.
- б) Нанесіть на тарілку клапана тонким рівним шаром дрібнозернистий абразив для притирання (23375805 або аналогічний).
- в) За допомогою електричного або ручного пристосування для притирання прикладіть зусилля до центру клапана.
- г) Поверніть клапан за годинниковою стрілкою і проти годинникової стрілки. Продовжуйте притирання до появи надійного контакту між сідлом і клапаном.
- д) Видаліть абразив для притирання.
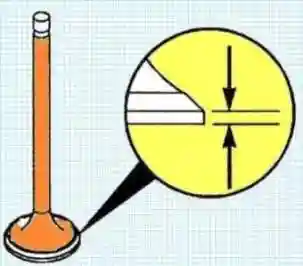
- е) Перевірте товщину тарілки клапана. Мінімальна товщина тарілки клапана: 0,79 мм. Якщо товщина менша за мінімальну, замініть клапан.
- Установіть клапани, змастивши їх стрижні моторним мастилом. Під час установлення раніше знятих клапанів установлюйте їх у ті місця, звідки вони були зняті.
- Установіть нові маслознімні ковпачки. Установлюйте маслознімні ковпачки того ж типу і кольору, що й раніше встановлені. Використовувані кольори:
- зелені — випускні клапани;
- жовті — впускні;
- коричневі — впускні та випускні клапани.
- Змастіть маслознімні ковпачки моторним мастилом. За допомогою оправки установіть нові маслознімні ковпачки. Утримуйте клапан рукою під час установлення.
- Установіть тарілки і пружини клапанів.
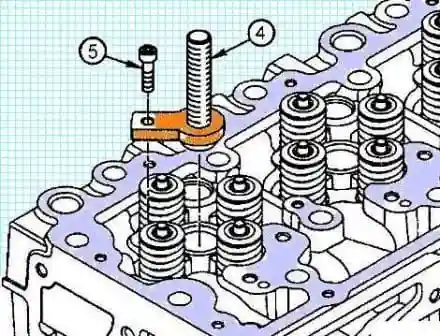
- Установіть сухарі. Стисніть пружини клапанів спецпристосуванням (№ 4918866).
- Установіть гвинт (4) знімача над отвором під форсунку і вставте болт (5) в отвір під гвинт затиску, знятого з головки блока циліндрів. Затягніть болти (5). Момент затягування: 5 Н·м.
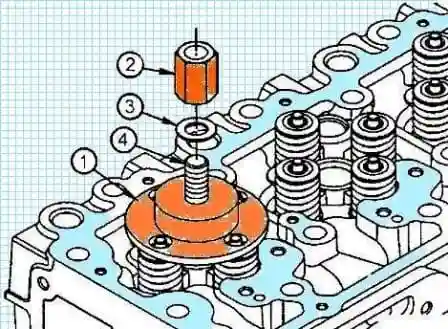
- Нанесіть протизадирний склад на різьблення гвинта (4) знімача.
- Примітка: клапани знаходяться на різній відстані від отвору під форсунку. Важливо сумістити пази в пластині пристосування для стискання клапанних пружин із цими пружинами.
- Установіть пластину пристосування для стискання клапанних пружин (1) на гвинт (4) знімача і сумістіть пази в цій пластині з клапанними пружинами.
- Установіть шайбу (3) і гайку (2) на гвинт (4) знімача.
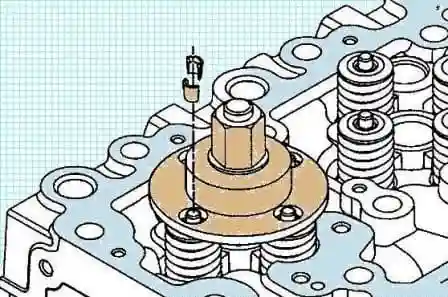
- Стисніть клапанні пружини і встановіть сухарі.
Примітка: нанесіть мастило для складальних робіт (№ 3163087 або аналогічне) на сухарі, щоб було легше утримувати їх на місці, поки не буде знято пристосування для стискання пружини клапана.
- Зніміть пристосування для стискання пружин клапанів.
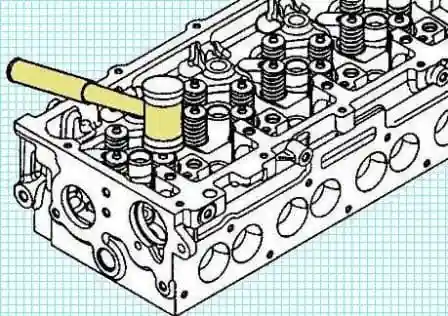
- Обстукайте торці клапанів молотком із пластиковим бойком, щоб забезпечити надійну фіксацію сухарями.
Розбирання коромисл
Примітка: установлюйте деталі коромисл у ті місця, звідки вони були зняті.
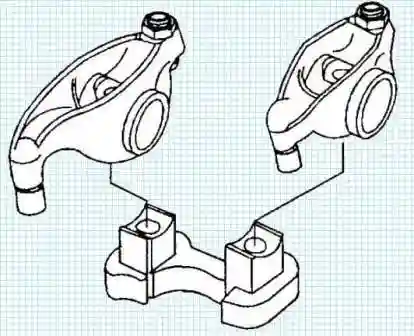
- Зніміть коромисла з опори.
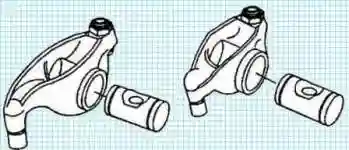
- Зніміть осі з коромисл.
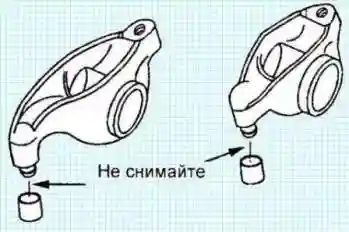
- Не знімайте з кінця коромисла гніздо. Якщо воно пошкоджене, замініть коромисло.
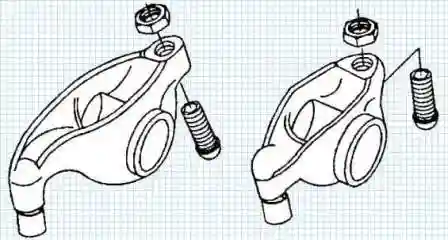
- Відверніть контргайку і регулювальний гвинт.
Перевірка коромисл
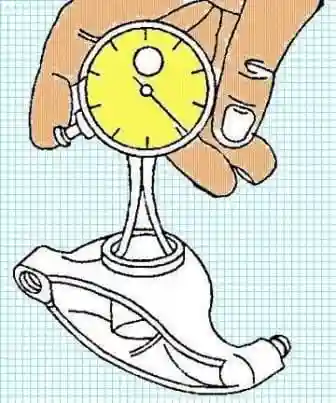
- Виміряйте внутрішній діаметр отвору коромисла. Максимальний діаметр: 22,027 мм.
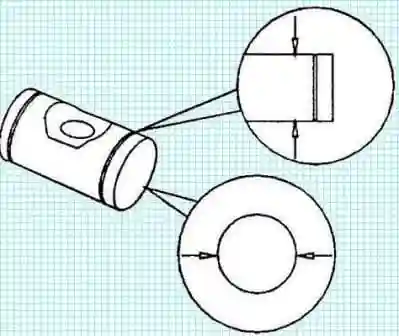
- Виміряйте зовнішній діаметр осі коромисла. Мінімальний діаметр: 21,965 мм.
Складання коромисл
Примітка: усі деталі коромисл повинні встановлюватися в ті місця, звідки вони були зняті.
- Повністю заверніть регулювальні гвинти, потім заверніть контргайку.
- Змастіть осі коромисл моторним мастилом.
- Установіть осі в коромисла.
- Установіть коромисла на опору.
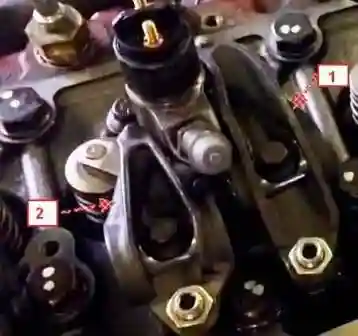
Примітка: не переплутайте коромисла впускних і випускних клапанів.
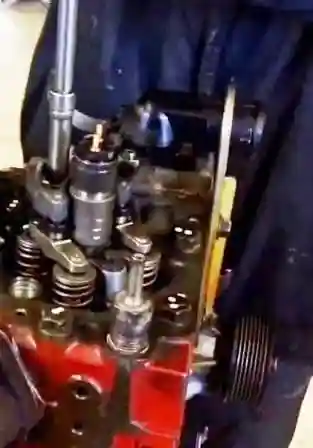
- Установіть мости клапанів у ті місця, звідки вони були зняті.
- Установіть коромисла з опорами в зборі в ті місця, звідки вони були зняті.
- Закрутіть болти кріплення опор. Момент затягування: 36 Н·м.


