
Les axes de piston sont montés avec serrage dans les têtes supérieures de bielle et tournent librement dans les bossages des pistons ; chauffez donc la tête supérieure de bielle à une température de 250 °C.
Lors de l'assemblage, il est pratique d'utiliser le kit Mot574-22 et l'outil Mot574-24.
Le démontage et la vérification de l'ensemble piston-bielle du moteur K4M ont été traités dans l'article — « Démontage et contrôle de l'ensemble piston-bielle ».
Vérifiez visuellement l'état des bielles (vrillage et flexion) et la propreté des surfaces d'appui du chapeau et de la tête de bielle.
Pour chauffer la tête supérieure des bielles, utilisez une plaque électrique d'une puissance de 1500 W. Placez les têtes supérieures des bielles sur la plaque. Assurez-vous que les têtes supérieures des bielles sont en contact avec la plaque sur toute leur surface.
Posez sur chaque tête de bielle un morceau de fil d'étain comme indicateur de température. La température de fusion du fil d'étain est d'environ 250 °C. Chauffez les têtes supérieures des bielles jusqu'à la fusion de l'étain.
Préparation des axes de piston
Vérifiez si les axes de piston tournent librement dans les bossages des pistons neufs correspondants.
Pour la pose, utilisez les mandrins C13 et A13 du kit Mot574-22 pour les axes de piston sans épaulement, ou les mandrins C13 et A13 du kit Mot574-24 pour les axes de piston avec épaulement.
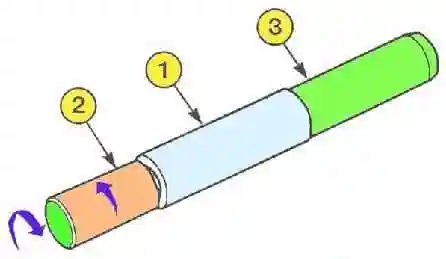
- Montez l'axe de piston (1) sur le mandrin de montage (2) (voir fig. 1).
- Vissez le mandrin (3) jusqu'au serrage de l'ensemble.
- Dévissez d'un quart de tour le mandrin (2).
Position des pistons par rapport aux bielles
Les pistons sont marqués d'un repère « V » sur la tête, qui doit se trouver du côté du volant moteur.
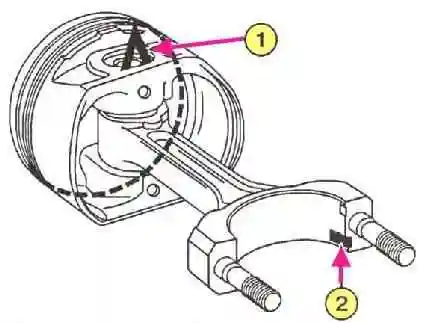
- Placez la tête du piston avec le repère « V » vers le haut (voir 1, fig. 2).
- Orientez la rainure pour l'ergot de retenue de la coquille de bielle vers le bas (voir 2, fig. 2).
Assemblage du piston avec la bielle
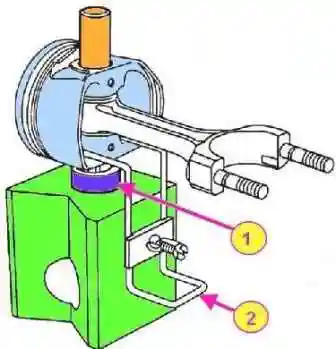
- Montez sur le prisme la bague B10 (voir 1, fig. 3), le piston en appui sur la bague, et fixez toutes les pièces avec la pince (2).
- Assurez-vous que l'orifice de l'axe de piston coïncide avec l'orifice de la bague B10.
- Lubrifiez le mandrin et l'axe de piston à l'huile moteur.
- Laissez l'axe de piston dans l'ensemble et vérifiez qu'il tourne librement. Si nécessaire, centrez le piston.
Les opérations suivantes doivent être effectuées rapidement afin d'éviter le refroidissement de la tête de bielle.
- Lorsque le morceau d'étain a fondu, retirez l'étain.
- Insérez le mandrin de centrage dans le piston.
- Insérez la bielle correctement orientée dans le piston.
- Pressez rapidement l'axe de piston jusqu'à la butée du mandrin de centrage contre le fond de l'outil.
- Assurez-vous que l'axe de piston ne dépasse pas du piston dans toutes les positions de la bielle.
Pose des segments de piston
Les segments de piston sont sélectionnés en fonction du piston et doivent se déplacer librement dans les gorges du piston. Respectez le sens de pose des segments (le repère « TOP » doit être orienté vers le haut).
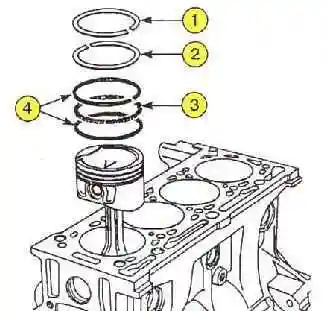
Respectez la position du verrou de chaque segment (voir fig. 4). Les verrous des segments de compression doivent être décalés de 180°, les verrous des parties du segment racleur d'huile — de 120°.


