
活塞銷以過盈配合安裝於連桿上端,並在活塞銷孔中自由轉動,因此需將連桿上端加熱至 250 °C。
組裝時建議使用 Mot574-22 套件與 Mot574-24 工具。
K4M 引擎活塞連桿組的分解與檢查請參閱文章「活塞連桿組分解與檢驗」。
目視檢查連桿狀態(扭曲與彎曲)以及連桿蓋與連桿大頭支承面的清潔度。
使用功率 1500 W 的電熱板加熱連桿上端。將連桿上端放置於電熱板上,確認連桿上端與電熱板全面接觸。
在每個連桿頭上放置一小塊錫焊料作為溫度指示。錫焊料的熔點約為 250 °C。加熱連桿上端直至焊料熔化。
活塞銷的準備
檢查活塞銷在對應的新活塞銷孔中是否能自由轉動。
安裝時,無凸緣活塞銷使用 Mot574-22 套件中的 C13 與 A13 導桿;有凸緣活塞銷使用 Mot574-24 套件中的 C13 與 A13 導桿。
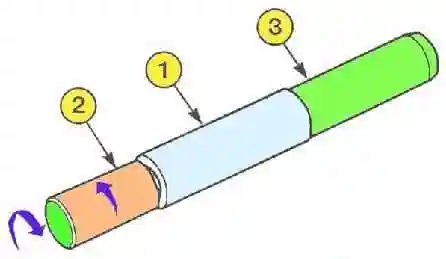
- 將活塞銷 (1) 裝到安裝導桿 (2) 上(見圖 1)。
- 旋入導桿 (3) 直至組件鎖緊。
- 將導桿 (2) 反轉四分之一圈。
活塞相對連桿的位置
活塞頂部標有「V」標記,該標記必須位於飛輪側。
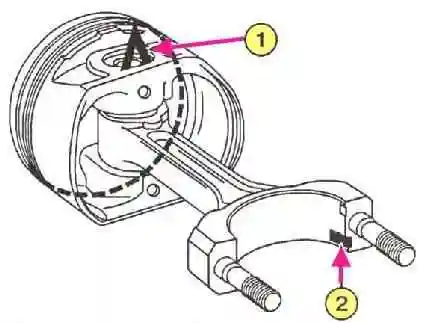
- 將活塞頂部「V」標記朝上(見圖 2 之 1)。
- 將連桿軸瓦止動凸舌槽朝下(見圖 2 之 2)。
活塞與連桿的組裝
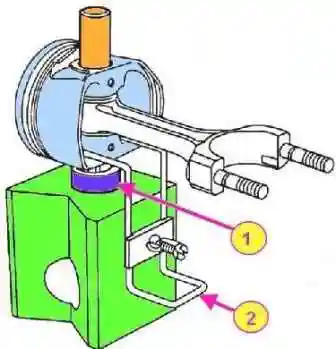
- 將 B10 環 (1) 裝到棱柱上,活塞支承於環上,並以固定夾 (2) 固定所有零件。
- 確認活塞銷孔與 B10 環孔對齊。
- 以機油潤滑導桿與活塞銷。
- 將活塞銷留在組件中,檢查其是否能自由轉動。必要時對活塞進行對中。
後續操作必須迅速完成,以免連桿頭冷卻。
- 焊料熔化後,移除焊料。
- 將對中導桿插入活塞。
- 將正確定向的連桿插入活塞。
- 迅速壓入活塞銷,直至對中導桿抵住工具底部。
- 確認在任何連桿位置下活塞銷均不從活塞中突出。
活塞環的安裝
活塞環已按活塞選配,且必須能在活塞環槽中自由移動。請遵守活塞環的安裝方向(「TOP」標記必須朝上)。
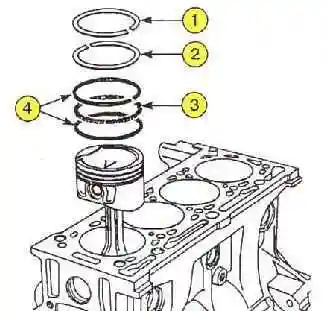
請遵守各活塞環鎖口的位置(見圖 4)。壓縮環鎖口需錯開 180°,刮油環各部分鎖口需錯開 120°。


