
Le démontage du moteur a été examiné dans l'article « Démontage du moteur ».
Le contrôle des pièces du moteur a été examiné dans l'article « Contrôle du moteur ».
Dans cet article, nous examinons les points essentiels de l'assemblage du moteur VAZ-2112 : l'assemblage du vilebrequin et du bloc-cylindres, la pose du joint arrière et de la pompe à huile, l'assemblage de l'ensemble bielle-piston et la pose du volant moteur.
Avant l'assemblage, toutes les pièces du moteur doivent être lavées et contrôlées.
Assemblage du vilebrequin et du bloc-cylindres
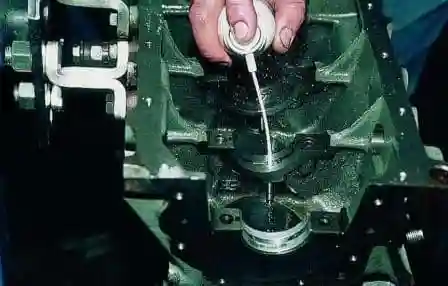
- Avant de poser les demi-coussinets supérieurs des paliers principaux, nous nettoyons les gicleurs de refroidissement des pistons avec un nettoyant aérosol pour carburateur.
- Nous posons les demi-coussinets dans les logements des paliers principaux.
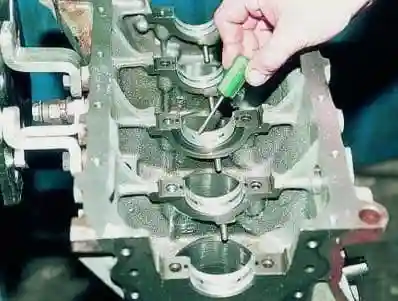
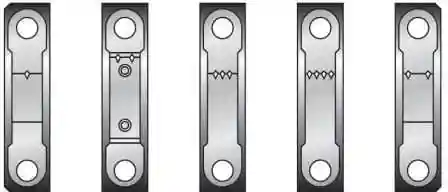
L'ergot de fixation du demi-coussinet doit alors entrer dans la rainure du logement. Dans les premier, deuxième, quatrième et cinquième logements (en comptant depuis l'entraînement de l'arbre à cames), posez des demi-coussinets avec rainures, et dans le troisième — sans rainure.
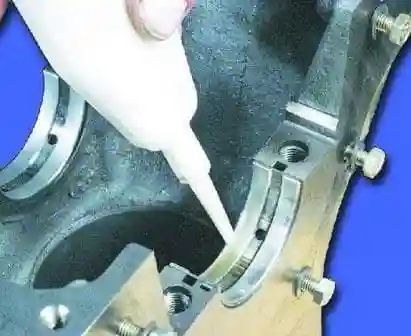
- Nous graissons les demi-coussinets à l'huile moteur.
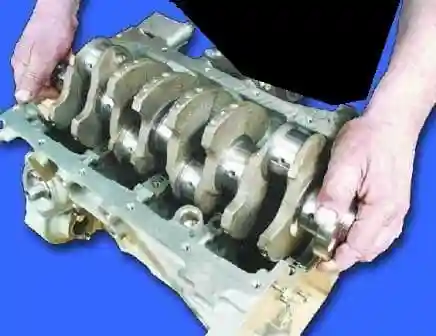
- Nous graissons les tourillons du vilebrequin à l'huile moteur et posons le vilebrequin dans les logements des paliers principaux.
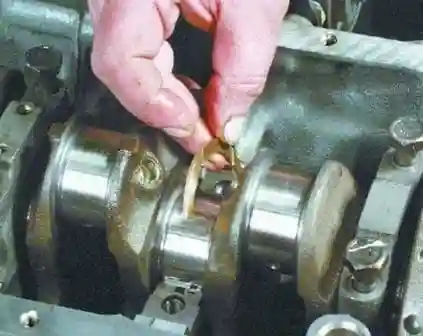
- Nous insérons dans les rainures du support du troisième palier principal les demi-anneaux de butée, graissés à l'huile moteur.
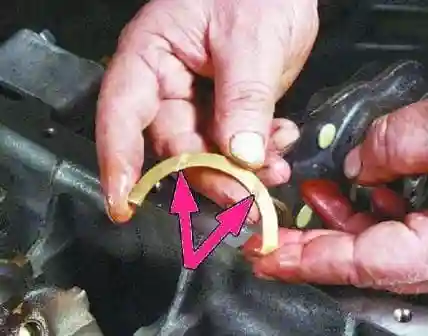
Les surfaces des demi-anneaux à revêtement antifriction (sur lesquelles sont usinées des rainures) doivent être tournées vers les joues du vilebrequin.
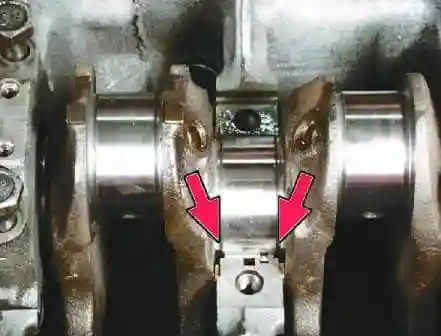
- Nous tournons les demi-anneaux de manière que leurs extrémités soient à ras des extrémités du logement.
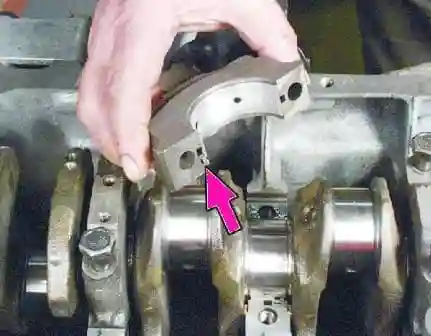
- Nous posons les chapeaux de paliers principaux conformément aux repères gravés sur leur surface extérieure (la numérotation des chapeaux se fait du côté de l'entraînement de la courroie de distribution). Les ergots des demi-coussinets supérieur et inférieur de chaque palier principal doivent être situés du même côté.
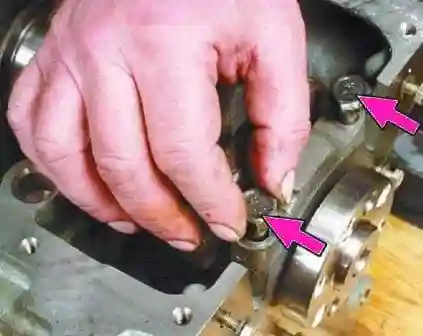
- Nous engageons les boulons de fixation des chapeaux sans les serrer.
- Nous serrons les boulons de fixation des chapeaux au couple de 69–84 N·m (6,9–8,4 kgf·m).
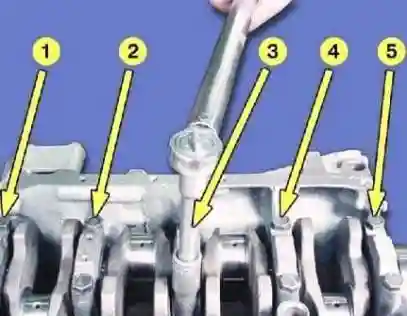
Nous serrons d'abord les boulons du troisième chapeau, puis ceux du deuxième et du quatrième, ensuite ceux du premier et du cinquième. Après le serrage des boulons, faites tourner le vilebrequin — il doit tourner librement, sans grippage.
Contrôle du jeu axial du vilebrequin
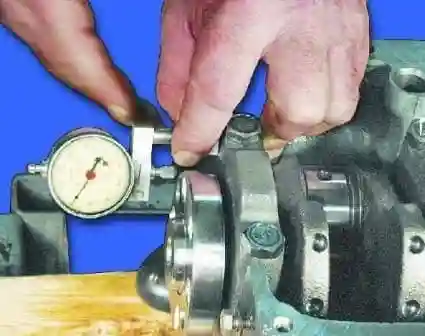
- Nous mesurons le jeu axial du vilebrequin. Il doit être compris entre 0,06 et 0,26 mm. Si le jeu dépasse 0,26 mm, remplacez les demi-anneaux de butée.
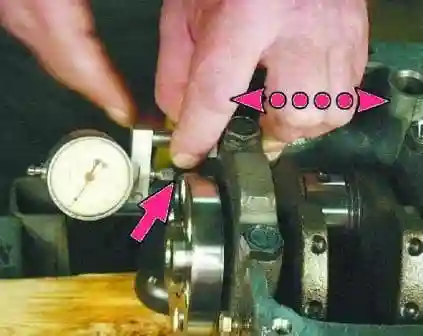
Pour mesurer le jeu axial du vilebrequin, installez le comparateur de manière que son palpeur appuie sur le flasque du vilebrequin. Poussez le vilebrequin à fond en l'éloignant du comparateur et réglez le comparateur sur 0. Poussez le vilebrequin dans le sens opposé. Le comparateur indiquera la valeur du jeu.
À l'avant (côté poulie du vilebrequin) se place un demi-anneau acier-aluminium, à l'arrière — un demi-anneau métallocéramique. Les anneaux sont fabriqués en épaisseur nominale et augmentée de 0,127 mm. Lorsque le jeu axial du vilebrequin dépasse 0,35 mm, on remplace l'un ou les deux demi-anneaux (jeu nominal — 0,06–0,26 mm).
Pose du joint arrière du vilebrequin
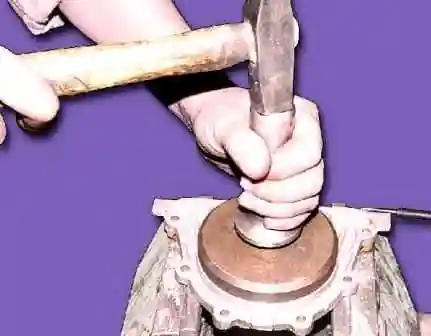
- Nous posons en force à l'aide d'un mandrin le joint arrière du vilebrequin dans le porte-joint jusqu'en butée.
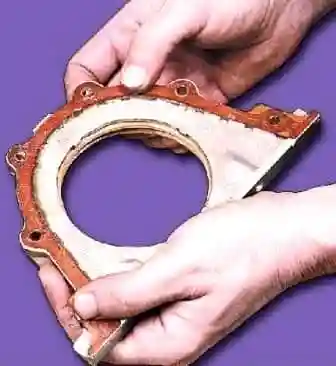
- Nous collons à la graisse consistante le joint du porte-joint sur le porte-joint pour faciliter le montage.
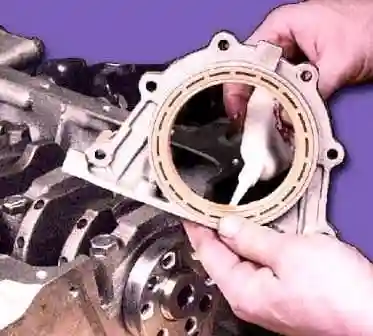
- Nous graissons la lèvre du joint à l'huile moteur.
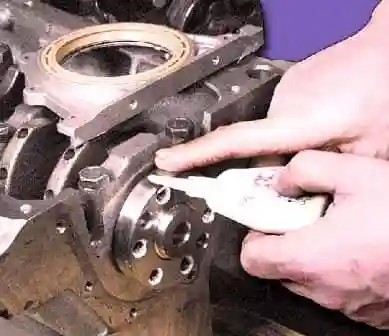
- Nous graissons le flasque du vilebrequin à l'huile moteur.
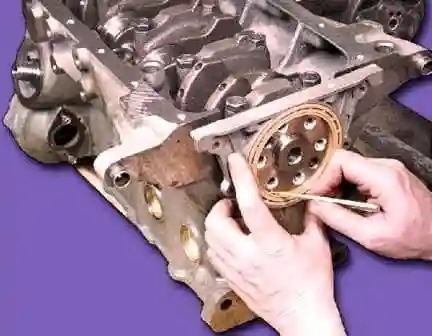
- Nous enfilons le joint avec le porte-joint sur le flasque du vilebrequin et engageons délicatement la lèvre du joint à l'aide d'un bâtonnet pointu.
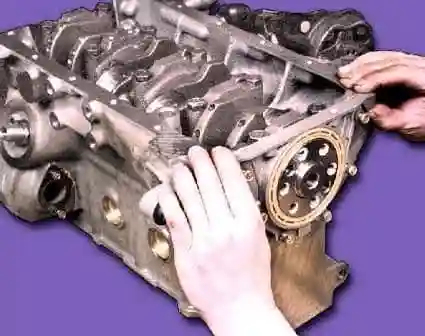
- Nous déplaçons le porte-joint avec le joint le long du flasque jusqu'en butée et engageons les boulons de fixation.
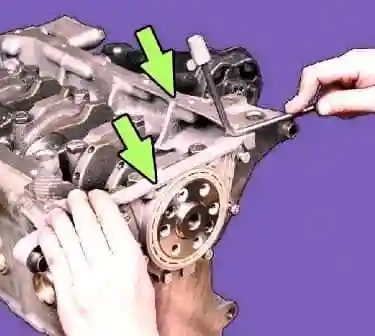
- Ajustez le porte-joint de manière que son plan supérieur coïncide avec le plan du bloc.
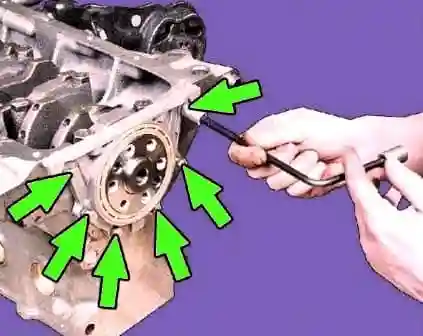
- Nous serrons les six boulons de fixation du porte-joint.
Pose de la pompe à huile
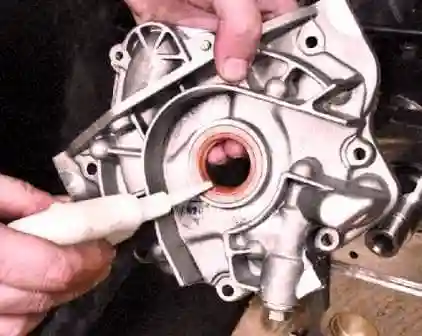
- Nous graissons la lèvre du joint à l'huile moteur.
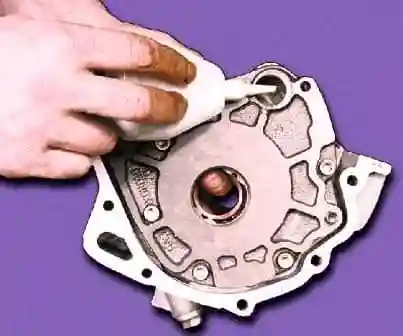
- Graissez les pignons de la pompe à huile à l'huile moteur, en versant l'huile par l'orifice de la crépine.
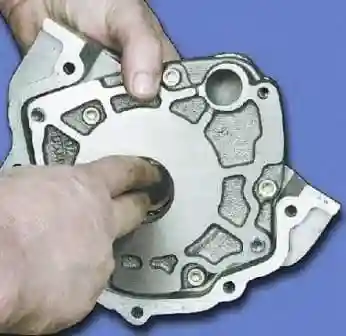
- Nous faisons tourner plusieurs fois les pignons de la pompe à huile par les ergots du pignon menant.
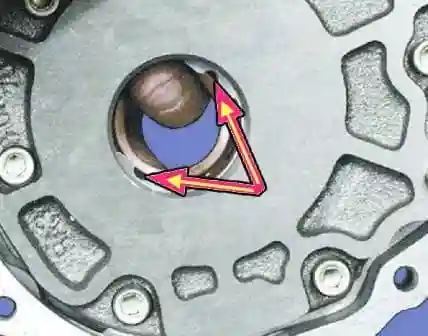
- Nous tournons le pignon menant de la pompe à huile de manière que ses ergots coïncident avec les méplats du vilebrequin.
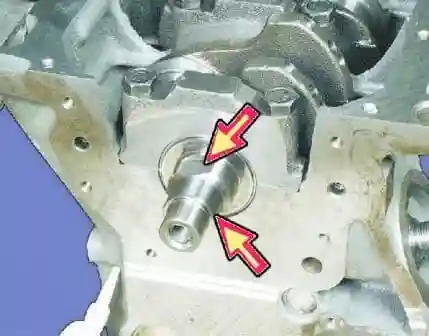
- Nous collons à la graisse consistante le joint d'étanchéité sur la pompe pour faciliter le montage.
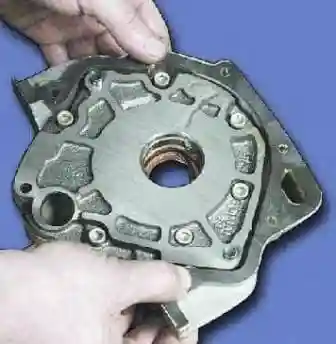
- Enfilez la pompe avec le joint sur le vilebrequin jusqu'à la portée sur le vilebrequin. Ensuite, à l'aide d'un bâtonnet pointu en bois tendre, engagez délicatement la lèvre du joint sur le tourillon du vilebrequin.
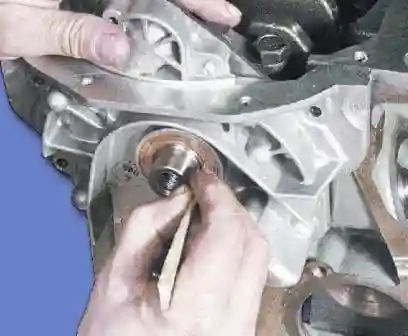
- Déplacez délicatement la pompe à huile le long du vilebrequin jusqu'en butée et engagez les boulons de fixation.
- Ajustez la position de la pompe de manière que son plan supérieur coïncide avec le plan du bloc.
- Serrez les six boulons de fixation au couple de 8,5–10,0 N·m (0,85–1,0 kgf·m).
Assemblage de l'ensemble bielle-piston
Lors de l'assemblage de l'ensemble bielle-piston, l'axe de piston, graissé à l'huile moteur, doit entrer dans l'alésage du piston avec un effort de pression du pouce et ne pas tomber du piston lorsque l'axe est en position verticale.
Pose des segments de piston
- la fermeture du segment de compression supérieur est orientée à environ 45° par rapport à l'axe de l'axe de piston ;
- la fermeture du segment de compression inférieur — à 180° par rapport à l'axe de la fermeture du segment supérieur ;
- la fermeture du segment racleur d'huile — à 90° par rapport à l'axe de la fermeture du segment de compression supérieur.
Nous posons le segment de compression inférieur avec la rainure (« racleur ») vers le bas. Si le segment porte la marque « ВЕРХ » ou « TOP », nous le plaçons marque vers le haut. Lors de la pose du segment racleur d'huile, nous plaçons la jointure de l'expandeur du côté opposé à la fermeture du segment.
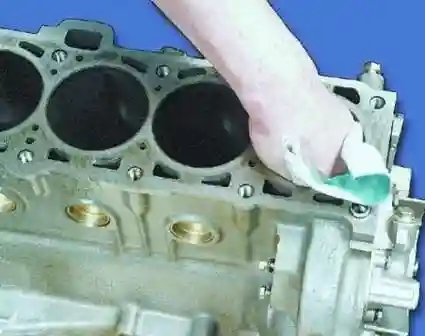
- Nous essuyons les chemises de cylindres.
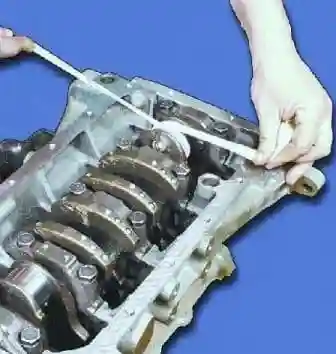
- Nous essuyons les tourillons de bielle du vilebrequin.
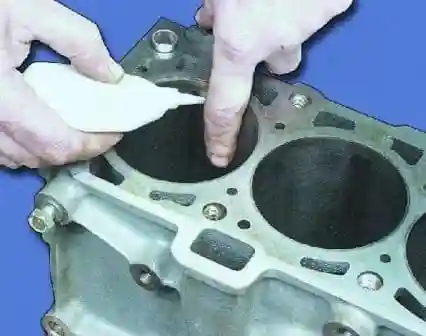
- Nous graissons la chemise du premier cylindre à l'huile moteur.
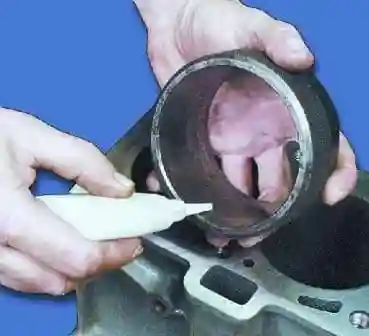
- Nous graissons le mandrin de pose des pistons.
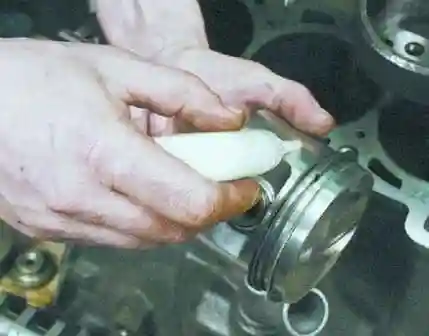
- Nous graissons le piston du premier cylindre.
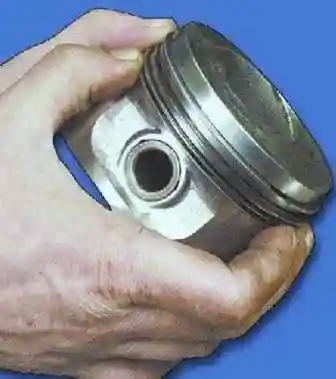
- Nous écartons les fermetures des segments comme indiqué ci-dessus.
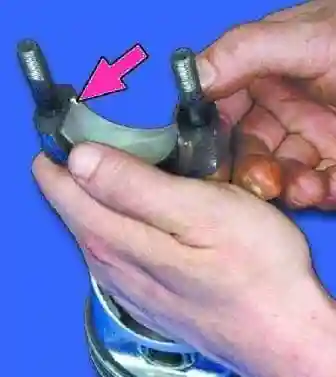
- Nous insérons le demi-coussinet dans la tête de bielle. L'ergot du demi-coussinet doit entrer dans la rainure de la tête de bielle.
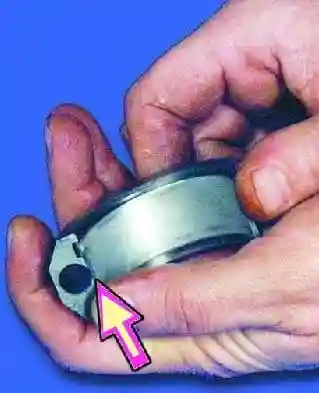
- Nous insérons le demi-coussinet dans le chapeau de bielle de manière que son ergot entre dans la rainure du chapeau.
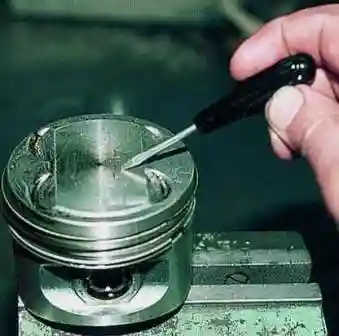
- Lors de la pose des pistons dans les cylindres, la flèche sur le fond du piston doit être tournée vers l'entraînement de distribution.
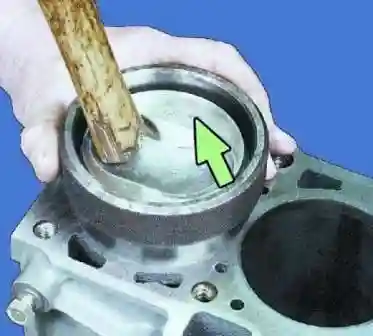
- Nous insérons le piston assemblé avec la bielle dans le mandrin. Nous l'orientons par la flèche sur le piston vers la pompe à huile et poussons doucement le piston avec le manche en bois d'un marteau. Nous contrôlons la bonne position des demi-coussinets de bielle.
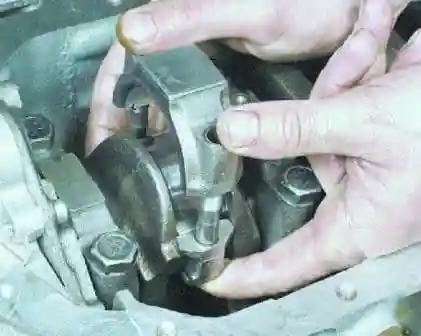
- Nous graissons les demi-coussinets et posons le chapeau de bielle conformément au marquage.
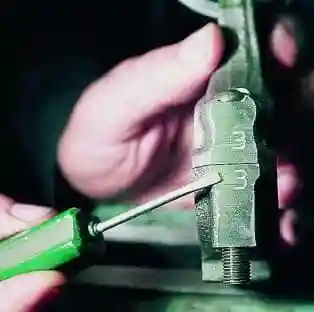
Les chapeaux sont posés sur les bielles de manière que les numéros de cylindre sur le chapeau et sur la bielle soient situés du même côté.
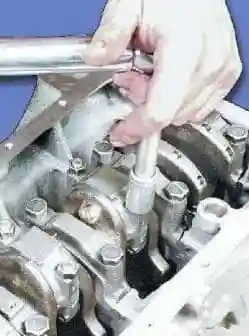
- Nous engageons les écrous de fixation du chapeau. De la même manière, nous posons et serrons les chapeaux des autres bielles.
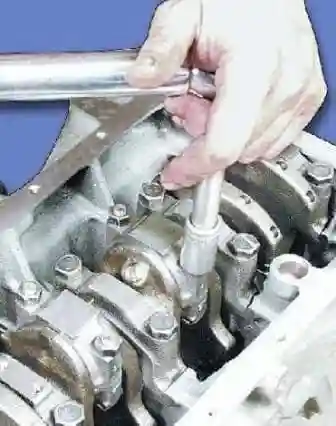
- Serrez à la clé dynamométrique les écrous de fixation des chapeaux de bielle au couple de 44–54 N·m (4,4–5,4 kgf·m).
Pose du volant moteur
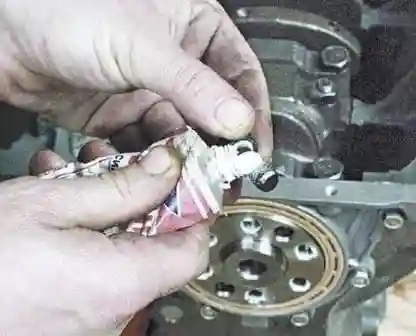
- Avant de poser le volant moteur, nous graissons d'une fine couche le filetage des boulons de fixation du volant.
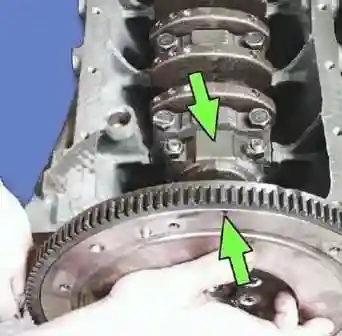
- Posez le volant moteur de manière que le repère sur le volant soit en face du chapeau de bielle du quatrième cylindre, car les boulons de fixation sont disposés asymétriquement.
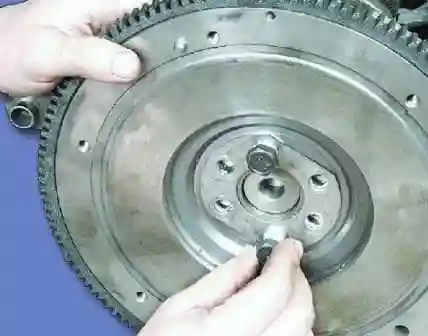
- Nous posons la rondelle d'arrêt et engageons le volant moteur.
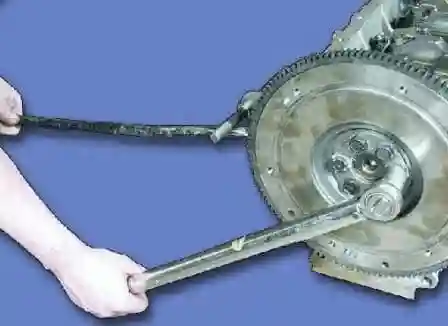
- Nous serrons les boulons de fixation du volant moteur au couple de 62–89 N·m (6,2–8,9 kgf·m), en empêchant le volant de tourner.
La suite de l'assemblage du moteur est examinée dans la suite de ce sujet.


