
Les dimensions principales du groupe bielle-piston sont indiquées sur la figure 1.
Le piston est en aluminium coulé. La masse des pistons est strictement respectée lors de la fabrication.
C'est pourquoi, lors de l'assemblage du moteur, il n'est pas nécessaire de sélectionner des pistons d'un même groupe par masse.
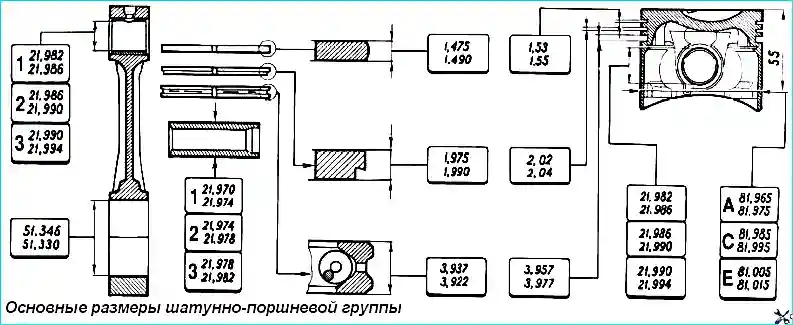
Par diamètre extérieur, les pistons sont répartis en cinq classes (A, B, C, D, E) à intervalles de 0,01 mm. La surface extérieure du piston a une forme complexe. En hauteur, elle est bombée, et en section transversale, elle est ovale. C'est pourquoi il faut mesurer le diamètre du piston uniquement dans le plan perpendiculaire à l'axe de l'axe de piston, à une distance de 55 mm du fond du piston.
Par diamètre de l'alésage de l'axe de piston, les pistons sont répartis en trois classes (1, 2, 3) à intervalles de 0,004 mm.
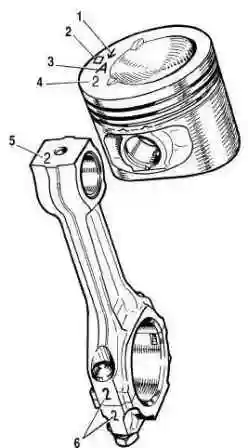
Les classes des diamètres du piston et de l'alésage pour l'axe de piston sont estampillées sur le fond du piston.
Les pistons de cotes de réparation sont fabriqués avec un diamètre extérieur augmenté de 0,4 et 0,8 mm. Sur le fond de ces pistons est apposé un marquage sous forme de triangle ou de carré. Le triangle correspond à une augmentation du diamètre extérieur de 0,4 mm, et le carré à 0,8 mm.
La flèche sur le fond du piston indique comment orienter correctement le piston lors de son montage dans le cylindre. Elle doit être dirigée vers l'entraînement de l'arbre à cames.
L'axe de piston est en acier, creux, de type flottant, c'est-à-dire qu'il tourne librement dans les bossages du piston et la douille de bielle. L'axe est fixé dans le piston par deux circlips en acier.
Par diamètre extérieur, les axes sont répartis en trois classes à intervalles de 0,004 mm. La classe est marquée par de la peinture sur l'extrémité de l'axe : repère bleu — première, vert — deuxième, rouge — troisième classe.
Les segments de piston sont en fonte. Le segment de compression supérieur a une surface extérieure bombée chromée. Le segment de compression inférieur est de type racleur. Le segment racleur d'huile a des arêtes de travail chromées et un ressort hélicoïdal expansif (expandeur).
Sur les segments de cotes de réparation est apposé un marquage numérique « 40 » ou « 80 », ce qui correspond à une augmentation du diamètre extérieur de 0,4 ou 0,8 mm.
La bielle est en acier, forgée. La bielle est usinée avec son chapeau, c'est pourquoi ils ne sont pas interchangeables séparément. Pour ne pas confondre les chapeaux et les bielles lors de l'assemblage, le numéro 6 (voir figure 2) du cylindre dans lequel ils sont installés est estampillé sur eux. Lors de l'assemblage, les chiffres sur la bielle et le chapeau doivent se trouver du même côté.
Dans la tête supérieure de la bielle est pressée une douille en acier-bronze. Par diamètre de l'alésage de cette douille, les bielles sont réparties en trois classes à intervalles de 0,004 mm (de même que les pistons). Le numéro 5 de la classe est estampillé sur la tête supérieure de la bielle.
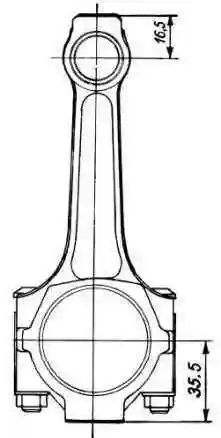
Par masse des têtes supérieure et inférieure, les bielles sont réparties en classes (tableau), marquées par de la peinture sur la tige de bielle. Sur le moteur doivent être installées des bielles d'une même classe par masse. On peut ajuster la masse des bielles en enlevant du métal des bossages sur les têtes jusqu'aux dimensions minimales de 16,5 et 35,5 mm (figure 3).
Classes des bielles par masse des têtes supérieure et inférieure
| Masse des têtes de bielle (grammes) | Classe | Couleur du marquage | |
|---|---|---|---|
| Supérieure | Inférieure | ||
| 186∗2 | 519∗3 | A | blanc |
| 525∗3 | B | bleu clair | |
| 531∗3 | C | rouge | |
| 190∗2 | 519∗3 | D | noir |
| 525∗3 | E | violet | |
| 531∗3 | F | vert | |
| 194∗2 | 519∗3 | G | jaune |
| 525∗3 | H | marron | |
| 531∗3 | I | orange | |
Depuis la production de 2012, les masses des têtes de bielle ont légèrement changé.
| Masse des têtes de bielle (grammes) | Classe | Couleur du marquage | |
|---|---|---|---|
| Supérieure | Inférieure | ||
| 186∗2 | 527∗3 | A | blanc |
| 533∗3 | B | bleu clair | |
| 539∗3 | C | rouge | |
| 190∗2 | 527∗3 | D | noir |
| 533∗3 | E | violet | |
| 539∗3 | F | vert | |
| 194∗2 | 527∗3 | G | jaune |
| 533∗3 | H | marron | |
| 539∗3 | I | orange | |
Sélection du piston pour le cylindre
Le jeu minimal calculé entre le piston et le cylindre (pour pièces neuves) est de 0,025—0,045 mm. Il est déterminé comme la différence entre la dimension minimale du cylindre et la dimension maximale du piston et est assuré par le montage de pistons de la même classe que les cylindres. Le jeu maximal admissible (en cas d'usure des pièces) est de 0,15 mm.
Si, sur un moteur ayant été en service, le jeu dépasse 0,15 mm, il est nécessaire de resélectionner les pistons pour les cylindres afin que le jeu soit aussi proche que possible du jeu calculé.
Les pièces de rechange comprennent des pistons des classes A, C, E. Cela suffit pour sélectionner un piston pour n'importe quel cylindre lors de la réparation du moteur, car les pistons et les cylindres sont répartis en classes avec un léger chevauchement des dimensions. Par exemple, pour les cylindres des classes B et D, un piston de classe C peut convenir.
Démontage et remontage
Démontage
- Retirez du piston les circlips de l'axe de piston, sortez l'axe et séparez la bielle du piston.
- Retirez les segments de piston.
Les boulons de bielle sont pressés dans la bielle. C'est pourquoi, pour ne pas perturber l'ajustement du boulon dans la bielle, il n'est pas permis de chasser les boulons des bielles lors du démontage du moteur et du groupe bielle-piston.
Si certaines pièces du groupe bielle-piston ne sont pas endommagées et peu usées, elles peuvent être réutilisées. C'est pourquoi, lors du démontage, marquez-les afin de remonter ensuite le groupe avec les mêmes pièces et de l'installer dans le cylindre d'origine du moteur.
Remontage
Avant le remontage, sélectionnez l'axe pour le piston et la bielle. Sur les pièces neuves, la classe des alésages pour l'axe dans la bielle et le piston doit être identique à la classe de l'axe. Sur les pièces ayant été en service, pour une bonne conjugaison, il est nécessaire que l'axe de piston, lubrifié à l'huile moteur, entre dans l'alésage du piston ou de la bielle par une simple pression du pouce (figure 4) et ne tombe pas de celui-ci si l'on tient le piston comme indiqué sur la figure 5.
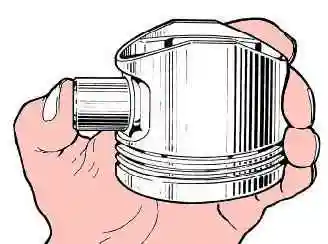
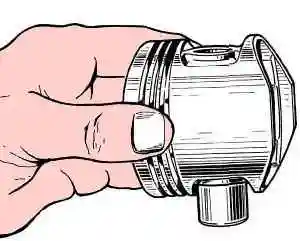
Remplacez l'axe qui tombe par un autre, de la catégorie suivante. Si un axe de troisième catégorie a été inséré dans le piston, remplacez le piston, l'axe et la bielle.
Le remontage du groupe bielle-piston s'effectue dans l'ordre inverse du démontage. Après le montage de l'axe de piston, lubrifiez-le à l'huile moteur par les orifices des bossages du piston.
Montez les segments de piston dans l'ordre suivant :
- Lubrifiez à l'huile moteur les gorges du piston et les segments de piston.
- Orientez les segments de piston de manière à ce que la serrure du segment de compression supérieur soit située à un angle de 45° par rapport à l'axe de l'axe de piston, la serrure du segment de compression inférieur — à un angle d'environ 180° par rapport à l'axe de la serrure du segment de compression supérieur, et la serrure du segment racleur d'huile — à un angle d'environ 90° par rapport à l'axe de la serrure du segment de compression supérieur.
- Montez le segment de compression inférieur avec la rainure vers le bas (voir figure 1). Si le segment porte l'inscription « Верх » ou « TOP », montez-le avec l'inscription vers le haut (vers le fond du piston).
- Avant de monter le segment racleur d'huile, vérifiez que la jonction du ressort expansif se trouve du côté opposé à la serrure du segment.
Le démontage et le remontage du groupe bielle-piston peuvent être consultés ici.
Contrôle de l'état technique
- Nettoyez le piston de la calamine et éliminez tous les dépôts des canaux de lubrification du piston et de la bielle.
- Examinez soigneusement les pièces. Les fissures de toute nature sur le piston, les segments de piston, l'axe, la bielle et son chapeau ne sont pas admises.
- Si la surface de travail des coquilles présente des rayures profondes, remplacez les coquilles par des neuves.
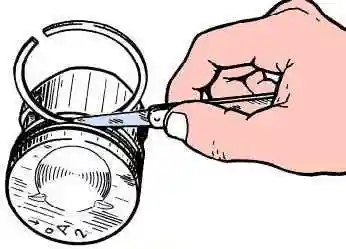
Contrôlez le jeu entre les segments de piston et les gorges à l'aide d'un jeu de cales, comme indiqué sur la figure 6, en insérant le segment dans la gorge correspondante.
Le jeu calculé (arrondi à 0,01 mm) pour pièces neuves est de :
- pour le segment de compression supérieur — 0,04—0,07 mm ;
- pour le segment de compression inférieur — 0,03—0,06 mm ;
- pour le segment racleur d'huile — 0,02—0,05 mm.
Les jeux maximaux admissibles en cas d'usure sont de 0,15 mm.
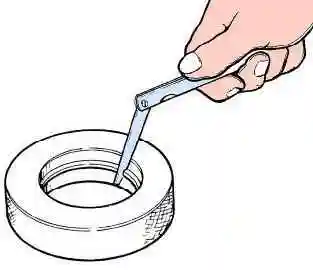
Contrôlez le jeu dans la serrure des segments de piston à l'aide d'un jeu de cales, en insérant les segments dans un calibre (figure 7) dont le diamètre d'alésage est égal au diamètre nominal du segment avec une tolérance de 0,003 mm. Pour les segments de dimension normale d'un diamètre de 82 mm, on peut utiliser le calibre 67.8125.9502.
Le jeu doit être compris entre 0,25 et 0,45 mm pour tous les segments neufs. Le jeu maximal admissible en cas d'usure est de 1 mm.


