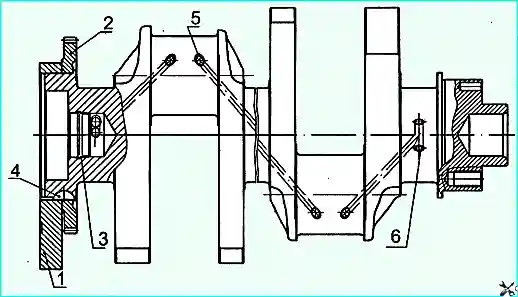
Le vilebrequin (figure 1) est fabriqué en acier de haute qualité et comporte cinq tourillons principaux et quatre tourillons de bielle, reliés par des joues et raccordés par des congés de raccordement.
Pour assurer l'alternance uniforme des courses de travail, les tourillons de bielle du vilebrequin sont disposés à un angle de 90°.
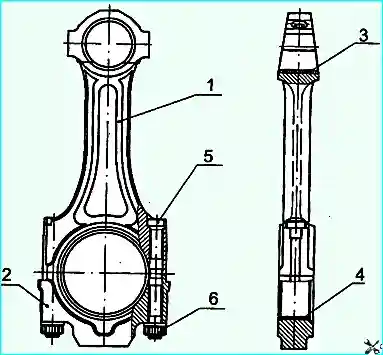
À chaque tourillon de bielle sont reliées deux bielles (figure 2) — une pour la rangée droite et une pour la rangée gauche de cylindres.
Le durcissement du vilebrequin est réalisé par nitruration sur une profondeur de 0,5–0,7 mm, la dureté de la couche durcie étant d'au moins 600 HV.
L'amenée d'huile aux tourillons de bielle est réalisée par les trous des tourillons principaux 8 et les trous 7 (figure 1).
Pour équilibrer les forces d'inertie et réduire les vibrations, le vilebrequin comporte six contrepoids estampés d'une seule pièce avec les joues du vilebrequin.
Outre les contrepoids principaux, il existe un contrepoids supplémentaire amovible 1, pressé sur l'arbre ; sa position angulaire par rapport au vilebrequin est déterminée par la clavette 5.
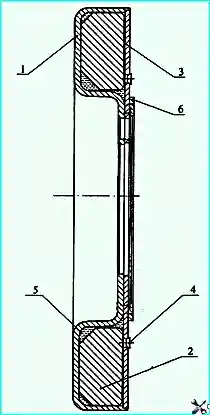
Pour assurer le déséquilibre requis, une évidement 6 est réalisé sur le volant moteur (figure 5).
Sur le bout arrière du vilebrequin est réalisé un tourillon 9 (figure 3) sur lequel sont centrés le pignon du vilebrequin 8 et le volant moteur 1 (figure 6).
Sur la face arrière du vilebrequin sont réalisés dix trous filetés M16×1,5-6Н pour la fixation du pignon du vilebrequin et du volant moteur ; sur la face avant sont réalisés huit trous filetés M12×1,25-6Н pour la fixation de l'amortisseur de vibrations de torsion.
Dans la cavité du nez du vilebrequin est installé un bouchon 4 (figure 1), par l'orifice calibré duquel est assurée la lubrification de l'arbre cannelé de la prise de force avant.
Contre les déplacements axiaux, le vilebrequin est fixé par deux demi-bagues supérieures 1 et deux demi-bagues inférieures 2 (figure 3), installées dans les rainures du palier principal arrière du bloc-cylindres, de sorte que le côté avec les rainures soit en appui contre les faces de butée de l'arbre.
Sur le nez du vilebrequin (figure 1) sont installés les pignons d'entraînement de la pompe à huile 2, 3 et le pignon d'entraînement du mécanisme de distribution 8 (figure 3).
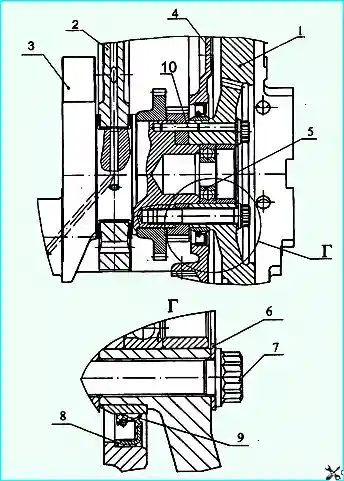
L'étanchéité du vilebrequin est assurée par une manchette en caoutchouc 8 (figure 6), avec un élément d'étanchéité supplémentaire — un déflecteur 9. La manchette est logée dans le carter du volant moteur 4.
La manchette est fabriquée en fluoroélastomère selon la technologie de moulage de l'arête d'étanchéité directement dans le moule.
Diamètres nominaux des tourillons du vilebrequin :
- principaux : 95-0,015 mm ;
- de bielle : 80-0,013 mm.
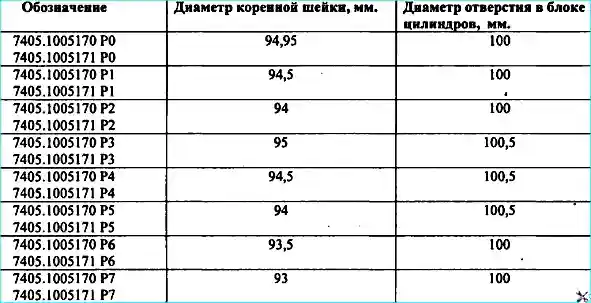
Pour la remise en état du moteur, huit cotes de réparation de coussinets sont prévues.
La désignation des coussinets de paliers du vilebrequin, le diamètre des tourillons principaux du vilebrequin, le diamètre de l'orifice dans le bloc-cylindres pour ces coussinets sont indiqués dans le tableau 1.
La désignation des coussinets de la tête inférieure de bielle, le diamètre des tourillons de bielle du vilebrequin, le diamètre de l'orifice dans la tête de bielle pour ces coussinets sont indiqués dans le tableau 2.
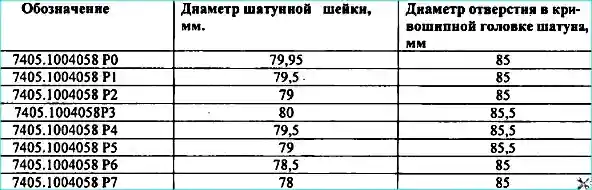
Les coussinets 7405.1005170 Р0, 7405.1005171 Р0, 7405.1005058 Р0 sont utilisés lors de la remise en état du moteur sans rectification du vilebrequin. Si nécessaire, polir les tourillons du vilebrequin.
Lors de la rectification du vilebrequin sur les tourillons principaux jusqu'à 94 mm et moins, ou sur les tourillons de bielle jusqu'à 79 mm et moins, il est nécessaire de soumettre le vilebrequin à une nitruration répétée.
Les limites de tolérance sur les diamètres des tourillons du vilebrequin, sur le diamètre de l'orifice dans le bloc-cylindres et sur le diamètre de l'orifice dans la tête de bielle lors de la remise en état du moteur doivent être les mêmes que pour les cotes nominales.
Le vilebrequin des moteurs 740.50-360 et 740.51-320 présente des différences importantes par rapport aux vilebrequins des autres modèles de moteurs ; ces différences rendent impossible l'utilisation des vilebrequins des moteurs KAMAZ d'autres modèles.
Le marquage du vilebrequin, réalisé dans la pièce forgée sur le troisième contrepoids, doit être 740.50-1005020.
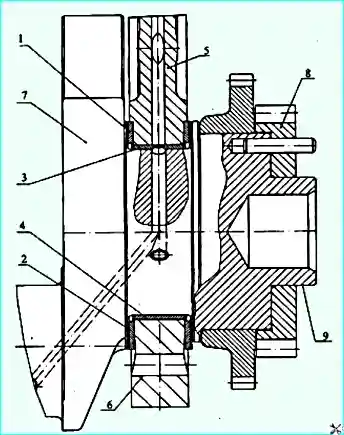
Les paliers principaux et de bielle (figures 2 et 3) sont fabriqués à partir d'un feuillard d'acier, recouvert d'une couche de bronze au plomb d'une épaisseur de 0,3 mm, d'une couche d'alliage plomb-étain d'une épaisseur de 0,022 mm et d'une couche d'étain d'une épaisseur de 0,003 mm.
Les coussinets supérieurs 3 et inférieurs 4 des paliers principaux ne sont pas interchangeables. Le coussinet supérieur comporte un orifice d'amenée d'huile et une rainure pour sa distribution.
Les deux coussinets 4 de la tête inférieure de bielle sont interchangeables.
Contre la rotation et le déplacement latéral, les coussinets sont fixés par des saillies (oreilles) entrant dans les rainures prévues dans les logements du bloc et de la bielle, ainsi que dans les chapeaux de paliers.
Les coussinets présentent des différences de construction visant à augmenter leur aptitude au travail lors de la suralimentation du moteur par turbocompresseur ; le marquage des coussinets a été modifié en 7405.1004058 (de bielle), 7405.1005170 et 7405.1005171 (principaux).
Il n'est pas recommandé de remplacer les coussinets lors de la réparation par des coussinets de série marqués 740, car cela entraînerait une réduction sensible de la durée de vie du moteur.
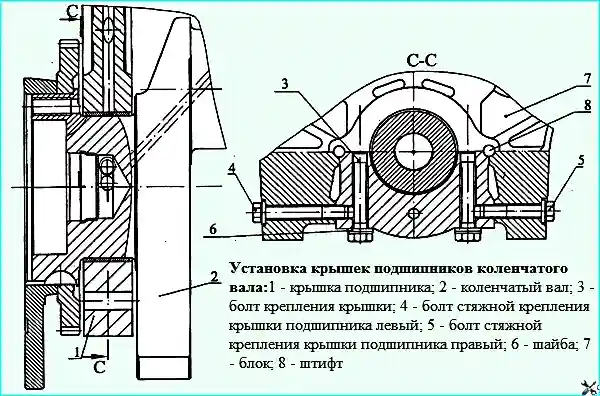
Les chapeaux des paliers principaux (figure 4) sont fabriqués en fonte à haute résistance.
La fixation des chapeaux est réalisée à l'aide de boulons de serrage verticaux et horizontaux 3, 4, 5, qui sont serrés selon un schéma déterminé avec un couple réglementé (voir l'article Couples de serrage de la visserie du diesel KAMAZ).
La bielle (figure 2) est en acier, forgée, son corps 1 a une section en I. La tête supérieure de bielle est non démontable, la tête inférieure est réalisée avec un plan de joint droit et plat.
La bielle est usinée définitivement en assemblage avec le chapeau 2, c'est pourquoi les chapeaux de bielles ne sont pas interchangeables.
Dans la tête supérieure de la bielle est pressée une douille acier-bronze 3, et dans la tête inférieure sont installés des coussinets remplaçables 4.
Le chapeau de la tête inférieure de bielle est fixé à l'aide d'écrous 6, vissés sur des boulons 5 préalablement pressés dans le corps de bielle.
Le serrage des boulons de bielle est effectué selon le schéma défini dans l'article Couples de serrage de la visserie du diesel KAMAZ.
Sur le chapeau et le corps de bielle sont apposées des marques d'appariement — des numéros d'ordre à trois chiffres. En outre, sur le chapeau de bielle est frappé le numéro d'ordre du cylindre.
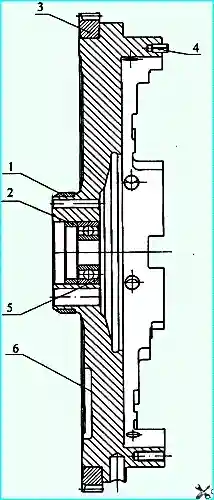
Le volant moteur (figure 5) est fixé par dix boulons 7 (figure 6), fabriqués en acier allié, sur la face arrière du vilebrequin et est fixé par la goupille 10 (figure 6) sur le tourillon de centrage du vilebrequin 9 (figure 3).
Afin d'éviter l'endommagement de la surface du volant moteur, une rondelle 6 (figure 6) est installée sous les têtes de boulons.
La valeur du couple de serrage des boulons de fixation du volant moteur est indiquée dans l'article Couples de serrage de la visserie du diesel.
Sur la surface cylindrique usinée du volant moteur est pressée une couronne dentée 3 (figure 5), avec laquelle engrène le pignon du démarreur lors du lancement du moteur.
Sous la manchette d'étanchéité du vilebrequin est installée une bague 1 à surface extérieure chromée.
Le volant moteur est exécuté pour un embrayage à diaphragme à un ou deux disques.
Dans l'alésage intérieur du volant moteur est installé le roulement 5 de l'arbre primaire de la boîte de vitesses.
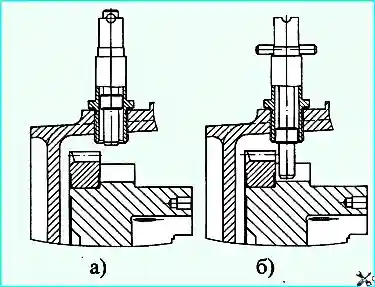
Lors des réglages de l'angle d'avance à l'injection du carburant et des jeux thermiques dans les soupapes, le volant moteur est bloqué par un bloque-volant (figure 7).
La construction du volant moteur présente les principales différences suivantes par rapport aux volants moteurs des moteurs 740.10 et 7403.10 :
- l'angle de position de la rainure pour le bloque-volant sur la surface extérieure du volant moteur a été modifié ;
- le diamètre de l'alésage pour loger la rondelle sous les boulons de fixation du volant moteur a été augmenté ;
- un évidement en forme de croissant a été introduit pour assurer le déséquilibre requis ;
- la fixation du volant moteur à la face du vilebrequin est réalisée par dix boulons M16×1,5.
Les modifications énumérées rendent impossible l'installation des volants moteurs des moteurs d'autres modèles lors des travaux de réparation.
L'amortisseur de vibrations de torsion (figure 8) est fixé par huit boulons 2 (figure 9) sur le nez avant du vilebrequin.
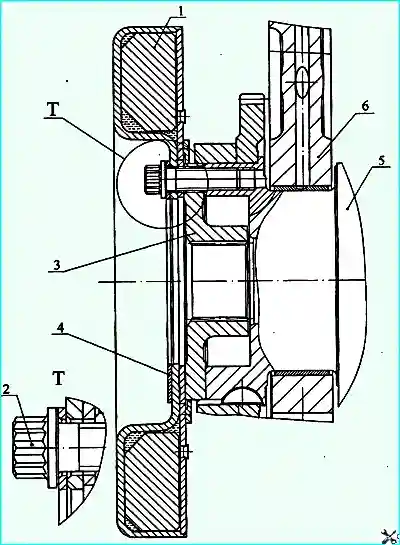
L'amortisseur se compose du corps 1 (figure 8), dans lequel est installé avec un jeu le volant de l'amortisseur 5. Extérieurement, le corps de l'amortisseur est fermé par le couvercle 2. L'étanchéité est assurée par soudage au joint du corps de l'amortisseur et du couvercle.
Entre le corps de l'amortisseur et le volant de l'amortisseur se trouve un liquide silicone à haute viscosité, dosé avant la soudure du couvercle. Le centrage de l'amortisseur est assuré par la rondelle 3 soudée au corps.
L'amortissement des vibrations de torsion du vilebrequin se produit par le freinage du corps de l'amortisseur, fixé sur le nez du vilebrequin, par rapport au volant dans le milieu du liquide silicone. L'énergie de freinage est alors libérée sous forme de chaleur.
Il est interdit, lors des travaux de réparation, de déformer le corps et le couvercle de l'amortisseur. Un amortisseur dont le corps ou le couvercle est déformé n'est pas apte à une exploitation ultérieure.
Après l'installation de l'amortisseur, vérifier la présence d'un jeu entre l'amortisseur et le contrepoids.
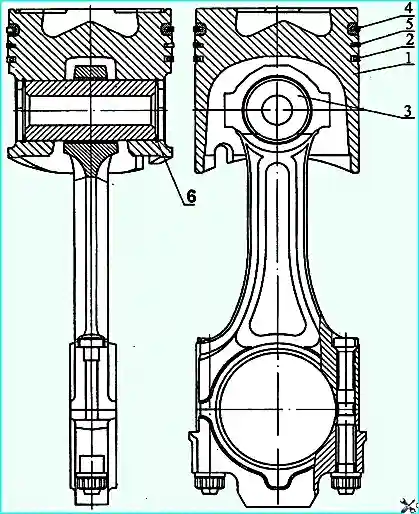
Le piston 1 (figure 10) est coulé en alliage d'aluminium avec une insert en fonte résistante à l'usure sous le segment de compression supérieur.
Dans la tête du piston est réalisée une chambre de combustion toroïdale avec un déplaceur dans la partie centrale, qui est décalée par rapport à l'axe du piston du côté opposé aux évidements pour les soupapes de 5 mm.
La surface latérale présente une forme complexe ovalo-tonnelletée avec un affaissement dans la zone des orifices pour l'axe de piston. Sur la jupe est appliqué un revêtement graphité.
Dans la partie inférieure de la jupe du piston est réalisée une rainure qui, lors d'un assemblage correct, exclut le contact du piston avec le gicleur de refroidissement lorsqu'il se trouve au point mort bas.
Le piston est équipé de deux segments de compression et d'un segment racleur d'huile.
Sa particularité distinctive est la distance réduite depuis le fond jusqu'à la face inférieure de la rainure supérieure, qui est de 17 mm.
Sur le moteur, de manière analogue aux autres modèles de moteurs KAMAZ, afin d'assurer l'économie de carburant et les performances environnementales, on utilise une sélection sélective des pistons pour chaque cylindre selon la distance de l'axe de l'axe de piston au fond.
Selon le paramètre indiqué, les pistons sont répartis en quatre groupes : 10, 20, 30 et 40. Chaque groupe suivant diffère du précédent de 0,11 mm.
En pièces de rechange sont livrés les pistons de la plus grande hauteur — pour les moteurs 740.50-360 et 740.51-320, la cote de l'axe de l'axe de piston au fond du piston du groupe 40 (le plus grand) est de 71,04-0,04 mm.
Afin d'éviter un éventuel contact entre eux et les culasses, en cas de remplacement, il est nécessaire de contrôler le jeu au-dessus du piston.
Si le jeu entre le piston et la culasse après le serrage des boulons de fixation de celle-ci est inférieur à 0,87 mm, il est nécessaire de rectifier le fond du piston de la valeur manquante jusqu'à cette valeur.
L'installation de pistons provenant de moteurs KAMAZ d'autres modèles n'est pas admissible. Le marquage du piston 740.51-1004015 est réalisé en coulée sur la cavité intérieure du piston.
Les segments de compression (figure 10) sont fabriqués en fonte à haute résistance, et le segment racleur d'huile — en fonte grise.
Le segment de compression supérieur a la forme d'un trapèze bilatéral avec un évidement intérieur du côté de la face supérieure, et le second a la forme d'un trapèze unilatéral.
Lors du montage, la face portant l'inscription « dessus » doit être disposée du côté du fond du piston.
La surface de travail du segment de compression supérieur 4 est revêtue de molybdène et a une forme tonnelletée.
Sur la surface de travail du second segment de compression 5 et du segment racleur d'huile 2 est appliqué du chrome.
Sa forme sur le second segment est un cône avec une inclinaison vers la face inférieure ; par ce trait caractéristique, le segment a reçu le nom de « segment minute ».
Les segments minutes sont utilisés pour réduire la consommation d'huile par combustion ; leur installation dans la rainure supérieure n'est pas admissible.
Le segment racleur d'huile est du type en caisson, d'une hauteur de 4 mm, avec un expanseur à ressort ayant un pas de spires variable et une surface extérieure rectifiée.
La partie centrale de l'expanseur, à pas de spires plus faible, doit être disposée dans le verrou du segment lors de l'installation sur le piston.
L'installation de segments de piston provenant d'autres modèles de moteurs KAMAZ peut entraîner une augmentation de la consommation d'huile par combustion et, par conséquent, une dégradation des performances environnementales.
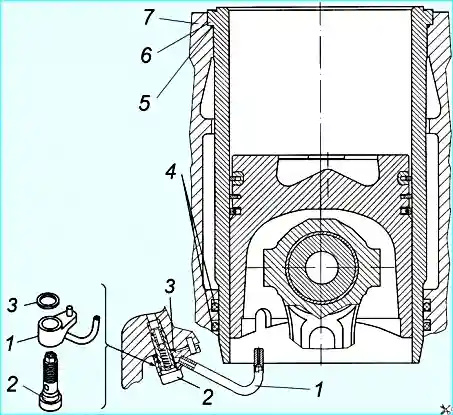
Les gicleurs de refroidissement (figure 11) sont installés dans la partie carter du bloc-cylindres et assurent l'amenée d'huile depuis la conduite principale d'huile, lorsque la pression y atteint 80–120 kPa (0,8–1,2 kgf/cm²), sur la cavité intérieure des pistons.
Le clapet logé dans chacun des gicleurs est réglé sur cette pression.
Lors de l'assemblage du moteur, il est nécessaire de contrôler la correcte position du tube du gicleur par rapport à la chemise de cylindre et au piston. Le contact avec le piston n'est pas admissible.
Le piston est relié à la bielle (figure 10) par un axe 3 de type flottant, son déplacement axial est limité par des bagues d'arrêt 6.
L'axe est fabriqué en acier chromo-nickel, le diamètre de l'orifice est de 16 mm. L'utilisation d'axes dont le diamètre d'orifice est de 22 et 25 mm n'est pas admissible, car cela perturbe l'équilibrage du moteur.
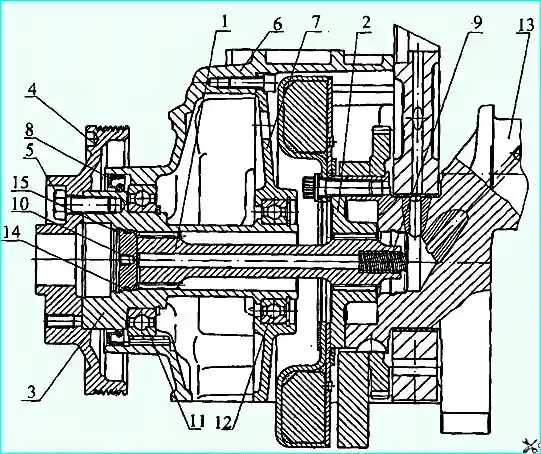
La prise de force avant (figure 11) est réalisée depuis le nez du vilebrequin par l'intermédiaire du demi-accouplement de prise de force 2, fixé au nez du vilebrequin 13 par huit boulons spéciaux M12×1,25.
Le centrage du demi-accouplement par rapport au vilebrequin est réalisé sur l'alésage intérieur du contrepoids extérieur.
Le couple du demi-accouplement est transmis par l'arbre d'entraînement des agrégats 1 et l'arbre de prise de force 3 à la poulie 4.
L'arbre de prise de force 3 est installé sur deux roulements à billes 11 et 12.
L'étanchéité de la cavité est assurée par la manchette 8 et le bouchon 10 avec bague en caoutchouc. Pour réduire l'usure des liaisons cannelées, l'arbre d'entraînement des agrégats est maintenu contre les déplacements axiaux par le ressort 9.


