
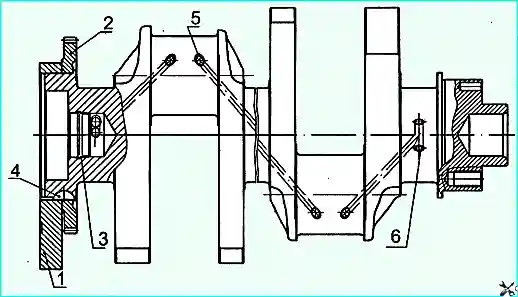
El cigüeñal (figura 1) está fabricado de acero de alta calidad y tiene cinco muñequillas principales y cuatro muñequillas de biela, unidas por las mejillas y empalmadas por acuerdos de transición.
Para la alternancia uniforme de las carreras de trabajo, las muñequillas de biela del cigüeñal están dispuestas bajo un ángulo de 90°.
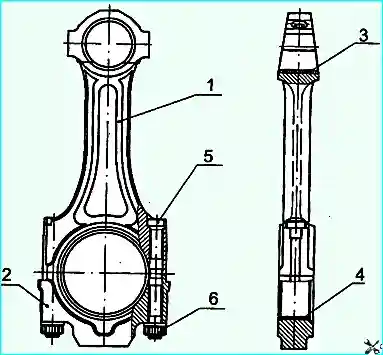
A cada muñequilla de biela se conectan dos bielas (figura 2) — una para la fila derecha y otra para la fila izquierda de cilindros.
El endurecimiento del cigüeñal se realiza mediante nitruración a una profundidad de 0,5–0,7 mm, la dureza de la capa endurecida es de al menos 600 HV.
El suministro de aceite a las muñequillas de biela se realiza a través de los orificios de las muñequillas principales 8 y los orificios 7 (figura 1).
Para equilibrar las fuerzas de inercia y reducir las vibraciones, el cigüeñal tiene seis contrapesos estampados junto con las mejillas del cigüeñal.
Además de los contrapesos principales, hay un contrapeso adicional desmontable 1, prensado sobre el eje; su posición angular respecto al cigüeñal se determina mediante la chaveta 5.
Para asegurar el desequilibrio requerido, en el volante motor se realiza un rebaje 6 (figura 5).
En el muñón trasero del cigüeñal se realiza una muñequilla 9 (figura 3), por la que se centra el engranaje del cigüeñal 8 y el volante motor 1 (figura 6).
En la cara trasera del cigüeñal se realizan diez orificios roscados M16×1,5-6Н para la fijación del engranaje del cigüeñal y del volante motor; en la cara delantera se realizan ocho orificios roscados M12×1,25-6Н para la fijación del amortiguador de vibraciones torsionales.
En la cavidad del muñón delantero del cigüeñal está instalado un tapón 4 (figura 1), a través de cuyo orificio calibrado se realiza la lubricación del eje estriado de la toma de fuerza delantera.
Contra los desplazamientos axiales, el cigüeñal está fijado por dos semianillos superiores 1 y dos semianillos inferiores 2 (figura 3), instalados en las ranuras del apoyo principal trasero del bloque de cilindros, de modo que el lado con las ranuras apoye contra las caras de tope del eje.
En el muñón delantero del cigüeñal (figura 1) están instalados los engranajes de accionamiento de la bomba de aceite 2, 3 y el engranaje de accionamiento del mecanismo de distribución 8 (figura 3).
El sellado del cigüeñal se realiza mediante un retén de goma 8 (figura 6), con un elemento sellante adicional — un guardapolvo 9. El retén está alojado en el cárter del volante motor 4.
El retén está fabricado de fluorocaucho según la tecnología de formación del borde sellante de trabajo directamente en el molde.
Diámetros nominales de las muñequillas del cigüeñal:
- principales: 95-0,015 mm;
- de biela: 80-0,013 mm.
Para la restauración del motor están previstas ocho medidas de reparación de cojinetes.
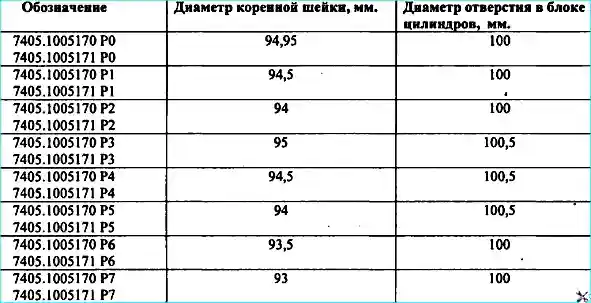
La designación de los cojinetes de los apoyos del cigüeñal, el diámetro de las muñequillas principales del cigüeñal, el diámetro del orificio en el bloque de cilindros para estos cojinetes se indican en la tabla 1.
La designación de los cojinetes de la cabeza inferior de biela, el diámetro de las muñequillas de biela del cigüeñal, el diámetro del orificio en la cabeza de biela para estos cojinetes se indican en la tabla 2.
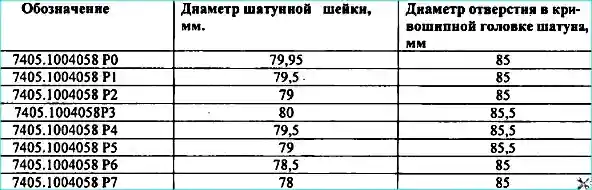
Los cojinetes 7405.1005170 Р0, 7405.1005171 Р0, 7405.1005058 Р0 se utilizan en la restauración del motor sin rectificado del cigüeñal. Si es necesario, pulir las muñequillas del cigüeñal.
Al rectificar el cigüeñal por las muñequillas principales hasta 94 mm y menos, o por las muñequillas de biela hasta 79 mm y menos, es necesario someter el cigüeñal a una nitruración repetida.
Los límites de tolerancia por los diámetros de las muñequillas del cigüeñal, el diámetro del orificio en el bloque de cilindros y el diámetro del orificio en la cabeza de biela durante la restauración del motor deben ser los mismos que en las medidas nominales.
El cigüeñal para los motores 740.50-360 y 740.51-320 tiene diferencias significativas respecto a los cigüeñales de otros modelos de motores; estas diferencias hacen imposible la utilización de cigüeñales de motores KAMAZ de otros modelos.
El marcado del cigüeñal, realizado en la forja sobre el tercer contrapeso, debe ser 740.50-1005020.
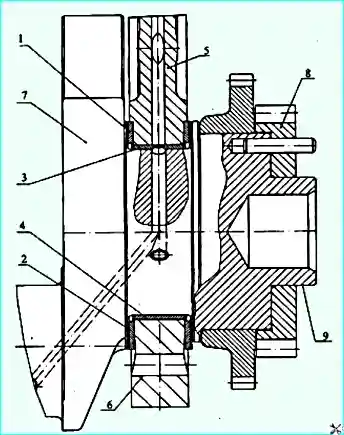
Los cojinetes principales y de biela (figuras 2 y 3) están fabricados de cinta de acero, recubierta con una capa de bronce al plomo de 0,3 mm de espesor, una capa de aleación plomo-estaño de 0,022 mm de espesor y una capa de estaño de 0,003 mm de espesor.
Los cojinetes superiores 3 e inferiores 4 de los apoyos principales no son intercambiables. En el cojinete superior hay un orificio para el suministro de aceite y una ranura para su distribución.
Ambos cojinetes 4 de la cabeza inferior de biela son intercambiables.
Contra el giro y el desplazamiento lateral, los cojinetes se fijan mediante salientes (orejetas) que entran en las ranuras previstas en los alojamientos del bloque y de la biela, así como en las tapas de los apoyos.
Los cojinetes presentan diferencias constructivas dirigidas a aumentar su capacidad de trabajo durante la sobrealimentación del motor por turbocompresor; el marcado de los cojinetes se ha modificado a 7405.1004058 (de biela), 7405.1005170 y 7405.1005171 (principales).
No se recomienda la sustitución de los cojinetes durante la reparación por cojinetes de serie con el marcado 740, ya que ello provocará una reducción sustancial de la vida útil del motor.
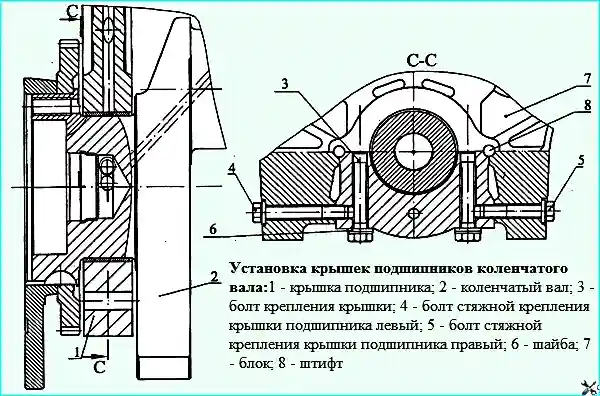
Las tapas de los apoyos principales (figura 4) están fabricadas de fundición de alta resistencia.
La fijación de las tapas se realiza mediante los pernos de apriete verticales y horizontales 3, 4, 5, que se aprietan según un esquema determinado con un par reglamentado (véase el artículo Pares de apriete de la tornillería del diésel KAMAZ).
La biela (figura 2) es de acero, forjada, el cuerpo 1 tiene sección en doble T. La cabeza superior de la biela es no desmontable, la inferior está realizada con un plano de unión recto y plano.
La biela se mecaniza definitivamente en conjunto con la tapa 2, por lo que las tapas de las bielas no son intercambiables.
En la cabeza superior de la biela está prensado un casquillo de acero-bronce 3, y en la inferior están instalados cojinetes recambiables 4.
La tapa de la cabeza inferior de la biela se fija mediante tuercas 6, enroscadas en los pernos 5 previamente prensados en el cuerpo de la biela.
El apriete de los pernos de biela se realiza según el esquema definido en el artículo Pares de apriete de la tornillería del diésel KAMAZ.
En la tapa y el cuerpo de la biela están marcados los signos de apareamiento — números de orden de tres cifras. Además, en la tapa de la biela está grabado el número de orden del cilindro.
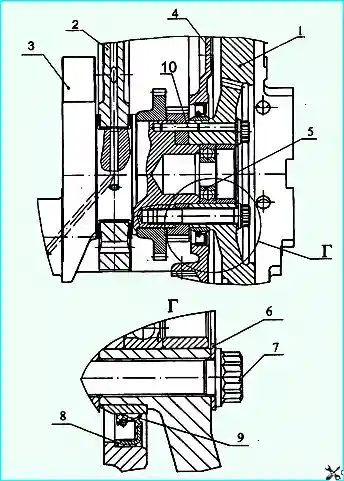
El volante motor (figura 5) está fijado por diez pernos 7 (figura 6), fabricados de acero aleado, en la cara trasera del cigüeñal y fijado por el pasador 10 (figura 6) en la muñequilla de centrado del cigüeñal 9 (figura 3).
Con el fin de excluir el daño de la superficie del volante motor, bajo las cabezas de los pernos se instala una arandela 6 (figura 6).
El valor del par de apriete de los pernos de fijación del volante motor se indica en el artículo Pares de apriete de la tornillería del diésel.
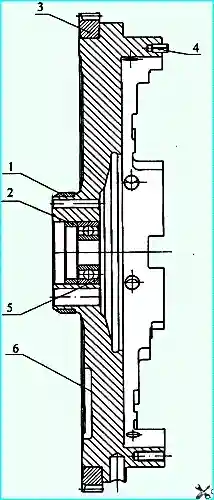
En la superficie cilíndrica mecanizada del volante motor está prensada una corona dentada 3 (figura 5), con la que engrana el piñón del motor de arranque al arrancar el motor.
Bajo el retén de sellado del cigüeñal se instala un anillo 1 con superficie exterior cromada.
El volante motor se ejecuta para embrague de diafragma de uno o dos discos.
En el mandrinado interior del volante motor está instalado el cojinete 5 del árbol primario de la caja de cambios.
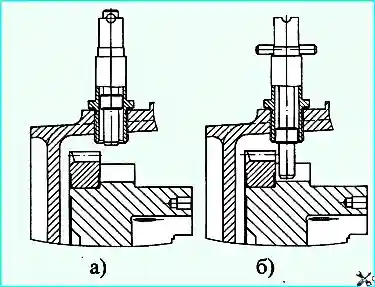
Durante las regulaciones del ángulo de avance de la inyección de combustible y de los juegos térmicos en las válvulas, el volante motor se bloquea con un bloqueador (figura 7).
La construcción del volante motor tiene las siguientes diferencias principales respecto a los volantes motor de los motores 740.10 y 7403.10:
- se ha modificado el ángulo de posición de la ranura para el bloqueador en la superficie exterior del volante motor;
- se ha aumentado el diámetro del mandrinado para alojar la arandela bajo los pernos de fijación del volante motor;
- se ha introducido un rebaje en forma de media luna para asegurar el desequilibrio requerido;
- la fijación del volante motor a la cara del cigüeñal se realiza mediante diez pernos M16×1,5.
Las modificaciones enumeradas hacen imposible la instalación de volantes motor de motores de otros modelos durante los trabajos de reparación.
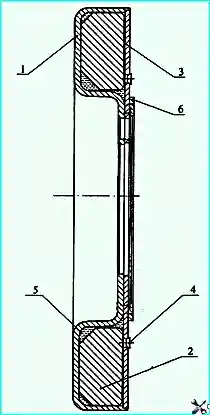
El amortiguador de vibraciones torsionales (figura 8) está fijado por ocho pernos 2 (figura 9) en el muñón delantero del cigüeñal.
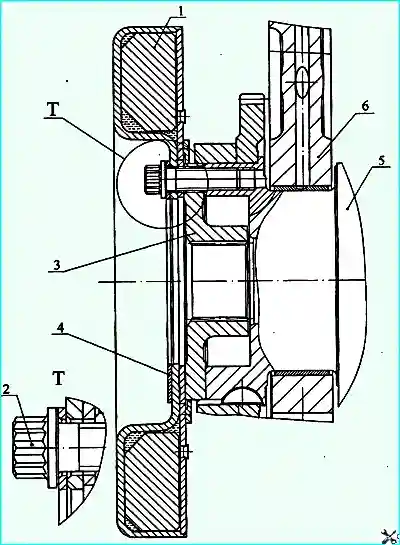
El amortiguador consta de la carcasa 1 (figura 8), en la que está instalado con huelgo el volante del amortiguador 5. Exteriormente la carcasa del amortiguador está cerrada por la tapa 2. La estanqueidad se asegura mediante soldadura por la unión de la carcasa del amortiguador y la tapa.
Entre la carcasa del amortiguador y el volante del amortiguador se encuentra un líquido de silicona de alta viscosidad, dosificado antes de la soldadura de la tapa. El centrado del amortiguador se realiza mediante la arandela 3 soldada a la carcasa.
La amortiguación de las vibraciones torsionales del cigüeñal se produce mediante el frenado de la carcasa del amortiguador, fijada en el muñón del cigüeñal, respecto al volante en el medio del líquido de silicona. La energía de frenado se libera en forma de calor.
Está prohibido durante los trabajos de reparación deformar la carcasa y la tapa del amortiguador. Un amortiguador con la carcasa o la tapa deformada no es apto para su explotación posterior.
Después de la instalación del amortiguador, comprobar la presencia de huelgo entre el amortiguador y el contrapeso.
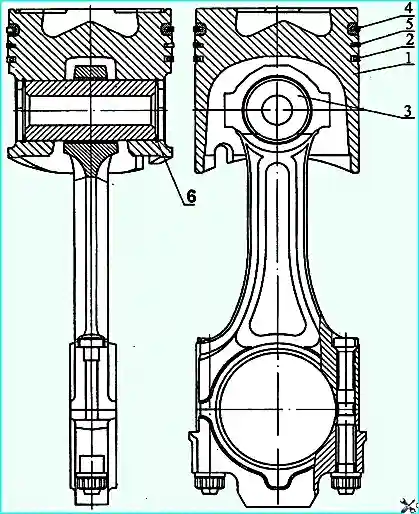
El pistón 1 (figura 10) está fundido de aleación de aluminio con una inserción de fundición resistente al desgaste bajo el segmento de compresión superior.
En la cabeza del pistón está realizada una cámara de combustión toroidal con un desplazador en la parte central, que está desplazada respecto al eje del pistón hacia el lado opuesto a las ranuras para las válvulas en 5 mm.
La superficie lateral representa una forma compleja ovalada-en tonel con un rebaje en la zona de los orificios para el pasador del pistón. Sobre la falda está aplicado un recubrimiento de grafito.
En la parte inferior de la falda del pistón está realizada una ranura que excluye, con un montaje correcto, el contacto del pistón con el inyector de refrigeración cuando se encuentra en el punto muerto inferior.
El pistón se completa con dos segmentos de compresión y un segmento rascador de aceite.
Su particularidad distintiva es la distancia reducida desde el fondo hasta la cara inferior de la ranura superior, que es de 17 mm.
En el motor, de forma análoga a otros modelos de motores KAMAZ, con el fin de asegurar la economía de combustible y los indicadores ecológicos, se aplica una selección selectiva de pistones para cada cilindro por la distancia desde el eje del pasador del pistón hasta el fondo.
Por el parámetro indicado, los pistones están divididos en cuatro grupos: 10, 20, 30 y 40. Cada grupo siguiente difiere del anterior en 0,11 mm.
En las piezas de repuesto se suministran pistones de la mayor altura — para los motores 740.50-360 y 740.51-320 la medida desde el eje del pasador del pistón hasta el fondo del pistón del grupo 40 (el mayor) es de 71,04-0,04 mm.
Con el fin de evitar el posible contacto entre ellos y las culatas, en caso de sustitución, es necesario controlar el huelgo sobre el pistón.
Si el huelgo entre el pistón y la culata después del apriete de los pernos de su fijación es inferior a 0,87 mm, es necesario recortar el fondo del pistón en la cantidad que falta hasta este valor.
La instalación de pistones de motores KAMAZ de otros modelos no es admisible. El marcado del pistón 740.51-1004015 se realiza en fundición sobre la cavidad interior del pistón.
Los segmentos de compresión (figura 10) están fabricados de fundición de alta resistencia, y el rascador de aceite — de fundición gris.
El segmento de compresión superior tiene la forma de un trapecio de dos lados con un rebaje interior por el lado de la cara superior, y el segundo tiene la forma de un trapecio de un lado.
En el montaje, la cara con la marca «arriba» debe colocarse por el lado del fondo del pistón.
La superficie de trabajo del segmento de compresión superior 4 está recubierta de molibdeno y tiene forma de tonel.
Sobre la superficie de trabajo del segundo segmento de compresión 5 y del segmento rascador de aceite 2 está aplicado cromo.
Su forma en el segundo segmento es un cono con inclinación hacia la cara inferior; por este rasgo característico el segmento recibió el nombre de «minutero».
Los segmentos minuteros se aplican para reducir el consumo de aceite por combustión; su instalación en la ranura superior no es admisible.
El segmento rascador de aceite es del tipo de caja, de 4 mm de altura, con un expansor de resorte que tiene paso variable de espiras y superficie exterior rectificada.
La parte central del expansor con menor paso de espiras, durante la instalación en el pistón, debe colocarse en el cierre del segmento.
La instalación de segmentos de pistón de otros modelos de motores KAMAZ puede provocar un aumento del consumo de aceite por combustión y, como consecuencia, un empeoramiento de los indicadores ecológicos.
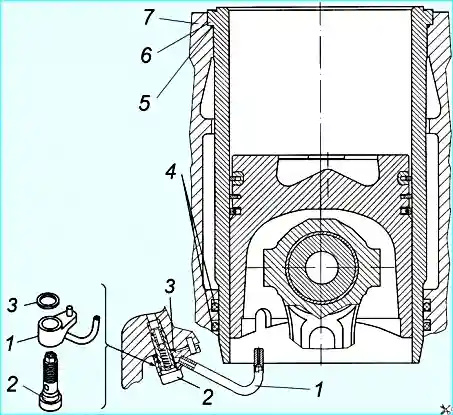
Los inyectores de refrigeración (figura 11) se instalan en la parte del cárter del bloque de cilindros y aseguran el suministro de aceite desde la conducción principal de aceite, al alcanzar en ella una presión de 80–120 kPa (0,8–1,2 kgf/cm²), a la cavidad interior de los pistones.
A esta presión está regulada la válvula situada en cada uno de los inyectores.
Durante el montaje del motor es necesario controlar la correcta posición del tubo del inyector respecto a la camisa del cilindro y al pistón. El contacto con el pistón no es admisible.
El pistón se conecta con la biela (figura 10) mediante un pasador 3 de tipo flotante; su desplazamiento axial está limitado por anillos de retención 6.
El pasador está fabricado de acero cromo-níquel, el diámetro del orificio es de 16 mm. La utilización de pasadores con diámetro de orificio de 22 y 25 mm no es admisible, ya que altera el equilibrado del motor.
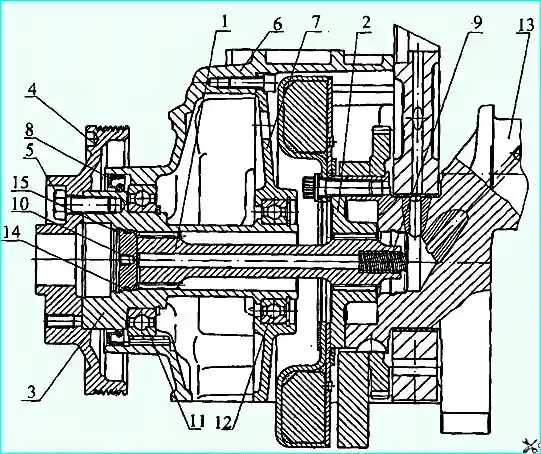
La toma de fuerza delantera (figura 11) se realiza desde el muñón del cigüeñal a través del semimanguito de la toma de fuerza 2, fijado al muñón del cigüeñal 13 mediante ocho pernos especiales M12×1,25.
El centrado del semimanguito respecto al cigüeñal se realiza por el mandrinado interior del contrapeso exterior.
El par del semimanguito se transmite mediante el eje de accionamiento de los agregados 1 y el eje de la toma de fuerza 3 a la polea 4.
El eje de la toma de fuerza 3 se instala sobre dos cojinetes de bolas 11 y 12.
El sellado de la cavidad se realiza mediante el retén 8 y el tapón 10 con anillo de goma. Para reducir el desgaste de las uniones estriadas, el eje de accionamiento de los agregados se mantiene contra los desplazamientos axiales mediante el resorte 9.


