Le bloc-cylindres du moteur est coulé en fonte.
La pièce coulée est soumise à un vieillissement artificiel pour éliminer les contraintes thermiques, ce qui permet au bloc de conserver des formes géométriques et des dimensions correctes pendant l'exploitation.
Deux rangées de demi-blocs pour les chemises de cylindres, coulées d'une seule pièce avec la partie supérieure du carter, sont disposées à un angle de 90° l'une par rapport à l'autre.
La rangée gauche des alésages pour les chemises est décalée par rapport à la droite vers l'avant (vers le ventilateur) de 29,5 mm, ce qui est dû à l'installation de deux bielles sur chaque tourillon de bielle du vilebrequin.
Chaque alésage comporte deux trous cylindriques coaxiaux, réalisés dans la ceinture supérieure et inférieure du bloc, par lesquels les chemises de cylindre sont centrées, et des décolletages dans la ceinture supérieure, formant des portées annulaires pour les collets des chemises.
Pour assurer un montage correct de la chemise dans le bloc, les paramètres de planéité et de perpendicularité de la portée d'appui sous le collet de la chemise par rapport à l'axe des alésages de centrage sont réalisés avec une grande précision.
Sur la ceinture inférieure sont réalisées deux rainures pour les bagues d'étanchéité, qui empêchent la pénétration du liquide de refroidissement de la cavité de refroidissement du bloc dans la cavité du carter d'huile du moteur.
Les bossages des trous pour les boulons de fixation des culasses sont réalisés sous forme de saillies sur les parois transversales formant la chemise de refroidissement, uniformément répartis autour de chaque cylindre.
La partie carter du bloc est reliée aux chapeaux des paliers principaux par des boulons principaux et des boulons de serrage.
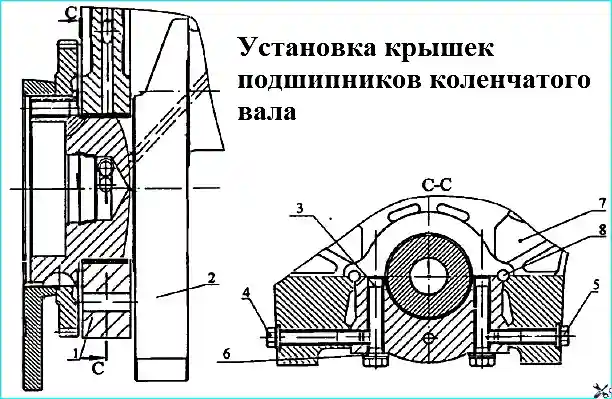
Le centrage des chapeaux des paliers principaux est réalisé par des goupilles horizontales 8 (figure 1), qui sont pressées à la jonction entre le bloc et les chapeaux, mais pénètrent en majeure partie dans le bloc pour éviter leur chute lors du démontage des chapeaux.
En outre, le chapeau du cinquième palier principal est centré dans le sens longitudinal par deux goupilles verticales, assurant la précision de la coïncidence des alésages pour les demi-bagues de butée du vilebrequin sur le bloc et sur les chapeaux.
L'ordre de serrage des boulons de fixation des chapeaux des paliers principaux est conforme à l'article — « Couples de serrage de la visserie du diesel ».
L'alésage du bloc-cylindres pour les coussinets des paliers principaux est réalisé en assemblage avec les chapeaux, c'est pourquoi les chapeaux des paliers principaux ne sont pas interchangeables et sont installés dans une position strictement déterminée.
Sur chaque chapeau est apposé le numéro d'ordre du palier, dont la numérotation commence à partir de la face avant du bloc.
Dans la partie carter de la partie centrale du bloc-cylindres, sous forme de bossages, sont réalisés les guides des poussoirs de soupapes.
Plus près de la face arrière, entre le quatrième et le huitième cylindre, pour améliorer la circulation du liquide de refroidissement, un tube de dérivation de la cavité de refroidissement est réalisé.
En même temps, il confère au bloc une rigidité supplémentaire.
Parallèlement à l'axe des alésages pour les paliers du vilebrequin, sont réalisés des alésages pour les douilles de l'arbre à cames de dimension augmentée.
Les diamètres des canaux d'huile dans le bloc-cylindres sont augmentés.
Dans la partie inférieure des cylindres sont coulés, d'une seule pièce avec le bloc, des bossages pour les gicleurs de refroidissement des pistons.
En vue de l'installation sur le bloc du filtre avec l'échangeur de chaleur, du côté droit, la plateforme sous le filtre a été augmentée, par rapport au moteur 740.10, deux trous de fixation supplémentaires et un trou de vidange du filtre ont été introduits.
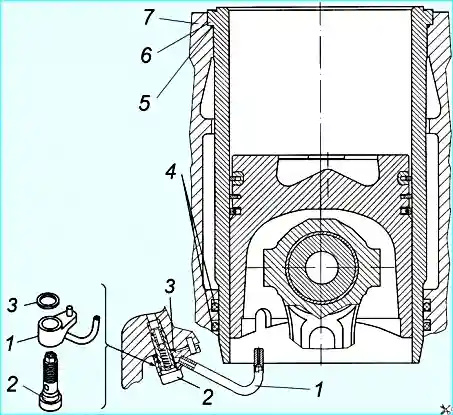
Les chemises de cylindres (figure 2) sont du type « humide », facilement démontables, et portent le marquage 740.50-1002021 sur la partie conique en bas de la chemise.
L'installation de chemises avec un autre marquage n'est pas admissible en raison du contact qui se produit avec la bielle.
Les chemises des moteurs 740.50-360 et 740.51-320 se distinguent par une hauteur inférieure de 3 mm par rapport aux chemises des autres modèles de moteurs KAMAZ de dimension 120×120.
La chemise de cylindre est fabriquée en fonte grise spéciale, durcie par trempe volumique.
Dans la liaison chemise — bloc-cylindres, la cavité de refroidissement est étanchée par des bagues en caoutchouc de section circulaire.
Dans la partie supérieure est installée la bague 5 dans la rainure de la chemise ; dans la partie inférieure — deux bagues 4 dans les alésages du bloc-cylindres.
Le microrelief sur le miroir de la chemise représente un réseau clairsemé de creux et de plateformes avec de petites rayures inclinées par rapport à l'axe de la chemise.
Pendant le fonctionnement du moteur, l'huile est retenue dans les creux, ce qui améliore l'aptitude au rodage des pièces du groupe cylindre-piston.
Lors de l'assemblage du moteur, sur la saillie non travaillante de l'extrémité de la chemise sont apposés le numéro du cylindre et l'indice de la variante d'exécution du piston.
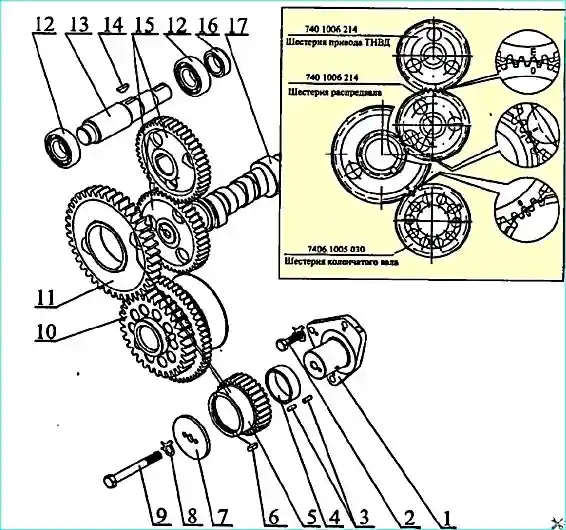
L'entraînement des agrégats (figure 3) est réalisé par des pignons à denture droite et sert à entraîner le mécanisme de distribution, la pompe à injection haute pression, le compresseur et la pompe de direction assistée du véhicule.
Le mécanisme de distribution est actionné depuis le pignon 10, installé sur le bout du vilebrequin, par l'intermédiaire du bloc de pignons intermédiaires, qui tournent sur deux rangées de rouleaux 3, séparés par la douille intermédiaire 4 et disposés sur l'axe 1, fixé sur la face arrière du bloc-cylindres.
Sur l'extrémité de l'arbre à cames est pressé un pignon, dont la position angulaire par rapport aux cames de l'arbre est déterminée par la clavette.
Le pignon 15 d'entraînement de la pompe à injection haute pression (PIHP) est installé sur l'arbre 13 d'entraînement de la PIHP et fixé par la clavette 14.
Les pignons sont installés sur le moteur dans une position strictement déterminée selon la marque « 0 » sur le pignon d'entraînement de l'arbre à cames, la marque « E » sur le pignon d'entraînement de la PIHP et les repères frappés sur les roues dentées, comme indiqué sur la figure 3.
L'entraînement de la PIHP est réalisé depuis le pignon 15, en prise avec le pignon de l'arbre à cames.
La rotation de l'arbre vers la PIHP est transmise par l'intermédiaire des demi-accouplements menant et mené avec des plaques élastiques, qui compensent le défaut d'alignement de l'installation des arbres de la PIHP et du pignon.
Avec le pignon d'entraînement de la PIHP sont en prise les pignons d'entraînement du compresseur et de la pompe de direction assistée.
À la face arrière du bloc-cylindres est fixé le carter des agrégats. Dans la partie supérieure du carter des agrégats, il y a des alésages dans lesquels sont installés le compresseur et la pompe de direction assistée.
Sur les côtés du carter des agrégats sont réalisés des bossages avec des trous pour l'évacuation de l'huile des turbocompresseurs et un trou pour la jauge de niveau d'huile.
L'entraînement des agrégats est fermé par le carter du volant moteur, fixé à la face arrière du bloc-cylindres par l'intermédiaire du carter des agrégats.
Sur le carter du volant moteur, à droite, est prévu un emplacement pour l'installation du bloque-volant, utilisé pour le réglage de l'angle d'avance à l'injection du carburant et le réglage des jeux thermiques dans le mécanisme de distribution.
La poignée du bloque-volant, pendant le fonctionnement du moteur, doit être en position haute.
Elle est mise en position basse lors des travaux de réglage ; dans ce cas, le bloque-volant est en prise avec le volant moteur.
Dans la partie supérieure du carter du volant moteur est réalisé un alésage, dans lequel est installé le corps du palier arrière.
En bas, dans la partie gauche du carter, il y a un alésage, dans lequel est installé le démarreur. Au milieu du carter est réalisé un alésage pour la manchette du vilebrequin.
Dans la partie supérieure du carter, à gauche, est réalisée une saillie destinée à l'installation de la boîte de prise de force (BPF). En l'absence de BPF, les surfaces intérieures de la saillie ne sont pas usinées.
La bride arrière du carter du volant moteur est réalisée avec des dimensions de raccordement selon SAE1.


