


Setzt sich das Ventil nicht dicht auf seinen Sitz, so entstehen an einigen Stellen des Ventils und des Sitzes Spalte.
Dabei treten die Gase unter Druck und mit hoher Geschwindigkeit in die entstandenen Spalte ein, daher unterliegen die Fasen an dieser Stelle starker Korrosion, und die Anlage des Ventils am Sitz verschlechtert sich.
Auf der Oberfläche der Ventilfase sammeln sich Verbrennungsprodukte an, wodurch die Dichtheit der Verbindung beeinträchtigt wird.
Die Ölabstreifkappen werden bei erhöhtem Ölverbrauch und bei der nächsten Überholung der Zylinderköpfe ersetzt.
Ausbau und Einschleifen der Ventile
Wir nehmen den Zylinderkopf ab, wie im Artikel — „Austausch der Zylinderkopfdichtungen des Dieselmotors 740“ — beschrieben.
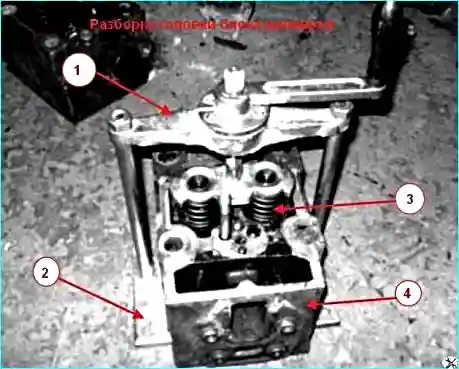
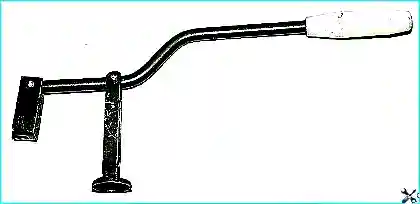
Wir legen den Zylinderkopf auf die Werkbank oder auf den Sockel des Abziehers I801.06.000, falls vorhanden. Ist kein solcher Abzieher wie auf dem Bild (Abb. 1) vorhanden, kann ein Abzieher für VAZ-Fahrzeuge verwendet werden (Abb. 2).
- Vor dem Zusammendrücken der Federn klopfen wir mit einem Hämmerchen auf die Federteller, damit die Sicherungskegel leichter austreten.
- Wir drücken die Ventilfedern zusammen, bis die Kegel vollständig aus dem Konus der Buchse austreten, und nehmen die Kegel ab.
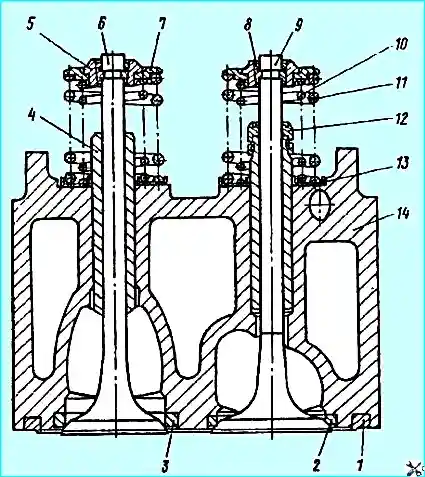
- Wir nehmen die Buchse 5 (Abb. 3), den Teller 7, die Federn 10 und 11, die Scheibe 13 ab und entnehmen die Ventile.
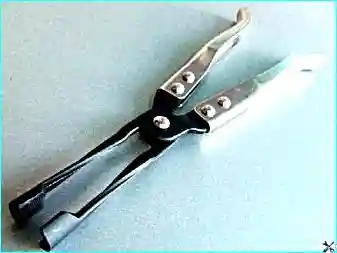
- Mit der Zange (Abb. 4) entnehmen wir die Ölabstreifkappen.
- Wir reinigen die Ventile und Ventilsitze von Verkokung und reinigen die übrigen Teile in Dieselkraftstoff.
Die Neigungswinkel der Arbeitsfasen müssen betragen: am Sitz = 44°45′; am Ventil 45°30′. Diese Winkel werden bei der Instandsetzung des Zylinderkopfs und des Ventils vor dem Einschleifen eingestellt.
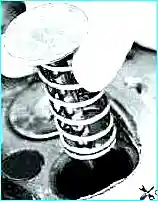
- Wir ziehen auf den Ventilschaft eine zuvor ausgewählte Feder (Abb. 5) und setzen das Ventil von der Brennraumseite in die Führungsbuchse ein, nachdem wir den Ventilschaft mit einer Schicht Graphitfett bestrichen haben. Das Graphitfett schützt die Führungsbuchse vor dem Eindringen von Schleifmittel aus der Einschleifpaste in ihre Bohrungen und erleichtert die Drehung des Ventils während des Einschleifens.
- Wir ziehen auf den Ventilschaft eine Vorrichtung zum Einschleifen der Ventile (oder einen Gummischlauch mit etwas Presssitz zur Verbindung des Ventils mit einer reversierbaren Bohrmaschine).
- Wir tragen auf die Arbeitsfläche der Ventilfase eine gleichmäßige dünne Schicht Einschleifpaste auf.
- Indem wir die Bohrmaschine auf die minimale Drehzahl einschalten (im Reversiermodus) oder die Vorrichtung (beim Einschleifen von Hand) abwechselnd um eine halbe Umdrehung in beide Richtungen drehen, schleifen wir das Ventil ein, wobei wir es periodisch bald an den Sitz drücken, bald die Anpresskraft lockern.
- Wir setzen das Einschleifen fort, bis auf den Fasen der Ventile und Sitze ein gleichmäßiger matter Streifen von mindestens 1,5 mm Breite erscheint.
- Wir waschen die Ventilsitze und Ventile in Dieselkraftstoff, blasen sie mit Druckluft ab und prüfen die Qualität des Einschleifens.
Zur Prüfung der Einschleifqualität ziehen wir mit einem weichen Bleistift quer über die Ventilfase in gleichem Abstand sechs bis acht Striche, setzen das Ventil in den Sitz ein und drehen es unter kräftigem Andrücken um eine Viertelumdrehung. Sind alle Linien verwischt, ist das Ventil gut eingeschliffen.
Montage des Zylinderkopfs
- Wir setzen die Ventile in die Führungsbuchsen ein, nachdem wir sie mit Motoröl geschmiert haben. Wir montieren die Scheiben 13 (Abb. 3).
- Mit der Vorrichtung (Abb. 6) pressen wir die Ölabstreifkappen ein.
- Wir montieren die Federn, die Federteller und setzen nach dem Zusammendrücken der Federn die Sicherungskegel ein.
Wichtig! Nach dem Einsetzen der Kegel und dem Abnehmen der Vorrichtung zum Zusammendrücken der Ventilfedern versetzen Sie dem Ende des Ventilschafts einige leichte Hammerschläge, damit sich die Kegel zuverlässig in der Nut des Schafts festsetzen.
Bleiben schräg eingesetzte Kegel ungesichert, so fällt beim Starten des Motors das „entkegelte“ Ventil in den Zylinder, was zu einem schweren Motorschaden führt.
- Wir prüfen die Dichtheit der Ventile. Wir legen den Kopf mit den Brennräumen nach oben und gießen etwas Kerosin bis zum Bund in den Brennraum.
- Wenn das Kerosin innerhalb von 3 min nicht in den Kanal des Kopfes eindringt, ist das Ventil dicht.
- Bei Kerosindurchtritt klopfen wir leicht mit einem Gummihammer auf das Ventilende. Wird der Durchtritt nicht beseitigt, schleifen wir die Ventile erneut ein.