
Егер клапан өз орнына (ұясына) тығыз орнықпаса, клапан мен ұяның кейбір учаскелерінде саңылаулар пайда болады.
Бұл ретте қысым астындағы және үлкен жылдамдықпен өтетін газдар пайда болған саңылауларға кіреді, сондықтан бұл жерде фаскалар қатты коррозияға ұшырайды және клапанның ұяға жанасуы нашарлайды.
Клапан фаскасының бетінде жану өнімдері жинақталады, соның салдарынан қосылыстың герметикалығы бұзылады.
Май шағылыстырғыш қақпақшаларды май шығыны артқан кезде және цилиндрлер блогы бастарын кезекті жөндеу кезінде ауыстырамыз.
Клапандарды шешу және ысқылау
Цилиндр басын «740 КамАЗ дизелінің цилиндр бастарының тығыздағыштарын ауыстыру» мақаласында сипатталғандай шешеміз.
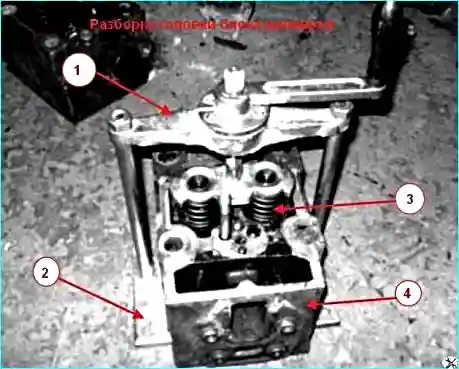
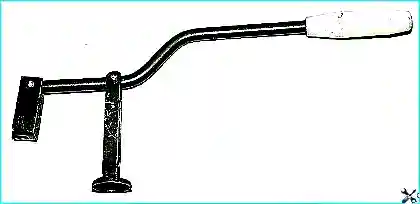
Цилиндр басын верстакқа немесе И801.06.000 шешкішінің тірегіне (бар болса) орнатамыз. Егер суреттегідей (1-сур.) шешкіш болмаса, ВАЗ автомобильдеріне арналған шешкішті пайдалануға болады (2-сур.).
- Серіппелерді сығу алдында бекітпе құлақшалардың жеңіл шығуы үшін серіппе тарелкелеріне балғашамен қағып аламыз.
- Клапан серіппелерін құлақшалар төлке конусынан толық шыққанға дейін сығып, құлақшаларды шешеміз.
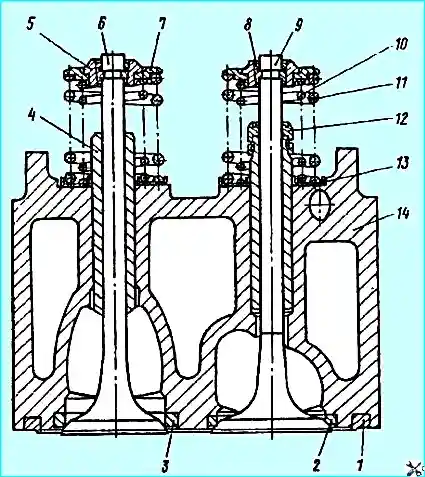
- 5-төлкені (3-сур.), 7-тарелкені, 10 және 11-серіппелерді, 13-шайбаны шешіп, клапандарды шығарамыз.
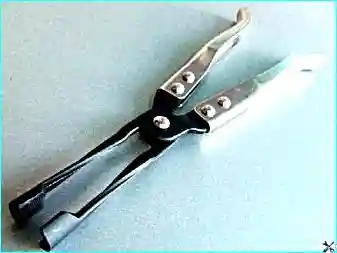
- Қысқыштың (4-сур.) көмегімен май шағылыстырғыш қақпақшаларды шығарамыз.
- Клапандар мен клапан ұяларын күйеден тазалаймыз және қалған бөлшектерді дизель отынында тазалаймыз.
Жұмыс фаскаларының көлбеу бұрыштары шегінде болуы керек: ұяда = 44°45′; клапанда 45°30′. Бұл бұрыштар ысқылауға дейін цилиндр басы мен клапанды қалпына келтіру кезінде орнатылады.
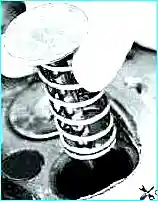
- Клапан сабағына алдын ала таңдалған серіппені кигізіп (5-сур.), клапанды жану камерасы жағынан бағыттауыш төлкеге кіргіземіз, клапан сабағын графит жақпа майының қабатымен майлаймыз. Графит жақпа майы бағыттауыш төлкенің тесіктеріне ысқылау пастасының абразивінің кіруінен қорғайды және ысқылау кезінде клапанның айналуын жеңілдетеді.
- Клапан сабағына клапандарды ысқылауға арналған құрылғыны (немесе клапанды реверстік бұрғымен қосу үшін біраз кермелеп резеңке түтікті) кигіземіз.
- Клапан фаскасының жұмыс бетіне ысқылау пастасының біркелкі жұқа қабатын жағамыз.
- Бұрғыны ең аз айналу жиілігіне қосып (реверстік режимде) немесе құрылғыны (қолмен ысқылау жағдайында) кезек-кезек екі жаққа жарты айналымға бұрап, клапанды ысқылаймыз, оны мезгіл-мезгіл ұяға қысып, қысу күшін азайтып отырамыз.
- Ысқылауды клапандар мен ұялардың фаскаларында ені кемінде 1,5 мм біркелкі күңгірт белдеу пайда болғанға дейін жалғастырамыз.
- Клапан ұялары мен клапандарды дизель отынында жуып, сығылған ауамен үрлеп, ысқылау сапасын тексереміз.
Ысқылау сапасын тексеру үшін жұмсақ қарындашпен клапан фаскасының көлденеңінен бірдей қашықтықта алты-сегіз сызық салып, клапанды ұяға кіргізіп, қатты қысып, ширек айналымға бұрамыз. Егер барлық сызықтар өшірілсе, клапан жақсы ысқыланған.
Цилиндр басын жинау
- Клапандарды мотор майымен майлап, бағыттауыш төлкелерге кіргіземіз. 13-шайбаларды орнатамыз (3-сур.).
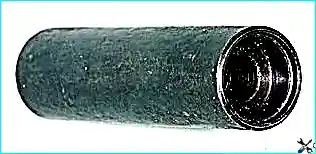
- Құрылғының (6-сур.) көмегімен май шағылыстырғыш қақпақшаларды престейміз.
- Серіппелерді, серіппе тарелкелерін орнатып, серіппелерді сығып, бекітпе құлақшаларды кіргіземіз.
Маңызды! Құлақшаларды орнатып, клапан серіппелерін сығуға арналған құрылғыны шешкеннен кейін құлақшалардың клапан сабағының ойығына сенімді бекітілуі үшін клапан сабағының торцына балғамен бірнеше жеңіл соққы жасаңыз.
Егер қисайып орнатылған құлақшалар бекітілмей қалса, қозғалтқышды іске қосу кезінде «құлақшасынан шыққан» клапан цилиндрге құлап, қозғалтқыштың ауыр апатына әкеледі.
- Клапандардың герметикалығын тексереміз. Басты жану камералары жоғары қаратып қойып, жану камерасына буртикке дейін аздап керосин құямыз.
- Егер 3 мин ішінде керосин бастың каналына сіңбесе, клапан герметикалы.
- Керосин ағып кетсе, клапан торцына резеңке балғамен жеңіл қағып аламыз. Егер ағу жойылмаса, клапандарды қайта ысқылаймыз.


