
在上一篇文章中,我們介紹了引擎汽缸蓋的拆卸與安裝。
本文將說明如何檢查與修理 ISF3.8 引擎汽缸蓋。
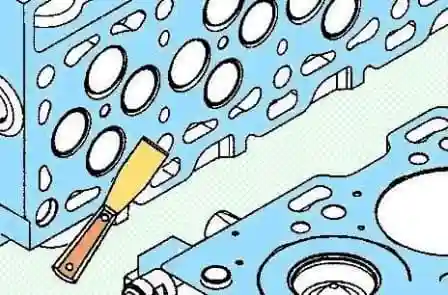
清除汽缸蓋墊片殘留物並清潔接合面。
使用精密直尺與塞尺檢查汽缸蓋翹曲。
最大翹曲:
- 縱向:0,305 mm;
- 橫向:0,076 mm。
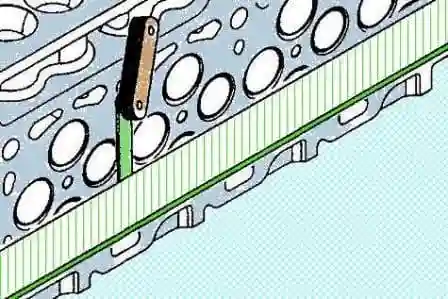
必要時可將汽缸蓋、汽缸體或汽缸蓋與汽缸體一起磨削 0,5 mm。磨削後安裝修理用汽缸蓋墊片。
若氣門安裝深度與噴油器凸出量仍在容許範圍內,則可磨削汽缸蓋。否則更換汽缸蓋。
使用千分錶測定噴油器最高處高出汽缸蓋接合面的凸出量。
注意:測量噴油器凸出量前,先將搖臂蓋與噴油器裝到汽缸蓋上。
噴油器凸出量:
- 最小:1,94 mm;
- 最大:2,47 mm。
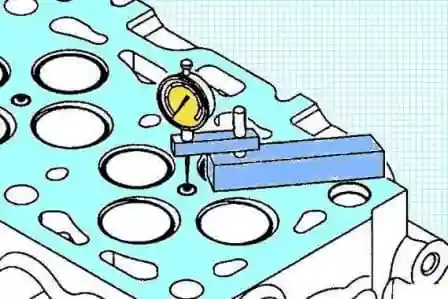
若噴油器凸出量與標準值不符,檢查密封墊片厚度。標準厚度:2,5 mm。
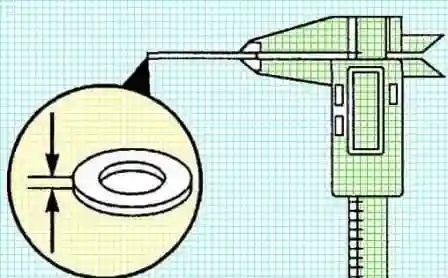
若密封墊片厚度正常,檢查噴油器孔內有無污垢與異物。確認孔內沒有卡住的密封墊片。切勿以疊加多個墊片的方式調整噴油器凸出量。若噴油器凸出量正常,拆下噴油器。
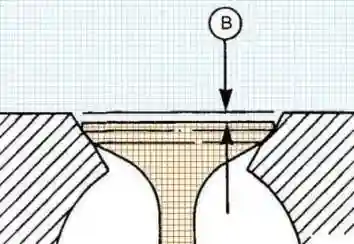
使用千分錶檢查汽缸蓋上氣門安裝深度。
注意:測量氣門安裝深度時,在相對兩點各測一次。不要在氣門中心測量深度。
氣門安裝深度:
進氣門:
- 最小:0,584 mm;
- 最大:1,092 mm。
排氣門:
- 最小:0,965 mm;
- 最大:1,473 mm。
注意:研磨後氣門安裝深度可能略有增加。
汽缸蓋分解
- 依安裝位置在氣門上做記號。
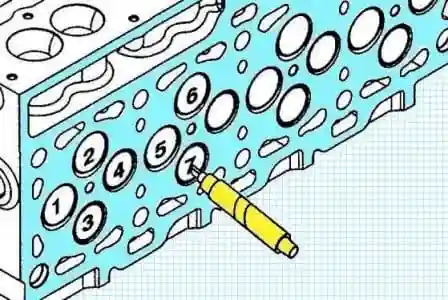
- 使用專用工具(№ 4918866)壓縮氣門彈簧。
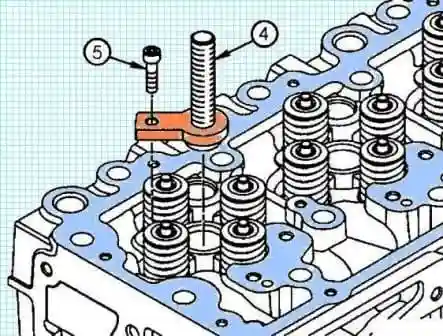
- 將拔卸器螺釘 (4) 安裝在噴油器孔上方,並將螺栓 (5) 插入從汽缸蓋拆下的壓緊螺栓孔中。鎖緊螺栓 (5)。鎖緊力矩:5 N·m。
- 在拔卸器螺釘 (4) 螺紋上塗抹防卡劑。務必閱讀並遵守標籤上的注意事項。
- 各氣門與噴油器孔的距離不同。必須使氣門彈簧壓縮工具板上的槽對準這些彈簧。
- 將氣門彈簧壓縮工具板 (1) 裝到拔卸器螺釘 (4) 上,並使板上的槽對準氣門彈簧。
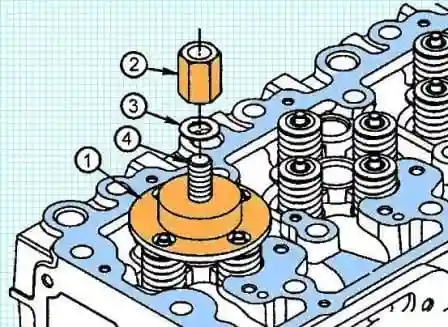
- 將墊圈 (3) 與螺母 (2) 裝到拔卸器螺釘 (4) 上。順時針旋轉螺母 (2) 以壓縮氣門彈簧。
警告!氣門彈簧處於壓縮狀態,拆卸時可能彈出。請佩戴護目鏡。
- 繼續順時針旋轉螺母 (2),直到可用磁性螺絲刀等工具拆下氣門鎖片。
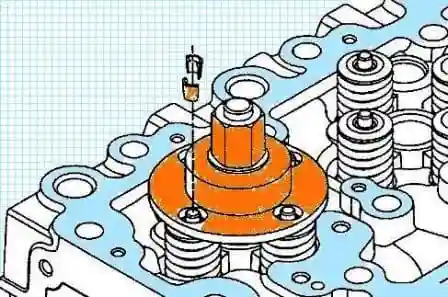
- 拆下鎖片與氣門彈簧壓縮工具。
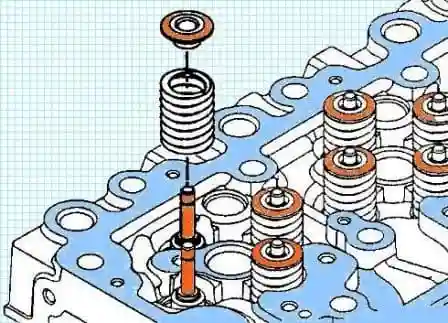
- 拆下彈簧座與氣門彈簧。
- 拆下氣門。拆下的零件應按原位順序存放,以便裝回原位。
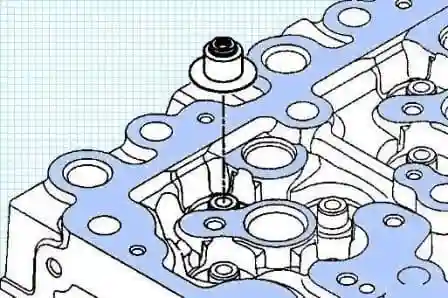
- 拆下氣門油封。
- 必要時拆下氣門座。
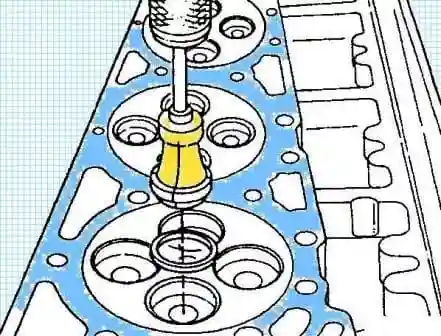
- a) 氣門座上設有供氣門座拔卸器(滑錘式)使用的凹槽。若無凹槽,使用專用工具(№ 3376405)加工出凹槽。
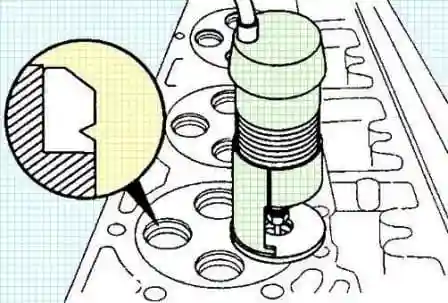
- 使用慣性拔卸器與接頭(№ 3165170)拆下氣門座。氣門座拔卸器總成必須垂直於汽缸蓋安裝。
- 將拔卸器插入氣門座,順時針旋轉 T 形手柄,使拔卸器稍微夾緊氣門座。
- 將拔卸器裝入氣門座凹槽。
- 旋轉 T 形手柄,使拔卸器位於氣門座圈下方。
- 用滑錘敲擊上螺母,拆下氣門座。
- 逆時針旋轉 T 形手柄,將氣門座從拔卸器上取下。
汽缸蓋清潔
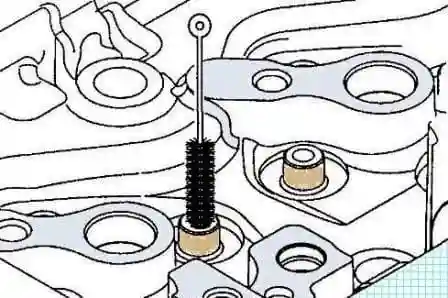
- 清潔噴油器孔。
- 用軟刷清潔氣門桿導管。
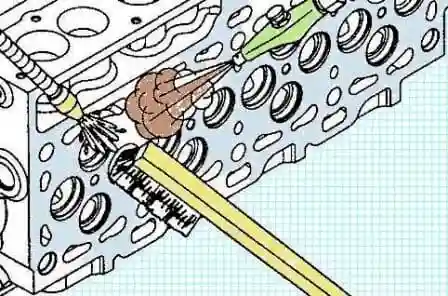
- 必要時清除冷卻水道內的沉積物。
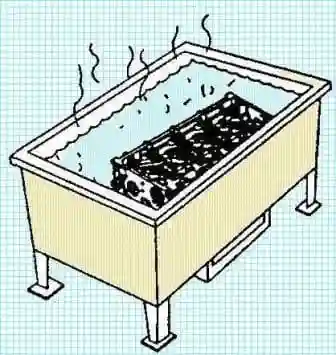
注意:可先拆下膨脹塞,在酸槽中清除沉積物。
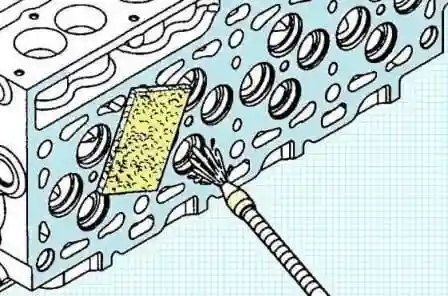
- 用溶劑與研磨條清潔接合面。
- 確認距燃燒室邊緣 3,2 mm 範圍內無可用指甲感覺到的磨損痕跡。此範圍外的磨損不影響燃燒室密封,汽缸蓋可重複使用。
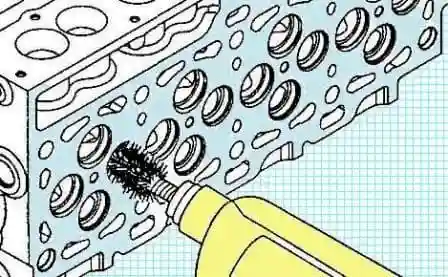
- 用夾在電鑽或砂輪機上的高品質鋼絲刷清除氣門井內的積碳。
- 用鋼絲刷與溶劑清除氣門座孔內的沉積物。用壓縮空氣吹乾。
- 最終清潔汽缸蓋:
- a) 用熱肥皂水清洗汽缸蓋;
- b) 用清水沖洗汽缸蓋;
- c) 用壓縮空氣吹乾汽缸蓋。
汽缸蓋檢查
檢查汽缸蓋有無裂紋。仔細檢查以下部位:
- 噴油器孔;
- 燃燒室表面;
- 氣門座;
- 氣門導管。
有深裂紋時更換汽缸蓋。細小且不深的裂紋允許存在。
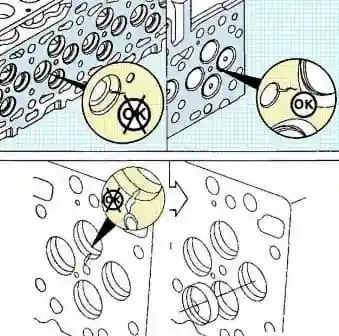
- 若曾拆下氣門座,測量汽缸蓋上氣門座孔直徑。氣門座孔直徑:34,837–34,863 mm。
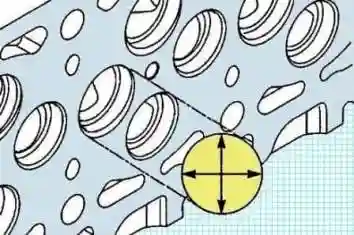
若直徑大於規定值,將氣門座孔搪至修理尺寸(0,254 mm 或 0,508 mm)。
- 測量氣門導管內徑。氣門導管內徑:7,027–7,077 mm。
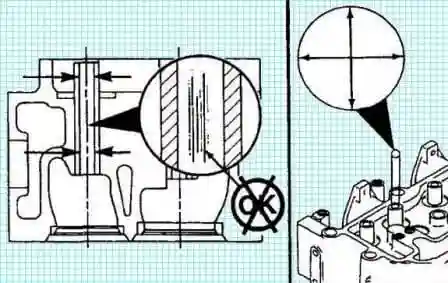
若氣門導管孔磨損超過標準或氣門導管有損傷,更換汽缸蓋。
氣門檢查
- 用軟鋼絲圓刷清潔氣門頭部。
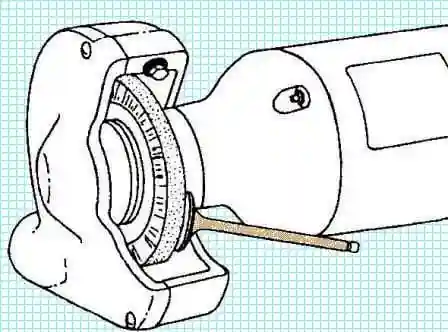
- 用研磨海綿(3823258)配合溶劑拋光氣門桿。
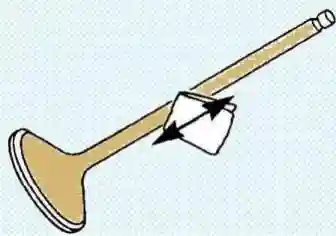
- 檢查氣門頭部、氣門桿與桿端有無過度磨損、彎曲與變形。
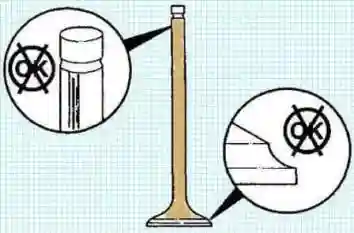
- 檢查氣門鎖片槽有無損傷。
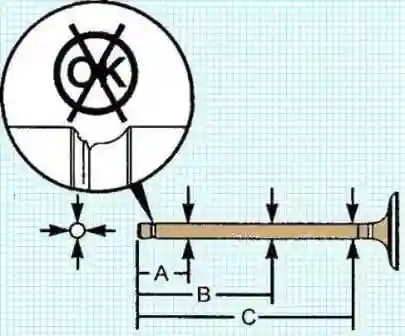
- 在以下距離的三處測量氣門桿直徑:A — 40 mm、B — 90 mm、C — 140 mm。氣門桿直徑:6,96–7,01 mm。
氣門彈簧檢查
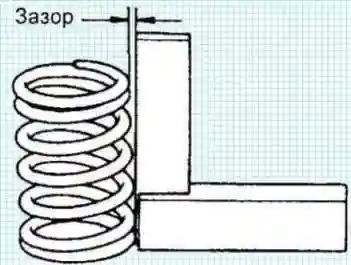
- 使用金屬直角尺(90°)如圖所示檢查氣門彈簧的不垂直度。最大容許不垂直度:1,5 mm。
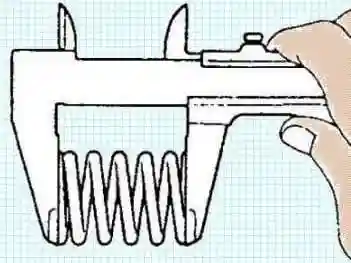
- 用游標卡尺測量自由狀態下的彈簧長度。自由狀態標準長度:47,75 mm。若彈簧長度與標準值不符,更換氣門彈簧。
- 測量載荷下的氣門彈簧長度。標準長度(320,8–358,8 N 時):35,33 mm。
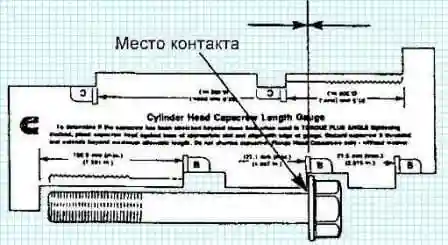
- 檢查汽缸蓋固定螺栓。檢查螺栓桿自由長度。螺栓最大長度:152,1 mm。若螺栓長度大於最大值,更換螺栓。可使用樣板(№ 3164057)檢查。
汽缸蓋組裝
安裝新氣門座。注意:氣門座不得重複使用。
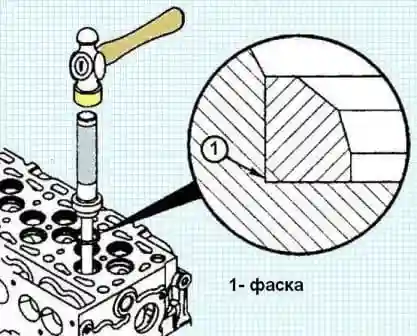
氣門座安裝
安裝時請注意,進氣門座與排氣門座不同。氣門座角度:
- 進氣門:30°;
- 排氣門:45°。
每個進氣門座與排氣門座都使用新氣門壓入;若無法壓入,使用專用鎚安裝新氣門座圈。
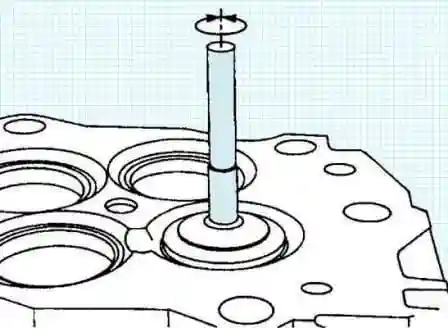
將氣門研磨到氣門座上。
- a) 安裝前,用 SAE 15W-40 機油潤滑氣門桿。
- b) 在氣門頭部均勻塗上一層細粒研磨膏(23375805 或類似品)。
- c) 使用電動或手動研磨工具,對氣門中心施力。
- d) 順時針與逆時針旋轉氣門。持續研磨直到氣門座與氣門之間形成可靠接觸。
- e) 清除研磨膏。
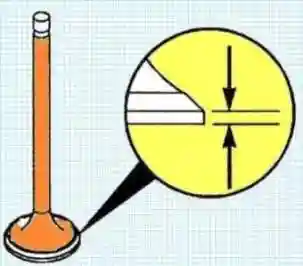
- f) 檢查氣門頭部厚度。氣門頭部最小厚度:0,79 mm。若厚度小於最小值,更換氣門。
- 安裝氣門,並用機油潤滑氣門桿。安裝先前拆下的氣門時,應裝回原位。
- 安裝新氣門油封。安裝與先前相同類型與顏色的氣門油封。使用的顏色:
- 綠色 — 排氣門;
- 黃色 — 進氣門;
- 棕色 — 進氣門與排氣門。
- 用機油潤滑氣門油封。使用導套安裝新氣門油封。安裝時用手扶住氣門。
- 安裝彈簧座與氣門彈簧。
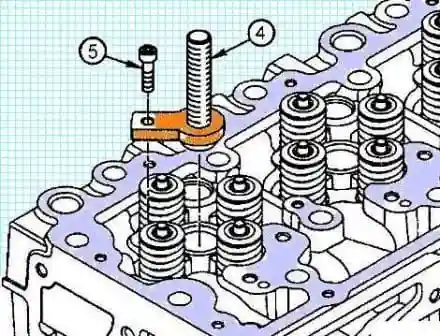
- 安裝鎖片。使用專用工具(№ 4918866)壓縮氣門彈簧。
- 將拔卸器螺釘 (4) 安裝在噴油器孔上方,並將螺栓 (5) 插入從汽缸蓋拆下的壓緊螺栓孔中。鎖緊螺栓 (5)。鎖緊力矩:5 N·m。
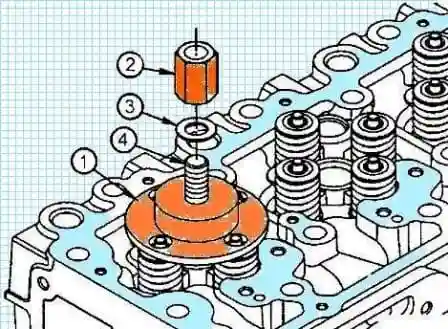
- 在拔卸器螺釘 (4) 螺紋上塗抹防卡劑。
- 注意:各氣門與噴油器孔的距離不同。務必使氣門彈簧壓縮工具板上的槽對準這些彈簧。
- 將氣門彈簧壓縮工具板 (1) 裝到拔卸器螺釘 (4) 上,並使板上的槽對準氣門彈簧。
- 將墊圈 (3) 與螺母 (2) 裝到拔卸器螺釘 (4) 上。
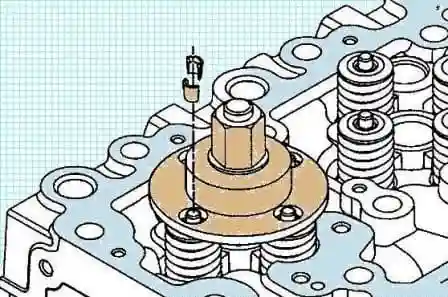
- 壓縮氣門彈簧並安裝鎖片。
注意:在鎖片上塗抹組裝潤滑脂(№ 3163087 或類似品),以便在拆下氣門彈簧壓縮工具前更容易固定鎖片。
- 拆下氣門彈簧壓縮工具。
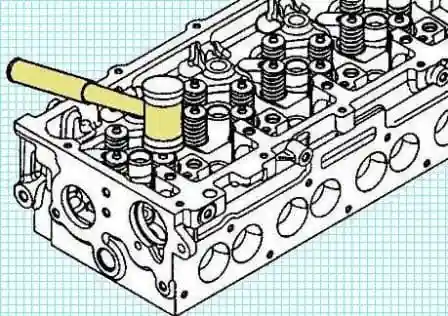
- 用塑膠頭鎚敲擊氣門端部,確保鎖片可靠固定。
搖臂分解
注意:搖臂零件應安裝回原位。
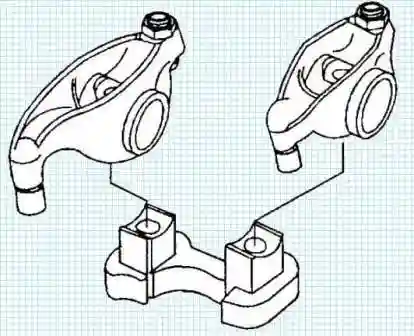
- 從支座上拆下搖臂。
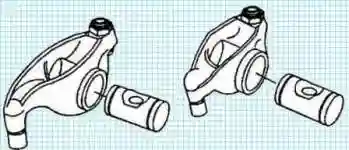
- 從搖臂上拆下軸。
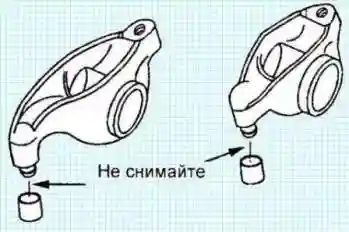
- 不要從搖臂端部拆下襯套。若襯套損壞,更換搖臂。
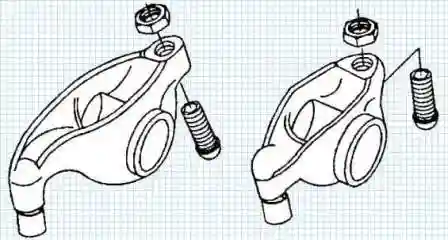
- 鬆開鎖緊螺母與調整螺釘。
搖臂檢查
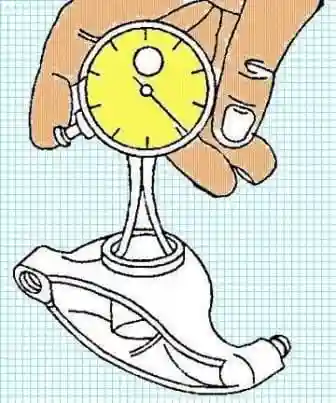
- 測量搖臂孔內徑。最大直徑:22,027 mm。
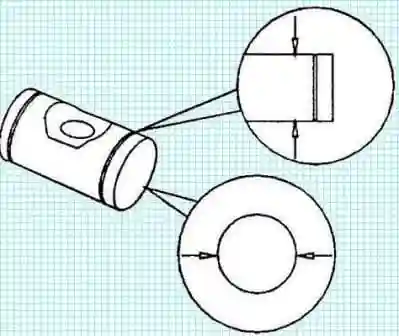
- 測量搖臂軸外徑。最小直徑:21,965 mm。
搖臂組裝
注意:所有搖臂零件必須安裝回原位。
- 將調整螺釘完全旋入,然後旋入鎖緊螺母。
- 用機油潤滑搖臂軸。
- 將軸裝入搖臂。
- 將搖臂裝到支座上。
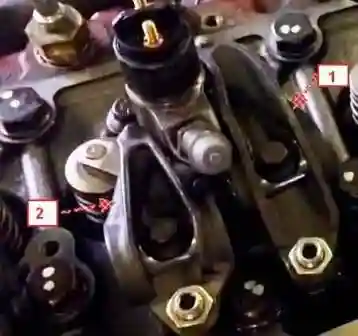
注意:不要混淆進氣門與排氣門搖臂。
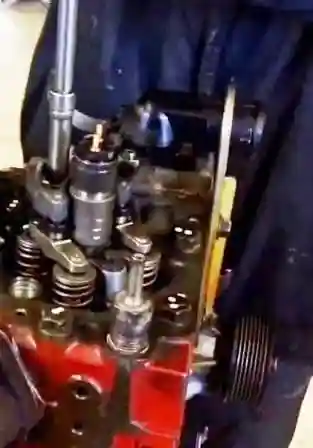
- 將氣門橋安裝回原位。
- 將搖臂與支座總成安裝回原位。
- 鎖緊支座固定螺栓。鎖緊力矩:36 N·m。


