
汽缸頭的拆卸我們已在文章中探討。本文將探討汽缸頭的拆解與組裝。
重要!拆解汽缸頭時,必須將零件標記並依序擺放。
汽缸頭拆解
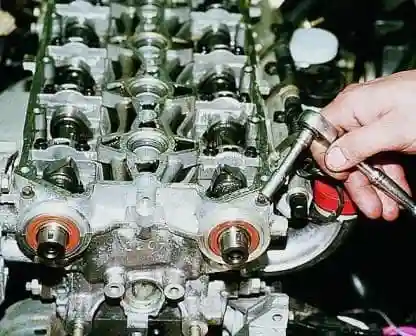
- 用 8 號套筒旋出 20 顆固定凸輪軸軸承座的螺栓。
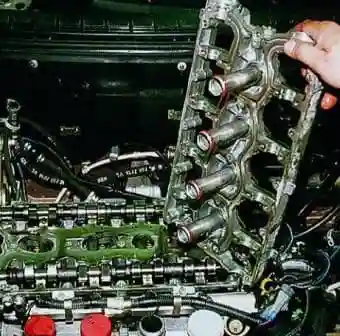
- 拆下凸輪軸軸承座。
- 從軸承座中取出火星塞導管。
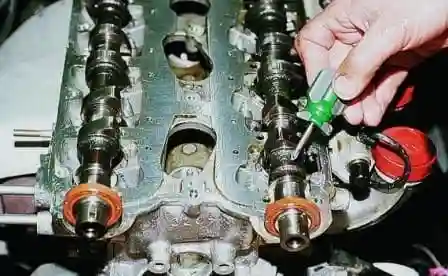
進氣凸輪軸靠近第一軸頸處有一道環帶。
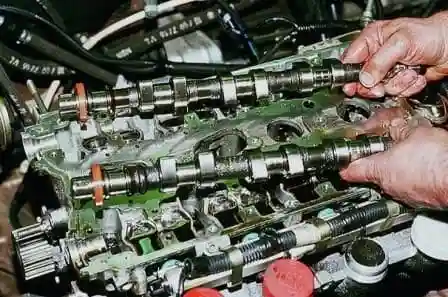
- 連同油封取出凸輪軸。
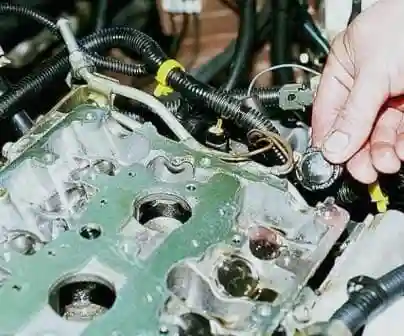
- 取出兩個凸輪軸端部塞蓋。
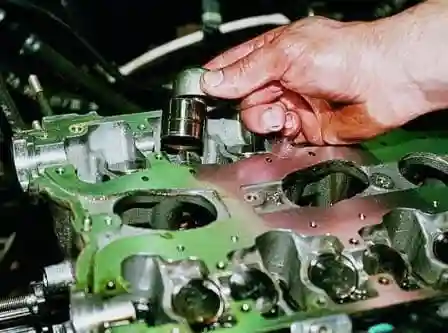
- 用磁鐵從座孔中取出液壓挺桿,並依序擺放。
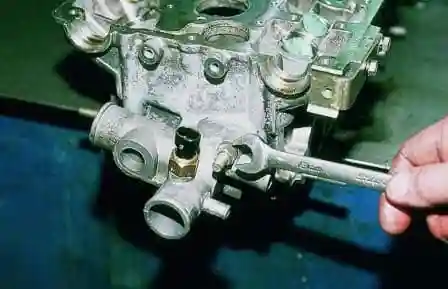
- 用 13 號扳手旋出兩顆冷卻系統接管固定螺帽。
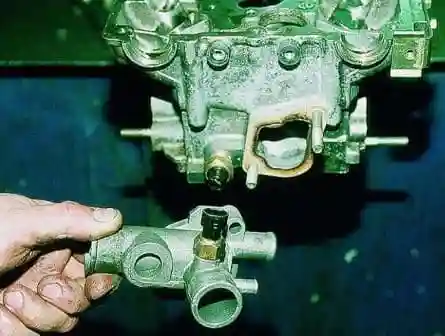
- 拆下接管。
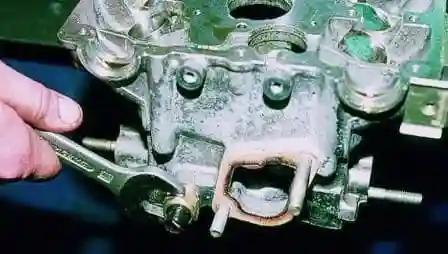
- 用 21 號扳手旋出冷卻液溫度感測器。
氣門機構拆解
在氣門盤下方墊一塊木塊。裝上氣門拆裝工具。將拆裝工具的頂盤放在氣門彈簧盤上,將掛鉤桿掛在旋入汽缸頭軸承座固定孔中的螺栓頭部。
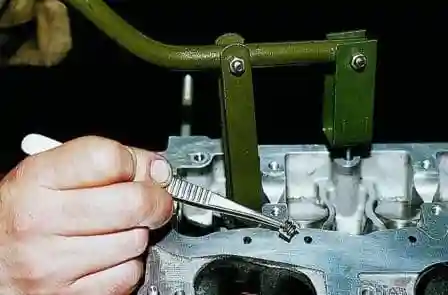
- 壓下槓桿壓縮氣門彈簧。用鑷子取出兩個氣門鎖片。
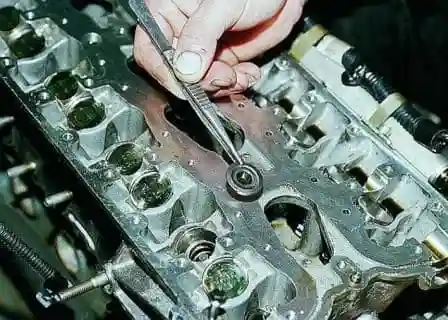
- 取出彈簧盤。
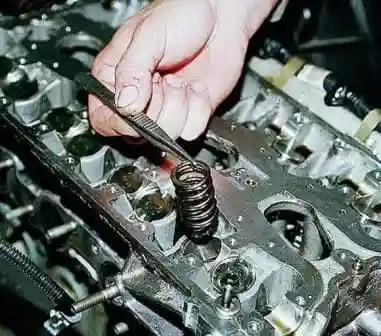
- 取出彈簧。
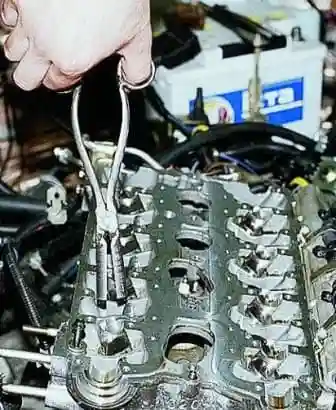
- 取出擋油罩時使用專用鉗。
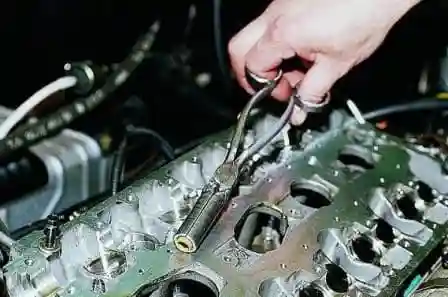
- 從導管上拆下氣門油封。
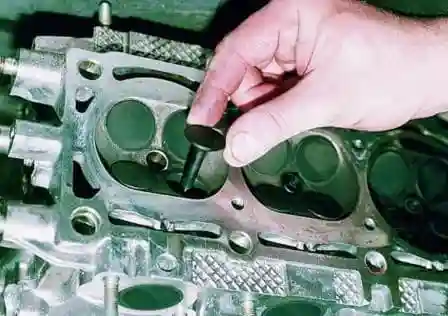
- 從汽缸頭導管中取出氣門,並依序擺放。
汽缸頭檢查
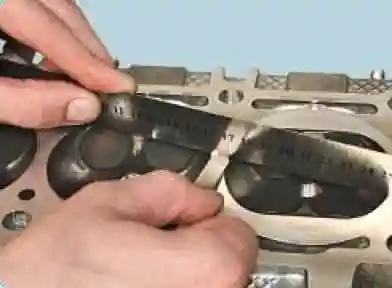
- 檢查與汽缸體接合面之平面度。將直尺以邊緣立於汽缸頭表面,先沿縱向中央,再沿對角線,用厚薄規測量汽缸頭表面與直尺間之間隙。若間隙大於 0.1 mm,可對接合面進行磨削。
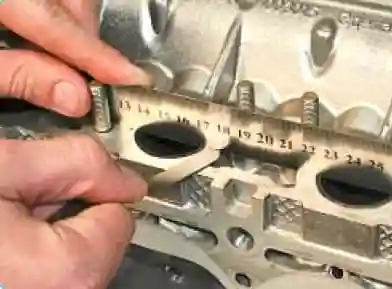
- 同樣檢查汽缸頭進氣歧管接合面之平面度。這些表面之不平度不得超過 0.1 mm。
汽缸頭密封性檢查
為檢查汽缸頭密封性,將汽缸頭上節溫器座孔堵住。例如可在座孔下裝一塊厚紙板製的實心墊片並鎖緊其固定螺帽。若曾拆下冷卻液溫度指示器感測器,請將其裝回。
氣門檢查與研磨
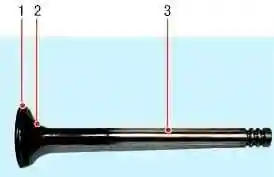
- 清除氣門積碳。
- 目視檢查氣門狀態。若工作斜面 1 有深刮痕、裂紋、桿部 3 變形、氣門盤 2 翹曲、燒損痕跡,則更換氣門。
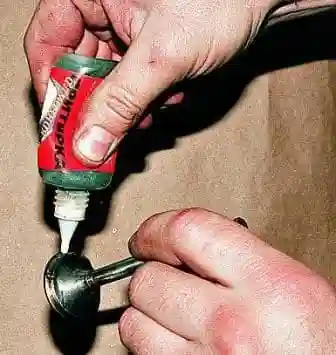
- 氣門工作斜面上的淺刮痕和劃傷可透過研磨氣門去除。為此,在氣門斜面上均勻塗抹一層薄薄的研磨膏。
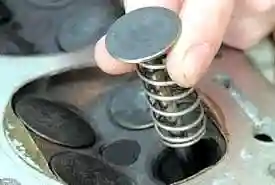
- 將預先選配的彈簧套在氣門桿上,從燃燒室側將氣門插入導管。在氣門桿上塗抹石墨潤滑脂,以免研磨膏進入氣門導管表面。
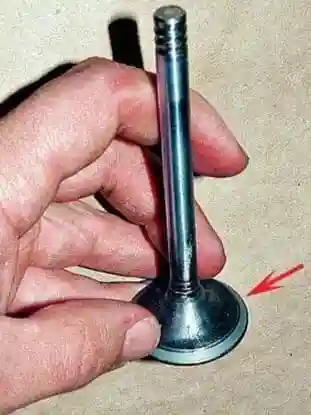
- 將氣門研磨工具或帶有軟管接頭的可逆電鑽套在氣門桿上。以最低轉速開啟電鑽(可逆模式),或轉動工具(手動研磨時),交替向兩側各轉半圈,研磨氣門,時而壓向氣門座,時而放鬆壓緊力。
- 研磨 satisfactory 的外觀特徵是氣門工作斜面呈均勻的暗灰色。氣門座上亦應出現均勻的灰色條帶。
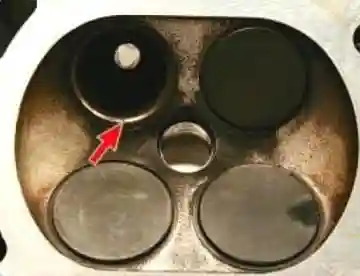
- 研磨後須徹底擦淨氣門及氣門座上的研磨膏。
- 檢查氣門密封性:將氣門連同彈簧和鎖片裝入汽缸頭。然後將汽缸頭燃燒室朝上放置,堵住火星塞孔,向燃燒室倒入煤油。若 3 分鐘內煤油未滲入汽缸頭通道,則氣門密封良好。
液壓挺桿檢查
檢查氣門液壓挺桿。若有刮痕或其他缺陷,請更換液壓挺桿。測量挺桿外徑,磨損的挺桿請更換。
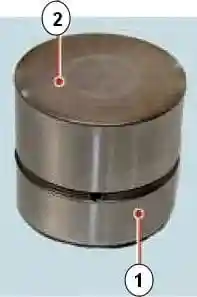
工作表面 2 不得有拉傷、壓痕、刮痕、階梯狀或不均勻磨損痕跡、金屬塗抹。有此類缺陷的液壓挺桿必須更換。表面 2 允許有與凸輪軸凸輪磨合的同心痕跡。
導管與氣門間隙檢查
間隙以導管孔徑與氣門桿直徑之差計算。
氣門與導管之間隙,mm:
- 進氣門和排氣門額定值 – 0.018-0.047;
- 進氣門和排氣門極限容許值 – 0.3。
若間隙未達極限容許值,可嘗試更換氣門以消除。若無法做到或間隙超過極限容許值,請更換導管。
為此,先測量導管上部突出汽缸頭表面的高度,然後從燃燒室側用衝頭壓出有缺陷的導管。冷卻新導管(例如用乾冰),塗油,裝入專用衝頭,從凸輪軸側壓入,使導管上部突出高度符合測量值。用鉸刀將導管孔鉸至 7.0 – 7.015 mm(進氣門和排氣門)。
汽缸頭組裝
按相反順序組裝汽缸頭,並注意以下事項:
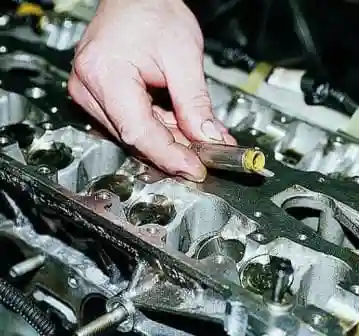
- 壓入擋油罩時使用專用衝頭。
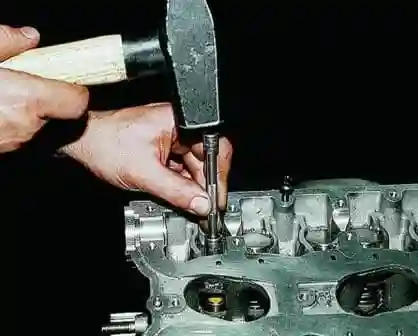
- 潤滑新擋油罩並壓入氣門導管。
- 將汽缸頭裝到引擎上 –(閱讀汽缸頭安裝文章)。
- 安裝氣門液壓挺桿。
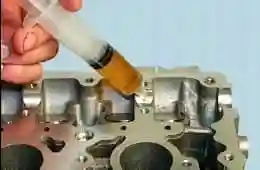
- 潤滑凸輪軸軸承座與液壓挺桿。
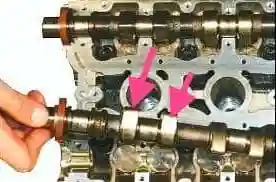
- 將凸輪軸裝入汽缸頭軸承座,使第 1 缸凸輪朝遠離氣門挺桿方向。
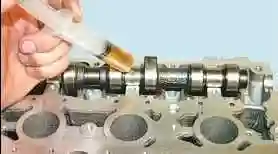
- 用機油潤滑凸輪軸軸頸。
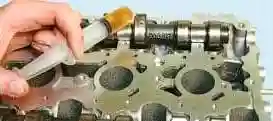
- 潤滑凸輪軸凸輪。
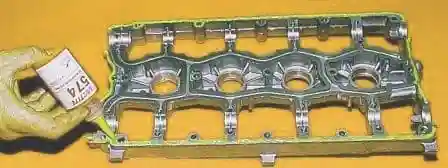
- 在軸承座表面塗抹密封膠。
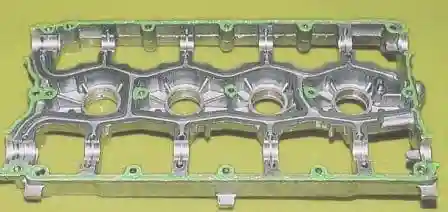
- 裝上軸承座,均勻交叉鎖緊固定螺栓。
- 用機油潤滑導管密封圈後,裝上導管。
- 在汽缸頭另一側壓入塞蓋。


