


Зняцце галоўкі блока цыліндраў мы разгледзелі ў артыкуле. У гэтым артыкуле мы разгледзім разборку і зборку галоўкі блока цыліндраў.
Важна! Падчас разборкі галоўкі блока цыліндраў трэба дэталі маркіраваць і складаць па парадку.
Разборка галоўкі блока цыліндраў
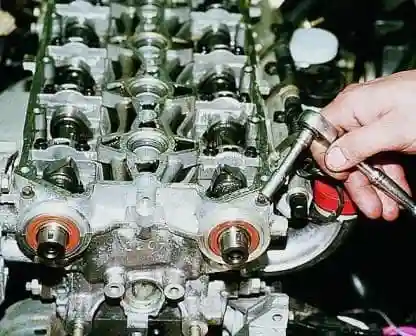
- Галоўкай на 8 адварочваем 20 балтоў мацавання корпуса падшыпнікаў размеркавальных валаў.
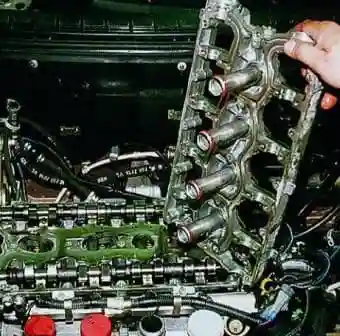
- Здымаем корпус падшыпнікаў размеркавальных валаў.
- Вымаем з корпуса накіравальныя трубы свечак запальвання.
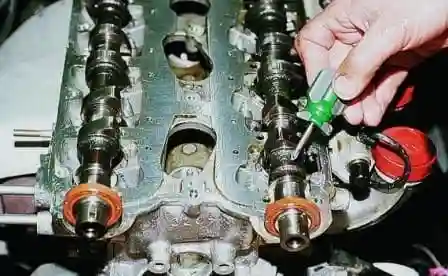
Каля першай шыйкі на ўпускным размеркавальным вале выкананы паясок.
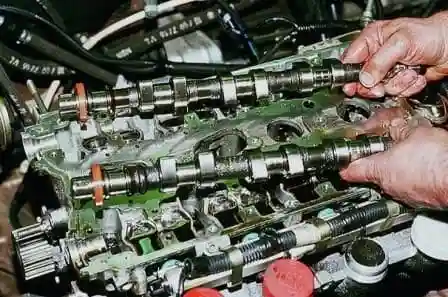
- Вымаем размеркавальныя валы з сальнікамі.
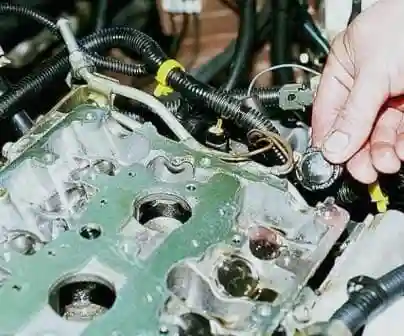
- Вымаем дзве заглушкі канцоў размеркавальных валаў.
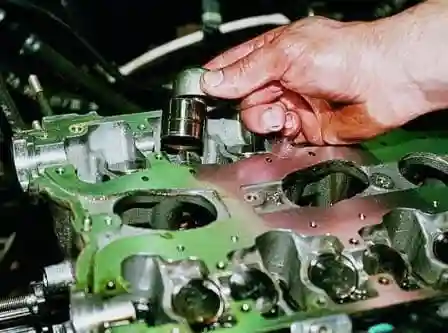
- З дапамогай магніта вымаем з гнёздаў гідраштурхачы і складаем іх па парадку.
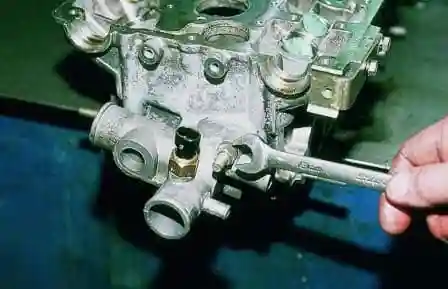
- Адкручваем ключом на 13 дзве гайкі мацавання патрубка сістэмы астуджэння.
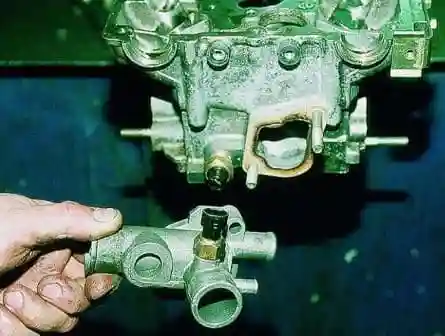
- Здымаем патрубак.
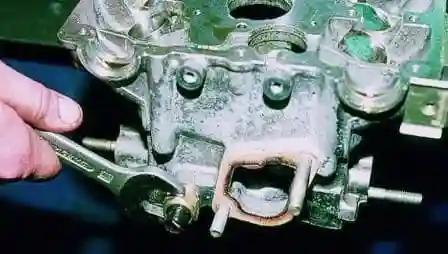
- Адкручваем ключом на 21 датчык тэмпературы астуджальнай вадкасці.
Разборка клапаннага механізма
Пад талеркі клапанаў падкладваем драўляны брусок. Устанаўліваем прыстасаванне для разсухарывання клапанаў. Падпятнік разсухарывальніка ўстанаўліваем на талерку спружыны клапана, а зачэпны рычаг заводзім за галоўку болта, укручанага ў адтуліну галоўкі цыліндраў, прызначаную для мацавання корпуса падшыпнікаў.
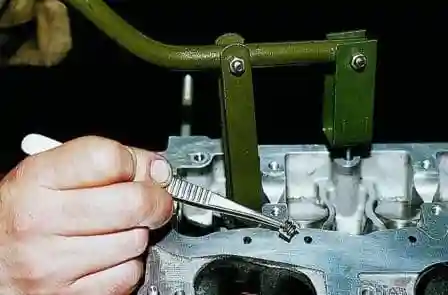
- Націскаем на рычаг і сціскаем спружыну клапана. Вымаем пінцэтам два сухары клапана.
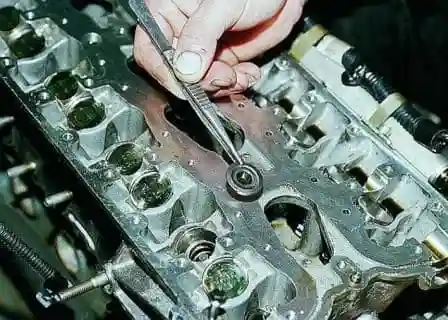
- Вымаем талерку спружыны.
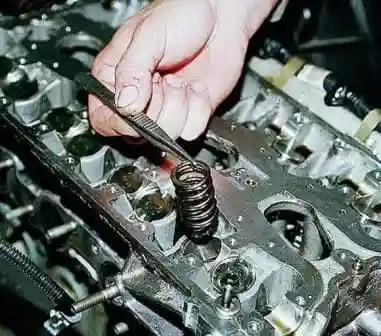
- Вымаем спружыну.
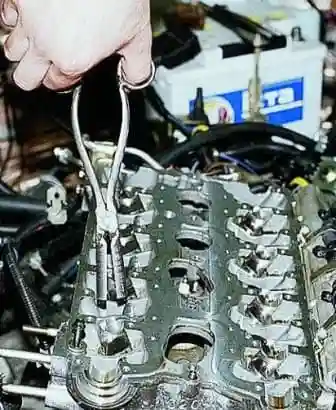
- Для вымання маслаадбівальных каўпачкоў карыстаемся спецыяльнымі абцугамі.
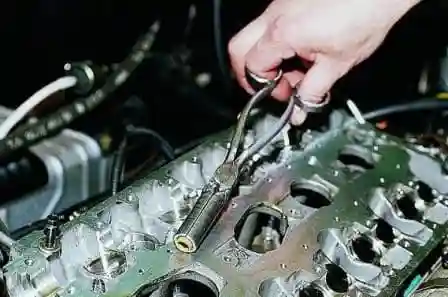
- Здымаем сальнікі клапанаў з утулак.
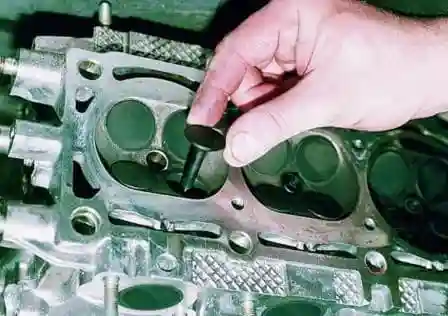
- Вымаем клапаны з накіравальных утулак галоўкі цыліндраў і складаем іх па парадку.
Праверка галоўкі блока цыліндраў
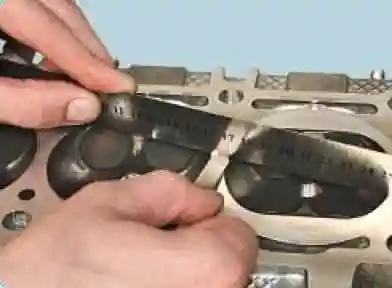
- Праверце плоскаснасць паверхні, якая прылягае да блока цыліндраў. Для гэтага пастаўце лінейку рабром на паверхню галоўкі спачатку пасярэдзіне ўздоўж, а затым па дыяганалях і вымерайце шчупам зазор паміж паверхняй галоўкі і лінейкай. Калі зазор большы за 0,1 мм, можна прашліфаваць прывалачную паверхню.
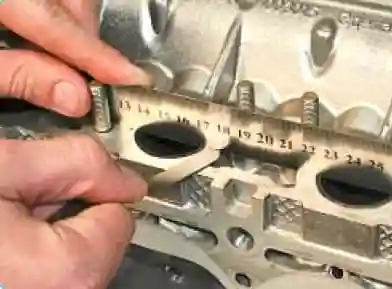
- Аналагічна праверце плоскаснасць прывалачных паверхняў галоўкі блока пад упускны калектар. Неплоскаснасць гэтых паверхняў не павінна перавышаць 0,1 мм.
Праверка герметычнасці галоўкі блока
Для праверкі герметычнасці галоўкі блока заглушыце адтуліну ў галоўцы пад гняздо тэрмастата. Гэта можна зрабіць, напрыклад, устанавіўшы глухую пракладку з шчыльнага кардону пад гняздо і завярнуўшы гайкі яго мацавання. Увярніце на месца датчык паказальніка тэмпературы астуджальнай вадкасці, калі яго выкручвалі.
Праверка і прыцірка клапанаў
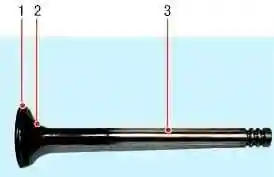
- Ачышчаем клапан ад нагару.
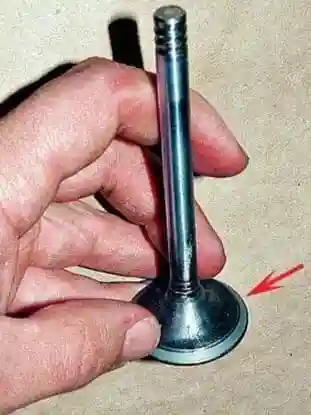
- Правяраем візуальна стан клапана. Замяняем клапан, калі ёсць глыбокія рыскі на працоўнай фаске 1, трэшчыны, дэфармацыя стрыжня 3, карабленне талеркі клапана 2, сляды прагару.
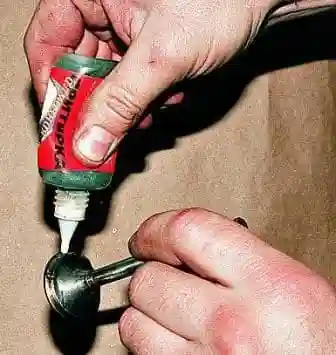
- Неглыбокія рыскі і драпіны на працоўнай фаске клапана можна вывесці прыціркай клапанаў. Для гэтага наносім на фаску клапана суцэльны тонкі слой прыцірачнай пасты.
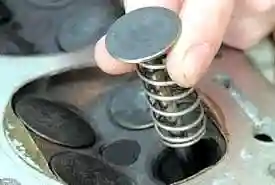
- Надзяваем на стрыжань клапана папярэдне падабраную спружыну і ўстаўляем клапан у накіравальную ўтулку з боку камеры згарання. На сам стрыжань клапана наносім графітавую змазку, каб прыцірачная паста не папала на паверхню ўтулкі клапана.
- Надзяваем на стрыжань клапана прыстасаванне для прыціркі клапана або рэверсіўны дрыль з наканечнікам са шланга для злучэння з клапанам. Уключыўшы дрыль на мінімальную частату вярчэння (у рэверсіўным рэжыме) або круцячы прыстасаванне (у выпадку ручной прыціркі) папераменна ў абодва бакі на паўабарота, прыціраем клапан, перыядычна то прыціскаючы яго да сядла, то паслабляючы высілак прыціскання.
- Знешняй прыкметай задавальняльнай прыціркі з'яўляецца аднатонны матава-шэры колер працоўнай фаскі клапана. На сядле клапана таксама павінна быць аднатонная палоска шэрага колеру.
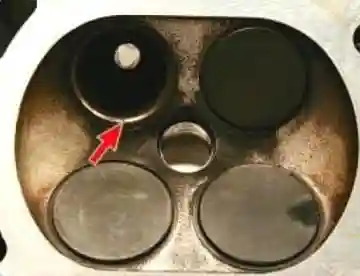
- Пасля прыціркі трэба старанна працерці клапан і сядло клапана ад прыцірачнай пасты.
- Праверце герметычнасць клапана, для чаго ўсталюйце яго са спружынамі і сухарамі ў галоўку. Затым пакладзіце галоўку камерамі згарання ўверх, заглушыце свечкавую адтуліну і заліце керасін у камеру згарання. Калі на працягу 3 хвіл керасін не прасочыцца ў канал галоўкі блока, клапан герметычны.
Праверка гідраштурхачоў
Аглядзеце гідраштурхачы клапанаў. Калі ёсць драпіны і іншыя дэфекты, заменіце гідраштурхачы. Вымерайце знешнія дыяметры штурхачоў, зношаныя штурхачы заменіце.
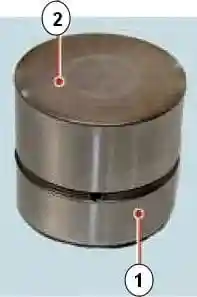
На працоўных паверхнях 2 не павінна быць задзіраў, забоін, драпін, слядоў ступеньчатага або нераўнамернага зносу, націру металу. Гідраштурхачы з такімі дэфектамі трэба замяніць. На паверхнях 2 дапускаюцца канцэнтрычныя сляды прыпрацоўкі з кулачкамі размеркавальнага вала.
Праверка зазораў паміж накіравальнымі ўтулкамі і клапанамі
Зазор вылічваюць як розніцу паміж дыяметрам адтуліны ва ўтулцы і дыяметрам стрыжня клапана.
Зазоры паміж клапанам і накіравальнай утулкай, мм:
- намінальны для ўпускных і выпускных клапанаў – 0,018-0,047;
- гранічна дапушчальны для ўпускных і выпускных клапанаў – 0,3.
Калі зазор не дасягнуў гранічна дапушчальнага, можна паспрабаваць ухіліць яго заменай клапана. Калі гэтага не ўдаецца зрабіць або зазор перавышае гранічна дапушчальны, заменіце накіравальную ўтулку.
Для гэтага выпрэсуйце з боку камеры згарання дэфектную ўтулку аправкай, папярэдне замерыўшы вышыню выступания верхняй часткі ўтулкі над паверхняй галоўкі блока. Астудзіце новую ўтулку, напрыклад, з дапамогай вуглякіслаты, змажце яе маслам, устаўце ў спецыяльную аправку і запрэсуйце з боку размеркавальнага вала так, каб вышыня выступания верхняй часткі ўтулкі адпавядала замечанаму значэнню. Развярніце адтуліну ва ўтулцы з дапамогай разгорткі да 7,0 – 7,015 мм для ўпускных і выпускных клапанаў.
Зборка галоўкі блока цыліндраў
Збіраем галоўку ў зваротнай паслядоўнасці з улікам наступнага:
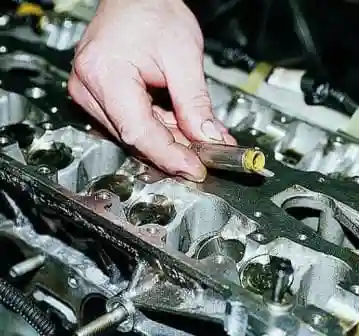
- Для запрэсоўкі маслаадбівальных каўпачкоў карыстаемся спецыяльнай аправкай.
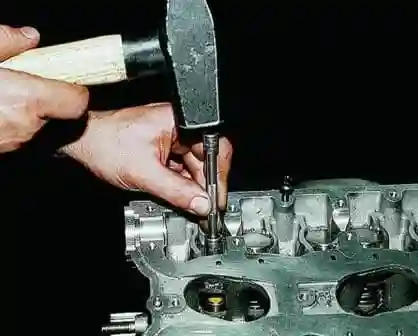
- Змазваем новы маслаадбівальны каўпачок і запрэсоўваем на накіравальную ўтулку клапана.
- Устанаўліваем галоўку блока на рухавік – (чытаем артыкул па ўстаноўцы ГБЦ).
- Устанаўліваем гідраштурхачы клапанаў.
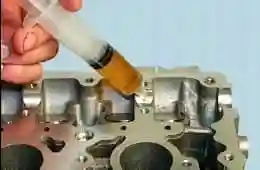
- Змазваем опоры размеркавальных валаў і гідраштурхачы.
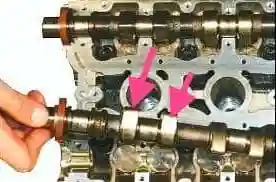
- Устанаўліваем размеркавальныя валы ў опоры галоўкі так, каб кулачкі 1-га цыліндра былі накіраваны ў бок ад штурхачоў клапанаў.
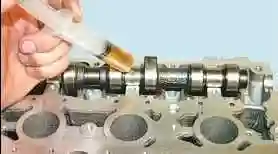
- Змазваем маторным маслам шыйкі размеркавальных валаў.
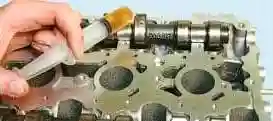
- Змазваем кулачкі размеркавальных валаў.
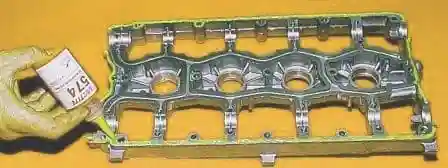
- На паверхню корпуса падшыпнікаў наносім герметык.
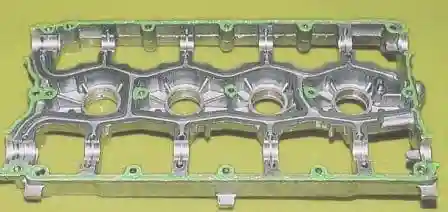
- Устанаўліваем корпус падшыпнікаў і раўнамерна крыж-накрыж зацягваем балты мацавання.
- Змазаўшы ўшчыльняльныя кольцы накіравальных труб маторным маслам, устанаўліваем трубы.
- З іншага боку ГБЦ запрэсоўваем заглушкі.