


Зняття головки блока циліндрів ми розглянули в статті. У цій статті ми розглянемо розбирання та складання головки блока циліндрів.
Важливо! Під час розбирання головки блока циліндрів потрібно деталі маркувати і складати по порядку.
Розбирання головки блока циліндрів
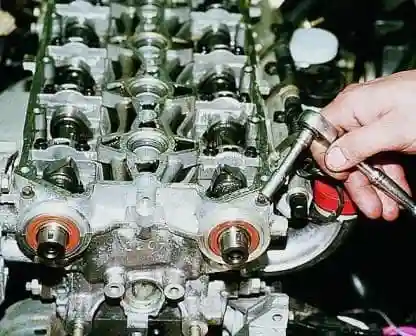
- Головкою на 8 відкручуємо 20 болтів кріплення корпуса підшипників розподільних валів.
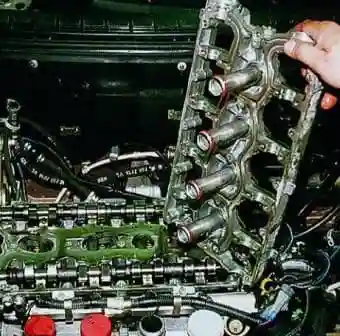
- Знімаємо корпус підшипників розподільних валів.
- Виймаємо з корпуса напрямні труби свічок запалювання.
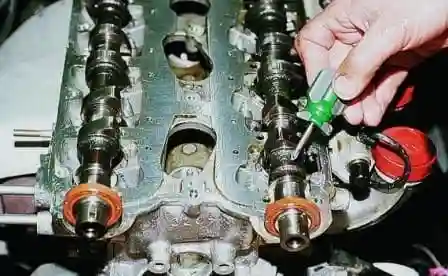
Біля першої шийки на впускному розподільному валу виконано поясок.
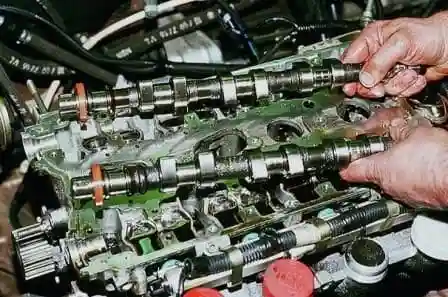
- Виймаємо розподільні вали із сальниками.
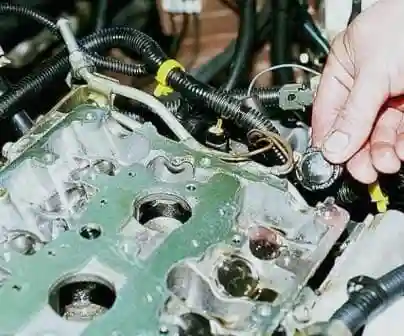
- Виймаємо дві заглушки кінців розподільних валів.
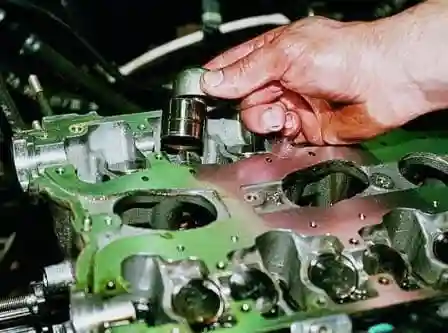
- За допомогою магніту виймаємо з гнізд гідроштовхачі та складаємо їх по порядку.
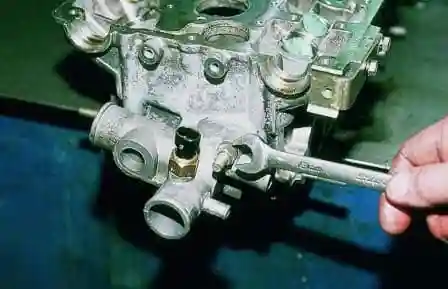
- Відкручуємо ключем на 13 дві гайки кріплення патрубка системи охолодження.
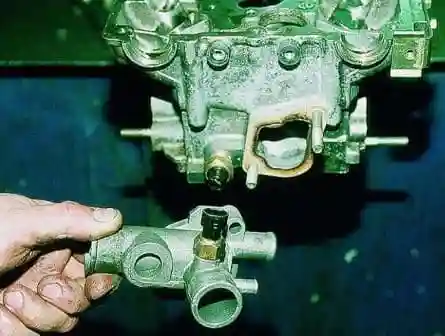
- Знімаємо патрубок.
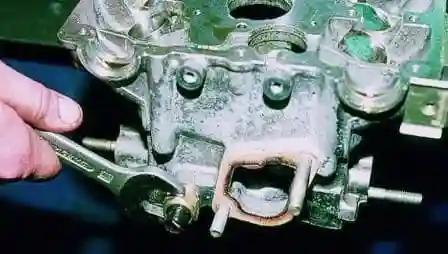
- Відкручуємо ключем на 21 датчик температури охолоджувальної рідини.
Розбирання клапанного механізму
Під тарілки клапанів підкладаємо дерев'яний брусок. Встановлюємо пристосування для розсухарювання клапанів. Підп'ятник розсухарювача встановлюємо на тарілку пружини клапана, а зачіпний важіль заводимо за головку болта, вкрученого в отвір головки циліндрів, призначений для кріплення корпуса підшипників.
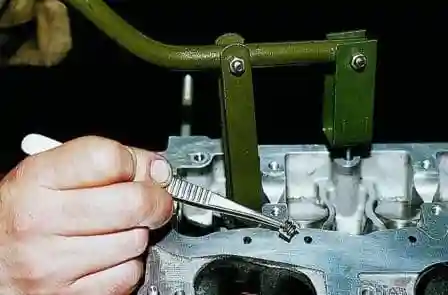
- Натискаємо на важіль і стискаємо пружину клапана. Виймаємо пінцетом два сухарі клапана.
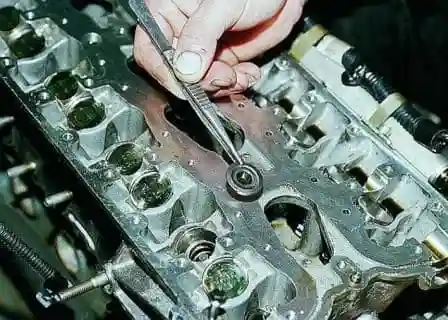
- Виймаємо тарілку пружини.
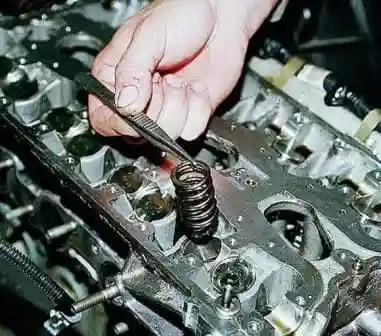
- Виймаємо пружину.
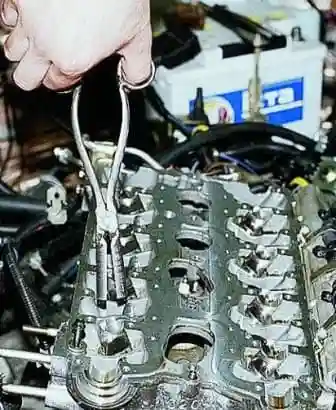
- Для виймання масловідбивних ковпачків користуємося спеціальними щипцями.
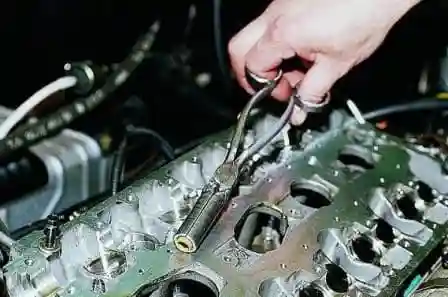
- Знімаємо сальники клапанів з втулок.
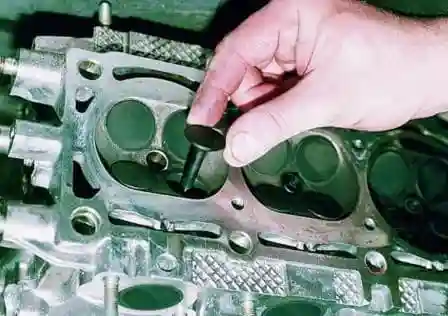
- Виймаємо клапани з напрямних втулок головки циліндрів і складаємо їх по порядку.
Перевірка головки блока циліндрів
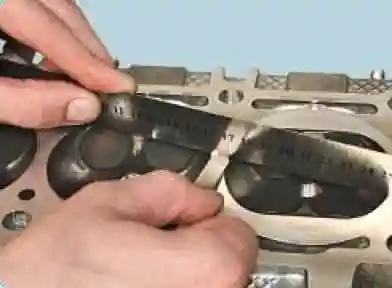
- Перевірте площинність поверхні, що прилягає до блока циліндрів. Для цього поставте лінійку ребром на поверхню головки спочатку посередині вздовж, а потім по діагоналях і виміряйте щупом зазор між поверхнею головки і лінійкою. Якщо зазор більше 0,1 мм, можна прошліфувати привалочну поверхню.
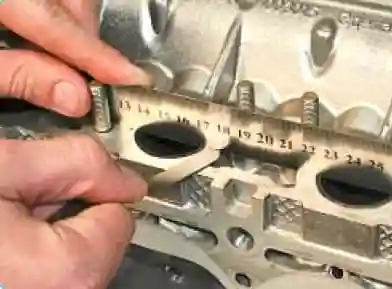
- Аналогічно перевірте площинність привалочних поверхонь головки блока під впускний колектор. Неплощинність цих поверхонь не повинна перевищувати 0,1 мм.
Перевірка герметичності головки блока
Для перевірки герметичності головки блока заглушіть отвір у головці під гніздо термостата. Це можна зробити, наприклад, встановивши глуху прокладку з щільного картону під гніздо і загвинтивши гайки його кріплення. Вкрутіть на місце датчик покажчика температури охолоджувальної рідини, якщо його викручували.
Перевірка та притирання клапанів
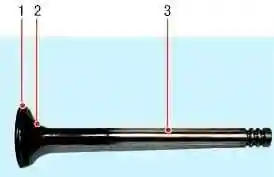
- Очищаємо клапан від нагару.
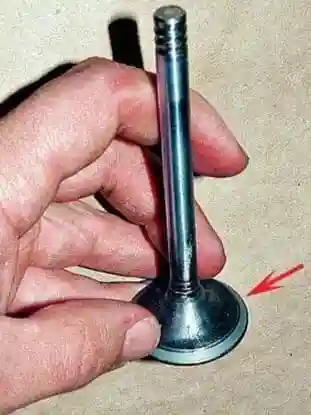
- Перевіряємо візуально стан клапана. Замінюємо клапан, якщо є глибокі риски на робочій фасці 1, тріщини, деформація стрижня 3, жолоблення тарілки клапана 2, сліди прогарю.
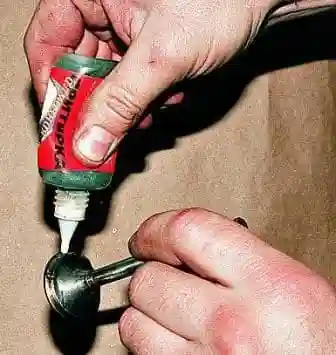
- Неглибокі риски та подряпини на робочій фасці клапана можна вивести притиранням клапанів. Для цього наносимо на фаску клапана суцільний тонкий шар притиральної пасти.
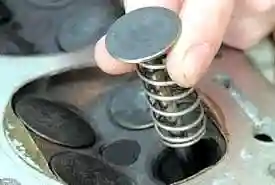
- Надягаємо на стрижень клапана попередньо підібрану пружину і вставляємо клапан у напрямну втулку з боку камери згоряння. На сам стрижень клапана наносимо графітове мастило, щоб притиральна паста не потрапила на поверхню втулки клапана.
- Надягаємо на стрижень клапана пристосування для притирання клапана або реверсивний дриль з наконечником зі шланга для з'єднання з клапаном. Увімкнувши дриль на мінімальну частоту обертання (у реверсивному режимі) або обертаючи пристосування (у разі ручного притирання) поперемінно в обидва боки на пів-оберта, притираємо клапан, періодично то притискаючи його до сідла, то послаблюючи зусилля притискання.
- Зовнішньою ознакою задовільного притирання є однотонний матово-сірий колір робочої фаски клапана. На сідлі клапана також має бути однотонна смужка сірого кольору.
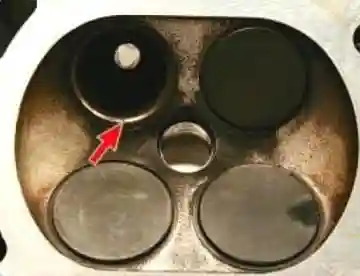
- Після притирання потрібно ретельно протерти клапан і сідло клапана від притиральної пасти.
- Перевірте герметичність клапана, для чого встановіть його з пружинами і сухарями в головку. Потім покладіть головку камерами згоряння вгору, заглушіть свічковий отвір і залийте гас у камеру згоряння. Якщо протягом 3 хв гас не просочується в канал головки блока, клапан герметичний.
Перевірка гідроштовхачів
Огляньте гідроштовхачі клапанів. Якщо є подряпини та інші дефекти, замініть гідроштовхачі. Виміряйте зовнішні діаметри штовхачів, зношені штовхачі замініть.
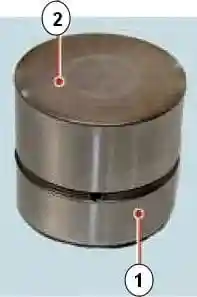
На робочих поверхнях 2 не повинно бути задирів, забоїн, подряпин, слідів ступінчастого або нерівномірного зносу, натирання металу. Гідроштовхачі з такими дефектами треба замінити. На поверхнях 2 допускаються концентричні сліди припрацювання з кулачками розподільного вала.
Перевірка зазорів між напрямними втулками та клапанами
Зазор обчислюють як різницю між діаметром отвору у втулці та діаметром стрижня клапана.
Зазори між клапаном і напрямною втулкою, мм:
- номінальний для впускних і випускних клапанів – 0,018-0,047;
- гранично допустимий для впускних і випускних клапанів – 0,3.
Якщо зазор не досяг гранично допустимого, можна спробувати усунути його заміною клапана. Якщо це не вдається зробити або зазор перевищує гранично допустимий, замініть напрямну втулку.
Для цього випресуйте з боку камери згоряння дефектну втулку оправкою, попередньо заміривши висоту виступання верхньої частини втулки над поверхнею головки блока. Охолодіть нову втулку, наприклад, за допомогою вуглекислоти, змастіть її маслом, вставте в спеціальну оправку і запресуйте з боку розподільного вала так, щоб висота виступання верхньої частини втулки відповідала заміряному значенню. Розверніть отвір у втулці за допомогою розгортки до 7,0 – 7,015 мм для впускних і випускних клапанів.
Складання головки блока циліндрів
Складаємо головку у зворотній послідовності з урахуванням наступного:
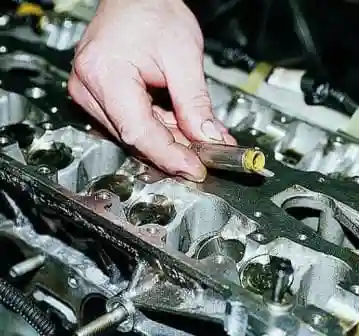
- Для запресування масловідбивних ковпачків користуємося спеціальною оправкою.
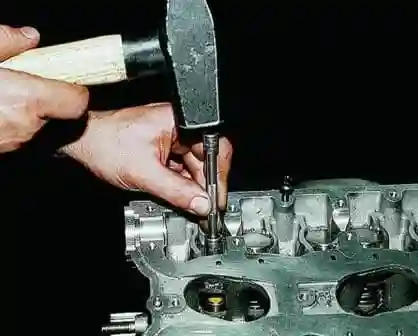
- Змащуємо новий масловідбивний ковпачок і запресовуємо на напрямну втулку клапана.
- Встановлюємо головку блока на двигун – (читаємо статтю щодо встановлення ГБЦ).
- Встановлюємо гідроштовхачі клапанів.
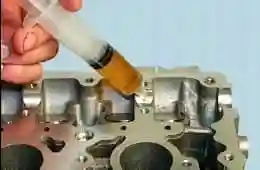
- Змащуємо опори розподільних валів і гідроштовхачі.
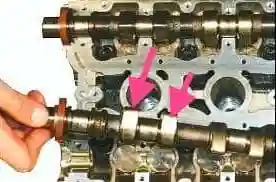
- Встановлюємо розподільні вали в опори головки так, щоб кулачки 1-го циліндра були направлені в бік від штовхачів клапанів.
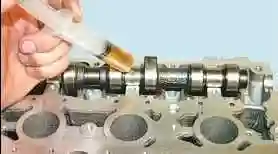
- Змащуємо моторним маслом шийки розподільних валів.
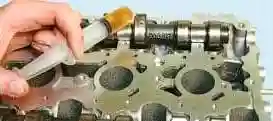
- Змащуємо кулачки розподільних валів.
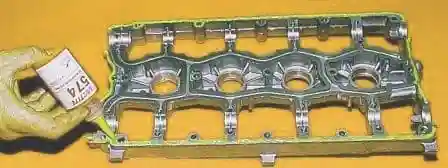
- На поверхню корпуса підшипників наносимо герметик.
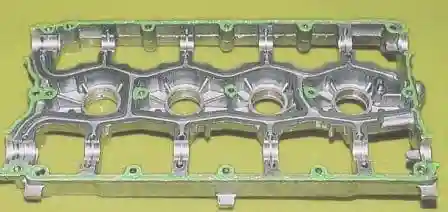
- Встановлюємо корпус підшипників і рівномірно хрест-навхрест затягуємо болти кріплення.
- Змастивши ущільнювальні кільця напрямних труб моторним маслом, встановлюємо труби.
- З іншого боку ГБЦ запресовуємо заглушки.