
引擎從汽車上拆下後,將其安裝於台架上。
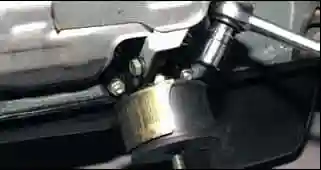
用梅花扳手或 17 號套筒旋下動力總成支架固定於托架的螺帽。
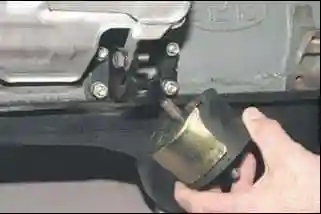
取下支架。
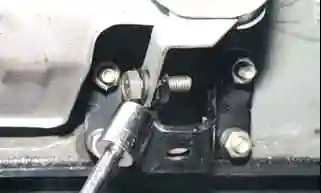
用 13 號扳手旋下起動機護板固定於托架的螺栓。
旋下托架固定於汽缸體的四顆螺帽。
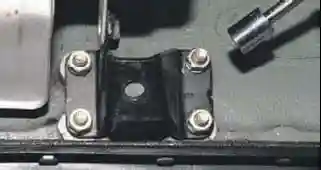
從汽缸體螺柱上取下托架。
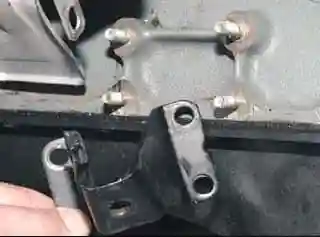
旋下四顆螺帽,取下引擎左支架的托架。
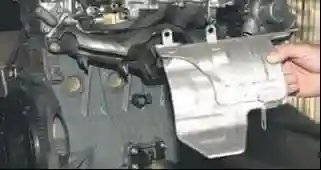
用 13 號扳手旋下起動機護板固定於排氣歧管的兩顆螺帽,取護板。
取下點火模組、爆震感知器、發電機;
- 發電機托架;機油濾清器托架;曲軸箱通風系統的油氣分離器;
- 機油泵;冷卻液泵;飛輪與離合器殼體蓋;
- 汽缸頭總成(含進氣歧管、進氣管與排氣歧管);
- 正時鏈條、鏈條張緊器導靴、曲軸鏈輪;機油泵驅動軸。
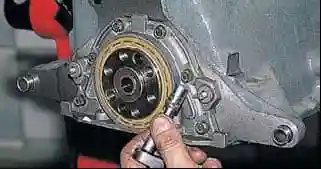
用 10 號套筒旋下曲軸後油封座固定於汽缸體的六顆螺栓。
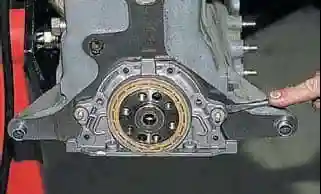
用螺絲起子撬起油封座的凸緣,連同油封一起取下。
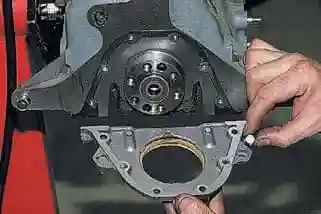
從油封蓋中取出兩顆方頭螺栓。
取下墊片。
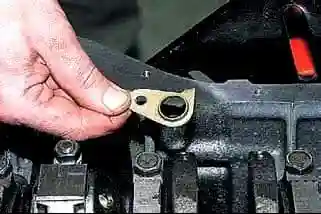
用 10 號扳手旋下油氣分離器排油管托架的固定螺栓,取下托架。
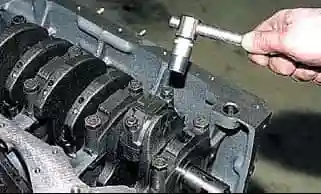
用 14 號套筒旋下連桿蓋的兩顆螺帽。
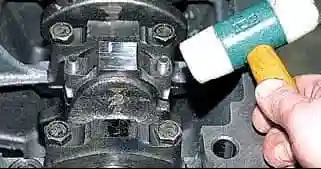
用塑膠鎚敲擊連桿蓋表面。
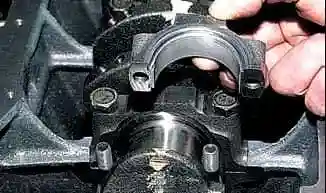
取下連桿蓋。
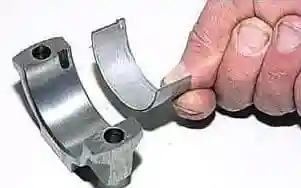
取出連桿下軸瓦。
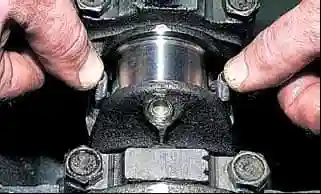
以連桿螺栓端部為支點,將連桿下端頭部從曲軸軸頸上移開。
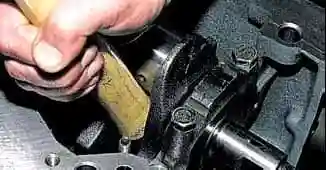
以木柄鎚抵住連桿下端頭部,將活塞推入汽缸。
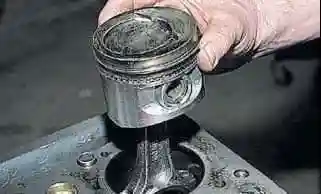
從汽缸中取出活塞與連桿。同樣取出其餘汽缸的活塞。
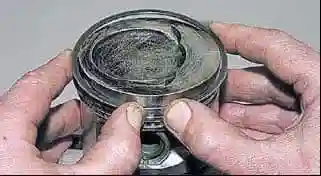
撐開上壓縮環的開口。
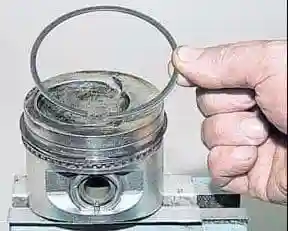
取下上壓縮環。
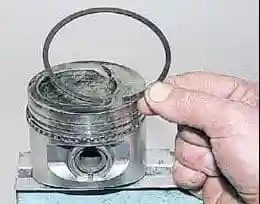
同樣取下下壓縮環。
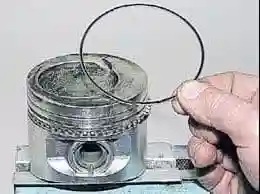
取出刮油環的兩片。
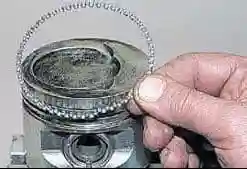
取下刮油環擴張器。
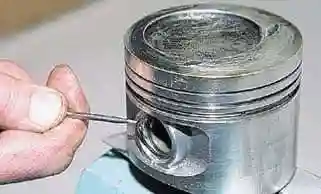
為從連桿上取下活塞,用螺絲起子撬起活塞銷擋圈。
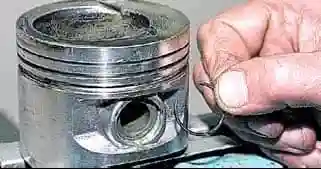
從活塞銷孔的槽中取出擋圈。同樣取出第二個擋圈。
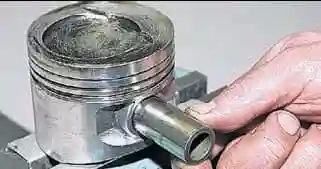
移動活塞銷,將其從活塞與連桿頭部的孔中取出。
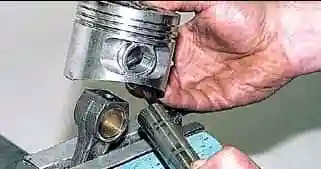
從連桿上取下活塞。
若零件將重複使用,需加以標記。
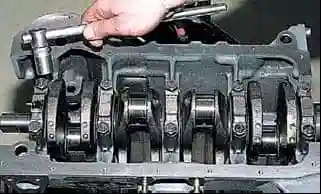
用 17 號套筒旋下曲軸主軸承蓋的兩顆固定螺栓。
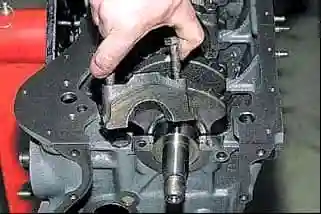
取下主軸承蓋。
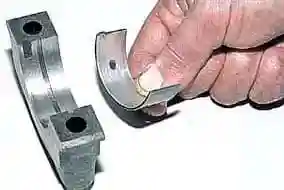
從蓋中取出主軸承軸瓦。
同樣取下其餘主軸承蓋。
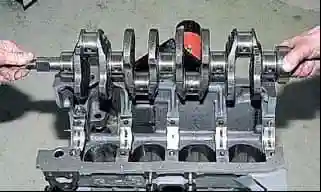
從汽缸體中取出曲軸。
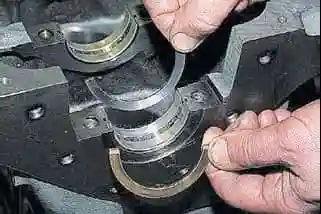
從汽缸體後軸承座的槽中取出止推半圓環。
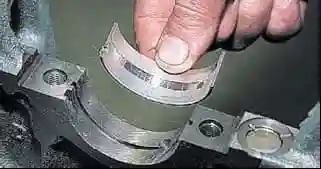
從汽缸體軸承座中取出曲軸主軸承的上軸瓦。
引擎零件檢查
拆解引擎後,需用汽油徹底清洗所有零件並清除積碳。
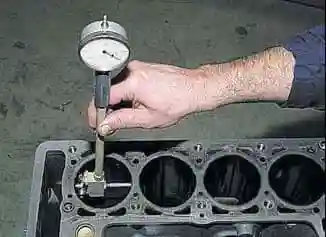
用內徑規在四個帶區(距汽缸體上平面 8、15、50、90 mm)與兩個方向(平行與垂直於曲軸軸線)測量汽缸直徑。
若磨損超過 0,15 mm,需將汽缸體搪至 0,4 或 0,8 mm 的修理尺寸。
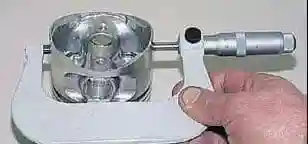
為確定活塞裙部的磨損,用千分尺在垂直於活塞銷軸線的平面上、距活塞頂部 55 mm 處測量直徑。
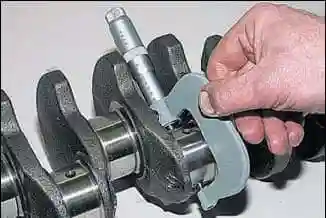
用千分尺測量曲軸連桿軸頸的直徑。
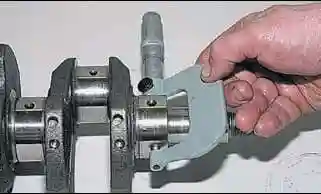
測量曲軸主軸頸的直徑。
若曲軸軸頸的橢圓度超過 0,03 mm,或軸頸上有拉傷與刮痕,則需磨至最近的修理尺寸。
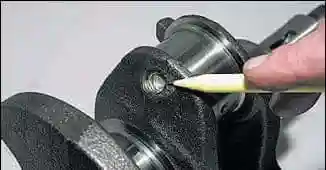
磨削後需拆下油道堵頭,清除殘留磨料與沉積物。
安裝新的堵頭。
引擎組裝
按相反順序組裝引擎。按尺寸安裝新的曲軸軸承軸瓦。
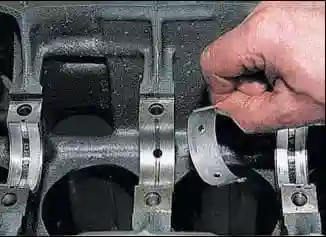
在第一、二、四、五軸承座中安裝帶油槽的主軸承上軸瓦,在第三軸承座中安裝內表面無油槽的軸瓦。
在主軸承軸瓦工作面上塗薄層機油,放入曲軸。
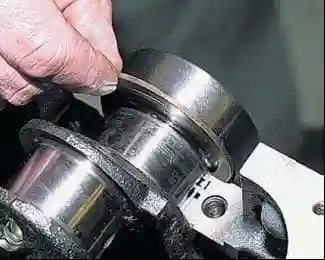
在第五軸承座的槽中插入塗有機油的止推半圓環。
在第五軸承座前側安裝鋼鋁半圓環,後側安裝金屬陶瓷半圓環(黃色)。
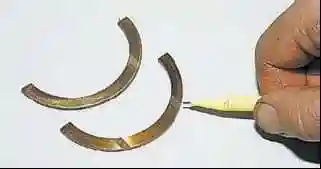
半圓環帶減摩塗層的工作面(其上設有油槽)應朝向曲軸的止推面。
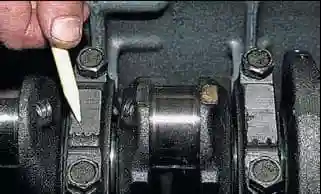
依蓋外表面的標記(自凸輪軸傳動側起算)安裝帶軸瓦的主軸承蓋。
軸瓦的定位唇應位於同一側。
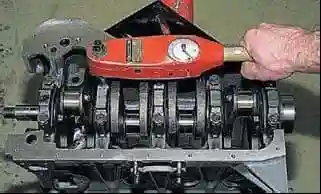
以 68,31–84,38 N·m(6,97–8,61 kgf·m)力矩鎖緊主軸承蓋固定螺栓。
活塞與汽缸按等級選配。以字母標示的汽缸直徑等級打於汽缸體下平面。
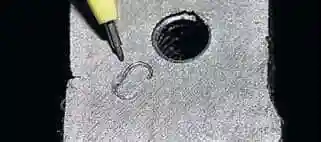
活塞裙部直徑與活塞銷孔直徑的等級標記於活塞頂部。
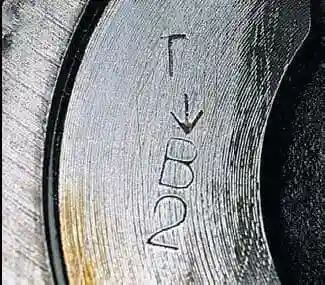
安裝活塞於汽缸時,活塞頂部的箭頭應朝向正時傳動側。
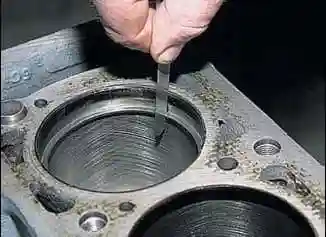
用厚薄規組檢查活塞環開口間隙。
在活塞環槽上塗機油,將環裝到活塞上。
組裝連桿活塞組前,需為活塞與連桿選配活塞銷。
新零件的連桿與活塞銷孔等級應與銷的等級相符。
使用過的零件,為正確配合,塗有機油的活塞銷應以手力進入活塞或連桿銷孔,且銷垂直時不得掉出。
為檢查活塞環開口間隙,將環放入汽缸,並以活塞頂部使其平整。
若環上開口附近有「ВЕРХ」(上)或「ТОР」(頂)標記,則安裝時標記朝上。環應能在環槽中自由轉動,無卡滯。
環的配置如下:
- 上壓縮環開口與活塞銷軸線成 45°;
- 下壓縮環開口與上環開口的軸線成 180°;
- 刮油環開口與上壓縮環開口的軸線成 90°(擴張器接頭置於開口對側)。
安裝連桿活塞組零件前,用機油潤滑汽缸、帶環活塞與連桿軸瓦。
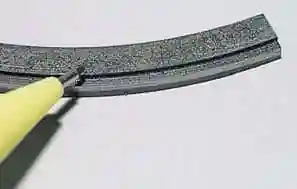
下壓縮環以油槽朝下安裝。
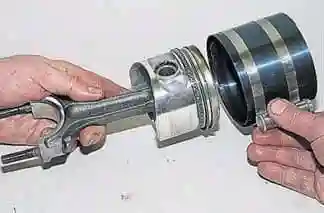
安裝活塞於汽缸前,在活塞上套上可調式導套,收緊導套以壓縮活塞環。
將活塞與連桿裝入汽缸,活塞頂部箭頭朝向正時傳動側。
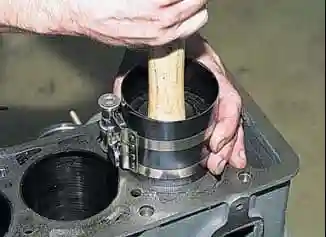
以鎚柄將活塞推入汽缸。
取下導套後,以鎚柄將活塞推至汽缸內。
從汽缸體另一側檢查連桿下端頭部連同軸瓦在曲軸軸頸上的就位情況。
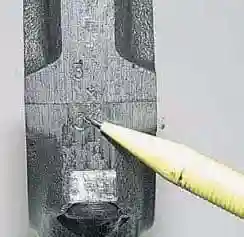
安裝連桿蓋時,連桿與蓋上的號碼必須相符且位於連桿同一側。
連桿固定螺帽以 43,32–53,51 N·m(4,42–5,4 kgf·m)力矩鎖緊。
維修後的引擎磨合
維修後的引擎在台架上進行無負荷試驗(磨合),循環如下:
- 750–800 min-1 — 2 分鐘;
- 1000 min-1 — 3 分鐘;
- 1500 min-1 — 4 分鐘;
- 2000 min-1 — 5 分鐘。
在台架上安裝並啟動引擎後,檢查以下項目:
- 配合件之間、管路接頭與墊片處是否有冷卻液或燃油滲漏;
- 機油壓力以及墊片處是否有機油滲漏;
- 怠速轉速;
- 是否有異常敲擊聲。
若發現異常敲擊聲或故障,應停機排除後再繼續試驗。
若機油經蓋與汽缸頭之間的墊片,或經引擎油底殼、汽缸體與蓋之間的墊片滲漏,應以建議力矩重新鎖緊固定螺栓。
若機油滲漏未停止,檢查墊片是否安裝正確,必要時更換。
由於維修後引擎尚未磨合,新零件工作面的摩擦對轉動造成相當阻力,因此需要一定的磨合期。
此點尤其適用於更換過活塞、連桿與主軸承軸瓦、磨過曲軸軸頸以及搪磨過汽缸的引擎。
因此,在維修後引擎磨合期間,請勿使其承受最大負荷。
引擎磨合應在汽車上持續進行,並遵守汽車磨合期建議的行駛速度。


