
Пасля зняцця рухавіка з аўтамабіля ўстанаўліваем яго на стэнд.
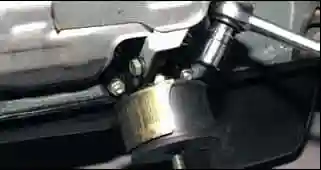
Накидным ключом або галоўкай на 17 адварочваем гайку мацавання апоры сілавога агрэгата да кранштэйна.
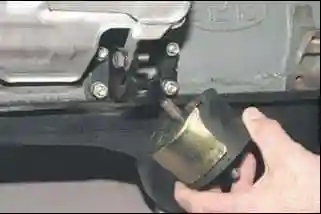
Здымаем апору.
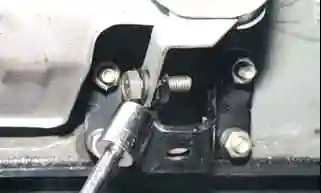
Ключом на 13 адварочваем болт мацавання шчытка стартара да кранштэйна.
Адварочваем чатыры гайкі мацавання кранштэйна да блока цыліндраў.
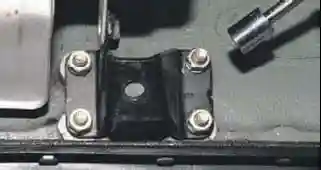
Здымаем кранштэйн са шпілек блока цыліндраў.
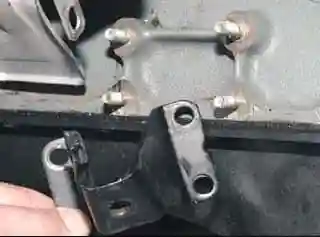
Адварочваем чатыры гайкі і здымаем кранштэйн левай апоры рухавіка.
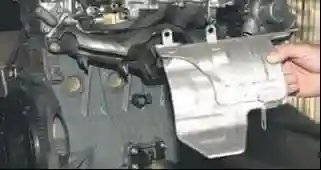
Адвярнуўшы ключом на 13 дзве гайкі мацавання шчытка стартара да выпускнога калектара, здымаем шчыток.
Здымаем модуль запальвання, датчык дэтанацыі, генератар;
- кранштэйн генератара; кранштэйн масленага фільтра; маслааддзяляльнік сістэмы вентыляцыі картара;
- маслены насос; насос астуджальнай вадкасці; маховік і вечка картара счаплення;
- галоўку блока цыліндраў у зборы з рэсіверам, упускной трубой і выпускным калектарам;
- ланцуг прывада ГРМ, башмак нацяжніка ланцуга, зорачку каленчатага вала; валік прывада масленага насоса.
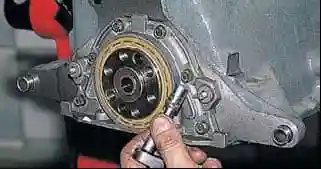
Галоўкай на 10 адварочваем шэсць балтоў мацавання трымальніка задняга сальніка каленчатага вала да блока цыліндраў.
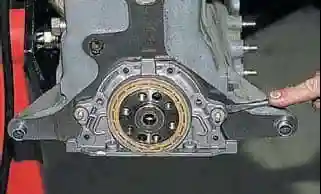
Паддзёўваем адвёрткай прылівы трымальніка і здымаем яго ў зборы з сальнікам.
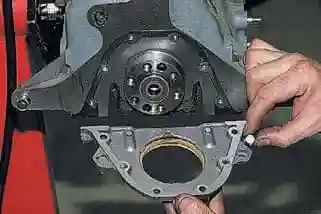
Вымаем з вечка сальніка два балты з квадратнымі галоўкамі.
Здымаем пракладку.
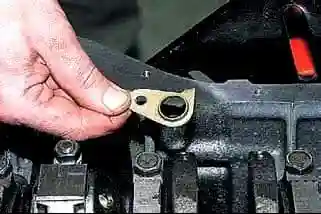
Ключом на 10 адварочваем болт мацавання кранштэйна зліўной трубкі маслааддзяляльніка і здымаем кранштэйн.
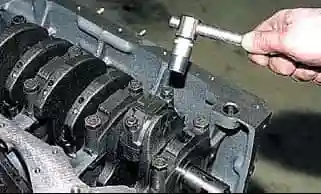
Галоўкай на 14 адварочваем дзве гайкі мацавання вечка шатуна.
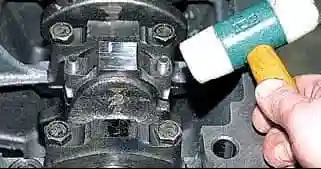
Стукаем пластмасавым малаточкам па паверхнях вечка шатуна.
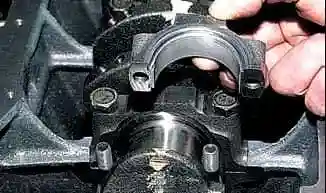
Здымаем вечка шатуна.
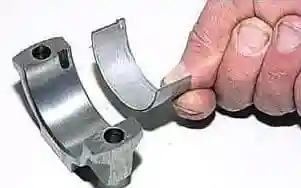
Вымаем ніжні ўкладыш шатуна.
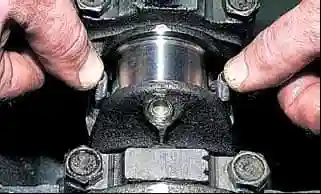
Апіраючыся на торцы стрыжняў шатунных балтоў, зрушваем ніжнюю галоўку шатуна з шыйкі каленчатага вала.
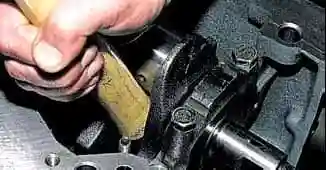
Драўлянай ручкай молатка ўпіраемся ў ніжнюю галоўку шатуна і праштурхваем поршань у цыліндр.
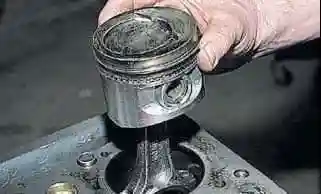
Вымаем поршань з шатуном з цыліндра. Таксама вымаем поршні з іншых цыліндраў.
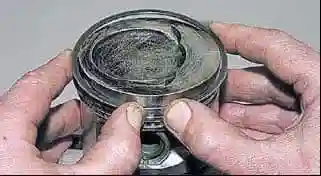
Разжымаем замак верхняга компрэсійнага кольца.
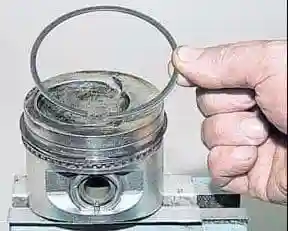
Здымаем верхняе компрэсійнае кольца.
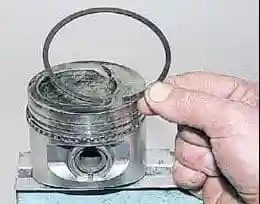
Таксама здымаем ніжняе компрэсійнае кольца.
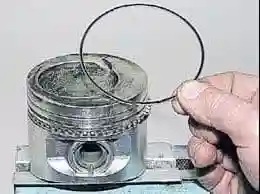
Вымаем два дыскі маслаздымнага кольца.
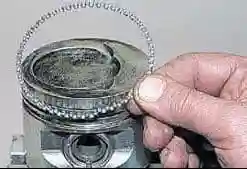
Здымаем расшыральнік маслаздымнага кольца.
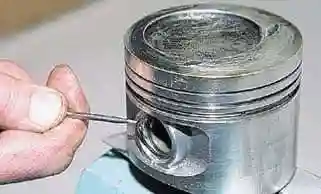
Для зняцця поршня з шатуна паддзёўваем адвёрткай стопорнае кольца поршневага пальца.
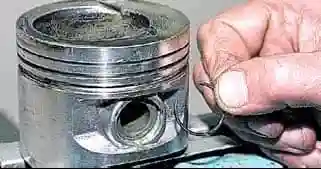
Вымаем кольца з канаўкі бобышкі поршня. Такім жа чынам вымаем другое стопорнае кольца.
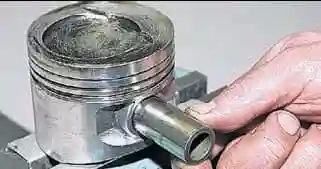
Зрушыўшы поршневы палец, вымаем яго з адтулін у поршні і ў галоўцы шатуна.
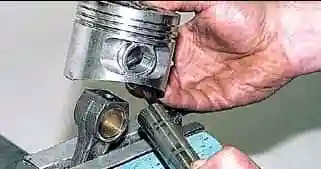
Здымаем поршань з шатуна.
Калі дэталі будуць паўторна выкарыстаны, то трэба іх пазначыць.
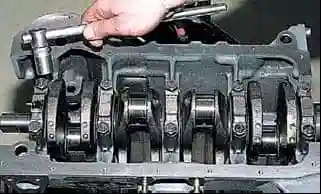
Галоўкай на 17 адварочваем два балты мацавання вечка каранёвага падшыпніка каленчатага вала.
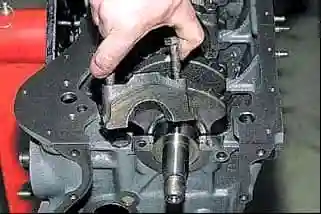
Здымаем вечка каранёвага падшыпніка.
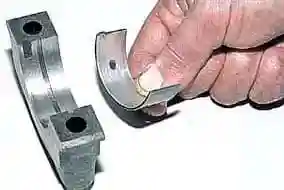
Вымаем з вечка ўкладышы каранёвага падшыпніка.
Таксама здымаем астатнія вечкі каранёвых падшыпнікаў.
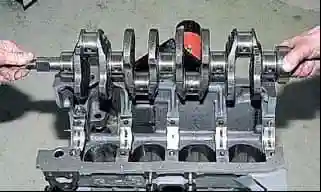
Вымаем каленчаты вал з блока.
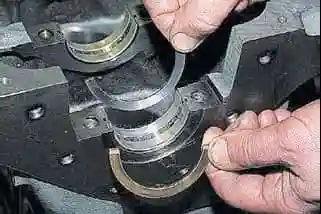
Вымаем з праточак задняй апоры блока цыліндраў паўкольцы.
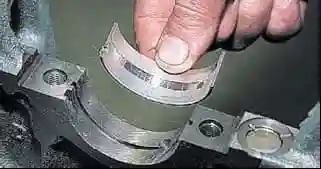
Вымаем з апор блока цыліндраў верхнія ўкладышы каранёвых падшыпнікаў каленчатага вала.
Праверка дэталяў рухавіка
Пасля таго як разабралі рухавік, трэба старанна абмыць усе дэталі бензінам і выдаліць нагар.
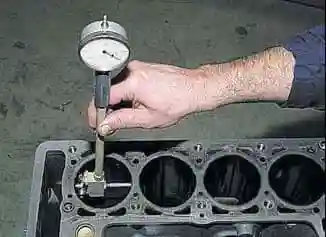
Вымяраем нутрамерам дыяметр цыліндраў у чатырох паясах (на адлегласці 8, 15, 50, 90 мм ад верхняй плоскасці блока) і двух напрамках (паралельным і перпендыкулярным восі каленчатага вала).
Калі знос перавышае 0,15 мм, неабходна блок растачыць да рамонтнага памеру на 0,4 або 0,8 мм.
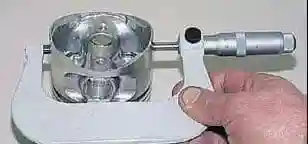
Каб вызначыць знос спадніцы поршня, мікраметрам вымяраем дыяметр у плоскасці, перпендыкулярнай восі поршневага пальца, на адлегласці 55 мм ад днішча поршня.
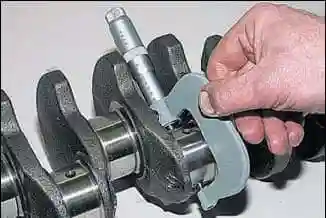
Вымяраем мікраметрам дыяметры шатунных шыек каленчатага вала.
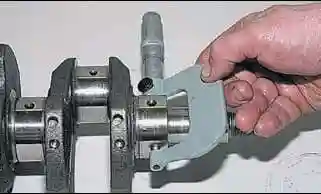
Вымяраем дыяметры каранёвых шыек каленчатага вала.
Шыйкі каленчатага вала шліфуюць да бліжэйшага рамонтнага памеру, калі іх авальнасць большая за 0,03 мм, а таксама калі на шыйках прысутнічаюць задзіры і рыскі.
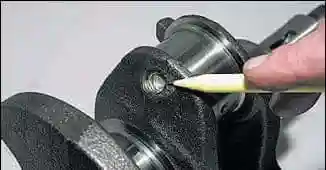
Пасля шліфоўкі трэба выдаліць заглушкі з масленых каналаў і выдаліць рэшткі абразіва і адкладаў.
Устанаўліваем новыя заглушкі.
Зборка рухавіка
Збіраем рухавік у зваротнай паслядоўнасці. Устанаўліваем новыя ўкладышы падшыпнікаў каленчатага вала па памерах.
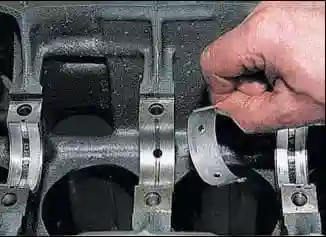
У першую, другую, чацвёртую і пятую апоры блока ўстанаўліваем верхнія ўкладышы каранёвых падшыпнікаў з праточкамі, а ў трэцюю апору — укладышы без праточкі на ўнутранай паверхні.
Наносім на працоўныя паверхні ўкладышаў каранёвых падшыпнікаў тонкі слой маторнага масла і ўкладваем вал.
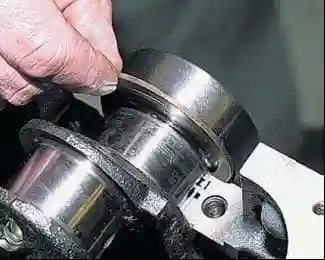
Устаўляем у праточкі пятай апоры ўпорныя паўкольцы, змазаныя маторным маслам.
З пярэдняга боку пятай апоры ўстанаўліваем сталеалюмініевае паўкольца, а з задняга — металакерамічнае (жоўтага колеру).
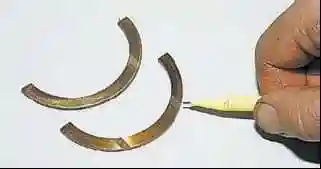
Працоўныя паверхні паўколец з антыфрыкцыйным пакрыццём (на іх выкананы пазы) павінны быць звернуты да ўпорных паверхняў каленчатага вала.
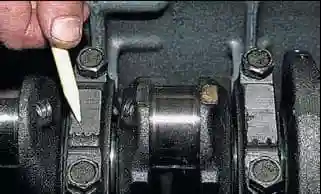
Устанаўліваем вечкі каранёвых падшыпнікаў з укладышамі ў адпаведнасці з пазнакамі, нанесенымі на вонкавай паверхні вечак (лік вядзецца з боку прывада размеркавальнага вала).
Замкі ўкладышаў павінны знаходзіцца з аднаго боку.
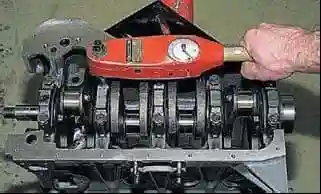
Зацягваем балты мацавання вечак каранёвых падшыпнікаў з момантам 68,31–84,38 Н·м (6,97–8,61 кгс·м).
Поршні да цыліндраў падбіраюцца па класах. Клас дыяметра цыліндра, абазначаны літарамі, клейміцца на ніжняй плоскасці блока.
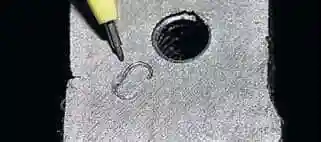
Класы дыяметраў спадніцы поршня і адтуліны пад поршневы палец маркіруюцца на яго днішчы.
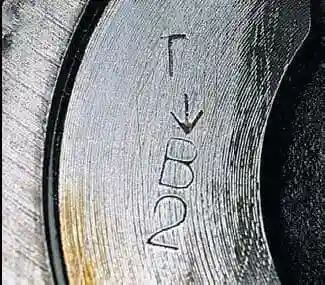
Стралка на днішчы поршня пры ўсталёўцы яго ў цыліндр павінна быць накіравана ў бок прывада ГРМ.
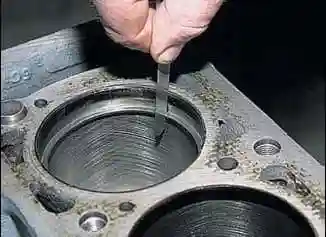
Наборам плоскіх шчупаў правяраем зазор у замку поршневага кольца.
Змазваем маторным маслам канаўкі на поршнях. Устанаўліваем на поршні кольцы.
Перад зборкай шатунна-поршневай групы неабходна падабраць пальцы да поршняў і шатуноў.
У новых дэталяў клас адтулін пад палец у шатуне і поршні павінен адпавядаць класу пальца.
У дэталяў, якія былі ў эксплуатацыі, для правільнага спалучэння неабходна, каб поршневы палец, змазаны маторным маслам, уваходзіў у адтуліну поршня або шатуна з намаганнем рукі і не выпадаў з іх пры вертыкальным становішчы пальца.
Для праверкі зазору ў замку поршневага кольца ўстаўляем кольца ў цыліндр і выраўноўваем кольца днішчам поршня.
Калі на кольцы каля замка нанесена пазнака «ВЕРХ» або «ТОР», то кольца ўстанаўліваем пазнакай уверх. Кольцы павінны правяртацца ў канаўках свабодна, без заяданняў.
Размяшчаем кольцы наступным чынам:
- замак верхняга компрэсійнага кольца арыентуем пад вуглом 45° да восі поршневага кольца;
- замак ніжняга компрэсійнага кольца — пад вуглом 180° да восі замка верхняга кольца;
- замак маслаздымнага кольца — пад вуглом 90° да восі замка верхняга компрэсійнага кольца (стык расшыральніка размяшчаем з боку, процілеглага замку).
Перад усталёўкай дэталяў ШПГ змазваем цыліндры, поршні з кольцамі і шатунныя ўкладышы маторным маслам.
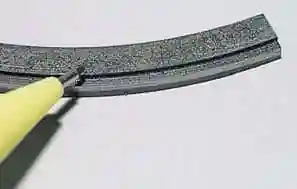
Ніжняе компрэсійнае кольца ўстанаўліваем праточкай уніз.
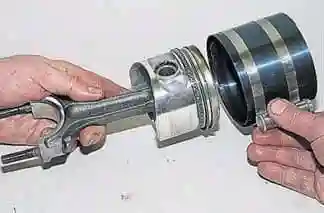
Перад усталёўкай поршня ў цыліндр надзяваем на поршань рэгуляваную апраўку і сцягваем апраўку, сціскаем кольцы.
Устанаўліваем поршань з шатуном у цыліндр, арыентуючы поршань стралкай на яго днішчы ў бок прывада ГРМ.
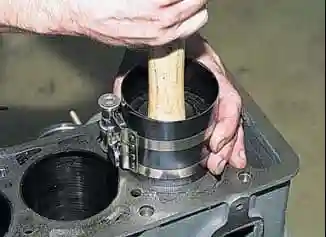
Ручкай молатка праштурхваем поршань у цыліндр.
Зняўшы апраўку, даштурхваем ручкай молатка поршань у цыліндр.
Глядзім з другога боку блока пасадку ніжняй галоўкі шатуна з укладышам на шыйку каленчатага вала.
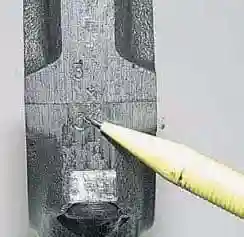
Калі ўстанаўліваем вечкі шатуна, нумары на шатуне і вечку павінны супадаць і размяшчацца з аднаго боку шатуна.
Гайкі мацавання шатуна зацягваем момантам 43,32–53,51 Н·м (4,42–5,4 кгс·м).
Абкатка рухавіка пасля рамонту
Адремонтаваны рухавік падвяргаецца стэндавым выпрабаванням (абкатцы) без нагрузкі па наступным цыкле:
- 750–800 мін-1 — 2 мін;
- 1000 мін-1 — 3 мін;
- 1500 мін-1 — 4 мін;
- 2000 мін-1 — 5 мін.
Устанавіўшы на стэндзе і запусціўшы рухавік, праверце наступнае:
- ці няма цечы астуджальнай вадкасці або паліва паміж спалучанымі дэталямі, з злучэнняў трубаправодаў і праз пракладкі;
- ціск масла і ці няма падцякання масла праз пракладкі;
- частату вярчэння на халастым ходзе;
- ці няма старонніх стукаў.
Калі выявяцца староннія стукі або неспраўнасці, спыніце рухавік, устараніце іх, а затым працягніце выпрабаванні.
Пры падцяканні масла праз пракладку паміж вечкам і галоўкай цыліндраў або праз пракладкі паміж масленым картарам рухавіка, блокам цыліндраў і вечкамі падцягніце балты мацавання рэкамендаваным момантам.
Калі цеча масла не спыняецца, праверце, ці правільна ўсталяваны пракладкі, і пры неабходнасці заменіце іх.
Паколькі пасля рамонту рухавік яшчэ не прыпрацаваўся і трэнне працоўных паверхняў новых дэталяў аказвае значны супраціў вярчэнню, неабходны пэўны перыяд прыпрацоўкі.
Паказанае асабліва датычыцца тых рухавікоў, на якіх былі заменены поршні, укладышы шатунных і каранёвых падшыпнікаў, перашліфаваны шыйкі каленчатага вала, а таксама адхонінгаваны цыліндры.
Таму падчас абкаткі адремонтаванага рухавіка не падвяргайце яго максімальным нагрузкам.
Абкатка рухавіка павінна працягвацца на аўтамабілі з захаваннем тых хуткасцей руху, якія рэкамендуюцца для перыяду абкаткі аўтамабіля.


