
Пасля таго як разбралі рухавік, трэба старанна абмыць усе дэталі бензінам і выдаліць нагар.
Перад зборкай рухавіка трэба прадэфектаваць блок цыліндраў, галоўку блока цыліндраў і ўсе асноўныя дэталі для зборкі рухавіка.
Праверка герметычнасці блока цыліндраў
- Праверыць герметычнасць кашулі астуджэння блока. Для гэтага заглушыць у блоку ўсе адтуліны драўлянымі пробкамі, акрамя адной, да якой падвесці шланг для падачы сціснутага паветра.
- Апусціць блок у ванну з вадой і падаць сціснутае паветра пад ціскам 1,5 атм. У месцах негерметычнасці будуць выходзіць паветраныя бурбалкі.
- Такім жа чынам праверыць герметычнасць масленых каналаў блока.
Пры выяўленні негерметычнасці блок неабходна замяніць.
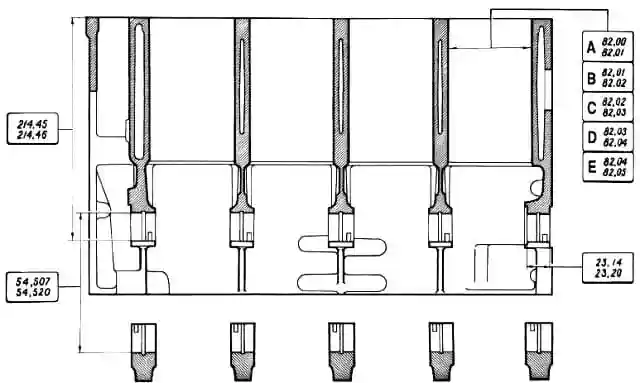
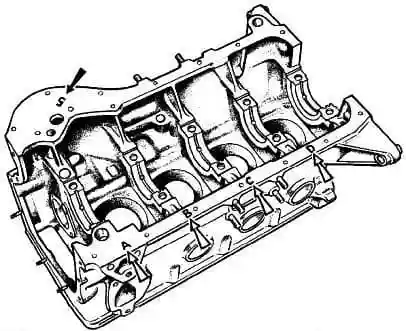
Праверка цыліндраў
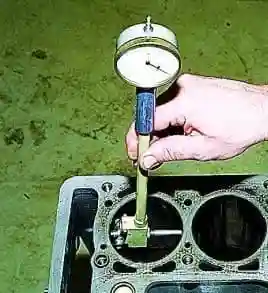
- Вымяраем нутрамерам дыяметр цыліндраў у чатырох паясах (на адлегласці 8, 15, 50, 90 мм ад верхняй плоскасці блока) і двух напрамках (паралельным і перпендыкулярным восі каленчатага вала).
- Калі знос перавышае 0,15 мм, неабходна блок растачыць да рамонтнага памеру на 0,4 або 0,8 мм.
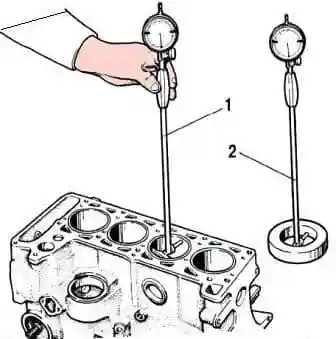
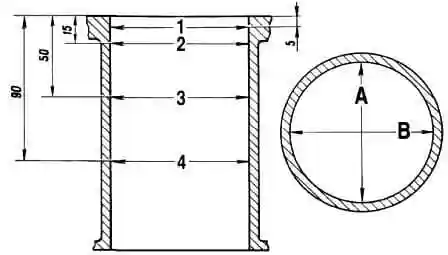
У зоне 1 цыліндры практычна не зношваюцца. Па рознасці заменаў у першым і астатніх паясах можна меркаваць аб велічыні зносу цыліндраў.
Праверка поршняў і каленчатага вала
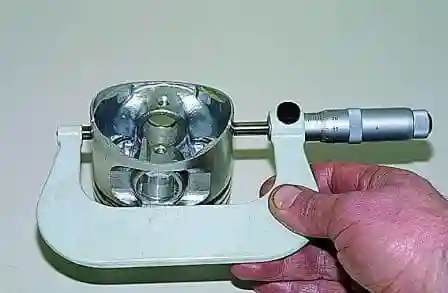
- Каб вызначыць знос спадніцы поршня, мікраметрам вымяраем дыяметр у плоскасці, перпендыкулярнай восі поршневага пальца, на адлегласці 55 мм ад днішча поршня.
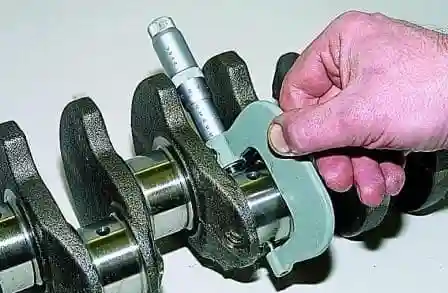
- Вымяраем мікраметрам дыяметры шатунных шыек каленчатага вала.
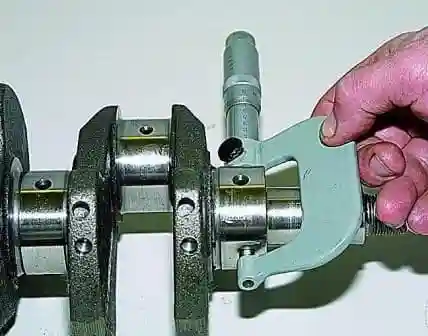
- Вымяраем дыяметры карэнных шыек каленчатага вала.
Шыйкі каленчатага вала шліфуюць да бліжэйшага рамонтнага памеру, калі іх авальнасць больш 0,03 мм, а таксама калі на шыйках прысутнічаюць задзіры і рыскі.
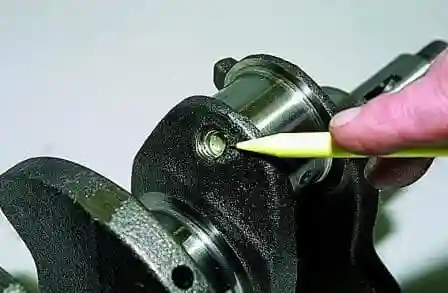
- Пасля шліфоўкі трэба выдаліць заглушкі з масленых каналаў і выдаліць рэшткі абразіва і адкладаў.
- Устанаўліваем новыя заглушкі.
Праверка махавіка
Паверхні махавіка, што спалучаюцца з каленчатым валам і з вядучым дыскам счаплення, павінны быць без драпін, задзіраў і цалкам плоскімі.
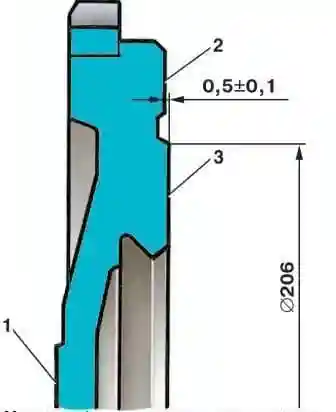
- Калі на рабочай паверхні 3 махавіка пад вядомы дыск счаплення ёсць драпіны, трэба пратачыць гэтую паверхню, здымаючы слой металу таўшчынёй не больш за 1 мм.
- Затым праточыце паверхню 2, вытрымаўшы памер 0,5±0,1 мм і забяспечваючы паралельнасць паверхняў 2 і 3 адносна паверхні 1. Допуск непаралельнасці складае 0,1 мм.
- Пасля праточкі ўсталюйце махавік на апраўку, цэнтруючы яго па пасадачнай адтуліне з упорам на паверхню 1, праверце біццё плоскасцей 3 і 2. У крайніх кропках індыкатар не павінен паказваць біццяў, што перавышаюць 0,1 мм.
- Звяртаем увагу на шчыльнасць пасадкі зубчастага вянца і на стан яго зубоў. Калі венец можна перамясціць на махавіку або зубы моцна зношаны, заменіце махавік у зборы з вянцом. Замена вянца досыць складаная і патрабуе наяўнасці пэўных навыкаў у выканаўцы, а таксама прымянення спецыяльнага інструмента.
Устаноўка махавіка
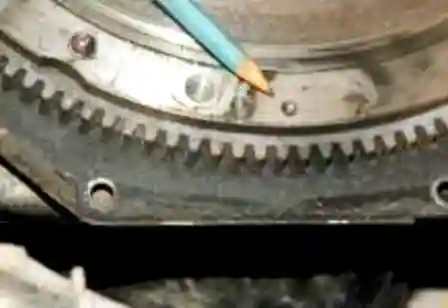
- Устанаўліваем махавік і знятыя вузлы і дэталі ў парадку, зваротным зняццю.
- Махавік можа быць усталяваны на каленчаты вал у двух процілеглых становішчах, вызначаных размяшчэннем мацавальных адтулін. На заводзе-вытворцы яго балансуюць у зборы з каленчатым валам, таму ён павінен быць усталяваны строга ў першапачатковае становішча.
- Для правільнай устаноўкі на махавіку зроблена метка ў выглядзе конуснай лункі, якая павінна быць арыентавана пры ўстаноўцы ў той жа бок, што і шатунная шыйка 4-га (1-га) цыліндра.
- Калі пасля зняцця махавіка каленчаты вал праварочвалі, усталюйце поршань 4-га цыліндра ў становішча ВМТ такту сціску, затым яшчэ на палову абароту і ўстаўляйце махавік на каленчаты вал, павярнуўшы яго меткай вертыкальна ўніз.
- Балты мацавання махавіка зацягвайце раўнамерна крыж-накрыж круцільным момантам – 60,96-87,42 Н·м (6,22-8,92 кгс·м).


