
Қозғалтқышты бөлшектегеннен кейін барлық бөлшектерді бензинмен мұқият жуып, күйені кетіру керек.
Қозғалтқышты жинау алдында цилиндр блогын, цилиндр блогы бастиегін және қозғалтқышты жинауға арналған барлық негізгі бөлшектерді ақауын анықтау керек.
Цилиндр блогының герметикалығын тексеру
- Блоктың салқындату көйлегінің герметикалығын тексеру. Ол үшін блоктағы барлық тесіктерді ағаш тығындармен бітеңіз, тек біреуінен басқа, оған сығылған ауа беру шлангін қосу керек.
- Блокты су ваннасына батырып, 1,5 атм қысыммен сығылған ауа беріңіз. Герметикалығы бұзылған жерлерде ауа көпіршіктері шығады.
- Сол сияқты блоктың май каналдарының герметикалығын тексеріңіз.
Герметикалығы бұзылғаны анықталса, блокты ауыстыру қажет.
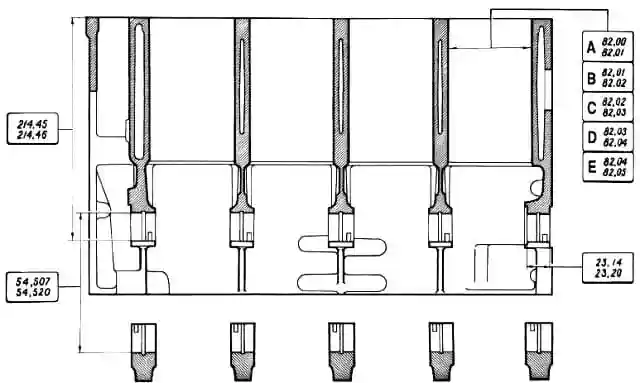
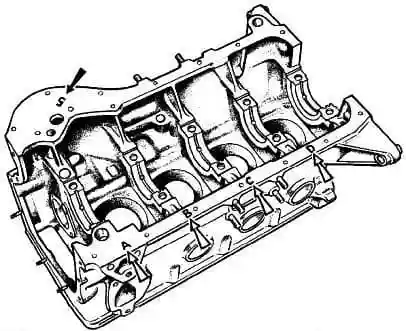
Цилиндрлерді тексеру
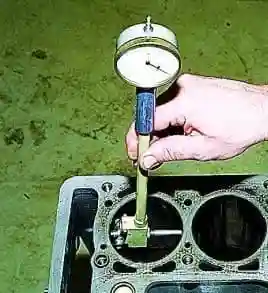
- Нутромермен цилиндрлердің диаметрін төрт белдеуде (блоктың жоғарғы жазықтығынан 8, 15, 50, 90 мм қашықтықта) және екі бағытта (иінді білік осіне параллель және перпендикуляр) өлшейміз.
- Егер тозу 0,15 мм-ден асса, блокты 0,4 немесе 0,8 мм жөндеу өлшеміне дейін растау қажет.
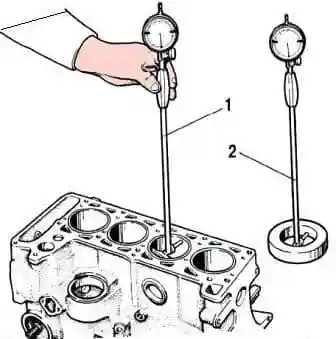
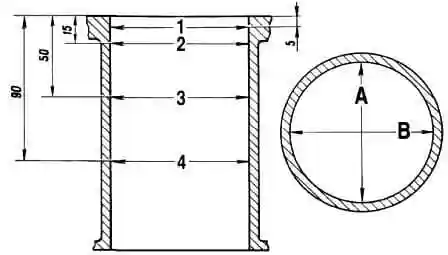
1-аймақта цилиндрлер іс жүзінде тозбайды. Бірінші және қалған белдеулердегі өлшеулер айырмасы бойынша цилиндрлердің тозу шамасын бағалауға болады.
Поршеньдер мен иінді білікті тексеру
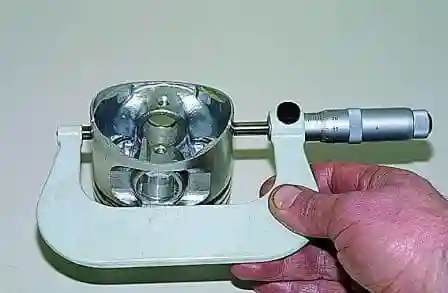
- Поршень юбкасының тозуын анықтау үшін микрометрмен поршень саусағының осіне перпендикуляр жазықтықта, поршень түбінен 55 мм қашықтықта диаметрді өлшейміз.
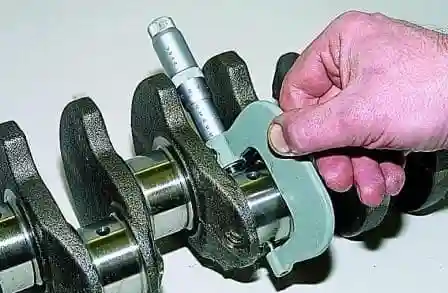
- Микрометрмен иінді біліктің шатун мойындарының диаметрлерін өлшейміз.
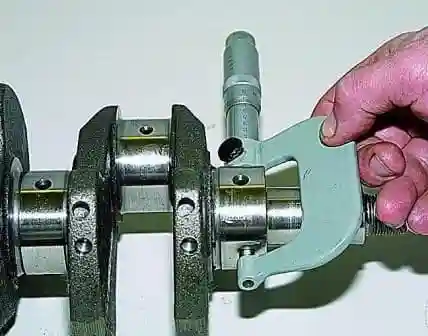
- Иінді біліктің негізгі мойындарының диаметрлерін өлшейміз.
Егер мойындардың сопақтығы 0,03 мм-ден артық болса, сондай-ақ мойындарда қармалулар мен тырнақтар болса, иінді білік мойындарын ең жақын жөндеу өлшеміне дейін тегістейді.
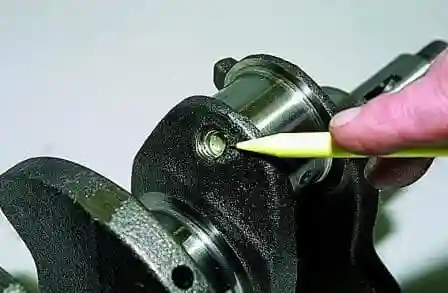
- Тегістеуден кейін май каналдарының бітеуіштерін алып, абразив пен қабаттардың қалдықтарын кетіру керек.
- Жаңа бітеуіштерді орнатамыз.
Маховикті тексеру
Маховиктің иінді білікпен және ілінісудің жетектелетін дискісімен жанасатын беттері тырнақсыз, қармалусыз және мүлдем тегіс болуы керек.
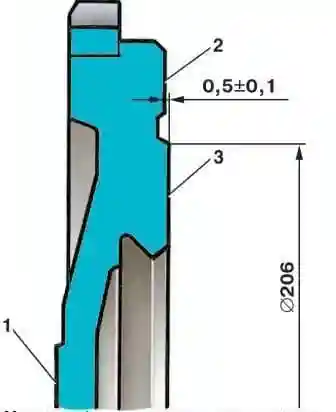
- Егер маховиктің ілінісудің жетектелетін дискісі астындағы 3 жұмыс бетінде тырнақтар болса, осы бетті жанып, қалыңдығы 1 мм-ден аспайтын металл қабатын алып тастау керек.
- Содан кейін 2-бетті жанып, 0,5±0,1 мм өлшемін ұстап, 2 және 3-беттердің 1-бетке қатысты параллельдігін қамтамасыз етіңіз. Параллельсіздікке рұқсат 0,1 мм.
- Жонғаннан кейін маховикті қалыпқа орнатып, оны отырғызу тесігі бойынша 1-бетке тіреп центрлеп, 3 және 2 жазықтықтарының соғуын тексереміз. Шеткі нүктелерде индикатор 0,1 мм-ден асатын соғуларды көрсетпеуі керек.
- Тісті жиектің тығыздығына және оның тістерінің күйіне назар аударамыз. Егер жиекті маховикте жылжытуға болатын болса немесе тістер қатты тозған болса, маховикті жиекпен бірге ауыстырыңыз. Жиекті ауыстыру айтарлықтай күрделі және орындаушының белгілі бір дағдыларын, сондай-ақ арнайы құралды қолдануды талап етеді.
Маховикті орнату
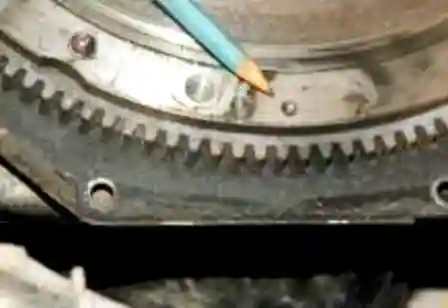
- Маховикті және шешілген тораптар мен бөлшектерді шешуге кері тәртіппен орнатамыз.
- Маховикті иінді білікке бекітпе тесіктерінің орналасуымен анықталатын екі қарама-қарсы күйде орнатуға болады. Дайындаушы зауытта ол иінді білікпен жинақталып теңгеріледі, сондықтан ол бастапқы күйіне қатаң түрде орнатылуы керек.
- Дұрыс орнату үшін маховикте конустық шұңқыр түріндегі белгі жасалған, ол орнату кезінде 4-ші (1-ші) цилиндрдің шатун мойны сияқты жаққа бағытталуы керек.
- Егер маховикті шешкеннен кейін иінді білік бұралған болса, 4-ші цилиндрдің поршеньін сығу тактісінің ЖӨН-не қойыңыз, содан кейін тағы жарты айналымға бұрап, маховикті белгісін тік төмен қаратып иінді білікке орнатыңыз.
- Маховикті бекітетін бұрандаларды айқас-ақиқақ біркелкі тартыңыз, айналдыру моменті – 60,96-87,42 Н·м (6,22-8,92 кгс·м).


