


Después de desmontar el motor, hay que lavar cuidadosamente todas las piezas con gasolina y eliminar la carbonilla.
Antes del montaje del motor hay que verificar el bloque de cilindros, la culata y todas las piezas principales para el montaje del motor.
Comprobación de la estanqueidad del bloque de cilindros
- Comprobar la estanqueidad de la camisa de refrigeración del bloque. Para ello, obturar en el bloque todos los orificios con tapones de madera, excepto uno, al que se conectará una manguera para el suministro de aire comprimido.
- Sumergir el bloque en un baño de agua y suministrar aire comprimido a una presión de 1,5 atm. En los lugares no estancos saldrán burbujas de aire.
- Del mismo modo, comprobar la estanqueidad de los canales de aceite del bloque.
Si se detecta falta de estanqueidad, el bloque debe sustituirse.
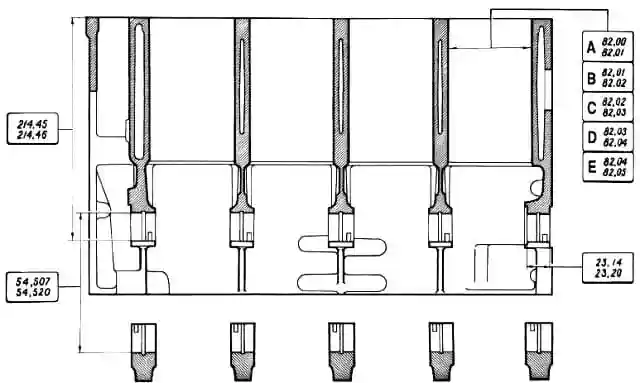
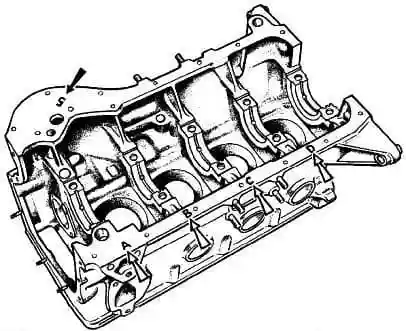
Comprobación de los cilindros
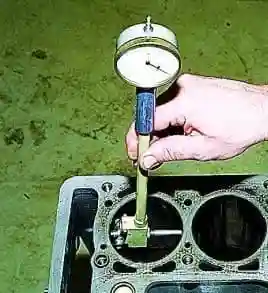
- Medimos con un calibre interior el diámetro de los cilindros en cuatro zonas (a una distancia de 8, 15, 50, 90 mm de la superficie superior del bloque) y en dos direcciones (paralela y perpendicular al eje del cigüeñal).
- Si el desgaste supera 0,15 mm, es necesario mandrilar el bloque hasta la medida de reparación de 0,4 o 0,8 mm.
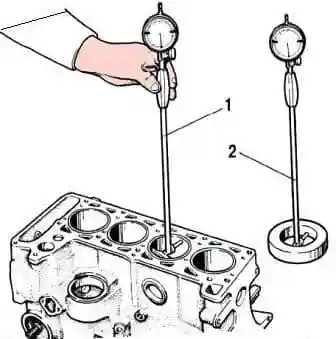
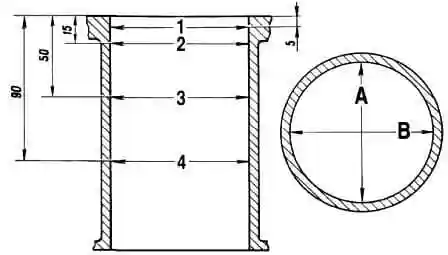
En la zona 1 los cilindros prácticamente no se desgastan. Por la diferencia de las mediciones en la primera y las demás zonas se puede juzgar la magnitud del desgaste de los cilindros.
Comprobación de los pistones y del cigüeñal
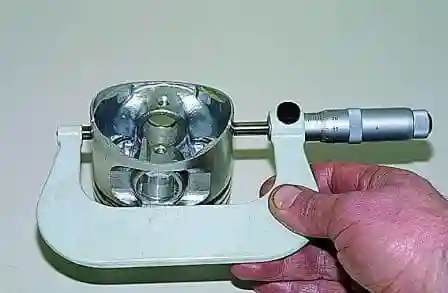
- Para determinar el desgaste de la falda del pistón, medimos con un micrómetro el diámetro en el plano perpendicular al eje del bulón del pistón, a una distancia de 55 mm del fondo del pistón.
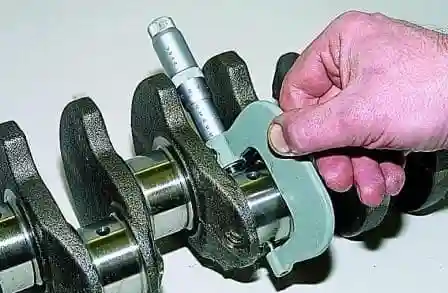
- Medimos con un micrómetro los diámetros de los muñones de biela del cigüeñal.
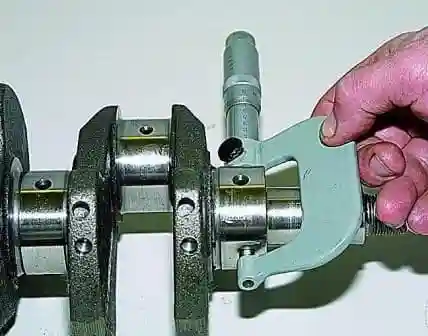
- Medimos los diámetros de los muñones principales del cigüeñal.
Los muñones del cigüeñal se rectifican hasta la medida de reparación más próxima si su ovalización es superior a 0,03 mm, así como si en los muñones hay gripajes y rayas.
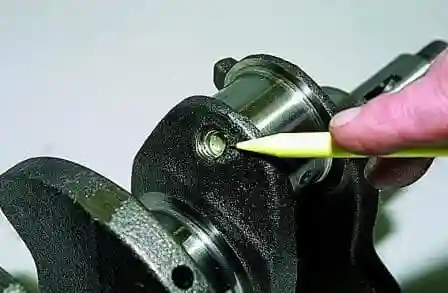
- Después de la rectificación hay que extraer los tapones de los canales de aceite y eliminar los restos de abrasivo y depósitos.
- Montamos nuevos tapones.
Comprobación del volante
Las superficies del volante conjugadas con el cigüeñal y con el disco conducido del embrague deben estar sin arañazos, sin gripajes y completamente planas.
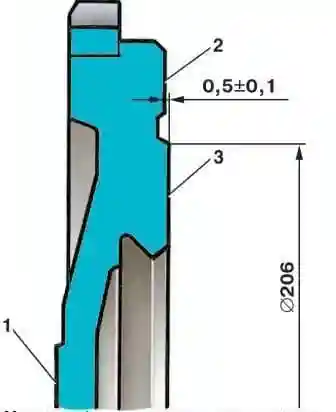
- Si en la superficie de trabajo 3 del volante bajo el disco conducido del embrague hay arañazos, hay que tornear esta superficie, eliminando una capa de metal de espesor no superior a 1 mm.
- Luego tornee la superficie 2, manteniendo la medida 0,5±0,1 mm y asegurando el paralelismo de las superficies 2 y 3 respecto a la superficie 1. La tolerancia de no paralelismo es de 0,1 mm.
- Después del torneado montamos el volante en un mandril, centrándolo por el orificio de asiento con apoyo en la superficie 1, comprobamos el alabeo de los planos 3 y 2. En los puntos extremos el comparador no debe indicar alabeos superiores a 0,1 mm.
- Prestamos atención a la densidad del ajuste de la corona dentada y al estado de sus dientes. Si la corona se puede desplazar en el volante o los dientes están muy desgastados, sustituya el volante con la corona. La sustitución de la corona es bastante compleja y requiere que el ejecutor tenga ciertas habilidades, así como el empleo de herramienta especial.
Montaje del volante
- Montamos el volante y los conjuntos y piezas desmontados en orden inverso al desmontaje.
- El volante puede montarse en el cigüeñal en dos posiciones opuestas, determinadas por la disposición de los orificios de fijación. En la fábrica se equilibra junto con el cigüeñal, por lo que debe montarse estrictamente en su posición original.
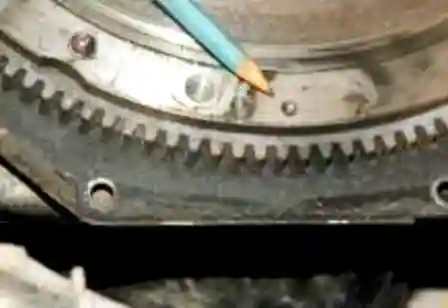
- Para el montaje correcto, en el volante hay una marca en forma de hueco cónico, que al montarlo debe orientarse hacia el mismo lado que el muñón de biela del 4.º (1.er) cilindro.
- Si después de desmontar el volante se giró el cigüeñal, sitúe el pistón del 4.º cilindro en el PMS del tiempo de compresión, luego gire otro medio giro y monte el volante en el cigüeñal girándolo con la marca verticalmente hacia abajo.
- Apriete los pernos de fijación del volante uniformemente en cruz con un par de 60,96-87,42 N·m (6,22-8,92 kgf·m).