
Nachdem der Motor zerlegt wurde, müssen alle Teile gründlich mit Benzin gewaschen und Verkrustungen entfernt werden.
Vor dem Zusammenbau des Motors müssen der Zylinderblock, der Zylinderkopf und alle Hauptteile für den Motorzusammenbau geprüft werden.
Prüfung der Dichtheit des Zylinderblocks
- Die Dichtheit des Kühlmantels des Blocks prüfen. Dazu alle Öffnungen im Block mit Holzstopfen verschließen, außer einer, an die ein Schlauch zur Druckluftzufuhr angeschlossen wird.
- Den Block in ein Wasserbad tauchen und Druckluft unter einem Druck von 1,5 atm zuführen. An undichten Stellen treten Luftblasen aus.
- Auf die gleiche Weise die Dichtheit der Ölkanäle des Blocks prüfen.
Bei festgestellter Undichtheit muss der Block ersetzt werden.
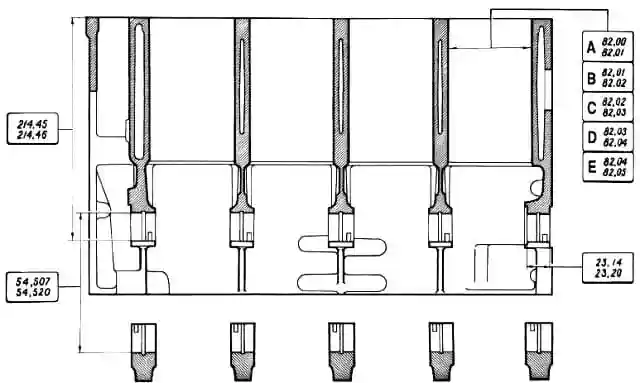
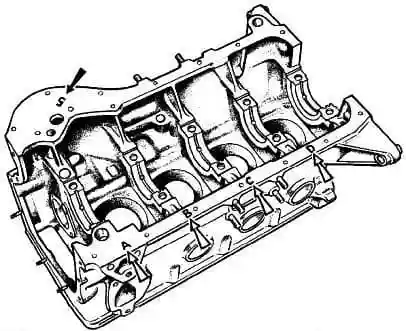
Prüfung der Zylinder
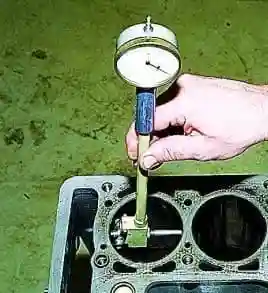
- Wir messen mit dem Innenmessgerät den Durchmesser der Zylinder in vier Zonen (in einem Abstand von 8, 15, 50, 90 mm von der oberen Fläche des Blocks) und in zwei Richtungen (parallel und senkrecht zur Kurbelwellenachse).
- Wenn der Verschleiß 0,15 mm überschreitet, muss der Block auf das Reparaturmaß von 0,4 oder 0,8 mm aufgebohrt werden.
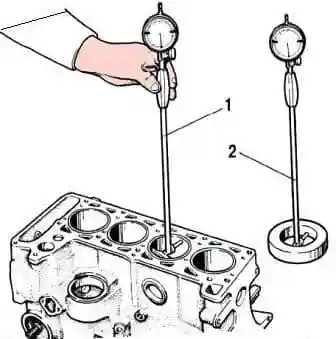
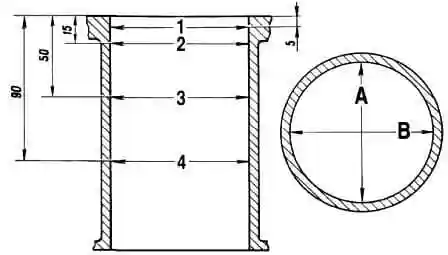
In der Zone 1 verschleißen die Zylinder praktisch nicht. Aus der Differenz der Messungen in der ersten und den übrigen Zonen lässt sich auf die Größe des Zylinderverschleißes schließen.
Prüfung der Kolben und der Kurbelwelle
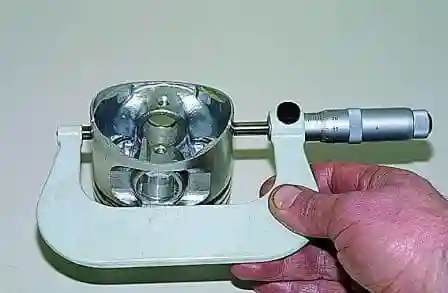
- Um den Verschleiß des Kolbenhemds zu bestimmen, messen wir mit dem Mikrometer den Durchmesser in der Ebene senkrecht zur Kolbenbolzenachse, in einem Abstand von 55 mm vom Kolbenboden.
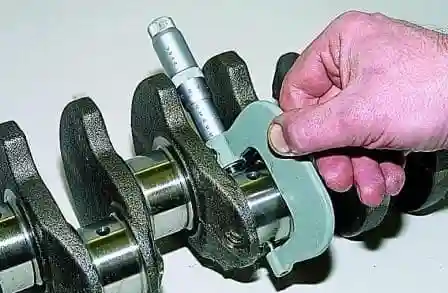
- Wir messen mit dem Mikrometer die Durchmesser der Pleuelzapfen der Kurbelwelle.
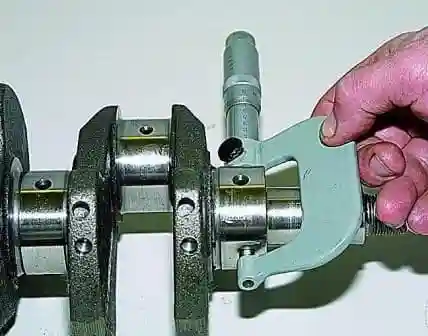
- Wir messen die Durchmesser der Hauptzapfen der Kurbelwelle.
Die Zapfen der Kurbelwelle werden auf das nächstgelegene Reparaturmaß geschliffen, wenn ihre Ovalität mehr als 0,03 mm beträgt, sowie wenn an den Zapfen Fressspuren und Riefen vorhanden sind.
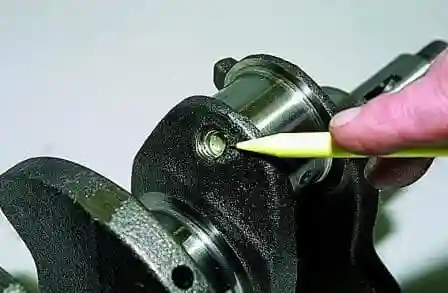
- Nach dem Schleifen müssen die Stopfen der Ölkanäle entfernt und Schleifmittelreste sowie Ablagerungen beseitigt werden.
- Wir setzen neue Stopfen ein.
Prüfung des Schwungrads
Die Flächen des Schwungrads, die mit der Kurbelwelle und mit der Kupplungsscheibe in Berührung kommen, müssen frei von Kratzern und Fressspuren und vollkommen eben sein.
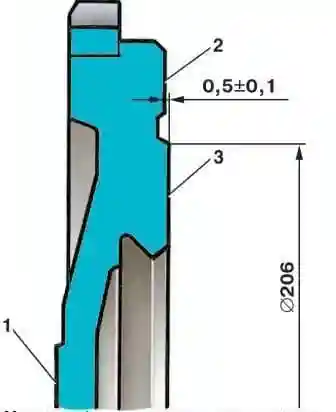
- Wenn auf der Arbeitsfläche 3 des Schwungrads unter der Kupplungsscheibe Kratzer vorhanden sind, muss diese Fläche gedreht werden, wobei eine Metallschicht von nicht mehr als 1 mm Dicke abgetragen wird.
- Dann drehen Sie die Fläche 2 und halten das Maß 0,5±0,1 mm ein, wobei die Parallelität der Flächen 2 und 3 gegenüber der Fläche 1 gewährleistet wird. Die Toleranz der Nichtparallelität beträgt 0,1 mm.
- Nach dem Drehen setzen wir das Schwungrad auf einen Dorn, zentrieren es an der Aufnahmebohrung mit Anlage an der Fläche 1 und prüfen die Rundlaufabweichung der Ebenen 3 und 2. An den äußersten Punkten darf die Messuhr keine Rundlaufabweichungen über 0,1 mm anzeigen.
- Wir achten auf den Festsitz des Zahnkranzes und den Zustand seiner Zähne. Wenn der Zahnkranz auf dem Schwungrad verschoben werden kann oder die Zähne stark verschlissen sind, ersetzen Sie das Schwungrad mit Zahnkranz. Der Austausch des Zahnkranzes ist recht kompliziert und erfordert bestimmte Fertigkeiten des Ausführenden sowie die Verwendung von Spezialwerkzeug.
Einbau des Schwungrads
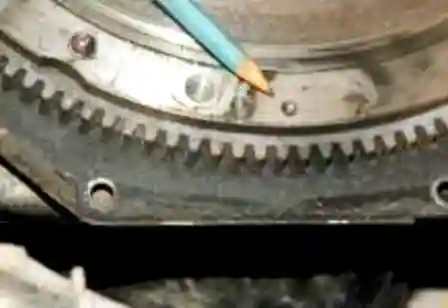
- Wir bauen das Schwungrad und die abgebauten Baugruppen und Teile in umgekehrter Reihenfolge zum Ausbau ein.
- Das Schwungrad kann in zwei entgegengesetzten Stellungen auf die Kurbelwelle montiert werden, die durch die Lage der Befestigungslöcher bestimmt werden. Im Werk wird es zusammen mit der Kurbelwelle ausgewuchtet, daher muss es streng in seine ursprüngliche Stellung eingebaut werden.
- Für den richtigen Einbau ist am Schwungrad eine Markierung in Form einer kegelförmigen Vertiefung angebracht, die beim Einbau in dieselbe Richtung ausgerichtet werden muss wie der Pleuelzapfen des 4. (1.) Zylinders.
- Wenn nach dem Ausbau des Schwungrads die Kurbelwelle gedreht wurde, bringen Sie den Kolben des 4. Zylinders in die OT-Stellung des Verdichtungstakts, dann noch eine halbe Umdrehung, und setzen Sie das Schwungrad so auf die Kurbelwelle, dass die Markierung senkrecht nach unten zeigt.
- Ziehen Sie die Befestigungsschrauben des Schwungrads gleichmäßig über Kreuz mit einem Drehmoment von 60,96-87,42 N·m (6,22-8,92 kgf·m) an.


