
Після того як розібрали двигун, потрібно ретельно відмити всі деталі бензином і видалити нагар.
Перед складанням двигуна потрібно продефектувати блок циліндрів, головку блока циліндрів і всі основні деталі для складання двигуна.
Перевірка герметичності блока циліндрів
- Перевірити герметичність сорочки охолодження блока. Для цього заглушити в блоці всі отвори дерев'яними пробками, крім одного, до якого підвести шланг для подачі стисненого повітря.
- Опустити блок у ванну з водою і подати стиснене повітря під тиском 1,5 атм. У місцях негерметичності будуть виходити повітряні бульбашки.
- Таким же чином перевірити герметичність масляних каналів блока.
При виявленні негерметичності блок необхідно замінити.
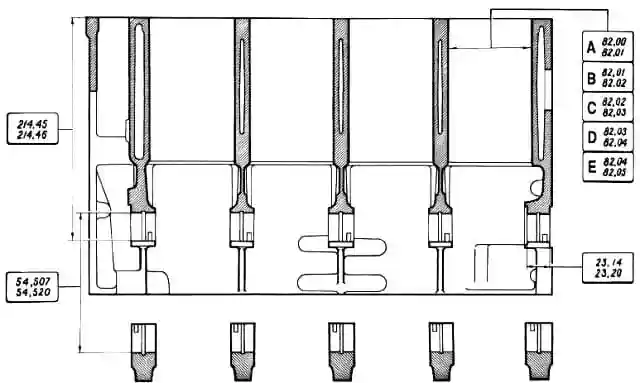
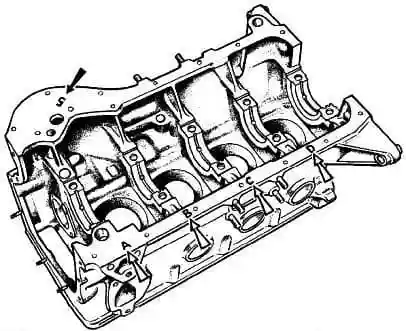
Перевірка циліндрів
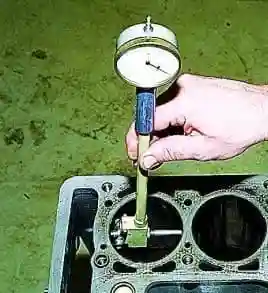
- Вимірюємо нутроміром діаметр циліндрів у чотирьох поясах (на відстані 8, 15, 50, 90 мм від верхньої площини блока) і двох напрямках (паралельному і перпендикулярному осі колінчастого вала).
- Якщо знос перевищує 0,15 мм, необхідно блок розточити до ремонтного розміру на 0,4 або 0,8 мм.
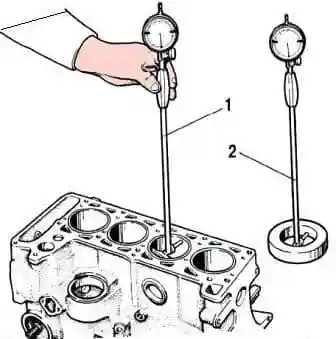
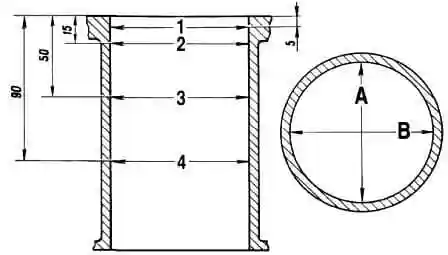
У зоні 1 циліндри практично не зношуються. За різницею замірів у першому та інших поясах можна судити про величину зносу циліндрів.
Перевірка поршнів і колінчастого вала
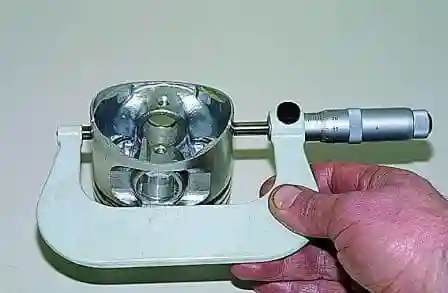
- Щоб визначити знос спідниці поршня, мікрометром вимірюємо діаметр у площині, перпендикулярній осі поршневого пальця, на відстані 55 мм від днища поршня.
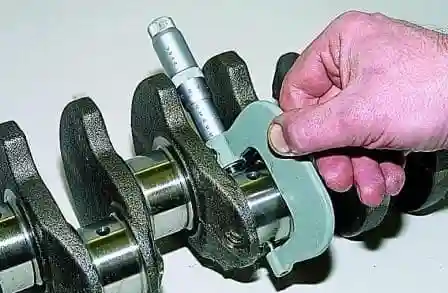
- Вимірюємо мікрометром діаметри шатунних шийок колінчастого вала.
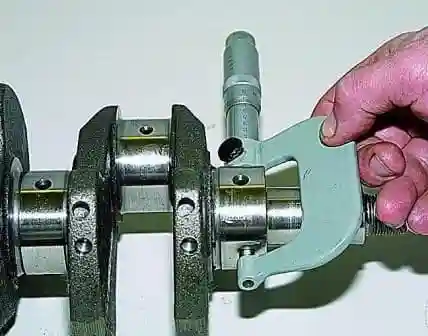
- Вимірюємо діаметри корінних шийок колінчастого вала.
Шийки колінчастого вала шліфують до найближчого ремонтного розміру, якщо їх овальність більше 0,03 мм, а також якщо на шийках присутні задири та риски.
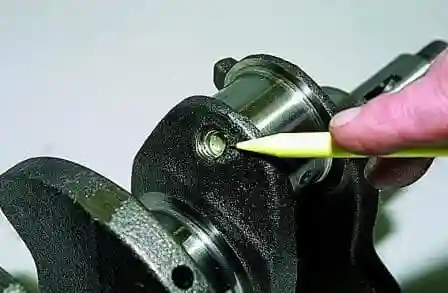
- Після шліфування потрібно видалити заглушки з масляних каналів і видалити залишки абразиву та відкладень.
- Установлюємо нові заглушки.
Перевірка маховика
Поверхні маховика, що сполучаються з колінчастим валом і з веденим диском зчеплення, повинні бути без подряпин, задирів і абсолютно плоскими.
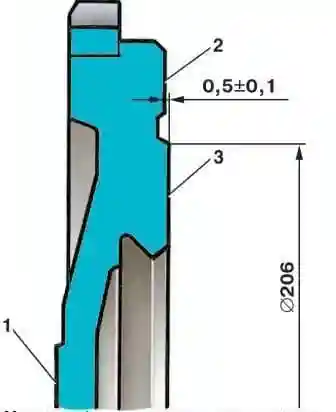
- Якщо на робочій поверхні 3 маховика під ведений диск зчеплення є подряпини, то потрібно проточити цю поверхню, знімаючи шар металу товщиною не більше 1 мм.
- Потім проточіть поверхню 2, витримавши розмір 0,5±0,1 мм і забезпечуючи паралельність поверхонь 2 і 3 відносно поверхні 1. Допуск непаралельності становить 0,1 мм.
- Після проточки встановлюємо маховик на оправку, центруючи його по посадковому отвору з упором на поверхню 1, перевіряємо биття площин 3 і 2. У крайніх точках індикатор не повинен показувати биттів, що перевищують 0,1 мм.
- Звертаємо увагу на щільність посадки зубчастого вінця і на стан його зубів. Якщо вінець можна перемістити на маховику або зуби сильно зношені, замініть маховик у зборі з вінцем. Заміна вінця досить складна і вимагає наявності певних навичок у виконавця, а також застосування спеціального інструменту.
Установка маховика
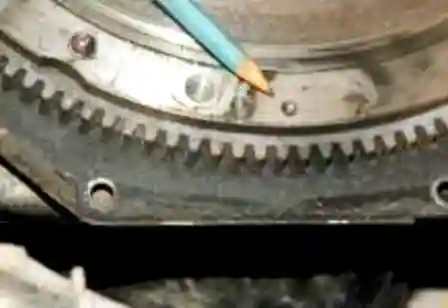
- Установлюємо маховик і зняті вузли та деталі в порядку, зворотному зняттю.
- Маховик може бути встановлений на колінчастий вал у двох протилежних положеннях, що визначаються розташуванням кріпильних отворів. На заводі-виробнику його балансують у зборі з колінчастим валом, тому він повинен бути встановлений строго в первинне положення.
- Для правильної установки на маховику зроблена мітка у вигляді конічної лунки, яка повинна бути зорієнтована при установці в той же бік, що і шатунна шийка 4-го (1-го) циліндра.
- Якщо після зняття маховика колінчастий вал провертали, установіть поршень 4-го циліндра в положення ВМТ такту стиску, потім ще на половину оберту і встановлюйте маховик на колінчастий вал, повернувши його міткою вертикально вниз.
- Болти кріплення маховика затягуйте рівномірно хрест-навхрест крутним моментом – 60,96-87,42 Н·м (6,22-8,92 кгс·м).


