Зняття та встановлення головки циліндрів ми розглянули в попередній статті.
Розбирання
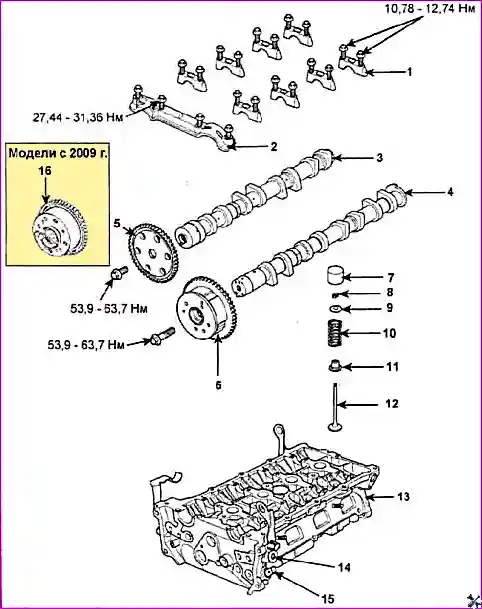
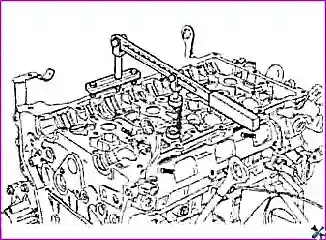
1. За допомогою знімача вийміть сухарі з тарілки пружини клапана. Потім зніміть тарілку пружини клапана, пружину клапана, сідло пружини клапана і сам клапан.
Примітка:
- Зберігайте деталі для кожного з клапанів окремо комплектом, щоб не переплутати їх під час встановлення.
- Розкладіть клапани розподільних валів у порядку їх відповідності місцю встановлення.
2. За допомогою плоскогубців зніміть маслознімні ковпачки.
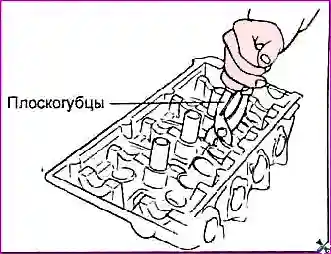
Примітка: повторне використання маслознімних ковпачків клапанів не допускається.
3. Використовуючи магнітний стрижень, зніміть сідло пружини клапана.
Перевірка
Розподільні вали
1. Перевірте шийки розподільного вала на відсутність зносу. Якщо шийки вала значно зношені, замініть розподільний вал.
Діаметр опорної шийки розподільного вала: 22,964–22,980 мм.
2. Перевірте виступаючу частину кулачків розподільного вала на відсутність пошкоджень. Якщо кулачки вала пошкоджені або їх знос перевищує допустиму величину, замініть розподільний вал.
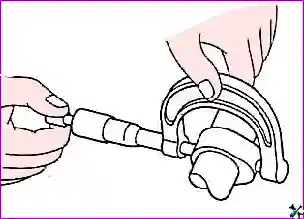
Висота кулачків розподільного вала:
Впускний:
- моделі до 2009 р.: 43,70–43,90 мм;
- моделі з 2009 р.: 44,10–44,30 мм.
Випускний: 44,90–45,10 мм.
3. Перевірте поверхню тильної частини кулачків розподільного вала на відсутність пошкоджень або значного зносу, за потреби замініть вал.
4. Перевірка масляного зазору розподільного вала за допомогою пластикового калібру.
Примітка: застосування цього методу значно спрощує процедуру визначення зазорів у підшипниках розподільного вала.
- а) Очистіть поверхні постелі головки блока циліндрів, кришок підшипників розподільного вала та шийки розподільного вала від відкладень масла й мастила.
- б) Акуратно укладіть розподільний вал у головку блока циліндрів.
- в) Відріжте шматок пластикового калібру завдовжки, що збігається з шириною шийки, потім покладіть його на шийку розподільного вала вздовж осі розподільного вала.
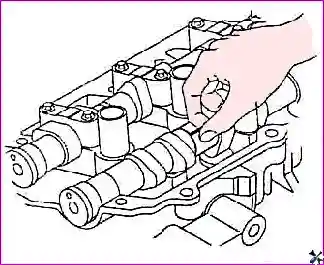
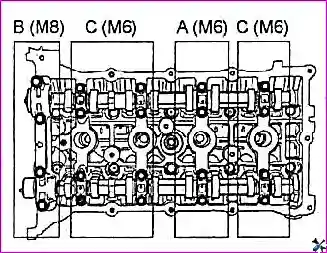
- г) Обережно встановіть кришки підшипників розподільного вала на головку блока циліндрів і затягніть болти кріплення номінальним моментом у два-три проходи в порядку, зазначеному на рисунку.
Момент затягування:
- болт М6: 11–13 Н·м;
- болт М8: 28–31 Н·м.
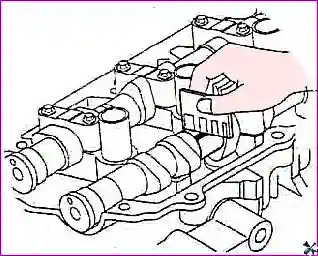
- д) Відкрутіть болти кріплення у два-три прийоми в порядку, зворотному затягуванню, та обережно зніміть кришки підшипників розподільного вала.
- е) Виміряйте ширину роздавленого каліброваного пластикового дроту в його найширшій частині, використовуючи шкалу, надруковану на упаковці пластикового калібру.
Зазор у підшипниках розподільного вала:
Моделі до 2009 р.:
Номінальне значення:
- шийка №1: 0,020–0,057 мм;
- решта: 0,045–0,082 мм.
Гранично допустиме значення:
- шийка №1: 0,09 мм;
- решта: 0,12 мм.
Моделі з 2009 р.:
Номінальне значення:
Впуск:
- шийка №1: 0,022–0,057 мм;
- решта: 0,045–0,082 мм.
Випуск:
- шийка №1: 0–0,032 мм;
- решта: 0,045–0,082 мм.
Гранично допустиме значення:
Впуск:
- шийка №1: 0,09 мм;
- решта: 0,12 мм.
Випуск: 0,12 мм.
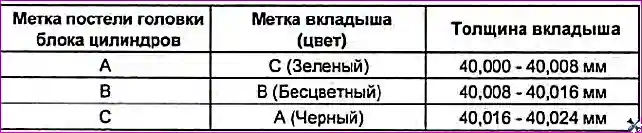
5. (Моделі з 2009 р.) Вибір вкладиша підшипника шийки №1 розподільного вала випускних клапанів.
а) Перевірте мітку на кришці шийки №1 підшипників розподільних валів.
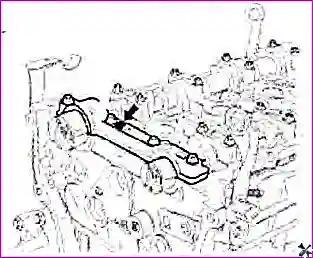
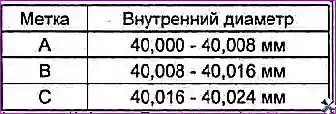
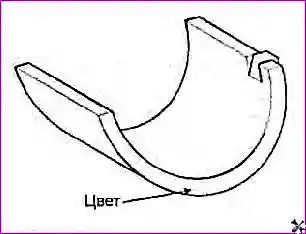
б) Під час заміни вкладишів підбирайте їх за таблицею «Вибір вкладиша підшипника шийки №1 розподільного вала випускних клапанів» відповідно до розмірної групи (символьної мітки) постелі головки блока циліндрів і кольорової мітки вкладишів.
Масляний зазор шийки №1 (випуск): 0–0,032 мм.
6. Виміряйте осьовий зазор розподільного вала і, якщо виміряне значення перевищує верхню межу діапазону номінальних значень, замініть розподільний вал. За потреби замініть кришки підшипників і головку блока циліндрів.
Номінальне значення: 0,04–0,16 мм.
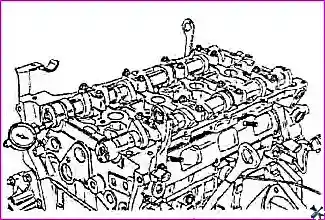
7. Встановіть розподільний вал на опори (на крайні опорні шийки). Виміряйте биття вала по середній шийці. Якщо биття перевищує гранично допустиме значення, замініть розподільний вал.
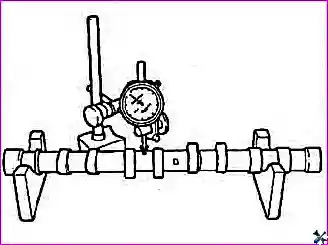
Биття розподільного вала:
- номінальне значення: менше 0,03 мм;
- гранично допустиме: 0,08 мм.
Таблиця. Вибір вкладиша підшипника шийки №1 розподільного вала випускних клапанів.
Головка блока циліндрів
- 1. Перевірте головку блока циліндрів на відсутність тріщин, пошкоджень і слідів витоку охолоджувальної рідини. У разі виявлення тріщин замініть головку блока циліндрів.
- 2. Повністю очистіть головку блока циліндрів від накипу, нагару та залишків старого герметика й прокладки. Після очищення каналів для проходу масла продуйте їх стисненим повітрям для перевірки відсутності засмічення.
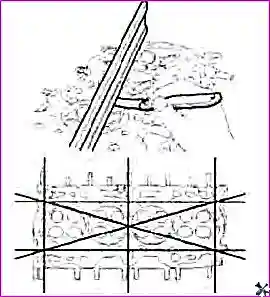
- 3. Перевірте неплощинність привальної поверхні головки блока циліндрів у напрямках, показаних на рисунку. Якщо неплощинність перевищує гранично допустиме значення в якомусь напрямку, або замініть головку блока циліндрів, або трохи відшліфуйте привальну поверхню головки блока циліндрів.
Неплощинність привальної поверхні головки циліндрів:
- номінальне значення: менше 0,03 мм;
- гранично допустиме значення: 0,05 мм.
Неплощинність монтажної поверхні головки циліндрів для колекторів:
- номінальне значення: не більше 0,15 мм;
- гранично допустиме значення: не більше 0,30 мм.
Клапани
1. За допомогою дротяної щітки ретельно очистіть клапан.
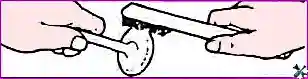
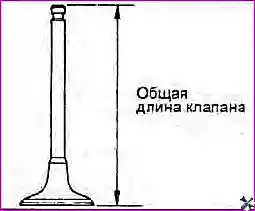
2. Перевірте кожен клапан на відсутність зносу, пошкоджень і деформації тарілки та стрижня клапана. Замініть клапан за потреби. Якщо на торці стрижня клапана утворилися вм'ятини або присутній значний знос, за потреби обробіть торець стрижня клапана. Товщина шару, що знімається під час механічної обробки торця стрижня клапана, повинна бути мінімальною. Крім того, обробіть робочу фаску сідла клапана.
Довжина клапана:
Номінальне значення:
- впускний: 113,18 мм;
- випускний: 105,89 мм.
Гранично допустиме значення:
- впускний: 112,93 мм;
- випускний: 105,59 мм.
3. Замініть клапан, якщо товщина тарілки клапана менша за гранично допустиме значення.
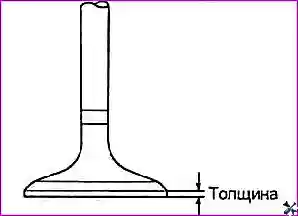
Товщина тарілки клапана:
Номінальне значення:
- впускний клапан: 1,02 мм;
- випускний клапан: 1,09 мм.
Гранично допустиме значення:
- впускний клапан: 0,8 мм;
- випускний клапан: 1,0 мм.
Пружини клапанів
1. Перевірте довжину кожної пружини клапана у вільному стані. Якщо довжина пружини менша за гранично допустиме значення, замініть пружину клапана.
Довжина пружини у вільному стані: 47,44 мм.
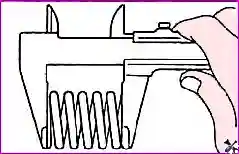
2. За допомогою косинця перевірте відхилення осі кожної пружини від перпендикуляра до опорної поверхні (неперпендикулярність). Якщо неперпендикулярність більша за гранично допустиме значення, замініть пружину клапана.
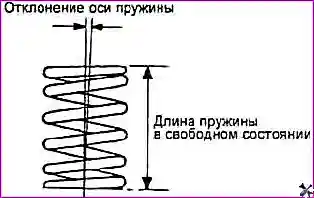
Відхилення осі пружини (неперпендикулярність):
- номінальне значення: 1,5° або менше;
- гранично допустиме значення: не більше 3°.
Перевірка сідла клапана
Перевірте сідло клапана на відсутність слідів перегріву та нерівномірного контакту з робочою фаскою тарілки клапана. За потреби або відновіть (механічно обробіть), або замініть сідло клапана. Перед відновленням сідла клапана перевірте напрямну втулку клапана на відсутність зносу. Якщо напрямна втулка зношена, спочатку замініть втулку, а потім відновіть сідло клапана.
Напрямні втулки клапанів
Перевірте зазор між напрямною втулкою клапана та стрижнем клапана (у кількох точках за довжиною). Якщо зазор більший за гранично допустиме значення, замініть напрямну втулку клапана втулкою наступного ремонтного розміру.
Зазор між напрямною втулкою клапана та стрижнем клапана:
Номінальне значення:
- впуск: 0,020–0,047 мм;
- випуск: 0,030–0,054 мм.
Гранично допустиме значення:
- впуск: 0,07 мм;
- випуск: 0,09 мм.
Внутрішній діаметр напрямної втулки клапана: 5,500–5,512 мм.
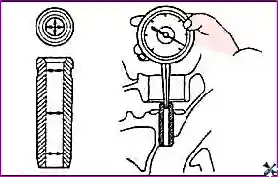
Номінальний діаметр стрижня клапана:
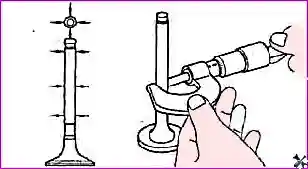
- впуск: 5,465–5,480 мм;
- випуск: 5,458–5,470 мм.
Перевірка штовхачів клапанів
- 1. Перевірте стан штовхача клапана (відсутність пошкоджень і деформацій).
- 2. Процедура перевірки та регулювання зазору в приводі клапанів наведена в статті «Регулювання зазорів».
Ремонт
Заміна напрямної втулки
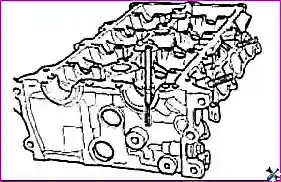
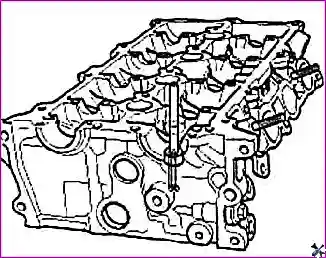
1. За допомогою спеціального інструмента (оправка для встановлення напрямної втулки) випресуйте стару напрямну втулку клапана з головки блока циліндрів у напрямку поверхні під прокладку.
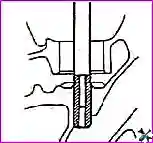
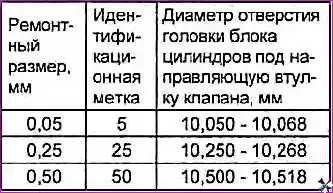
2. Розточіть отвір у головці блока циліндрів для встановлення напрямної втулки клапана відповідного ремонтного розміру (збільшеного діаметра).
Номінальний діаметр отвору: 10,000–10,018 мм.
Таблиця. Ремонтні розміри напрямних втулок клапанів.
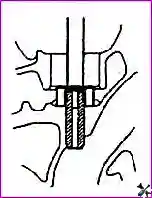
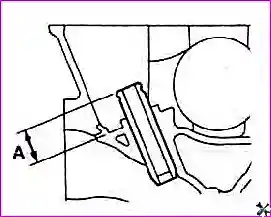
3. За допомогою спеціального інструмента (оправка для встановлення напрямної втулки) запресуйте нову напрямну втулку клапана так, щоб її виступ від торця до посадочної поверхні сідла пружини клапана дорівнював «А» (див. рисунок). Напрямну втулку слід запресовувати з боку верхньої поверхні головки блока циліндрів.
Довжина напрямної втулки клапана: 43,8–44,2 мм.
Примітка: не встановлюйте напрямну втулку клапана, якщо вона не відповідає ремонтному розміру.
- 4. Після встановлення напрямної втулки клапана вставте новий клапан і перевірте, що зазор між напрямною втулкою та стрижнем клапана відповідає номінальному значенню.
- 5. Після заміни напрямної втулки клапана перевірте правильність посадки клапана в сідло. За потреби обробіть сідло клапана.
Виправлення клапана
- 1. Відшліфуйте клапан до усунення слідів нагару та подряпин.
- 2. Переконайтеся, що кут нахилу робочої фаски відповідає номінальному значенню.
Кут нахилу робочої фаски клапана: 45,25°–45,75°.
Увага: шліфування клапана повинно бути мінімальним.
- Якщо товщина тарілки клапана після шліфування менша за гранично допустиме значення, замініть клапан.
- Після шліфування притріть клапан і сідло клапана для забезпечення правильної плями контакту.
Притирання клапана до сідла
1. Нанесіть тонкий шар притиральної пасти рівномірно на посадочну поверхню сідла клапана.
Увага:
- Не допускайте потрапляння притиральної пасти на стрижень клапана.
- Спочатку використовуйте середньозернисту пасту (зернистість 120–150), а потім пасту для тонкого притирання (зернистість понад 200). Для рівномірного нанесення притиральної пасти слід використовувати суміш пасти з невеликою кількістю моторного масла.
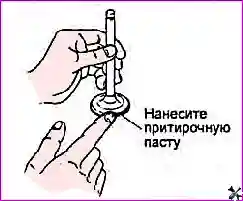
2. Кілька разів ударом притисніть клапан до сідла, потроху повертаючи клапан за допомогою спеціального пристосування.
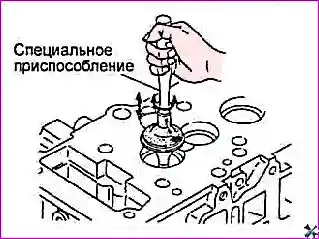
- 3. Змийте притиральну пасту гасом із сідла клапана.
- 4. Нанесіть тонкий шар моторного масла на контактну поверхню.
- 5. Перевірте пляму контакту клапана з сідлом. За потреби відновіть або замініть сідло клапана.
Складання
Примітка:
- Ретельно очистіть усі деталі перед складанням.
- Нанесіть моторне масло на всі тертьові та обертові деталі.
- 1. Встановіть сідло пружини клапана.
- 2. Встановіть маслознімний ковпачок. За допомогою оправки легким ударом встановіть маслознімний ковпачок на місце.
Примітка:
- Повторне використання маслознімних ковпачків не допускається.
- Неправильне встановлення маслознімного ковпачка може призвести до появи витоків масла через напрямну втулку клапана.
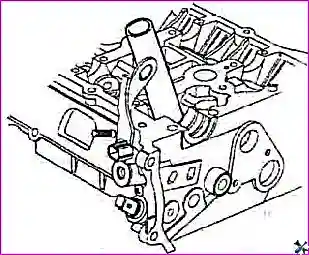
- 3. Змастіть стрижень клапана моторним маслом. Вставте клапан у напрямну втулку клапана. Не застосовуйте зусилля під час проходу стрижня клапана через маслознімний ковпачок. Після встановлення клапана перевірте плавність його переміщення.
- 4. Встановіть пружину клапана так, щоб забарвлений виток пружини був розташований біля тарілки пружини (вгорі), і потім встановіть тарілку пружини клапана.
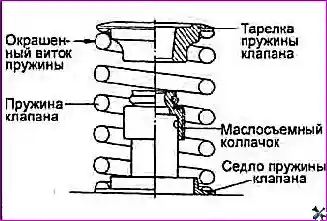
5. Встановіть сухарі.
а) За допомогою спеціального інструмента (пристосування для стискання клапанних пружин і перехідник) стисніть пружину клапана та встановіть сухарі.
Примітка: під час стискання пружини клапана слідкуйте за тим, щоб тарілка пружини не торкалася маслознімного ковпачка.
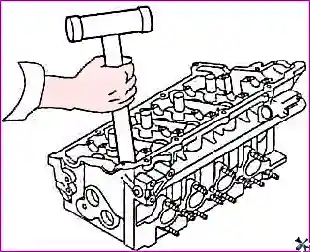
б) Після зняття спеціального інструмента два-три рази нанесіть легкі удари дерев'яною ручкою молотка по торцю стрижня клапана та перевірте надійність встановлення сухарів.


