Die Demontage und Montage des Zylinderkopfs haben wir im vorherigen Artikel behandelt.
Zerlegen
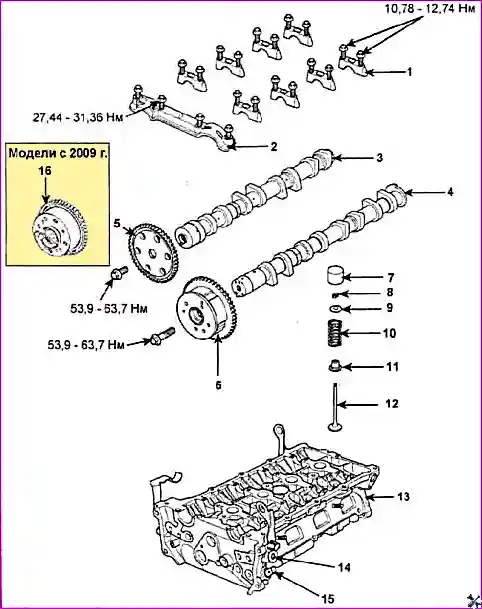
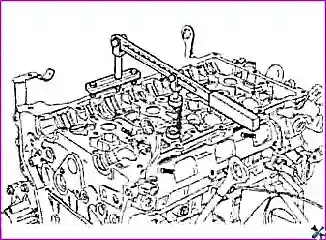
1. Ziehen Sie mit Hilfe eines Ventilfederspanners die Keile aus dem Ventilfederteller. Nehmen Sie anschließend den Ventilfederteller, die Ventilfeder, den VentilfederSitz und das Ventil selbst ab.
Hinweis:
- Bewahren Sie die Teile für jedes Ventil getrennt als Satz auf, um Verwechslungen bei der Montage zu vermeiden.
- Legen Sie die Ventile der Nockenwellen in der Reihenfolge ihres Einbauorts ab.
2. Nehmen Sie mit Hilfe einer Zange die Ventilschaftdichtungen ab.
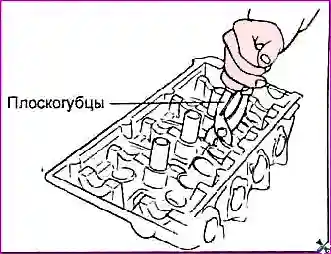
Hinweis: Die Wiederverwendung von Ventilschaftdichtungen ist nicht zulässig.
3. Nehmen Sie mit Hilfe eines Magnetstabs den VentilfederSitz ab.
Prüfung
Nockenwellen
1. Prüfen Sie die Nockenwellenzapfen auf Verschleiß. Wenn die Wellenzapfen stark verschlissen sind, ersetzen Sie die Nockenwelle.
Durchmesser des Nockenwellenlagerzapfens: 22,964–22,980 mm.
2. Prüfen Sie den vorstehenden Teil der Nocken der Nockenwelle auf Beschädigungen. Wenn die Nocken der Welle beschädigt sind oder ihr Verschleiß den zulässigen Wert überschreitet, ersetzen Sie die Nockenwelle.
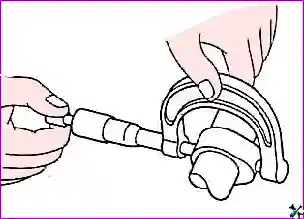
Höhe der Nocken der Nockenwelle:
Einlass:
- Modelle bis 2009: 43,70–43,90 mm;
- Modelle ab 2009: 44,10–44,30 mm.
Auslass: 44,90–45,10 mm.
3. Prüfen Sie die Oberfläche des RückenTeils der Nocken der Nockenwelle auf Beschädigungen oder erheblichen Verschleiß; ersetzen Sie die Welle bei Bedarf.
4. Prüfung des Ölspiels der Nockenwelle mit Hilfe eines Kunststoff-Messdrahts.
Hinweis: Die Anwendung dieser Methode vereinfacht das Verfahren zur Bestimmung der LagerSpiele der Nockenwelle erheblich.
- a) Reinigen Sie die Oberflächen des Zylinderkopf-Lagers, der Nockenwellenlagerdeckel und des Nockenwellenzapfens von Öl- und Fettablagerungen.
- b) Legen Sie die Nockenwelle vorsichtig in den Zylinderkopf ein.
- c) Schneiden Sie ein Stück Kunststoff-Messdraht in einer Länge ab, die der Zapfenbreite entspricht, und legen Sie es entlang der Nockenwellenachse auf den Nockenwellenzapfen.
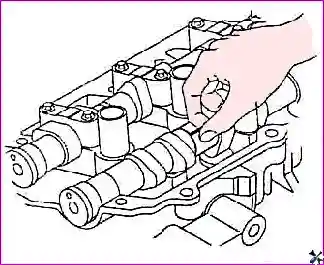
- d) Setzen Sie die Nockenwellenlagerdeckel vorsichtig auf den Zylinderkopf und ziehen Sie die Befestigungsschrauben mit dem Nenndrehmoment in zwei bis drei Durchgängen in der auf der Abbildung angegebenen Reihenfolge fest.
Anzugsdrehmoment:
- Schraube M6: 11–13 N·m;
- Schraube M8: 28–31 N·m.
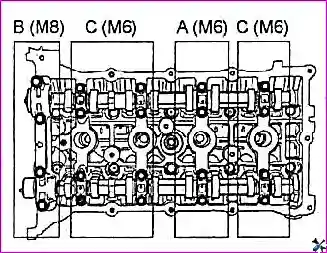
- e) Lösen Sie die Befestigungsschrauben in zwei bis drei Durchgängen in umgekehrter Reihenfolge des Anziehens und nehmen Sie die Nockenwellenlagerdeckel vorsichtig ab.
- f) Messen Sie die Breite des zusammengedrückten kalibrierten Kunststoffdrahts an seiner breitesten Stelle mit Hilfe der auf der Verpackung des Kunststoff-Messdrahts aufgedruckten Skala.
Spiel in den Nockenwellenlagern:
Modelle bis 2009:
Nennwert:
- Zapfen Nr. 1: 0,020–0,057 mm;
- übrige: 0,045–0,082 mm.
Zulässiger Grenzwert:
- Zapfen Nr. 1: 0,09 mm;
- übrige: 0,12 mm.
Modelle ab 2009:
Nennwert:
Einlass:
- Zapfen Nr. 1: 0,022–0,057 mm;
- übrige: 0,045–0,082 mm.
Auslass:
- Zapfen Nr. 1: 0–0,032 mm;
- übrige: 0,045–0,082 mm.
Zulässiger Grenzwert:
Einlass:
- Zapfen Nr. 1: 0,09 mm;
- übrige: 0,12 mm.
Auslass: 0,12 mm.
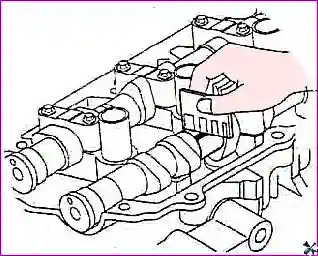
5. (Modelle ab 2009.) Auswahl der Lagerschale des Zapfens Nr. 1 der Nockenwelle der Auslassventile.
a) Prüfen Sie die Markierung auf dem Deckel des Zapfens Nr. 1 der Nockenwellenlager.
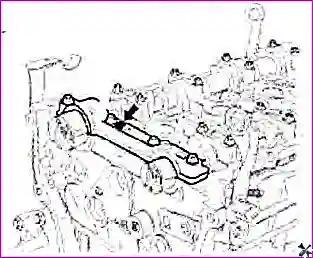
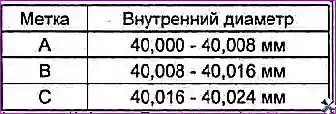
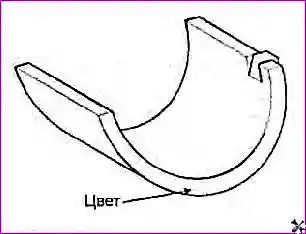
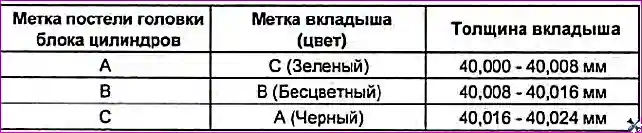
b) Wählen Sie beim Ersetzen der Lagerschalen diese gemäß der Tabelle „Auswahl der Lagerschale des Zapfens Nr. 1 der Nockenwelle der Auslassventile" entsprechend der Dimensionsgruppe (Symbolmarkierung) des Zylinderkopflagers und der Farbmarkierung der Lagerschalen aus.
Ölspiel des Zapfens Nr. 1 (Auslass): 0–0,032 mm.
6. Messen Sie das Axialspiel der Nockenwelle und ersetzen Sie die Nockenwelle, wenn der gemessene Wert die obere Grenze des Nennwertbereichs überschreitet. Ersetzen Sie bei Bedarf die Lagerdeckel und den Zylinderkopf.
Nennwert: 0,04–0,16 mm.
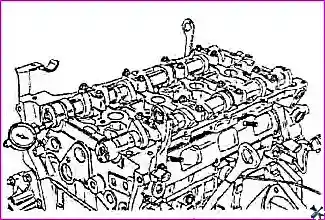
7. Setzen Sie die Nockenwelle auf die Lager (auf die äußeren Lagerzapfen). Messen Sie den Schlag der Welle am mittleren Zapfen. Wenn der Schlag den zulässigen Grenzwert überschreitet, ersetzen Sie die Nockenwelle.
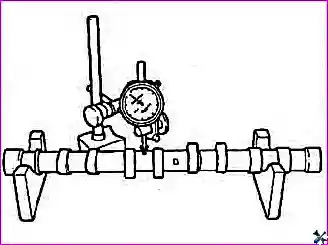
Schlag der Nockenwelle:
- Nennwert: weniger als 0,03 mm;
- zulässiger Grenzwert: 0,08 mm.
Tabelle. Auswahl der Lagerschale des Zapfens Nr. 1 der Nockenwelle der Auslassventile.
Zylinderkopf
- 1. Prüfen Sie den Zylinderkopf auf Risse, Beschädigungen und Spuren von KühlmittelLeckagen. Ersetzen Sie den Zylinderkopf bei Rissen.
- 2. Reinigen Sie den Zylinderkopf vollständig von Kesselstein, Verkoksung und Resten der alten Dichtmasse und Dichtung. Blasen Sie nach der Reinigung die Ölkanäle mit Druckluft aus, um sicherzustellen, dass sie nicht verstopft sind.
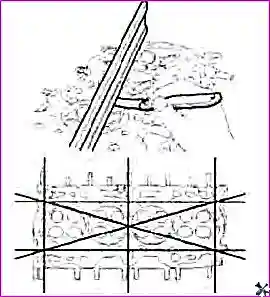
- 3. Prüfen Sie die Unebenheit der Dichtfläche des Zylinderkopfs in den auf der Abbildung gezeigten Richtungen. Wenn die Unebenheit in irgendeiner Richtung den zulässigen Grenzwert überschreitet, ersetzen Sie entweder den Zylinderkopf oder schleifen Sie die Dichtfläche des Zylinderkopfs leicht nach.
Unebenheit der Dichtfläche des Zylinderkopfs:
- Nennwert: weniger als 0,03 mm;
- zulässiger Grenzwert: 0,05 mm.
Unebenheit der Montagefläche des Zylinderkopfs für die Krümmer:
- Nennwert: nicht mehr als 0,15 mm;
- zulässiger Grenzwert: nicht mehr als 0,30 mm.
Ventile
1. Reinigen Sie das Ventil mit Hilfe einer Drahtbürste gründlich.
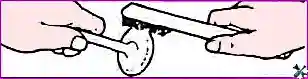
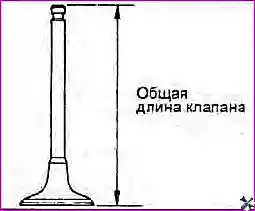
2. Prüfen Sie jedes Ventil auf Verschleiß, Beschädigungen und Verformung des Ventiltellers und des Ventilschafts. Ersetzen Sie das Ventil bei Bedarf. Wenn am Ende des Ventilschafts Eindrückungen entstanden sind oder erheblicher Verschleiß vorliegt, bearbeiten Sie bei Bedarf das Ende des Ventilschafts. Die Dicke der bei der mechanischen Bearbeitung des Ventilschaftendes abgetragenen Schicht muss minimal sein. Bearbeiten Sie außerdem die Arbeitsfase des Ventilsitzes.
Ventillänge:
Nennwert:
- Einlass: 113,18 mm;
- Auslass: 105,89 mm.
Zulässiger Grenzwert:
- Einlass: 112,93 mm;
- Auslass: 105,59 mm.
3. Ersetzen Sie das Ventil, wenn die Dicke des Ventiltellers geringer als der zulässige Grenzwert ist.
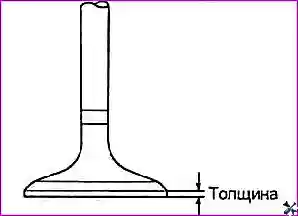
Dicke des Ventiltellers:
Nennwert:
- Einlassventil: 1,02 mm;
- Auslassventil: 1,09 mm.
Zulässiger Grenzwert:
- Einlassventil: 0,8 mm;
- Auslassventil: 1,0 mm.
Ventilfedern
1. Prüfen Sie die Länge jeder Ventilfeder im freien Zustand. Wenn die Federlänge geringer als der zulässige Grenzwert ist, ersetzen Sie die Ventilfeder.
Federlänge im freien Zustand: 47,44 mm.
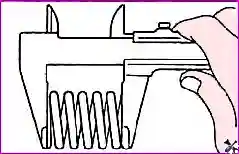
2. Prüfen Sie mit Hilfe eines Winkels die Abweichung der Achse jeder Feder von der Senkrechten zur Auflagefläche (Unsenkrechtheit). Wenn die Unsenkrechtheit den zulässigen Grenzwert überschreitet, ersetzen Sie die Ventilfeder.
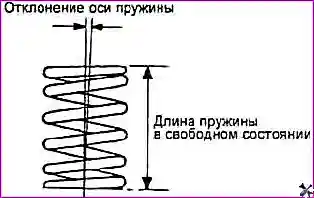
Abweichung der Federachse (Unsenkrechtheit):
- Nennwert: 1,5° oder weniger;
- zulässiger Grenzwert: nicht mehr als 3°.
Prüfung des Ventilsitzes
Prüfen Sie den Ventilsitz auf Anzeichen von Überhitzung und ungleichmäßigem Kontakt mit der Arbeitsfase des Ventiltellers. Stellen Sie ihn bei Bedarf wieder her (bearbeiten Sie ihn mechanisch) oder ersetzen Sie den Ventilsitz. Prüfen Sie vor der Wiederherstellung des Ventilsitzes die Ventilführung auf Verschleiß. Wenn die Führung verschlissen ist, ersetzen Sie zuerst die Führung und stellen Sie dann den Ventilsitz wieder her.
Ventilführungen
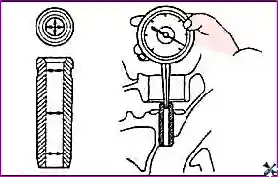
Prüfen Sie das Spiel zwischen der Ventilführung und dem Ventilschaft (an mehreren Punkten über die Länge). Wenn das Spiel den zulässigen Grenzwert überschreitet, ersetzen Sie die Ventilführung durch eine Führung der nächsten Reparaturgröße.
Spiel zwischen der Ventilführung und dem Ventilschaft:
Nennwert:
- Einlass: 0,020–0,047 mm;
- Auslass: 0,030–0,054 mm.
Zulässiger Grenzwert:
- Einlass: 0,07 mm;
- Auslass: 0,09 mm.
Innendurchmesser der Ventilführung: 5,500–5,512 mm.
Nenndurchmesser des Ventilschafts:
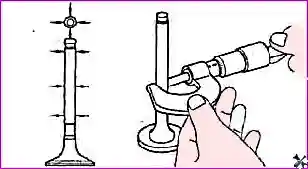
- Einlass: 5,465–5,480 mm;
- Auslass: 5,458–5,470 mm.
Prüfung der Ventilstößel
- 1. Prüfen Sie den Zustand des Ventilstößels (keine Beschädigungen und Verformungen).
- 2. Das Verfahren zur Prüfung und Einstellung des Spiels im Ventiltrieb ist im Artikel „Einstellung der Spiele" beschrieben.
Reparatur
Ersetzen der Ventilführung
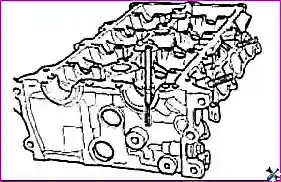
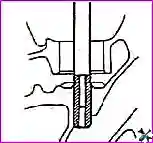
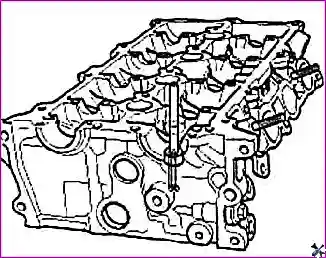
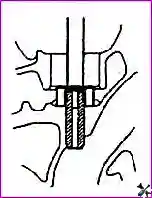
1. Pressen Sie mit Hilfe eines Spezialwerkzeugs (Dorn zur Montage der Ventilführung) die alte Ventilführung aus dem Zylinderkopf in Richtung der Dichtfläche heraus.
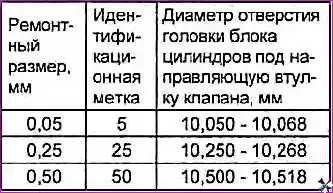
2. Bohren Sie die Öffnung im Zylinderkopf auf, um die Ventilführung der entsprechenden Reparaturgröße (vergrößerter Durchmesser) einzubauen.
Nenndurchmesser der Öffnung: 10,000–10,018 mm.
Tabelle. Reparaturgrößen der Ventilführungen.
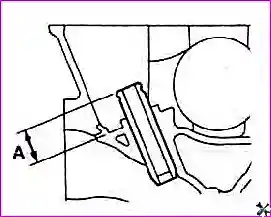
3. Pressen Sie mit Hilfe eines Spezialwerkzeugs (Dorn zur Montage der Ventilführung) die neue Ventilführung so ein, dass ihr Überstand vom Ende bis zur Auflagefläche des VentilfederSitzes gleich „A" ist (siehe Abbildung). Die Ventilführung ist von der Oberseite des Zylinderkopfs aus einzupressen.
Länge der Ventilführung: 43,8–44,2 mm.
Hinweis: Montieren Sie die Ventilführung nicht, wenn sie nicht der Reparaturgröße entspricht.
- 4. Setzen Sie nach der Montage der Ventilführung ein neues Ventil ein und prüfen Sie, dass das Spiel zwischen der Führung und dem Ventilschaft dem Nennwert entspricht.
- 5. Prüfen Sie nach dem Ersetzen der Ventilführung den korrekten Sitz des Ventils im Ventilsitz. Bearbeiten Sie bei Bedarf den Ventilsitz.
Instandsetzung des Ventils
- 1. Schleifen Sie das Ventil, bis VerkokungsSpuren und Kratzer beseitigt sind.
- 2. Vergewissern Sie sich, dass der Winkel der Arbeitsfase dem Nennwert entspricht.
Winkel der Arbeitsfase des Ventils: 45,25°–45,75°.
Achtung: Das Schleifen des Ventils muss minimal sein.
- Wenn die Dicke des Ventiltellers nach dem Schleifen geringer als der zulässige Grenzwert ist, ersetzen Sie das Ventil.
- Schleifen Sie nach dem Schleifen das Ventil und den Ventilsitz ein, um einen korrekten Kontaktfleck zu gewährleisten.
Einschleifen des Ventils in den Sitz
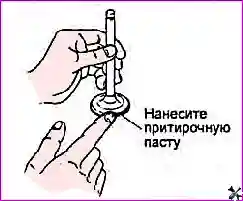
1. Tragen Sie eine dünne Schicht Einschleifpaste gleichmäßig auf die Auflagefläche des Ventilsitzes auf.
Achtung:
- Lassen Sie die Einschleifpaste nicht auf den Ventilschaft gelangen.
- Verwenden Sie zuerst mittelkörnige Paste (Körnung 120–150) und dann Paste zum Feineinschleifen (Körnung über 200). Für eine gleichmäßige Verteilung der Einschleifpaste verwenden Sie eine Mischung aus Paste und einer kleinen Menge Motoröl.
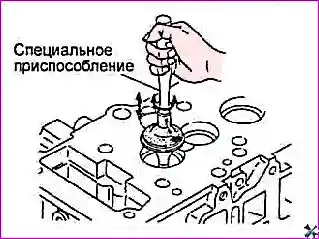
2. Drücken Sie das Ventil mehrmals stoßartig gegen den Sitz und drehen Sie es dabei allmählich mit Hilfe einer speziellen Vorrichtung.
- 3. Spülen Sie die Einschleifpaste mit Kerosin vom Ventilsitz ab.
- 4. Tragen Sie eine dünne Schicht Motoröl auf die Kontaktfläche auf.
- 5. Prüfen Sie den Kontaktfleck des Ventils mit dem Sitz. Stellen Sie den Ventilsitz bei Bedarf wieder her oder ersetzen Sie ihn.
Montage
Hinweis:
- Reinigen Sie vor der Montage alle Teile gründlich.
- Tragen Sie Motoröl auf alle reibenden und rotierenden Teile auf.
- 1. Montieren Sie den VentilfederSitz.
- 2. Montieren Sie die Ventilschaftdichtung. Setzen Sie die Ventilschaftdichtung mit Hilfe eines Dorns durch einen leichten Schlag in Position.
Hinweis:
- Die Wiederverwendung von Ventilschaftdichtungen ist nicht zulässig.
- Eine unsachgemäße Montage der Ventilschaftdichtung kann zu ÖlLeckagen durch die Ventilführung führen.
- 3. Schmieren Sie den Ventilschaft mit Motoröl. Setzen Sie das Ventil in die Ventilführung ein. Wenden Sie keine Kraft an, wenn der Ventilschaft durch die Ventilschaftdichtung geht. Prüfen Sie nach der Montage des Ventils seine Leichtgängigkeit.
- 4. Montieren Sie die Ventilfeder so, dass die gefärbte Windung der Feder nahe am Federteller (oben) liegt, und montieren Sie dann den Ventilfederteller.
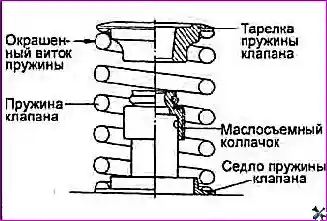
5. Montieren Sie die Keile.
a) Drücken Sie mit Hilfe eines Spezialwerkzeugs (Ventilfeder-Spannvorrichtung und Adapter) die Ventilfeder zusammen und montieren Sie die Keile.
Hinweis: Achten Sie beim ZusammenDrücken der Ventilfeder darauf, dass der Federteller die Ventilschaftdichtung nicht berührt.
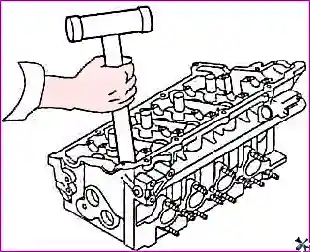
b) Schlagen Sie nach dem Entfernen des Spezialwerkzeugs zwei- bis dreimal leicht mit einem Holzhammerstiel auf das Ende des Ventilschafts und prüfen Sie den festen Sitz der Keile.


