汽缸頭的拆卸與安裝已在上一篇文章中探討。
分解
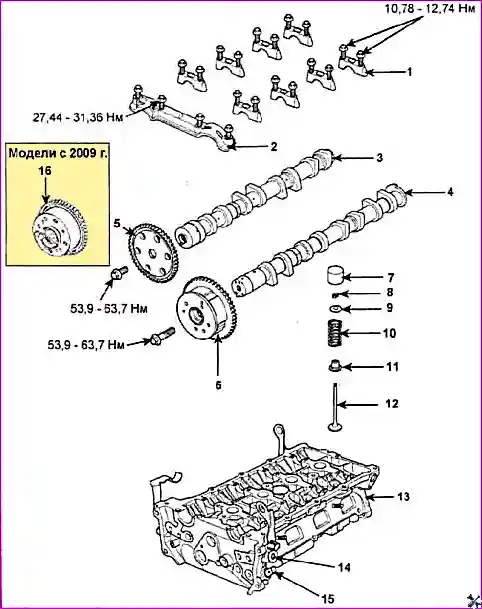
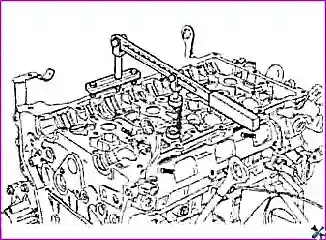
1. 使用氣門彈簧壓縮器從氣門彈簧座中取出氣門鎖片。然後拆下氣門彈簧座、氣門彈簧、氣門彈簧座圈及氣門本身。
注意:
- 請將各氣門的零件分別成套保存,以免安裝時混淆。
- 請按安裝位置對應的順序排列各凸輪軸的氣門。
2. 使用尖嘴鉗拆下氣門油封。
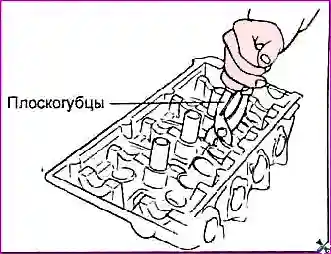
注意:氣門油封不得重複使用。
3. 使用磁性棒拆下氣門彈簧座圈。
檢查
凸輪軸
1. 檢查凸輪軸軸頸有無磨損。若軸頸磨損嚴重,請更換凸輪軸。
凸輪軸軸頸直徑:22.964–22.980 mm。
2. 檢查凸輪軸凸輪的突出部分有無損壞。若凸輪損壞或其磨損超過容許值,請更換凸輪軸。
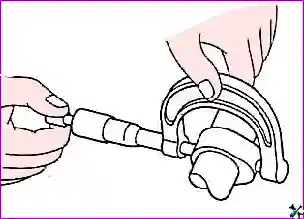
凸輪軸凸輪高度:
進氣:
- 2009 年以前車型:43.70–43.90 mm;
- 2009 年起車型:44.10–44.30 mm。
排氣:44.90–45.10 mm。
3. 檢查凸輪軸凸輪背面表面有無損壞或嚴重磨損,必要時更換凸輪軸。
4. 使用塑膠量規檢查凸輪軸油膜間隙。
注意:採用此方法可大幅簡化凸輪軸軸承間隙的測定程序。
- a) 清除汽缸頭座、凸輪軸軸承蓋及凸輪軸軸頸表面的機油與潤滑脂沉積物。
- b) 小心地將凸輪軸放入汽缸頭中。
- c) 切下一段與軸頸寬度等長的塑膠量規,然後沿凸輪軸軸線方向放置於凸輪軸軸頸上。
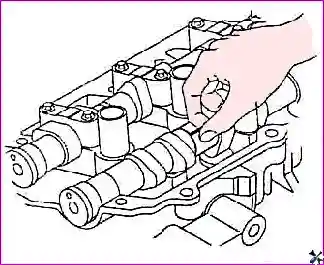
- d) 小心地將凸輪軸軸承蓋安裝到汽缸頭上,並按圖示順序分兩至三次以標準扭矩鎖緊固定螺栓。
鎖緊扭矩:
- M6 螺栓:11–13 N·m;
- M8 螺栓:28–31 N·m。
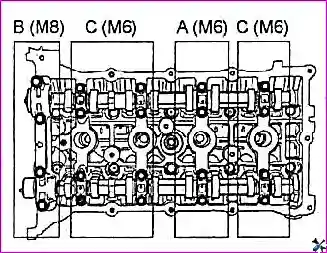
- e) 按鎖緊的相反順序分兩至三次旋鬆固定螺栓,然後小心地拆下凸輪軸軸承蓋。
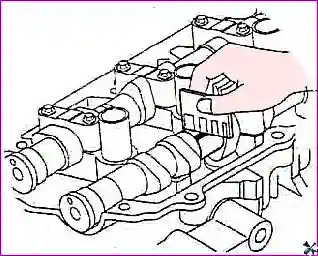
- f) 使用塑膠量規包裝上印製的刻度,測量被壓扁的校準塑膠線最寬處的寬度。
凸輪軸軸承間隙:
2009 年以前車型:
標準值:
- 第 1 軸頸:0.020–0.057 mm;
- 其餘:0.045–0.082 mm。
最大容許值:
- 第 1 軸頸:0.09 mm;
- 其餘:0.12 mm。
2009 年起車型:
標準值:
進氣:
- 第 1 軸頸:0.022–0.057 mm;
- 其餘:0.045–0.082 mm。
排氣:
- 第 1 軸頸:0–0.032 mm;
- 其餘:0.045–0.082 mm。
最大容許值:
進氣:
- 第 1 軸頸:0.09 mm;
- 其餘:0.12 mm。
排氣:0.12 mm。
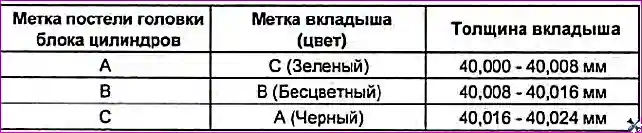
5.(2009 年起車型)排氣門凸輪軸第 1 軸頸軸承瓦的選擇。
a) 檢查凸輪軸軸承第 1 軸頸蓋上的標記。
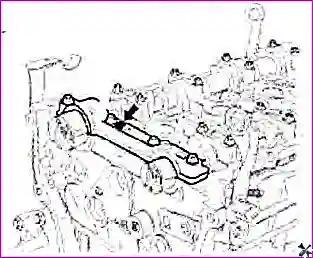
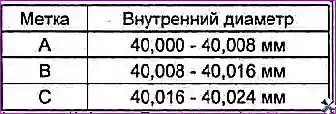
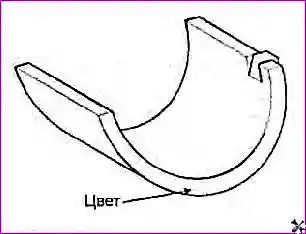
b) 更換軸承瓦時,請依汽缸頭座尺寸組(符號標記)及軸承瓦顏色標記,依「排氣門凸輪軸第 1 軸頸軸承瓦選擇表」選配。
第 1 軸頸(排氣)油膜間隙:0–0.032 mm。
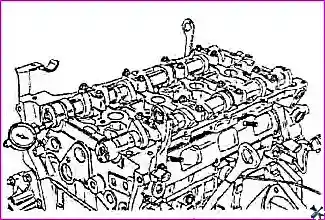
6. 測量凸輪軸軸向間隙,若測得值超過標準值範圍上限,請更換凸輪軸。必要時更換軸承蓋及汽缸頭。
標準值:0.04–0.16 mm。
7. 將凸輪軸置於支架上(置於兩端軸頸上)。測量中間軸頸處的偏擺。若偏擺超過最大容許值,請更換凸輪軸。
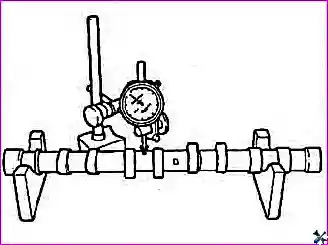
凸輪軸偏擺:
- 標準值:小於 0.03 mm;
- 最大容許值:0.08 mm。
表. 排氣門凸輪軸第 1 軸頸軸承瓦選擇表。
汽缸頭
- 1. 檢查汽缸頭有無裂紋、損壞及冷卻液滲漏痕跡。若發現裂紋,請更換汽缸頭。
- 2. 徹底清除汽缸頭上的水垢、積碳及舊密封膠與墊片殘留物。清潔機油通道後,以壓縮空氣吹淨,檢查有無堵塞。
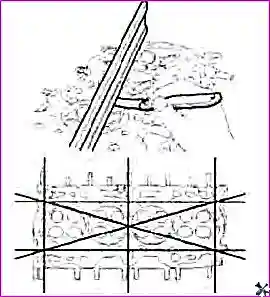
- 3. 按圖示方向檢查汽缸頭接合面的不平度。若任一方向的不平度超過最大容許值,請更換汽缸頭或輕微研磨汽缸頭接合面。
汽缸頭接合面不平度:
- 標準值:小於 0.03 mm;
- 最大容許值:0.05 mm。
汽缸頭歧管安裝面不平度:
- 標準值:不超過 0.15 mm;
- 最大容許值:不超過 0.30 mm。
氣門
1. 使用鋼絲刷徹底清潔氣門。
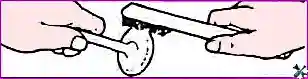
2. 檢查各氣門的氣門頭與氣門桿有無磨損、損壞及變形。必要時更換氣門。若氣門桿端面出現凹痕或嚴重磨損,必要時加工氣門桿端面。氣門桿端面機械加工之切削層厚度應為最小。此外,請加工氣門座工作面。
氣門長度:
標準值:
- 進氣:113.18 mm;
- 排氣:105.89 mm。
最大容許值:
- 進氣:112.93 mm;
- 排氣:105.59 mm。
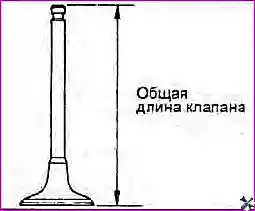
3. 若氣門頭厚度小於最大容許值,請更換氣門。
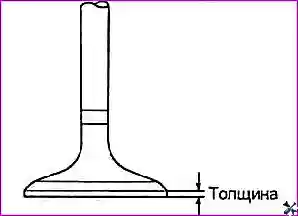
氣門頭厚度:
標準值:
- 進氣門:1.02 mm;
- 排氣門:1.09 mm。
最大容許值:
- 進氣門:0.8 mm;
- 排氣門:1.0 mm。
氣門彈簧
1. 檢查各氣門彈簧在自由狀態下的長度。若彈簧長度小於最大容許值,請更換氣門彈簧。
自由狀態下彈簧長度:47.44 mm。
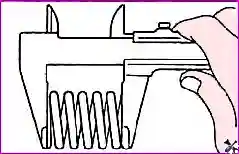
2. 使用直角規檢查各彈簧軸線與支撐面垂線的偏差(不垂直度)。若不垂直度超過最大容許值,請更換氣門彈簧。
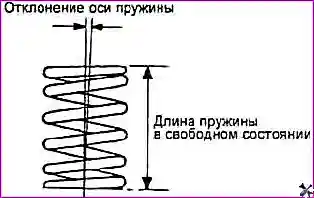
彈簧軸線偏差(不垂直度):
- 標準值:1.5° 以下;
- 最大容許值:不超過 3°。
氣門座檢查
檢查氣門座有無過熱痕跡及與氣門頭工作面的不均勻接觸。必要時修復(機械加工)或更換氣門座。修復氣門座前,請檢查氣門導管有無磨損。若導管磨損,請先更換導管,然後修復氣門座。
氣門導管
檢查氣門導管與氣門桿之間的間隙(沿長度多點測量)。若間隙超過最大容許值,請更換為下一修理尺寸的氣門導管。
氣門導管與氣門桿之間的間隙:
標準值:
- 進氣:0.020–0.047 mm;
- 排氣:0.030–0.054 mm。
最大容許值:
- 進氣:0.07 mm;
- 排氣:0.09 mm。
氣門導管內徑:5.500–5.512 mm。
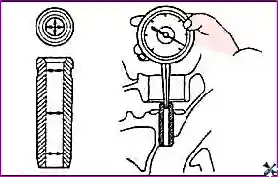
氣門桿標準直徑:
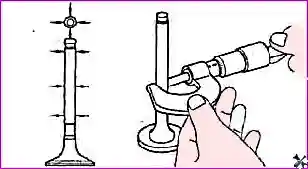
- 進氣:5.465–5.480 mm;
- 排氣:5.458–5.470 mm。
氣門挺柱檢查
- 1. 檢查氣門挺柱狀態(無損壞及變形)。
- 2. 氣門驅動間隙的檢查與調整程序詳見「間隙調整」一文。
修理
氣門導管更換
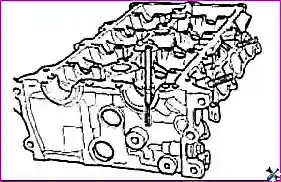
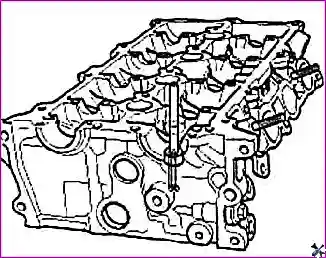
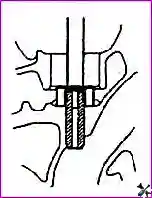
1. 使用專用工具(氣門導管安裝沖頭)將舊氣門導管從汽缸頭朝墊片表面方向壓出。
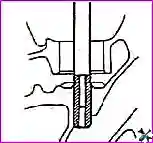
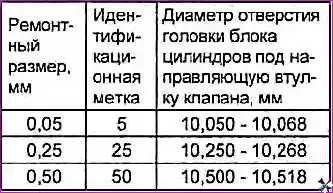
2. 搪削汽缸頭上的孔,以安裝相應修理尺寸(加大直徑)的氣門導管。
孔標準直徑:10.000–10.018 mm。
表. 氣門導管修理尺寸。
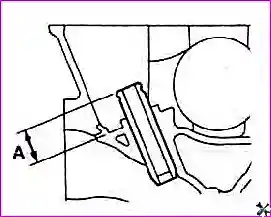
3. 使用專用工具(氣門導管安裝沖頭)壓入新氣門導管,使其從端面到氣門彈簧座圈安裝面的突出量等於「A」(見圖)。氣門導管應從汽缸頭上表面方向壓入。
氣門導管長度:43.8–44.2 mm。
注意:若氣門導管不符合修理尺寸,請勿安裝。
- 4. 安裝氣門導管後,插入新氣門,檢查導管與氣門桿之間的間隙是否符合標準值。
- 5. 更換氣門導管後,檢查氣門在氣門座中的就位是否正確。必要時加工氣門座。
氣門修整
- 1. 研磨氣門,直至清除積碳與刮痕。
- 2. 確認工作面角度符合標準值。
氣門工作面角度:45.25°–45.75°。
注意:氣門研磨量應為最小。
- 若研磨後氣門頭厚度小於最大容許值,請更換氣門。
- 研磨後,請將氣門與氣門座互研,以確保正確的接觸面。
氣門與氣門座互研
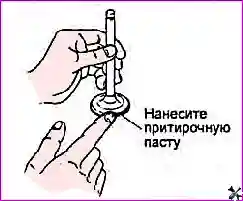
1. 將薄層研磨膏均勻塗抹於氣門座的工作面上。
注意:
- 請勿讓研磨膏沾到氣門桿。
- 先使用中粒度研磨膏(粒度 120–150),再使用細研磨膏(粒度 200 以上)。為使研磨膏均勻塗抹,應將研磨膏與少量機油混合使用。
2. 將氣門以撞擊方式數次壓向氣門座,同時使用專用工具逐漸轉動氣門。
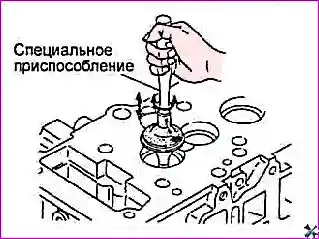
- 3. 使用煤油沖洗氣門座上的研磨膏。
- 4. 在接觸面上塗抹薄層機油。
- 5. 檢查氣門與氣門座的接觸面。必要時修復或更換氣門座。
組裝
注意:
- 組裝前請徹底清潔所有零件。
- 在所有摩擦與旋轉零件上塗抹機油。
- 1. 安裝氣門彈簧座圈。
- 2. 安裝氣門油封。使用沖頭輕敲,將氣門油封安裝到位。
注意:
- 氣門油封不得重複使用。
- 氣門油封安裝不當可能導致機油從氣門導管處滲漏。
- 3. 在氣門桿上塗抹機油。將氣門插入氣門導管。氣門桿通過氣門油封時請勿施加力量。安裝氣門後,檢查其移動是否平順。
- 4. 安裝氣門彈簧,使彈簧的著色圈位於彈簧座附近(上方),然後安裝氣門彈簧座。
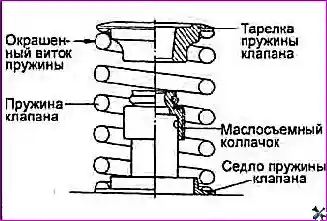
5. 安裝氣門鎖片。
a) 使用專用工具(氣門彈簧壓縮器與轉接頭)壓縮氣門彈簧並安裝氣門鎖片。
注意:壓縮氣門彈簧時,請注意彈簧座不得接觸氣門油封。
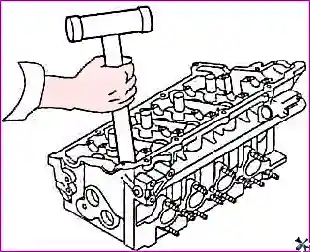
b) 取下專用工具後,用木槌柄在氣門桿端面輕敲兩至三次,檢查氣門鎖片是否安裝牢固。


